
Kunststoffe im 3D-Druck.
Für den 3D-Druck gibt es Kunststoffe für fast jede technische Anforderung: vom günstigen PLA für Anschauungsmodelle über zähes Polyamid (PA12) für Funktionsteile bis zu PEEK für Hitze und Chemikalien. Welcher passt, hängt davon ab, welche Last, Temperatur und Umgebung das Teil aushalten muss und welches Druckverfahren die Geometrie erlaubt.
- Von PLA bis PEEK
- Thermoplaste und Harze
- Fünf Kunststoffverfahren
- Datenblatt zu jedem Werkstoff
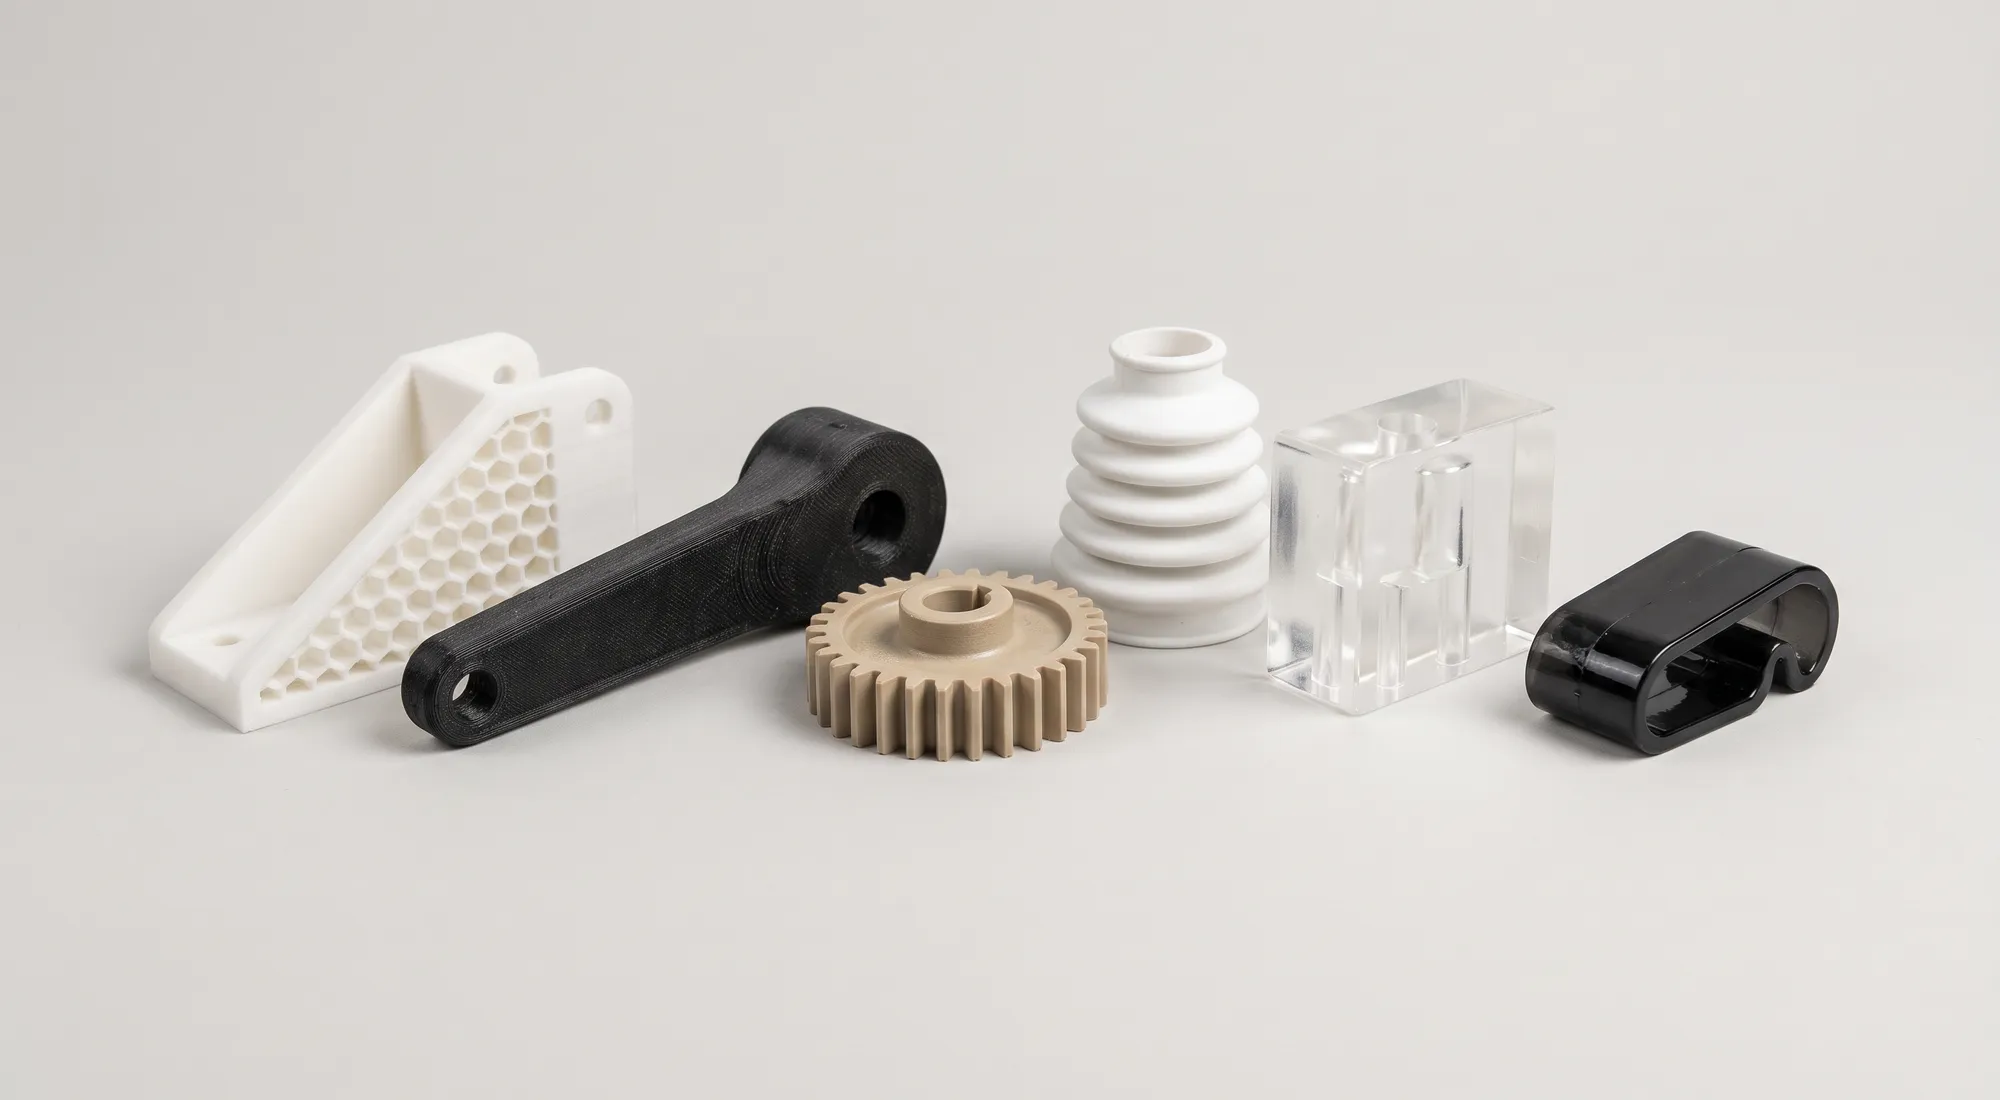
Zwei Familien: Thermoplaste und Harze.
Kunststoffe für den 3D-Druck lassen sich in zwei Familien einteilen. Thermoplaste werden durch Wärme weich und erstarren beim Abkühlen. Im FDM-Verfahren wird ein Kunststoffdraht aufgeschmolzen und Strang für Strang abgelegt, bei SLS und MJF wird feines Pulver Schicht für Schicht verschmolzen. Zu den Thermoplasten gehören PLA, PETG, ASA, ABS, die Polyamide PA12 und PA6, TPU und PEEK. Sie sind meist zäh und eignen sich für Funktionsteile.
Harze, auch Photopolymere genannt, sind flüssig und härten unter Licht aus. Das geschieht bei SLA und DLP mit Laser oder Projektor Schicht für Schicht, bei PolyJet tropfenweise aus Druckköpfen. Einmal ausgehärtet, lassen sie sich nicht mehr aufschmelzen. Harzteile haben sehr glatte Oberflächen und feinste Details, sind aber spröder und empfindlicher gegen Wärme und UV-Licht. Mehr dazu bei Resin im 3D-Druck.
Die Familie bestimmt die Grundeigenschaften: Wer ein belastbares Funktionsteil braucht, landet meist bei einem Thermoplast. Wer ein glattes, detailreiches oder transparentes Sichtteil braucht, bei einem Harz. Innerhalb der Familien entscheiden dann Werkstoff und Verstärkung.
Die wichtigsten Kunststoffe im Überblick.
Die Kunststoffe im Sortiment von Swiss3D mit Verfahren, Stärken und typischen Teilen. Die ESD-Varianten und das DLP-Harz stehen im Material Finder.
| Kriterium | Verfahren | Stärke | Typische Teile |
|---|---|---|---|
| PLA | FDM | günstig, schnell, acht Farben | Anschauungsmodelle, erste Prototypen |
| PETG | FDM | zäh, wasser- und chemikalienbeständig | Gehäuse, Halter, Kleinserien |
| ASA | FDM | UV- und witterungsbeständig | Teile im Freien |
| ABS-GF | FDM | steif, massstabil | Vorrichtungen, Gehäuse |
| PA12 | SLS, MJF | zäh, komplexe Formen ohne Stützen | Funktionsteile, Kleinserien |
| PA12-GF | SLS | steifer, weniger Verzug | grössere massstabile Teile |
| PA12-CF, PA6-CF, PA6-GF | FDM | sehr steif, wärmebeständig | Halter, Hebel, Metallersatz |
| TPU 88A | SLS | gummielastisch, abriebfest | Dichtungen, Dämpfer, Griffe |
| PC-FR | FDM | flammhemmend, schlagzäh | Gehäuse mit Brandschutzanforderung |
| PPS-CF10 | FDM | flammhemmend, sehr chemikalienbeständig | Teile in Chemie und Anlagenbau |
| PEEK | FDM | hitze- und chemikalienbeständig | Hochleistungsteile |
| Standard, Tough, Transparent Resin | SLA | glatt, detailreich, klar | Sichtmodelle, transparente Teile |
| PolyJet Multicolor, Agilus | PolyJet | vollfarbig, harte und weiche Zonen | Design- und Präsentationsmodelle |
PLA
- Verfahren
- FDM
- Stärke
- günstig, schnell, acht Farben
- Typische Teile
- Anschauungsmodelle, erste Prototypen
PETG
- Verfahren
- FDM
- Stärke
- zäh, wasser- und chemikalienbeständig
- Typische Teile
- Gehäuse, Halter, Kleinserien
ASA
- Verfahren
- FDM
- Stärke
- UV- und witterungsbeständig
- Typische Teile
- Teile im Freien
ABS-GF
- Verfahren
- FDM
- Stärke
- steif, massstabil
- Typische Teile
- Vorrichtungen, Gehäuse
PA12
- Verfahren
- SLS, MJF
- Stärke
- zäh, komplexe Formen ohne Stützen
- Typische Teile
- Funktionsteile, Kleinserien
PA12-GF
- Verfahren
- SLS
- Stärke
- steifer, weniger Verzug
- Typische Teile
- grössere massstabile Teile
PA12-CF, PA6-CF, PA6-GF
- Verfahren
- FDM
- Stärke
- sehr steif, wärmebeständig
- Typische Teile
- Halter, Hebel, Metallersatz
TPU 88A
- Verfahren
- SLS
- Stärke
- gummielastisch, abriebfest
- Typische Teile
- Dichtungen, Dämpfer, Griffe
PC-FR
- Verfahren
- FDM
- Stärke
- flammhemmend, schlagzäh
- Typische Teile
- Gehäuse mit Brandschutzanforderung
PPS-CF10
- Verfahren
- FDM
- Stärke
- flammhemmend, sehr chemikalienbeständig
- Typische Teile
- Teile in Chemie und Anlagenbau
PEEK
- Verfahren
- FDM
- Stärke
- hitze- und chemikalienbeständig
- Typische Teile
- Hochleistungsteile
Standard, Tough, Transparent Resin
- Verfahren
- SLA
- Stärke
- glatt, detailreich, klar
- Typische Teile
- Sichtmodelle, transparente Teile
PolyJet Multicolor, Agilus
- Verfahren
- PolyJet
- Stärke
- vollfarbig, harte und weiche Zonen
- Typische Teile
- Design- und Präsentationsmodelle
PC-FR, PPS-CF10 und ABS-ESD7 auf Anfrage. Kennwerte, Bauraum und Mindestmasse jedes Werkstoffs stehen im Material Finder.
Den Kunststoff nach der Anforderung wählen.
Die häufigsten Anforderungen und der Werkstoff, mit dem man anfängt.
Allgemeines Funktionsteil
PA12 aus SLS oder MJF: zäh, in alle Richtungen ähnlich belastbar und für komplexe Formen ohne Stützstrukturen.Günstig, mit Wasser- oder Chemikalienkontakt
PETG: der günstigste funktionale Kunststoff, nimmt kaum Wasser auf.Dauerhaft im Freien
ASA: verträgt UV-Licht und Witterung, ohne zu vergilben.Hohe Steifigkeit
Kohlefaserverstärktes PA12 oder PA6, als Ersatz für gefräste Aluminiumteile bei mässiger Last.Elastisch und gummiartig
TPU 88A aus dem Pulverdruck für Dichtungen, Puffer und Gitterstrukturen.Hitze und aggressive Chemikalien
PEEK, der leistungsfähigste druckbare Kunststoff, oder PA6-GF für hohe Temperaturen.Durchsichtig
Transparent Resin aus dem SLA-Verfahren, poliert oder klar lackiert.Farbig
PolyJet für Vollfarbe, sonst eingefärbte Werkstoffe oder lackierte Teile.Elektronikfertigung mit ESD-Schutz
Ableitfähiges PETG-ESD oder ABS-ESD7 für Vorrichtungen und Werkstückträger.
Gedruckt ist nicht gleich gespritzt.
Die Kennwerte in Datenblättern werden an genormten Prüfkörpern gemessen. Ein gedrucktes Bauteil kann davon abweichen, weil Geometrie, Ausrichtung im Drucker, Schichthöhe und Füllgrad mitspielen. Bei FDM-Teilen ist vor allem die Richtung wichtig: Zwischen den Schichten ist die Festigkeit geringer als in der Schichtebene. Beim ableitfähigen PETG-ESD sind es laut Datenblatt 20,7 MPa in Aufbaurichtung gegenüber 36,1 MPa in der Schichtebene.
Pulververfahren wie SLS und MJF liefern gleichmässigere Eigenschaften in alle Richtungen. Darum sind sie die erste Wahl für Teile mit Lasten aus wechselnden Richtungen, etwa für Schnappverbindungen oder Scharniere. Harzteile aus SLA sind in alle Richtungen ähnlich, aber spröder.
Für die Konstruktion heisst das: Kennwerte aus dem Datenblatt sind ein guter Ausgangspunkt, um Werkstoffe zu vergleichen. Ob ein Teil hält, zeigt am Ende ein Muster unter realen Bedingungen. Gerade bei Kleinserien lohnt sich ein Probeteil, bevor die ganze Menge gedruckt wird.
Wärmeformbeständigkeit ausgewählter Kunststoffe.
Die Wärmeformbeständigkeit (HDT) gibt an, ab welcher Temperatur sich ein Prüfkörper unter einer festgelegten Last verformt. Werte laut den Datenblättern von Swiss3D.
| Kriterium | HDT-A (1,8 MPa) | HDT-B (0,45 MPa) |
|---|---|---|
| PLA | 58 °C | 60 °C |
| PETG | 75 °C | 78 °C |
| ABS-GF | 88 °C | 99 °C |
| PA12 (SLS, MJF) | 82 °C | 145 °C |
PLA
- HDT-A (1,8 MPa)
- 58 °C
- HDT-B (0,45 MPa)
- 60 °C
PETG
- HDT-A (1,8 MPa)
- 75 °C
- HDT-B (0,45 MPa)
- 78 °C
ABS-GF
- HDT-A (1,8 MPa)
- 88 °C
- HDT-B (0,45 MPa)
- 99 °C
PA12 (SLS, MJF)
- HDT-A (1,8 MPa)
- 82 °C
- HDT-B (0,45 MPa)
- 145 °C
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. Für höhere Temperaturen kommen faserverstärkte Polyamide, PPS oder PEEK in Frage; die Werte nennen wir auf Anfrage für Ihr Bauteil.
Verfahren und Kunststoff gehören zusammen.
Nicht jeder Kunststoff lässt sich in jedem Verfahren drucken. Oft ergibt sich der Werkstoff aus dem Verfahren, das die Geometrie verlangt.
FDM
Kunststoffdraht wird aufgeschmolzen und abgelegt. Grösste Werkstoffauswahl von PLA bis PEEK und faserverstärkten Polyamiden, Teile aus PLA und PETG bis 800 × 800 × 800 mm.SLS
Ein Laser verschmilzt Pulver aus PA12, PA12-GF oder TPU. Keine Stützstrukturen, deshalb freie Formen, Hinterschnitte und viele Teile in einem Bauraum.MJF
Pulverdruck mit Druckkopf und Wärmestrahlung. PA12-Teile mit besonders gleichmässigen Eigenschaften, wirtschaftlich bei grösseren Stückzahlen.SLA
Ein Laser härtet flüssiges Harz. Glatte Oberflächen, feinste Details und transparente Teile.PolyJet
Druckköpfe setzen Harztropfen in vielen Farben und Härten, für vollfarbige Modelle und Prototypen mit weichen Zonen.
So finden Sie den passenden Kunststoff.
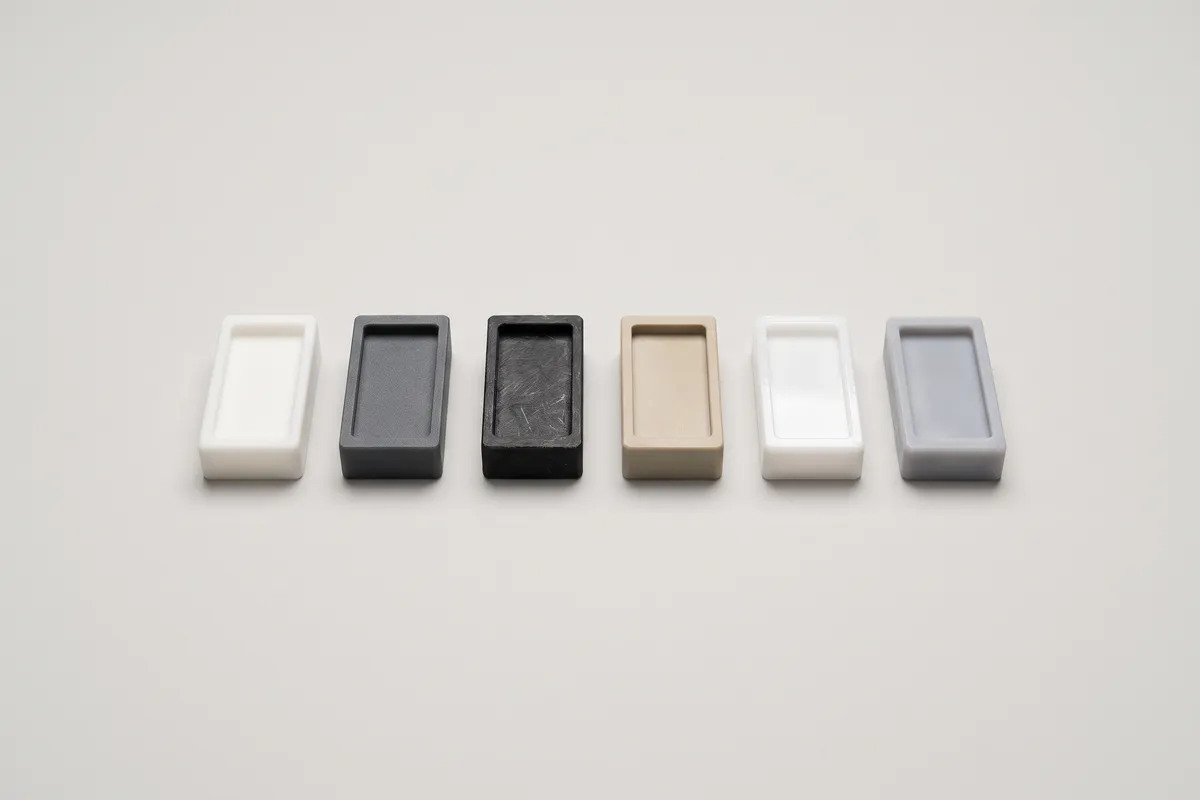
Am schnellsten geht es über drei Fragen. Erstens: Muss das Teil Last tragen oder vor allem gut aussehen? Zweitens: Welcher Temperatur, welchen Medien und welchem Licht ist es ausgesetzt? Drittens: Wie viele Teile werden gebraucht? Für ein einzelnes Anschauungsmodell genügt PLA, für eine Kleinserie von Funktionsteilen ist PA12 aus dem Pulverdruck meist wirtschaftlicher und robuster.
Der Material Finder filtert alle Werkstoffe nach Eigenschaften wie wärmebeständig, flexibel, UV-beständig oder ESD-sicher und zeigt Mindestmasse, Bauraum und Datenblatt. Wer sein Modell im Online-Rechner hochlädt, sieht für jeden bestellbaren Werkstoff direkt Preis und Lieferzeit und kann so auch Kosten vergleichen. Für Werkstoffe auf Anfrage und für Fragen zur Auswahl gibt es die persönliche Anfrage.
Weiterlesen.
Häufige Fragen.
- Im Sortiment von Swiss3D ist PA6-CF, ein kohlefaserverstärktes Polyamid, der steifste und festeste Kunststoff. Für zähe Teile, die nicht brechen sollen, ist PA12 aus dem Pulverdruck oft die bessere Wahl.
- PEEK, PPS-CF10 und glasfaserverstärktes PA6 halten die höchsten Temperaturen aus. PA12 ist unter geringer Last laut Datenblatt bis 145 °C formstabil, PETG bis rund 75 °C, PLA nur bis rund 58 °C.
- ASA, weil es UV-Licht und Witterung verträgt, ohne zu vergilben oder zu verspröden. PETG ist eine günstigere Alternative für Teile unter einem Dach.
- PLA im FDM-Verfahren. Für Funktionsteile ist PETG der günstigste Werkstoff, der auch Wasser, Chemikalien und etwas Wärme aushält.
- Ja. TPU 88A aus dem Pulverdruck ist gummielastisch und abriebfest. Für Prototypen mit weichen Zonen gibt es zudem das gummiartige PolyJet-Harz Agilus.
- Im Material Finder lassen sich alle Werkstoffe nach Eigenschaften filtern. Im Online-Rechner sehen Sie für Ihr Modell Preis und Lieferzeit je Werkstoff. Bei Unsicherheit beraten wir Sie über eine Anfrage.
Kunststoffteil bestellen.
Laden Sie Ihr Modell hoch und vergleichen Sie Preis und Lieferzeit für jeden Werkstoff im Online-Rechner. Bei Fragen zur Auswahl senden Sie uns eine Anfrage.
Veröffentlicht am 18. November 2026.
Quellen: Swiss3D, Technisches Datenblatt PLA (FDM), TDS-PLA-BASIC-DE · Swiss3D, Technisches Datenblatt PETG (FDM), TDS-PETG-DE · Swiss3D, Technisches Datenblatt PA12 (SLS), TDS-SLS-PA12-DE · Swiss3D, Technisches Datenblatt ABS-GF (FDM), TDS-ABS-GF-DE · ISO/ASTM 52900:2021, Additive manufacturing – General principles – Fundamentals and vocabulary
Musterbilder mit KI erstellt.