
PA12 im 3D-Druck.
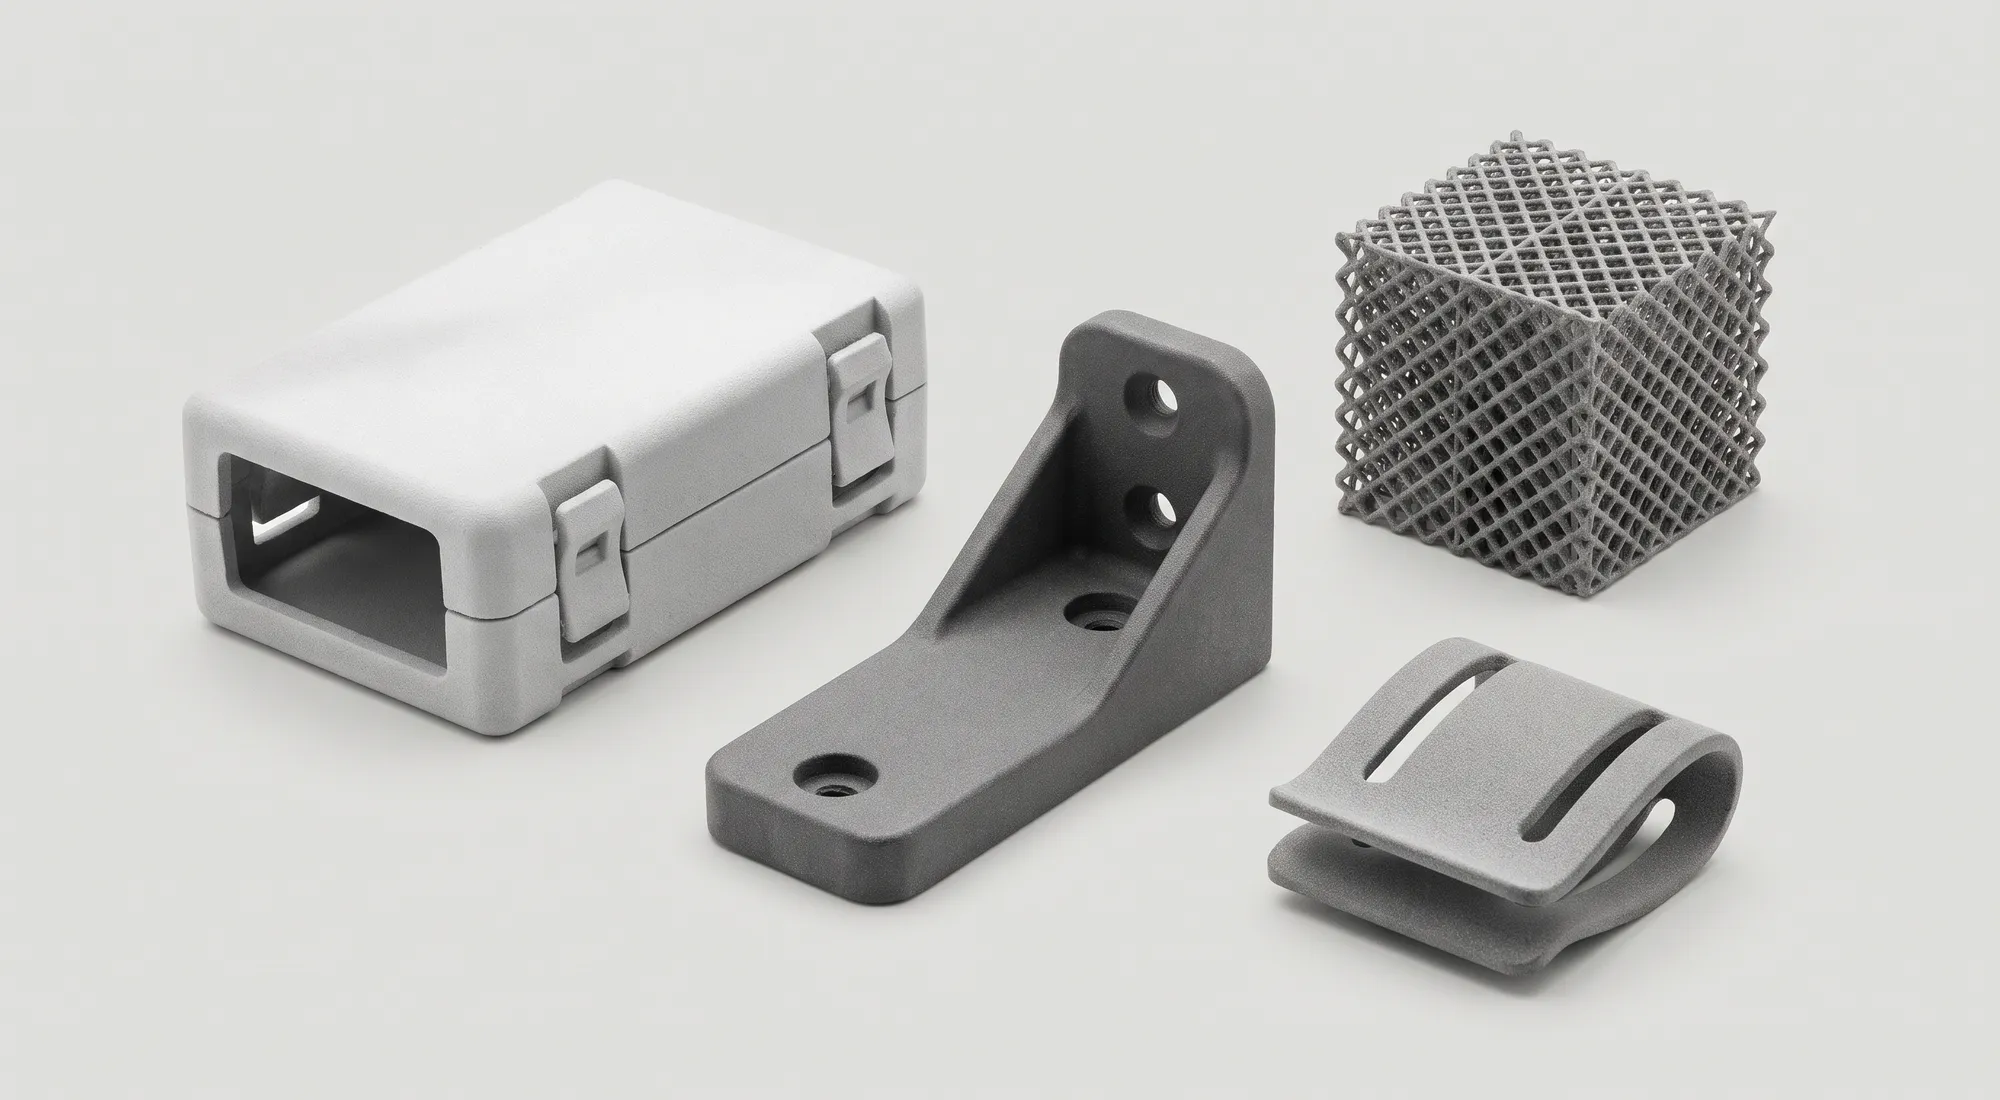
PA12 (Polyamid 12, auch Nylon 12) ist der meistgenutzte Kunststoff im industriellen 3D-Druck: zäh, leicht, chemisch beständig gegen Öle und Fette und dank geringer Wasseraufnahme formstabil. Gedruckt wird PA12 vor allem als Pulver im SLS- und MJF-Verfahren, verstärkt mit Glas oder Kohlefasern auch für steifere Teile.
- SLS bis 700 × 380 × 580 mm
- Ohne Stützstrukturen gedruckt
- Glas- und kohlefaserverstärkte Varianten
- Gewindeeinsätze direkt bestellbar
Was PA12 zum Standardwerkstoff macht.
Polyamid 12 ist ein teilkristalliner Thermoplast mit einem Schmelzpunkt von 183 °C. Er verbindet Eigenschaften, die selten zusammen vorkommen: Er ist zäh und bricht nicht spröde, er lässt sich in dünnen Wänden biegen und in dicken Querschnitten belasten, und er nimmt weniger Wasser auf als andere gängige Polyamide wie PA6. Teile bleiben deshalb auch bei wechselnder Luftfeuchtigkeit masshaltig.
Laut Datenblatt sind gedruckte PA12-Teile beständig gegen Öle und Fette, eingeschränkt beständig gegen schwache Säuren und Laugen und wenig beständig gegen starke Säuren und Laugen. Für Gehäuse, Halter, Clips, Kanäle und Greifer im Maschinenbau reicht das in den allermeisten Fällen.
Der wichtigste Grund für die Verbreitung liegt aber im Verfahren. Im Pulverbett trägt das ungeschmolzene Pulver das Bauteil, Stützstrukturen sind nicht nötig. So entstehen Hinterschnitte, innenliegende Kanäle, Gitterstrukturen und bewegliche Baugruppen in einem Druck, und viele Teile lassen sich im selben Bauraum stapeln, was Kleinserien wirtschaftlich macht.
PA12, PA12-GF und PA12-CF im Vergleich.
Werte aus den technischen Datenblättern von Swiss3D. Die Verstärkung macht das Material steifer, dafür sinkt die Bruchdehnung deutlich.
| Kriterium | PA12 (SLS, MJF) | PA12-GF (SLS) | PA12-CF (FDM) |
|---|---|---|---|
| Verstärkung | Keine | Glaskugeln | Kohlefasern |
| Zugmodul | 1600 MPa | 3500 MPa | 3300 MPa |
| Zugfestigkeit | 46 MPa | 44 MPa | 72 MPa |
| Bruchdehnung | 36 % | 5 % | 3,6 % |
| Wärmeformbeständigkeit HDT-B (0,45 MPa) | 145 °C | 160 °C | 131 °C |
| Grösster Bauraum | SLS 700 × 380 × 580 mm, MJF 284 × 350 × 350 mm | 330 × 330 × 380 mm | 325 × 320 × 325 mm |
| Stützstrukturen | Keine | Keine | Nötig bei Überhängen |
Verstärkung
- PA12 (SLS, MJF)
- Keine
- PA12-GF (SLS)
- Glaskugeln
- PA12-CF (FDM)
- Kohlefasern
Zugmodul
- PA12 (SLS, MJF)
- 1600 MPa
- PA12-GF (SLS)
- 3500 MPa
- PA12-CF (FDM)
- 3300 MPa
Zugfestigkeit
- PA12 (SLS, MJF)
- 46 MPa
- PA12-GF (SLS)
- 44 MPa
- PA12-CF (FDM)
- 72 MPa
Bruchdehnung
- PA12 (SLS, MJF)
- 36 %
- PA12-GF (SLS)
- 5 %
- PA12-CF (FDM)
- 3,6 %
Wärmeformbeständigkeit HDT-B (0,45 MPa)
- PA12 (SLS, MJF)
- 145 °C
- PA12-GF (SLS)
- 160 °C
- PA12-CF (FDM)
- 131 °C
Grösster Bauraum
- PA12 (SLS, MJF)
- SLS 700 × 380 × 580 mm, MJF 284 × 350 × 350 mm
- PA12-GF (SLS)
- 330 × 330 × 380 mm
- PA12-CF (FDM)
- 325 × 320 × 325 mm
Stützstrukturen
- PA12 (SLS, MJF)
- Keine
- PA12-GF (SLS)
- Keine
- PA12-CF (FDM)
- Nötig bei Überhängen
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. PA12-CF gemessen in der Schichtebene, in Aufbaurichtung sind die Werte geringer.
SLS oder MJF: zwei Verfahren für PA12.
Beide Verfahren verschmelzen PA12-Pulver Schicht für Schicht. Sie unterscheiden sich in Oberfläche, Bauraum und Wirtschaftlichkeit.
SLS (selektives Lasersintern)
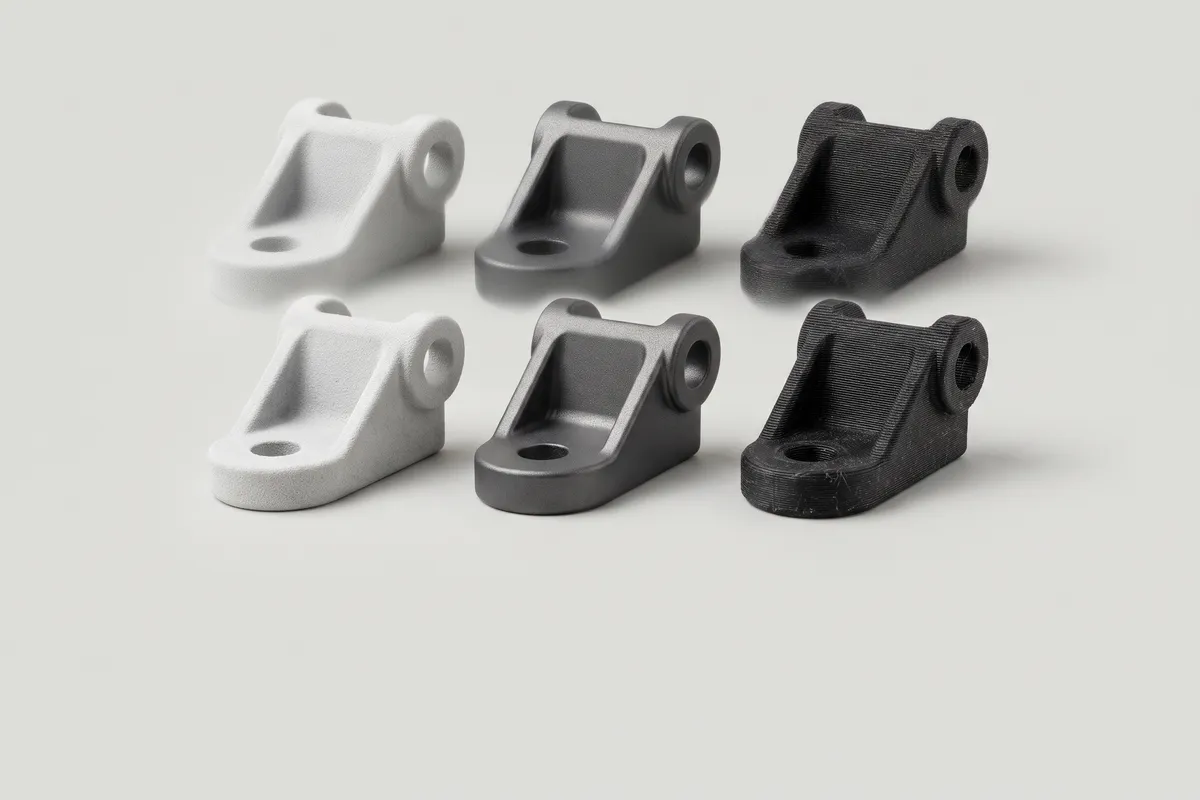
Ein Laser verschmilzt das Pulver. Der grosse Bauraum von 700 × 380 × 580 mm erlaubt grosse Teile in einem Stück. Die Oberfläche ist matt und laut Datenblatt etwas rauer als bei MJF. Mindestwand gestützt 1 mm.MJF (Multi Jet Fusion)
Ein Druckkopf trägt Schmelz- und Detailmittel auf, Infrarotlicht verschmilzt die ganze Schicht. Die Teile sind grau, die Eigenschaften in alle Richtungen gleichmässiger, und bei grösseren Stückzahlen ist MJF oft günstiger. Mindestwand gestützt 0,6 mm.Oberfläche glätten
Bei MJF-Teilen lässt sich chemisches Glätten bestellen. Die Oberfläche wird dichter und glatter, was Reinigung und Haptik verbessert.Gewinde in PA12
Für belastbare Gewinde werden bei SLS und MJF Messing- oder Helicoil-Einsätze gesetzt. Mehr dazu bei den Gewindeeinsätzen im 3D-Druck.
Wann PA12-GF und wann PA12-CF.
PA12-GF ist ein Polyamid 12, dem Glaskugeln beigemischt sind. Die Kugeln machen das Material rund doppelt so steif wie ungefülltes PA12 und reduzieren den Verzug, was bei grösseren, flachen Teilen hilft. Die Wärmeformbeständigkeit bei geringer Last steigt laut Datenblatt auf 160 °C. Dafür sinkt die Bruchdehnung auf rund 5 %: Das Material bricht eher, als dass es nachgibt. Gedruckt wird es wie PA12 im SLS-Verfahren ohne Stützstrukturen.
PA12-CF ist ein mit Kohlefasern verstärktes Polyamid 12 für das FDM-Verfahren. Es ist das festeste der drei Materialien, mit 72 MPa Zugfestigkeit in der Schichtebene, und nimmt mit etwa 1,5 % wenig Feuchtigkeit auf, deutlich weniger als kohlefaserverstärktes PA6. Weil es extrudiert wird, braucht es Stützen bei Überhängen, und die Festigkeit in Aufbaurichtung ist geringer. Mehr zu kohlefaserverstärkten Werkstoffen auf der Seite Carbon im 3D-Druck.
Als Faustregel: Ungefülltes PA12 für zähe Teile, Clips, Scharniere und komplexe Geometrien. PA12-GF für steife, verzugsarme Teile mit Wärme. PA12-CF für hochbelastete Halter und Vorrichtungen mit einfacher Geometrie.
PA12 für Kleinserien ohne Werkzeug.
Weil im Pulverbett viele Teile gleichzeitig im Bauraum Platz finden, eignet sich PA12 nicht nur für Prototypen, sondern auch für Kleinserien. Wie viele Teile in einen Bauauftrag passen, hängt von ihrer Grösse ab, nicht von ihrer Form. Ein Spritzgusswerkzeug entfällt, Änderungen am Teil kosten nur ein neues CAD-Modell, und jede Serie kann anders aussehen als die vorherige.
Besonders interessant ist das für Teile, die sich im Spritzguss nur mit Schiebern oder mehrteilig herstellen lassen: Hinterschnitte, innenliegende Kanäle, integrierte Scharniere oder Baugruppen, die in einem Stück gedruckt werden. Mit MJF entstehen solche Serien mit gleichmässigen Eigenschaften und grauer Oberfläche, die sich chemisch glätten lässt. Mehr dazu auf der Seite zur Serienproduktion.
Konstruktionsregeln für PA12-Teile.
Im Pulverbett gelten etwas andere Regeln als bei Spritzguss oder FDM.
Wände nicht zu dick
Massive Querschnitte verziehen sich eher und kosten mehr Material. Gleichmässige Wandstärken und Rippen statt Vollmaterial sind besser.Pulver muss heraus
Hohlräume brauchen Öffnungen, damit das ungeschmolzene Pulver entfernt werden kann. Geschlossene Hohlräume bleiben mit Pulver gefüllt.Spiel bei beweglichen Teilen
Gelenke und ineinander gedruckte Teile brauchen Abstand, damit sie nicht zusammensintern. Bei SLS mindestens 0,5 mm, bei MJF 0,6 mm.Filmscharniere und Schnapphaken
Dank der hohen Bruchdehnung eignet sich PA12 für Schnapphaken und Scharniere, die viele Male bewegt werden. Dünne Querschnitte und grosse Radien helfen.Mindestmasse beachten
Weiterlesen.
Häufige Fragen.
- Polyamid 12, auch Nylon 12 genannt, ein zäher, teilkristalliner Thermoplast mit geringer Wasseraufnahme. Im 3D-Druck ist es der Standardwerkstoff für SLS und MJF.
- Beide sind Polyamid 12. MJF-Teile sind grau, etwas glatter und in allen Richtungen gleichmässiger, und bei Serien oft günstiger. SLS bietet einen grösseren Bauraum.
- Das PA12-GF im SLS-Verfahren ist mit Glaskugeln gefüllt, nicht mit Glasfasern. Es ist steifer und verzieht sich weniger als ungefülltes PA12, die Bruchdehnung ist geringer.
- Laut Datenblatt liegt die Wärmeformbeständigkeit bei 145 °C unter geringer Last (HDT-B) und bei 82 °C unter höherer Last (HDT-A). Der Schmelzpunkt liegt bei 183 °C.
- Bei MJF lässt sich chemisches Glätten bestellen. Weitere Oberflächen und Beschichtungen finden Sie unter Nachbearbeitung.
- Der Preis hängt vor allem vom Volumen ab, kaum von der Komplexität. Nach dem Upload zeigt der Online-Rechner den Preis für SLS und MJF direkt an.
PA12-Teil bestellen.
Laden Sie Ihr Modell hoch und vergleichen Sie SLS, MJF und die verstärkten Varianten im Online-Rechner. Preis und Lieferzeit erscheinen sofort.
Musterbilder mit KI erstellt.