SLA-3D-Druck:
Stereolithografie und DLP.
Resin-Bauteile im SLA-3D-Druck, ab einem Stück: glatte Oberflächen, Details ab 0,15 mm und Lieferung in 7–10 Werktagen. Laden Sie Ihre CAD-Datei hoch, der Preis steht in Sekunden.
- Lieferzeit 7–10 Werktage
- Schichtdicke 0,05–0,1 mm
- Toleranz ±0,1–0,3 %
- Bauraum bis 1700 × 900 × 800 mm
So funktioniert die Stereolithografie.
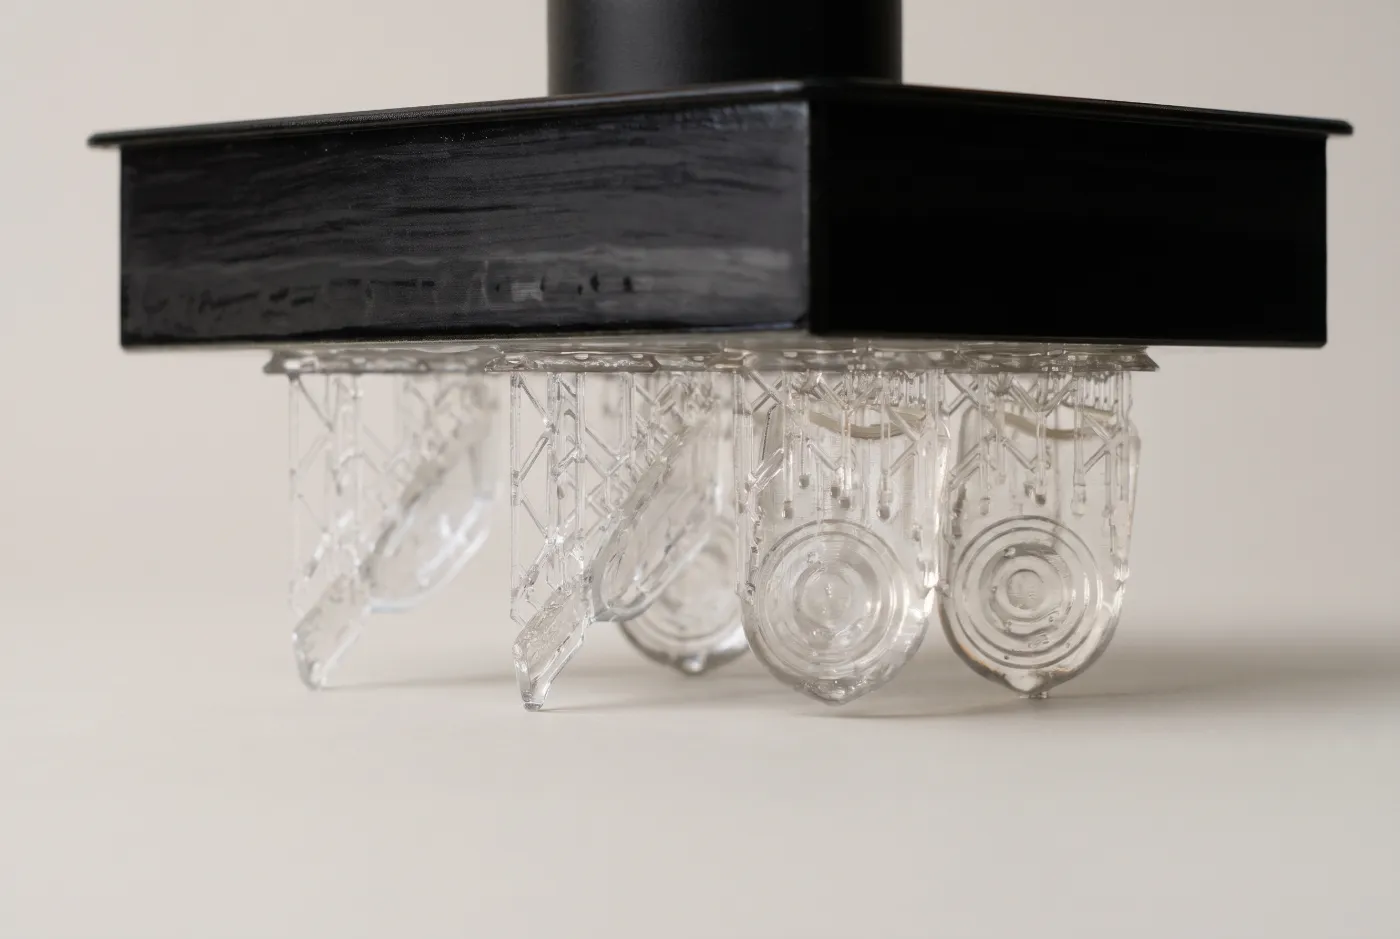
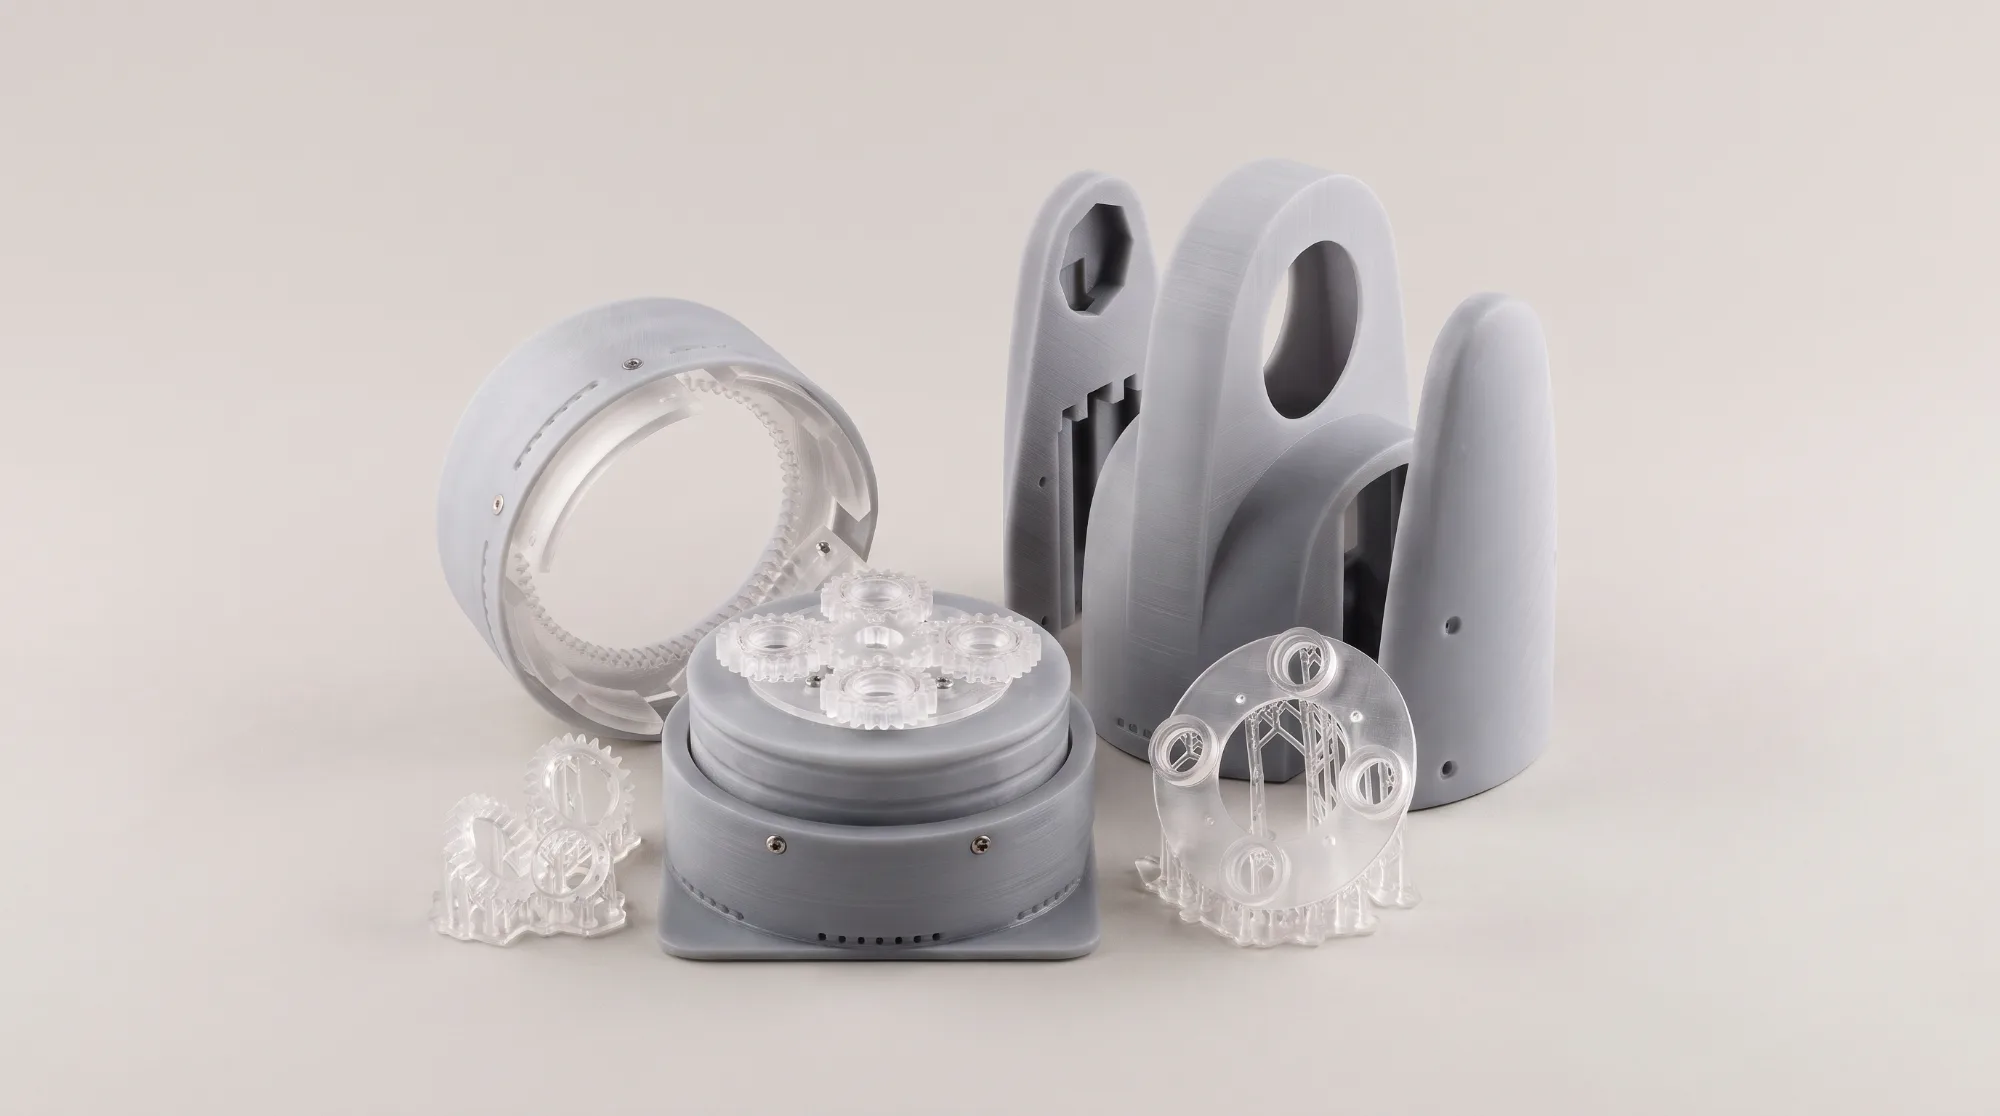
SLA, die Stereolithografie, ist ein 3D-Druckverfahren, bei dem ein UV-Laser flüssiges Kunstharz (Photopolymer) Schicht für Schicht aushärtet. Die Schichten sind 0,05–0,1 mm dünn, deshalb entstehen glatte Oberflächen und Details ab 0,15 mm. DLP arbeitet nach demselben Prinzip, belichtet aber jede Schicht auf einmal mit einem Projektor und erreicht Details ab 0,1 mm.
Der Laser zeichnet den Querschnitt des Bauteils in eine dünne Harzschicht; wo er auftrifft, wird das Harz fest. Danach fährt die Bauplattform um eine Schichtdicke weiter, und die nächste Schicht folgt. Je nach Anlage taucht das Teil von oben ins Harzbad ein oder hängt kopfüber an der Plattform. Weil das Harz flüssig ist, braucht jedes Teil Stützstrukturen, die es halten und nach dem Druck entfernt werden.
Nach dem Druck wird das Teil in Lösungsmittel gewaschen, von den Stützen getrennt und unter UV-Licht nachgehärtet; erst dann ist das Harz voll ausgehärtet. Schichtlinien sind danach in den meisten Fällen nicht sichtbar. Das Verfahren heisst auch Stereolithographie, Resin-3D-Druck oder kurz SLA-Druck.
SLA- und DLP-Werkstoffe.
Vier Harze, vom glatten Sichtmodell bis zum Mikroteil. Datenblatt und Grenzwerte auf der jeweiligen Werkstoffseite.
Alle Werkstoffe im Material FinderStandard Resin
Weiss oder Schwarz; Weiss lässt sich in jeder Pantone-Farbe lackieren. Für Sichtmodelle, Designprototypen und Urmodelle für den Vakuumguss. Toleranz ±0,2 %, Teile bis 1700 × 900 × 800 mm.Transparent Resin
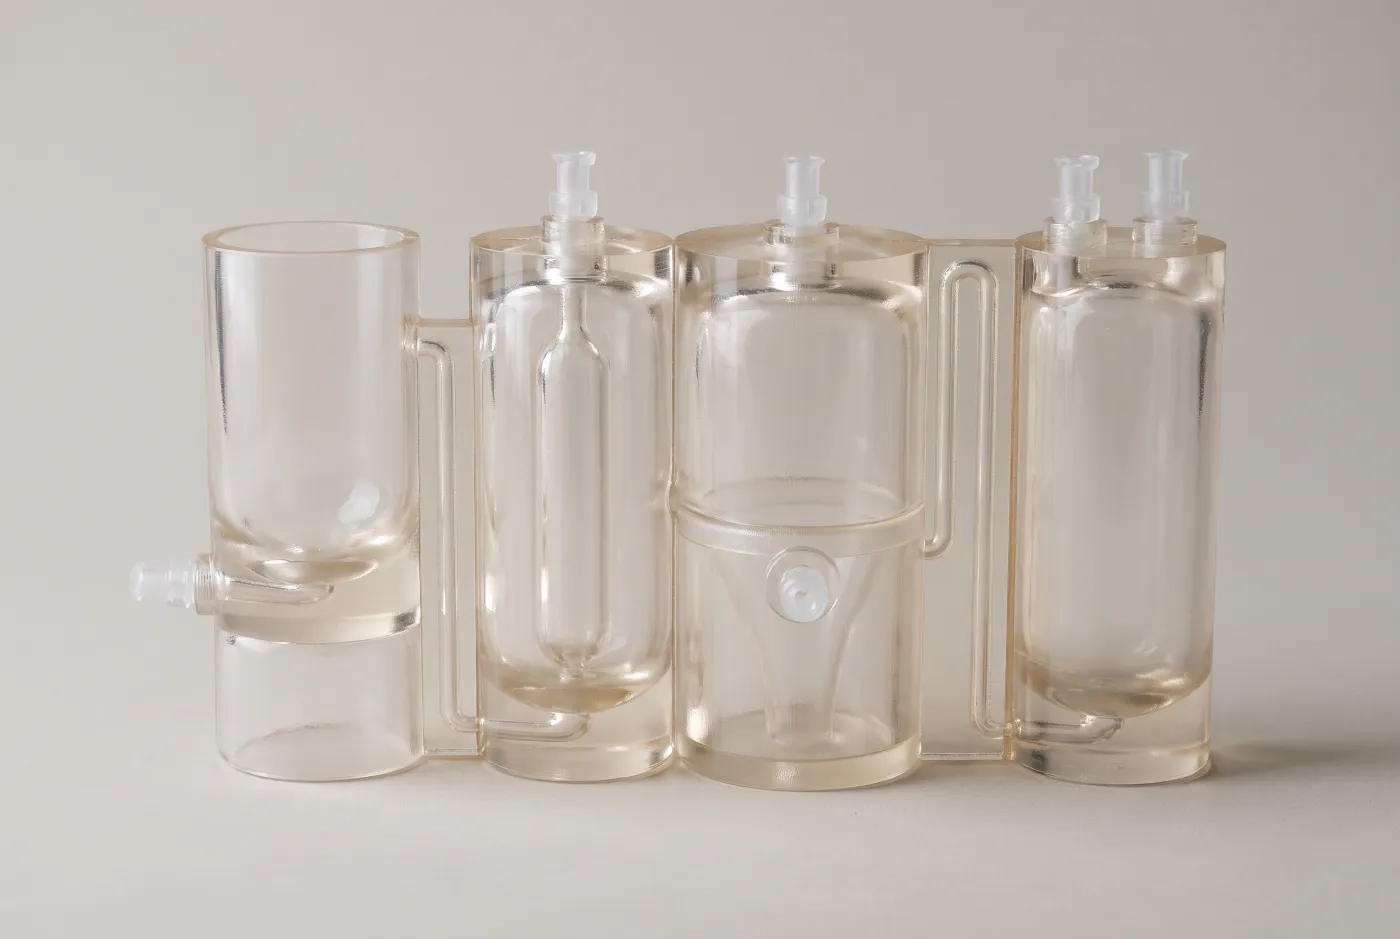
Klares Harz, standardmässig poliert. Für Lichtleiter, Schaugläser und Strömungsmodelle mit sichtbarem Durchfluss. Toleranz ±0,3 %, Teile bis 600 × 600 × 450 mm.Tough Resin (grün)
Zäheres Harz für Funktionstests wie Clips, Schnappverbindungen und Einbauproben. Zugfestigkeit 62,4 MPa, Toleranz ±0,1 %, Teile bis 145 × 145 × 175 mm.DLP Ultra Detail Resin RC31
Das feinste Harz im Sortiment, orange. Details ab 0,1 mm, Toleranz ±0,05 %, Teile bis 192 × 120 × 200 mm. Für Mikroteile, Schmuck- und Dentalmodelle. Lieferzeit auf Anfrage.
Technische Daten für SLA-3D-Druck.
Richtwerte der vier Harze; Einzelwerte und Datenblätter auf den Materialseiten.
Verfahren
SLA mit UV-Laser, DLP mit UV-Projektor, jeweils aus flüssigem PhotopolymerharzSchichtdicke
0,05–0,1 mm, Standard Resin 0,1 mm; Tough Resin und DLP auch 0,025 mmToleranz
±0,1 % (Tough Resin), ±0,2 % (Standard Resin), ±0,3 % (Transparent Resin), ±0,05 % im DLP-DruckFeinste Details
0,4 mm (Standard Resin), 0,15 mm (Tough Resin), 0,1 mm (DLP)Bauraum
Bis 1700 × 900 × 800 mm (Standard Resin), 600 × 600 × 450 mm (Transparent Resin), 145 × 145 × 175 mm (Tough Resin), 192 × 120 × 200 mm (DLP)Wärmeformbeständigkeit
49–56 °C (HDT bei 0,45 MPa), je nach HarzLieferzeit
7–10 Werktage, DLP auf Anfrage
Mechanische Kennwerte sind typische Herstellerangaben, keine zugesicherten Eigenschaften; Ausrichtung und Schichtdicke beeinflussen das fertige Teil.
Stand der Angaben: November 2026
Anwendungen für SLA-Teile.
SLA lohnt sich, wo Oberfläche, feine Details oder Durchsicht zählen und das Teil weder heiss noch dauerhaft belastet wird.
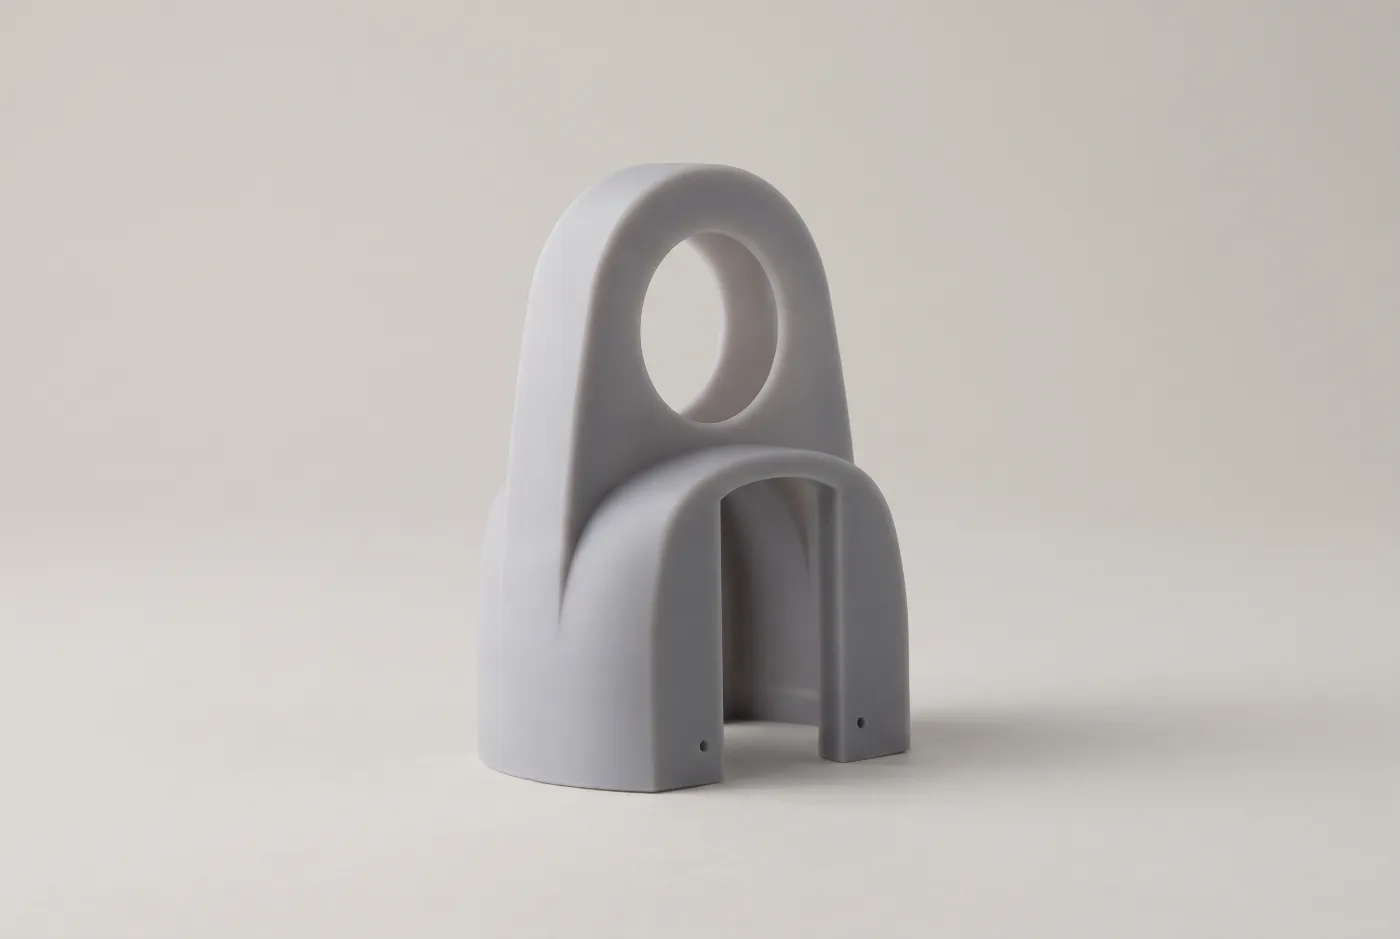
Sicht- und Designmodelle
Gehäuse, Bedienteile und Messemodelle mit glatter Oberfläche, die sich lackieren lässt.Prototypen vor dem Spritzguss
Form, Haptik und Montage prüfen, bevor das Werkzeug gebaut wird.Urmodelle für den Vakuumguss
Glatte Mastermodelle für Silikonformen; die Form übernimmt jede Unebenheit des Modells.Transparente Teile
Lichtleiter, Abdeckungen und Strömungsmodelle, in denen man den Durchfluss sieht.Passungs- und Funktionstests
Clips, Schnappverbindungen und Einbauproben in Tough Resin mit ±0,1 % Toleranz.Mikroteile im DLP-Druck
Steckverbinder-Prototypen, Dental- und Schmuckmodelle mit Details ab 0,1 mm.
SLA im Vergleich mit SLS, MJF und FDM.
Oberfläche, Belastung und Wärme entscheiden meist über das Verfahren. Richtwerte für die gängigen Werkstoffe.
| Kriterium | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Prinzip | Laser sintert Kunststoffpulver | Infrarot verschmilzt die ganze Pulverschicht | UV-Licht härtet flüssiges Harz | Düse legt geschmolzenen Kunststoff ab |
| Werkstoffe | PA12, PA12-GF, TPU 88A | PA12 | Standard-, transparentes und zähes Harz, DLP | Elf, von PLA bis PEEK |
| Oberfläche | Matt, leicht körnig | Matt, feinkörnig, etwas glatter | Glatt, Schichten kaum sichtbar | Sichtbare Schichtlinien |
| Genauigkeit | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm bis ±0,3 % |
| Schichtdicke | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Festigkeit | Zäh, in allen Richtungen ähnlich | Zäh, in allen Richtungen ähnlich | Steif, Standardharz eher spröde | Quer zu den Schichten geringer |
| Stützstrukturen | Keine, das Pulver stützt | Keine, das Pulver stützt | Immer, Ansatzpunkte sichtbar | Bei Überhängen ab etwa 45° |
| Grösste Teile | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Lieferzeit | PA12 Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 7–10 Werktage, DLP auf Anfrage | 2–5 Werktage, PEEK 7–10 |
| Typische Teile | Funktionsteile, Clips, komplexe Gehäuse | Serienteile, Gehäuse, Halter | Sichtmodelle, Feinteile, transparente Teile | Vorrichtungen, Halter, grosse Prototypen |
| Kosten | Mittel | Mittel, in Serie günstiger | Mittel | Günstig (PLA, PETG) bis hoch (PEEK) |
Prinzip
- SLS
- Laser sintert Kunststoffpulver
- MJF
- Infrarot verschmilzt die ganze Pulverschicht
- SLA
- UV-Licht härtet flüssiges Harz
- FDM
- Düse legt geschmolzenen Kunststoff ab
Werkstoffe
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Standard-, transparentes und zähes Harz, DLP
- FDM
- Elf, von PLA bis PEEK
Oberfläche
- SLS
- Matt, leicht körnig
- MJF
- Matt, feinkörnig, etwas glatter
- SLA
- Glatt, Schichten kaum sichtbar
- FDM
- Sichtbare Schichtlinien
Genauigkeit
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm bis ±0,3 %
Schichtdicke
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Festigkeit
- SLS
- Zäh, in allen Richtungen ähnlich
- MJF
- Zäh, in allen Richtungen ähnlich
- SLA
- Steif, Standardharz eher spröde
- FDM
- Quer zu den Schichten geringer
Stützstrukturen
- SLS
- Keine, das Pulver stützt
- MJF
- Keine, das Pulver stützt
- SLA
- Immer, Ansatzpunkte sichtbar
- FDM
- Bei Überhängen ab etwa 45°
Grösste Teile
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Lieferzeit
- SLS
- PA12 Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF
- 7–10 Werktage
- SLA
- 7–10 Werktage, DLP auf Anfrage
- FDM
- 2–5 Werktage, PEEK 7–10
Typische Teile
- SLS
- Funktionsteile, Clips, komplexe Gehäuse
- MJF
- Serienteile, Gehäuse, Halter
- SLA
- Sichtmodelle, Feinteile, transparente Teile
- FDM
- Vorrichtungen, Halter, grosse Prototypen
Kosten
- SLS
- Mittel
- MJF
- Mittel, in Serie günstiger
- SLA
- Mittel
- FDM
- Günstig (PLA, PETG) bis hoch (PEEK)
Richtwerte für die Standardwerkstoffe, Einzelwerte je Werkstoff im Material Finder. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm.
Konstruktionsregeln für SLA-Druck.
Werte für Standard Resin. Tough Resin und DLP erlauben feinere Strukturen, Transparent Resin braucht dickere Wände.
Wandstärke
Mindestens 0,5 mm bei gestützten Wänden, 0,8 mm bei frei stehenden. Transparent Resin: 1,0 und 1,5 mm.Stifte und Stege
Ab 0,8 mm Durchmesser, wenn sie an beiden Enden angebunden sind, sonst ab 1,0 mm.Bohrungen
Ab 1,0 mm Durchmesser, bei Tough Resin ab 0,5 mm, im DLP-Druck ab 0,3 mm. Durchgehende Bohrungen brauchen freie Sicht, damit Harzreste ausgewaschen werden können.Details und Schrift
Erhabene und vertiefte Details ab 0,4 mm, bei Tough Resin ab 0,15 mm, im DLP-Druck ab 0,1 mm.Abstände
Mindestens 0,4 mm zwischen Teilen, Wänden und Stiften.Hohlräume
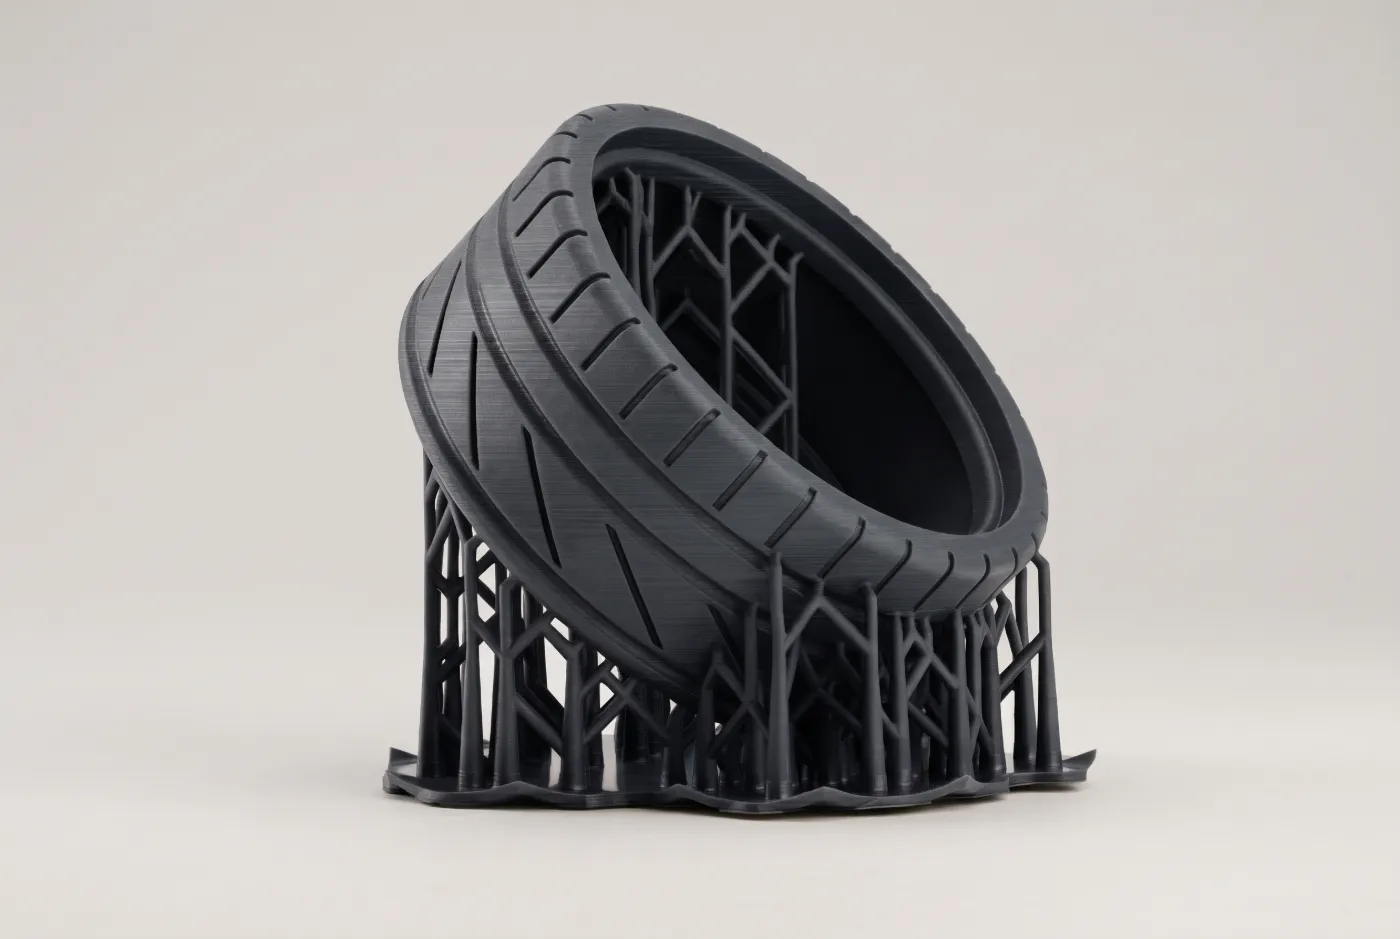
Hohle Teile brauchen Öffnungen, damit flüssiges Harz ablaufen kann. Eingeschlossene oder ineinandergreifende Teile sind nicht möglich, weil sich innere Stützen nicht entfernen lassen.Stützstrukturen
Wo Stützen ansetzen, bleiben feine Punkte. Sichtflächen können Sie in der Anfrage oder in den Bemerkungen zur Bestellung angeben; die Stützen werden dann nach Möglichkeit an anderen Flächen gesetzt.
Oberflächen und Nachbearbeitung von SLA-Teilen.
Wie gedruckt
Glatt, Schichtlinien meist nicht sichtbar. An den Stützpunkten bleiben feine Spuren.Lackiert
Standard Resin Weiss in jeder Pantone-Farbe lackiert oder mit Klarlack.Poliert
Transparent Resin wird standardmässig poliert und wirkt dann gläsern.UV-Schutz
Transparente Schutzschicht gegen UV-Strahlung.Sperrschicht gegen Wasser und Gas
Transparente Beschichtung, die Wasser und Gas zurückhält.Galvanisieren und Beflocken
Metallische oder samtige Oberfläche, auf Anfrage.
Wann ein anderes Verfahren als SLA besser passt.
Belastete Funktionsteile
PA12 im SLS-Druck ist zäh, braucht keine Stützen und hat eine Wärmeformbeständigkeit von 145 °C bei 0,45 MPa.Serien in Kunststoff
MJF liefert gleichmässige Teile mit ähnlicher Festigkeit in alle Richtungen.Ausseneinsatz und grosse Halter
Harze vergilben unter UV. ASA im FDM-Druck ist witterungsbeständig und in 2–5 Werktagen da.Metallteile
Wenn Kunststoff an Grenzen stösst: Aluminium, Edelstahl oder Titan im Laserschmelzverfahren.Enge Passungen
Dichtflächen und Passungen enger als die Drucktoleranz werden gefräst.
Häufige Fragen.
- Der Preis hängt vor allem vom Volumen des Teils, der Bauhöhe, den Stützen und dem gewählten Harz ab. Laden Sie Ihre CAD-Datei hoch, der Preis erscheint in Sekunden. Ab einem Stück, ohne Werkzeugkosten.
- Die Toleranz liegt je nach Harz bei ±0,1 % (Tough Resin), ±0,2 % (Standard Resin) oder ±0,3 % (Transparent Resin) der Abmessung. Im DLP-Druck sind es ±0,05 %. Details gelingen ab 0,15 mm, im DLP-Druck ab 0,1 mm.
- Beide härten flüssiges Harz mit UV-Licht aus. SLA zeichnet jede Schicht mit einem Laser, DLP belichtet die ganze Schicht auf einmal mit einem Projektor. DLP erreicht Details ab 0,1 mm und ±0,05 % Toleranz, der Bauraum ist mit 192 × 120 × 200 mm aber klein.
- SLA liefert glattere Oberflächen und feinere Details, SLS und MJF die belastbareren Teile: PA12 ist zäh und braucht keine Stützen. Bei 0,45 MPa Prüflast liegt seine Wärmeformbeständigkeit bei 145 °C, die der SLA-Harze bei 49–56 °C. Für Sichtmodelle und Urmodelle passt SLA, für Funktionsteile und Kleinserien SLS oder MJF.
- SLA liefert glatte Oberflächen ohne sichtbare Schichtlinien und feinere Details. FDM ist günstiger, bei den meisten Werkstoffen in 2–5 Werktagen lieferbar und bietet wärme- und witterungsbeständige Kunststoffe. Für Sichtmodelle und feine Teile passt SLA, für Vorrichtungen, Halter und grosse Prototypen FDM.
- Teile aus Standard Resin, Transparent Resin und Tough Resin in 7–10 Werktagen ab Bestellung. DLP-Teile auf Anfrage. Den Liefertermin sehen Sie nach dem Hochladen im Online-Rechner.
- SLA-Harze haben eine Wärmeformbeständigkeit von 49–56 °C (HDT bei 0,45 MPa) und vergilben unter UV-Licht. Eine UV-Schutzschicht hilft bei Sichtteilen, ersetzt aber keinen witterungsbeständigen Werkstoff. Für warme Umgebungen und den Ausseneinsatz eignen sich SLS oder ASA im FDM-Druck besser.
- Ja, mit Transparent Resin. Die Teile werden standardmässig poliert und wirken dann gläsern. Je dicker die Wand, desto weniger klar wird das Teil; für den Ausseneinsatz und Dauerlast ist das Harz nicht geeignet.
SLA-Teil berechnen.
CAD-Datei hochladen, Preis und Liefertermin in Sekunden. Für DLP, Serien und Sonderwünsche senden Sie uns eine Anfrage.