MJF-3D-Druck
Multi Jet Fusion in PA12.
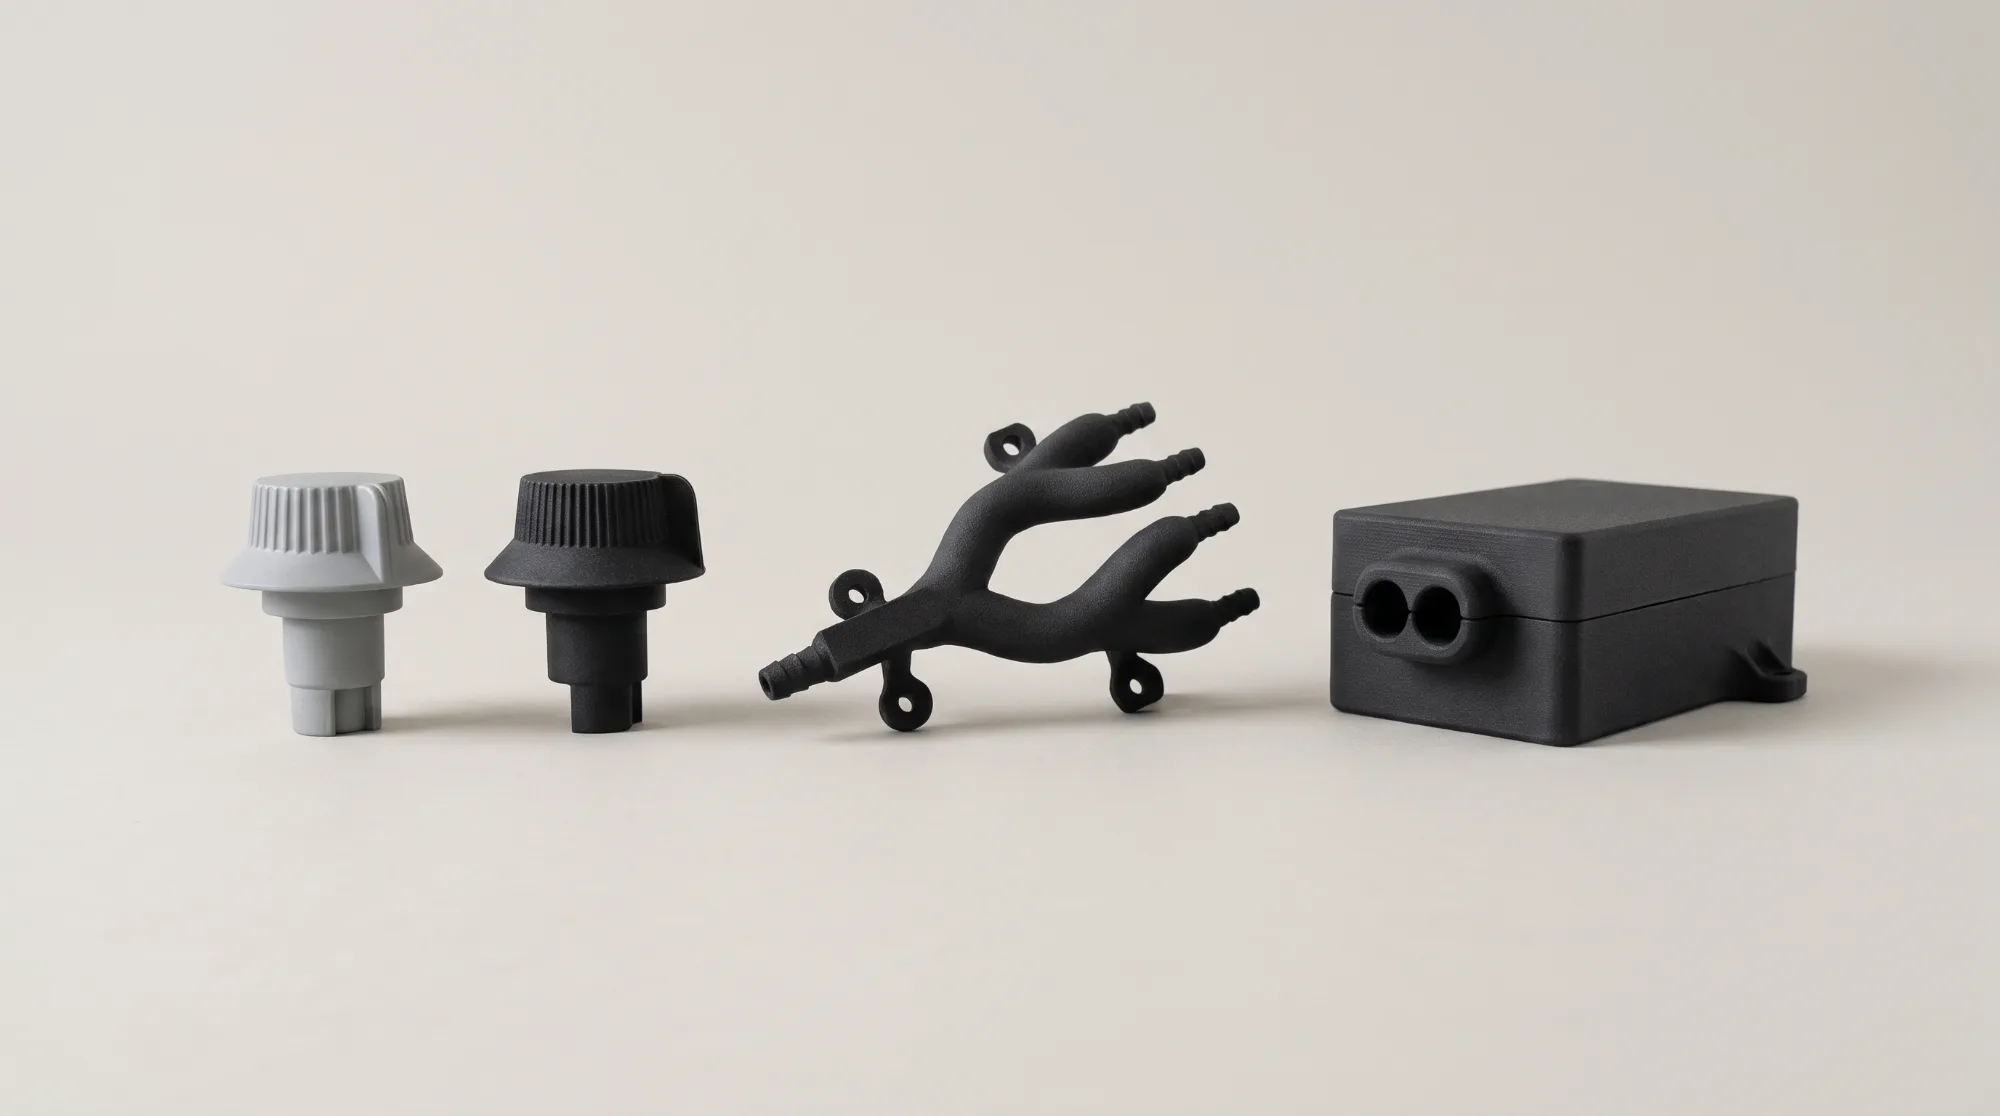
MJF-3D-Druck bei Swiss3D: Funktionsteile und Serien aus PA12 in Grau oder Schwarz, ohne Stützstrukturen, in 7–10 Werktagen. CAD-Datei hochladen, Preis und Liefertermin in Sekunden.
- Lieferzeit 7–10 Werktage
- Bauraum bis 284 × 350 × 350 mm
- Toleranz ±0,3 %
- Ohne Stützstrukturen
So funktioniert Multi Jet Fusion.
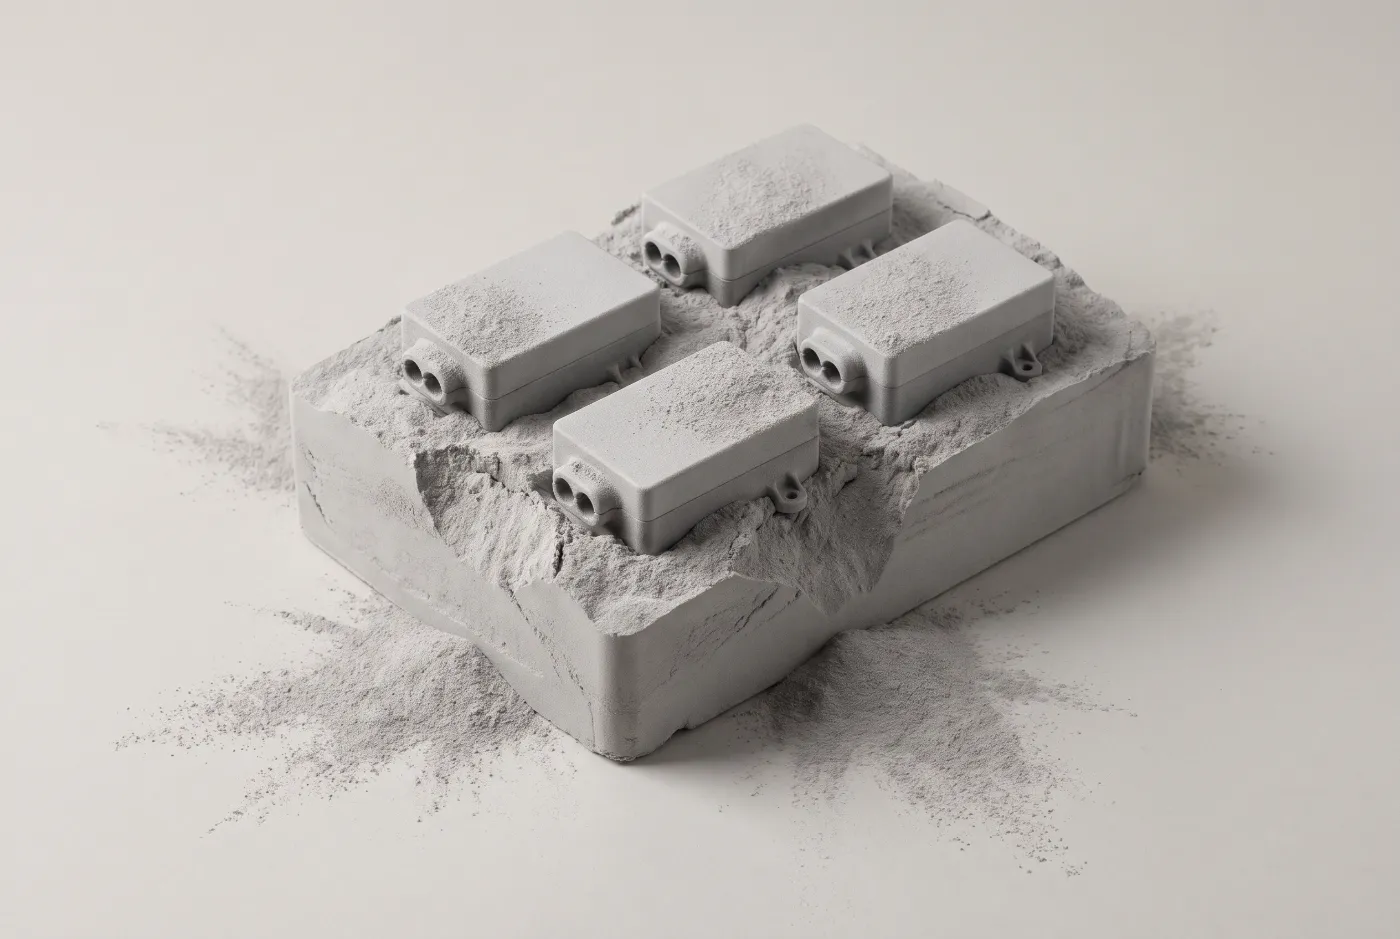
MJF-3D-Druck (Multi Jet Fusion) ist ein von HP entwickeltes Pulverbettverfahren für Kunststoffteile aus PA12. Ein Druckkopf trägt auf jede Pulverschicht ein Schmelzmittel und ein Detailmittel auf, danach erhitzt Infrarotlicht die ganze Schicht, und das Pulver verschmilzt dort, wo Schmelzmittel liegt. So entstehen belastbare Teile ohne Stützstrukturen, vom Funktionsprototyp bis zum Serienteil.
Der Bauraum wird Schicht für Schicht mit PA12-Pulver gefüllt, jede Schicht 0,08 mm dick. Wo das Schmelzmittel liegt, nimmt das Pulver die Wärme der Infrarotlampen auf und verschmilzt. Das Detailmittel an den Konturen bremst die Wärme und hält Kanten und feine Details sauber. Das lose Pulver rundherum trägt die Teile. Deshalb braucht MJF keine Stützen, und viele Teile lassen sich übereinander im Bauraum anordnen.
Nach dem Druck kühlt der ganze Block langsam ab. Danach werden die Teile entpulvert, gereinigt und im grauen Naturton geliefert oder schwarz gefärbt. Weil jede Schicht auf einmal erhitzt wird und nicht Punkt für Punkt wie beim Lasersintern, eignet sich MJF besonders für viele gleiche Teile mit gleichmässigen Eigenschaften in alle Richtungen.
MJF-Werkstoff PA12 und Alternativen.
MJF-Teile entstehen aus PA12, einem zähen Polyamid für Funktionsteile. Für steifere, elastische oder weisse Teile gibt es das verwandte SLS-Verfahren.
Alle Werkstoffe im Material FinderMJF PA12
Zähes Polyamid 12 in Grau oder Schwarz. Zugfestigkeit 46 MPa, Bruchdehnung 36 %, formbeständig bis 145 °C bei 0,45 MPa. Beständig gegen Öle und Fette.SLS PA12
Gleicher Grundwerkstoff im SLS-Verfahren: zusätzlich in Weiss, Bauraum bis 700 × 380 × 580 mm, in Dunkelgrau bis 165 × 165 × 300 mm in 2–5 Werktagen.SLS PA12-GF
Mit Glasperlen gefüllt, steifer und mit deutlich weniger Verzug, für Teile, die masshaltig bleiben müssen. In Weiss, bis 330 × 330 × 380 mm.SLS TPU 88A
Flexibel und gummiartig, für langlebige elastische Teile mit komplexer Geometrie. Naturfarbe Weiss.
Technische Daten für MJF.
Kennwerte für MJF PA12, den Werkstoff aller MJF-Teile.
Werkstoff
PA12 (Polyamid 12), Schmelztemperatur 183 °CFarben
Grau (Naturton) oder Schwarz gefärbtBauraum
Bis 284 × 350 × 350 mmSchichtdicke
0,08 mmToleranz
±0,3 %Zugfestigkeit
46 MPa, Zugmodul 1600 MPaBruchdehnung
36 %Wärmeformbeständigkeit
145 °C bei 0,45 MPa, 82 °C bei 1,8 MPaChemische Beständigkeit
Beständig gegen Öle und Fette, eingeschränkt gegen schwache Säuren und LaugenLieferzeit
7–10 Werktage (Standard)Datenblatt
PA12 (MJF), PDF mit allen Kennwerten
Mechanische Kennwerte sind typische Herstellerangaben an genormten Prüfkörpern, keine zugesicherten Eigenschaften. Genauigkeit und Festigkeit hängen von Geometrie und Lage im Bauraum ab.
Stand der Angaben: November 2026
MJF für Serien und Funktionsteile.
MJF statt SLS lohnt sich bei vielen gleichen Teilen, die belastet werden und einheitlich in Grau oder Schwarz aussehen sollen. Für Weiss, grosse Teile oder eilige Einzelstücke in Dunkelgrau passt SLS besser.
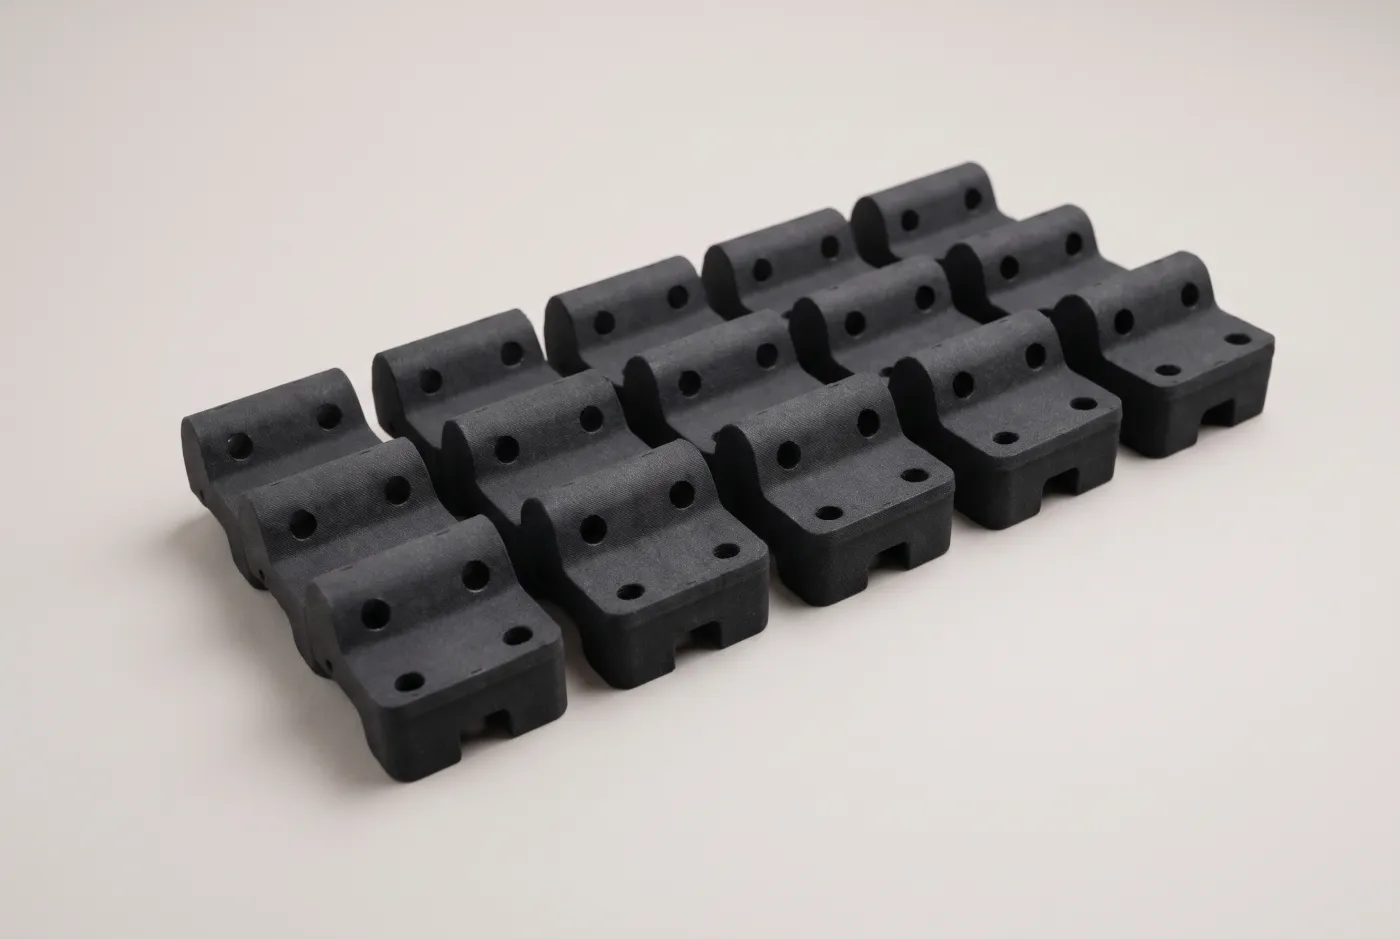
Klein- und Mittelserien
Viele Teile entstehen gleichzeitig im selben Bauraum. Mit der Stückzahl sinkt der Preis je Teil, ohne Werkzeugkosten.Gehäuse und Abdeckungen
Robuste Gehäuse für Elektronik und Geräte, in Schwarz mit einheitlicher Optik.Clips und Schnappverbindungen
PA12 ist zäh: Mit 36 % Bruchdehnung eignet es sich für Clips, Schnapphaken und Verbindungselemente.Vorrichtungen und Prüfmittel
Aufnahmen, Lehren und Prüfvorrichtungen für Montage und Qualitätsprüfung, beständig gegen Öle und Fette.
SLS, MJF, SLA und FDM im Vergleich.
Die vier Kunststoffverfahren nebeneinander, mit den Werten des jeweiligen Standardwerkstoffs.
| Kriterium | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Prinzip | Laser sintert Kunststoffpulver | Infrarot verschmilzt die ganze Pulverschicht | UV-Licht härtet flüssiges Harz | Düse legt geschmolzenen Kunststoff ab |
| Werkstoffe | PA12, PA12-GF, TPU 88A | PA12 | Standard-, transparentes und zähes Harz, DLP | Elf, von PLA bis PEEK |
| Oberfläche | Matt, leicht körnig | Matt, feinkörnig, etwas glatter | Glatt, Schichten kaum sichtbar | Sichtbare Schichtlinien |
| Genauigkeit | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm bis ±0,3 % |
| Schichtdicke | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Festigkeit | Zäh, in allen Richtungen ähnlich | Zäh, in allen Richtungen ähnlich | Steif, Standardharz eher spröde | Quer zu den Schichten geringer |
| Stützstrukturen | Keine, das Pulver stützt | Keine, das Pulver stützt | Immer, Ansatzpunkte sichtbar | Bei Überhängen ab etwa 45° |
| Grösste Teile | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Lieferzeit | PA12 Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 7–10 Werktage, DLP auf Anfrage | 2–5 Werktage, PEEK 7–10 |
| Typische Teile | Funktionsteile, Clips, komplexe Gehäuse | Serienteile, Gehäuse, Halter | Sichtmodelle, Feinteile, transparente Teile | Vorrichtungen, Halter, grosse Prototypen |
| Kosten | Mittel | Mittel, in Serie günstiger | Mittel | Günstig (PLA, PETG) bis hoch (PEEK) |
Prinzip
- SLS
- Laser sintert Kunststoffpulver
- MJF
- Infrarot verschmilzt die ganze Pulverschicht
- SLA
- UV-Licht härtet flüssiges Harz
- FDM
- Düse legt geschmolzenen Kunststoff ab
Werkstoffe
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Standard-, transparentes und zähes Harz, DLP
- FDM
- Elf, von PLA bis PEEK
Oberfläche
- SLS
- Matt, leicht körnig
- MJF
- Matt, feinkörnig, etwas glatter
- SLA
- Glatt, Schichten kaum sichtbar
- FDM
- Sichtbare Schichtlinien
Genauigkeit
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm bis ±0,3 %
Schichtdicke
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Festigkeit
- SLS
- Zäh, in allen Richtungen ähnlich
- MJF
- Zäh, in allen Richtungen ähnlich
- SLA
- Steif, Standardharz eher spröde
- FDM
- Quer zu den Schichten geringer
Stützstrukturen
- SLS
- Keine, das Pulver stützt
- MJF
- Keine, das Pulver stützt
- SLA
- Immer, Ansatzpunkte sichtbar
- FDM
- Bei Überhängen ab etwa 45°
Grösste Teile
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Lieferzeit
- SLS
- PA12 Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF
- 7–10 Werktage
- SLA
- 7–10 Werktage, DLP auf Anfrage
- FDM
- 2–5 Werktage, PEEK 7–10
Typische Teile
- SLS
- Funktionsteile, Clips, komplexe Gehäuse
- MJF
- Serienteile, Gehäuse, Halter
- SLA
- Sichtmodelle, Feinteile, transparente Teile
- FDM
- Vorrichtungen, Halter, grosse Prototypen
Kosten
- SLS
- Mittel
- MJF
- Mittel, in Serie günstiger
- SLA
- Mittel
- FDM
- Günstig (PLA, PETG) bis hoch (PEEK)
Richtwerte für die Standardwerkstoffe, Einzelwerte je Werkstoff im Material Finder. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm.
Konstruktionsregeln für MJF.
Mindestmasse für MJF PA12. Darunter werden Wände, Stege und Details nicht sicher abgebildet.
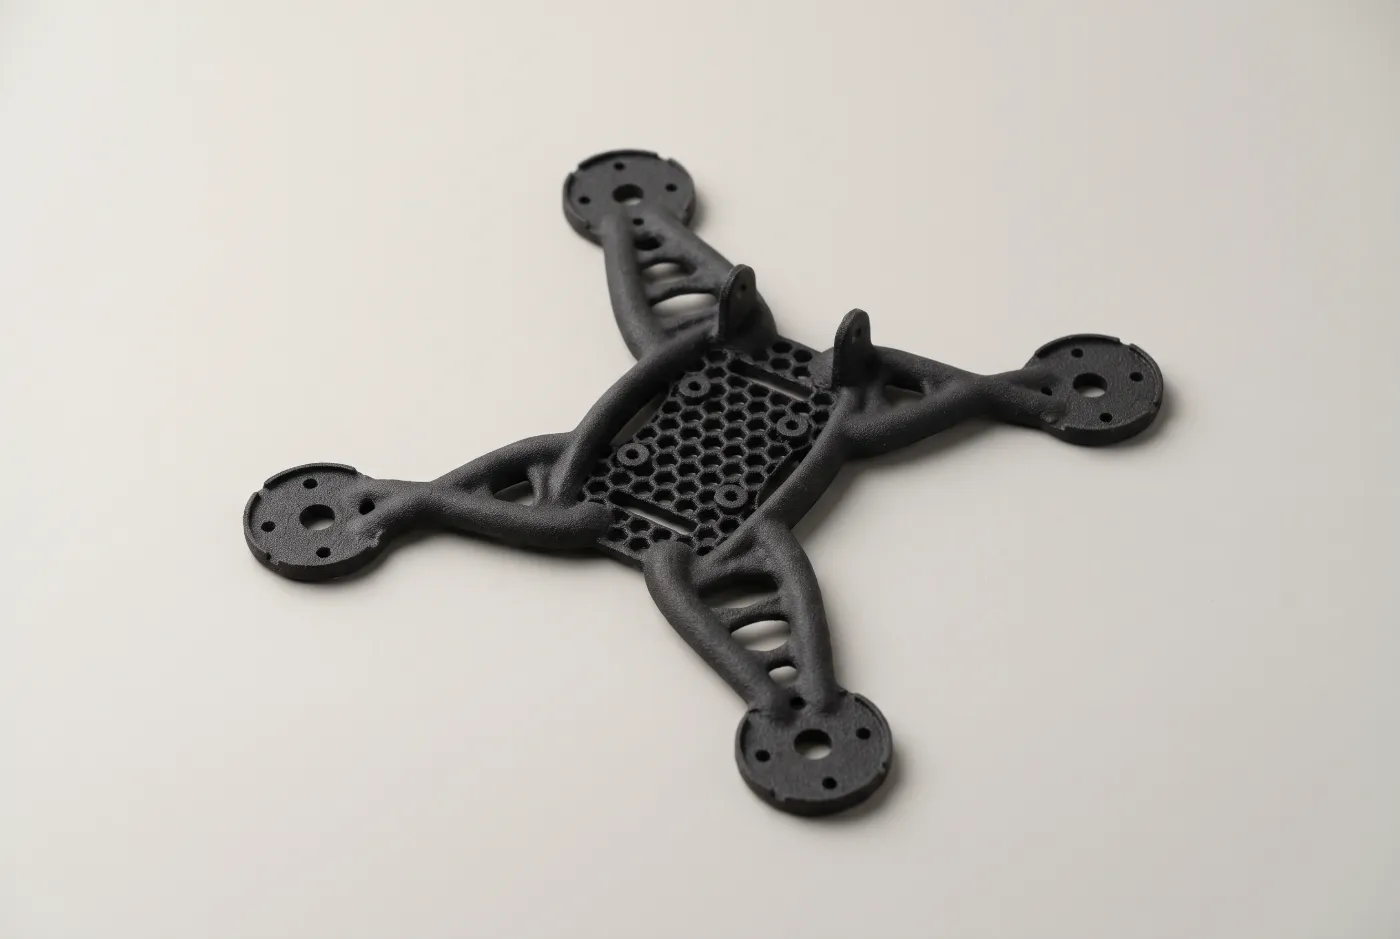
Wandstärke
Ab 0,6 mm bei gestützten Wänden, ab 0,8 mm bei frei stehenden. Tragende Wände dicker auslegen.Stege und Stifte
Ab 0,9 mm Durchmesser, gestützt und frei stehend.Bohrungen
Ab 0,9 mm Durchmesser. Durchgehende Bohrungen brauchen eine freie Sichtlinie, damit das ganze Pulver herauskommt. In dicken Wänden werden kleine Löcher ungenauer.Details und Schrift
Erhaben und vertieft ab 0,4 mm.Spalte und bewegliche Teile
Mindestens 0,6 mm zwischen Teilen, Wänden und Stegen. Ineinandergreifende und bewegliche Teile lassen sich in einem Stück drucken.Hohlräume
Geschlossene Hohlräume bleiben mit Pulver gefüllt. Für leichte Teile Öffnungen zum Entpulvern vorsehen.Massive Querschnitte
Grosse Vollquerschnitte neigen zu Verzug. Besser aushöhlen oder mit Rippen gestalten.Grösse
Bis 284 × 350 × 350 mm in einem Stück. Grössere Teile teilen oder im SLS-Verfahren bis 700 × 380 × 580 mm drucken.
Oberfläche und Nachbearbeitung bei MJF.
MJF-Teile sind matt und feinkörnig, glatter als SLS-Teile. Schwarz, Vapor Smoothing und die Beschichtungen wählen Sie im Online-Rechner.
Grau oder Schwarz
Grau ist der Naturton des Pulvers. Schwarz gefärbt sehen Serienteile einheitlich aus, auch als Sichtteile.Vapor Smoothing
Chemische Glättung mit Lösemitteldampf: geschlossene, fast spritzgussähnliche Oberfläche, weniger Rauheit, bessere Dichtigkeit. Erhältlich für MJF-Teile.Beschichtungen
Klarlack, UV-Schutz sowie Wasser- und Gasschutz, jeweils transparent, für Teile im Aussenbereich oder mit Dichtheitsanforderung.
Alternativen zum MJF-3D-Druck.
Einzelstücke, Weiss, grössere Teile
SLS PA12 gibt es auch in Weiss und bis 700 × 380 × 580 mm. In Dunkelgrau bis 165 × 165 × 300 mm in 2–5 Werktagen.Feine Details und glatte Sichtflächen
SLA härtet flüssiges Harz aus und erreicht je nach Harz ±0,1–0,3 %, auch transparent und lackierbar.Günstige Prototypen in Farbe
FDM ist günstig, in vielen Farben erhältlich, PLA mit Express in 1–2 Werktagen.Sehr grosse Teile
Bis 800 × 800 × 800 mm im FDM-Verfahren, ohne Teilung.Metallteile
Aluminium, Edelstahl und Titan im Laserschmelzverfahren.Enge Toleranzen
Passungen und Dichtflächen, die enger sein müssen als ±0,3 %, werden besser gefräst oder gedreht.
Häufige Fragen.
- Multi Jet Fusion ist ein von HP entwickeltes 3D-Druckverfahren für Kunststoffteile aus Pulver. Ein Druckkopf trägt Schmelz- und Detailmittel auf jede Pulverschicht auf, Infrarotlicht verschmilzt die bedruckten Stellen. Das lose Pulver stützt die Teile, Stützstrukturen sind nicht nötig.
- Der Preis hängt vor allem vom Volumen der Teile, ihrer Grösse und der Stückzahl ab. Mit grösseren Stückzahlen sinkt der Preis je Teil. Laden Sie Ihre CAD-Datei hoch, der Preis erscheint in Sekunden. Für Einzelstücke lohnt sich der Vergleich mit SLS im selben Rechner.
- Beide verschmelzen PA12-Pulver ohne Stützen und erreichen ±0,3 %. MJF hat die glattere Oberfläche, dünnere Mindestwände (0,6 statt 1,0 mm) und lohnt sich bei Serien. SLS ist bei Einzelstücken schneller (Dunkelgrau bis 165 × 165 × 300 mm in 2–5 Werktagen) und bietet Weiss sowie einen Bauraum bis 700 × 380 × 580 mm.
- Die Toleranz beträgt ±0,3 % der Abmessung bei 0,08 mm Schichtdicke. Details ab 0,4 mm werden abgebildet. Für engere Passungen ist die CNC-Bearbeitung die bessere Wahl.
- Die Standardlieferzeit beträgt 7–10 Werktage ab Bestellung. Den genauen Liefertermin zeigt der Online-Rechner nach dem Hochladen. Muss es schneller gehen, ist SLS PA12 in Dunkelgrau bis 165 × 165 × 300 mm in 2–5 Werktagen eine Alternative.
- Grau und Schwarz. Grau ist der Naturton des Pulvers, Schwarz entsteht durch Färben und gibt Serien ein einheitliches Bild. Weisse oder helle Teile gibt es im SLS-Verfahren, transparente Teile im SLA-Verfahren.
- Eine feste Grenze gibt es nicht. MJF ist auf Serienteile ab mittleren Stückzahlen ausgelegt: Viele Teile teilen sich einen Bauraum, der Preis je Teil sinkt. Ein einzelner Prototyp ist in SLS PA12 Dunkelgrau oft früher geliefert; welches Verfahren günstiger ist, hängt von der Form ab und lässt sich im Online-Rechner vergleichen.
MJF-Teile berechnen.
CAD-Datei hochladen, Preis und Liefertermin in Sekunden. Für grössere Serien und besondere Anforderungen senden Sie uns eine Anfrage.
Musterbilder mit KI erstellt.