SLS-3D-Druck
für Funktionsteile und Kleinserien.
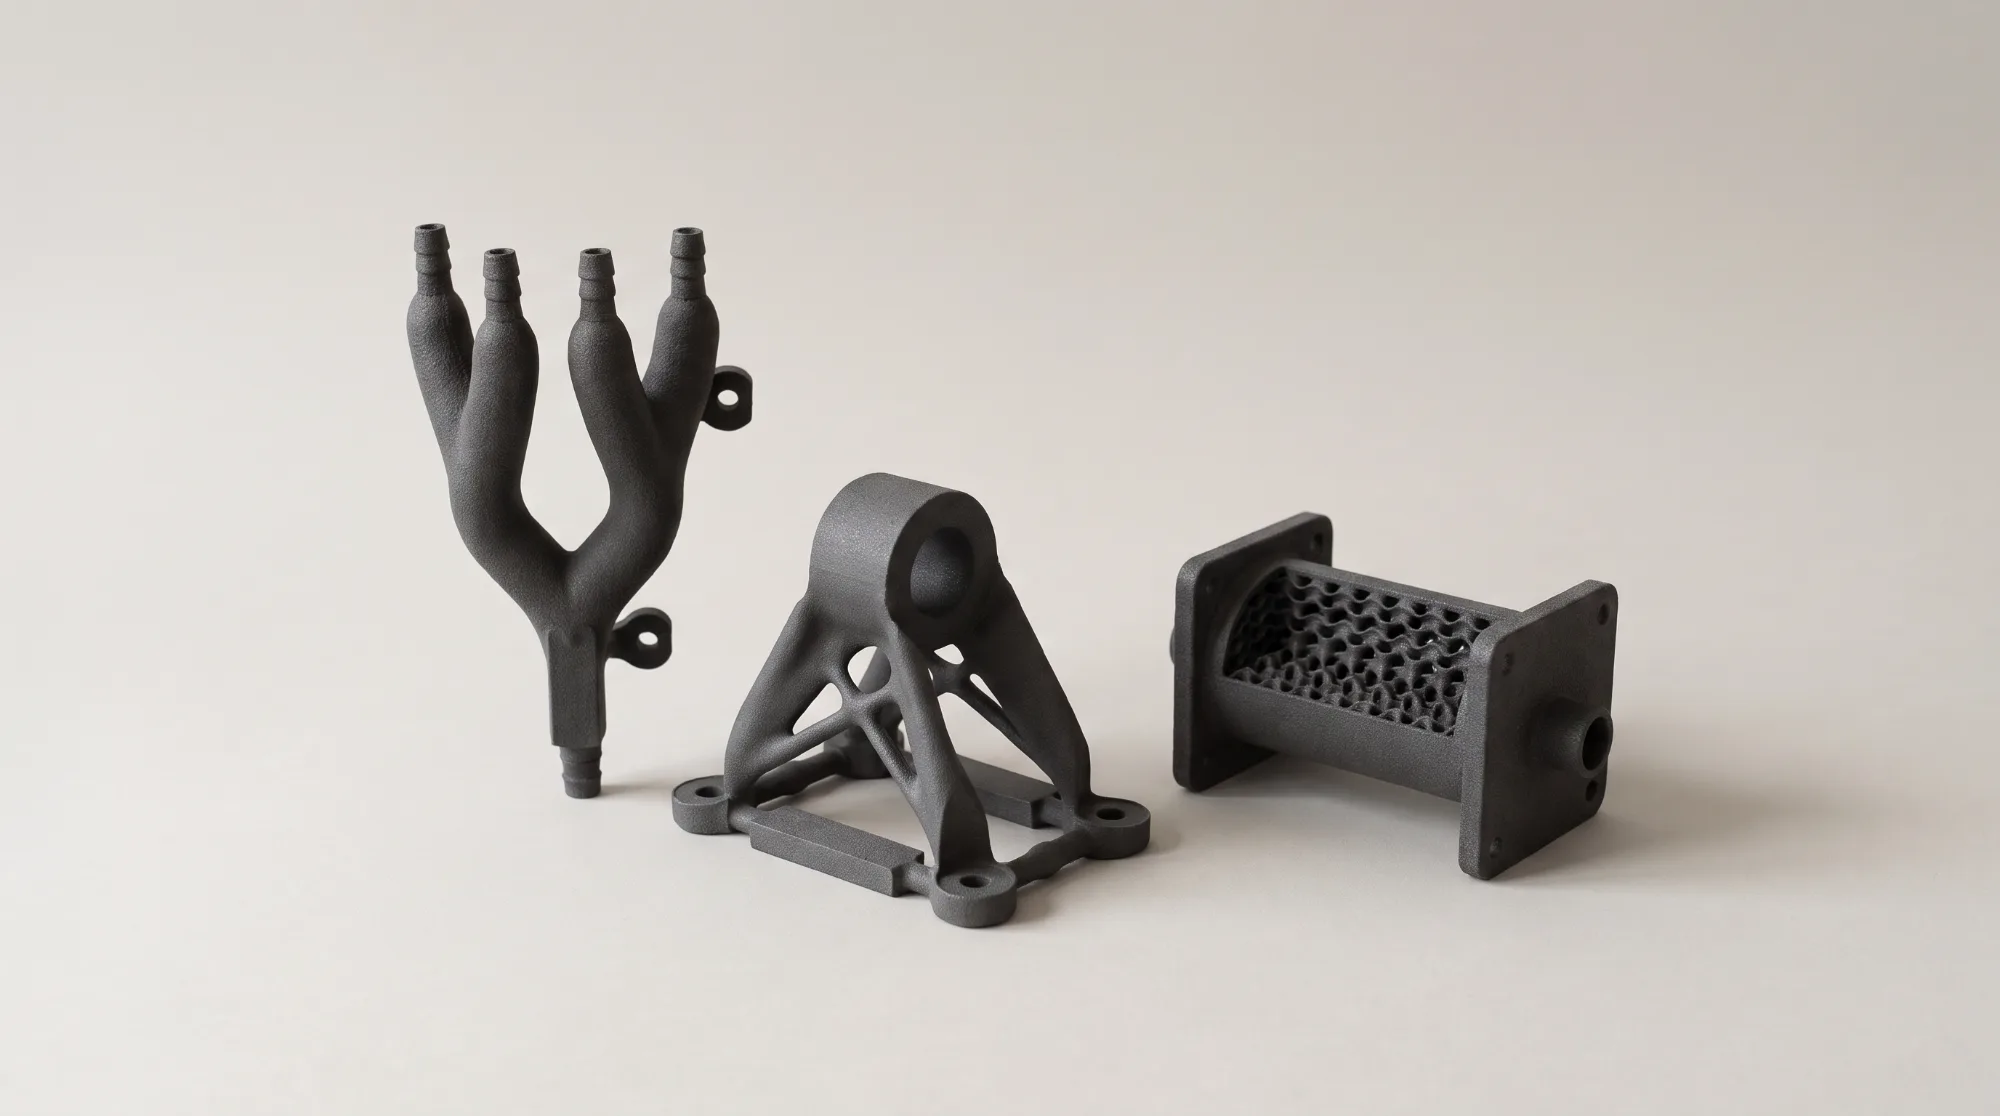
Belastbare Kunststoffteile aus PA12, PA12-GF und TPU im selektiven Lasersintern, ohne Stützstrukturen und ab einem Stück. CAD-Datei hochladen, Preis und Liefertermin in Sekunden.
- PA12 Dunkelgrau in 2–5 Werktagen
- Bauteile bis 700 × 380 × 580 mm
- Toleranz ±0,3 %
- Ohne Stützstrukturen
So funktioniert das Lasersintern (SLS)
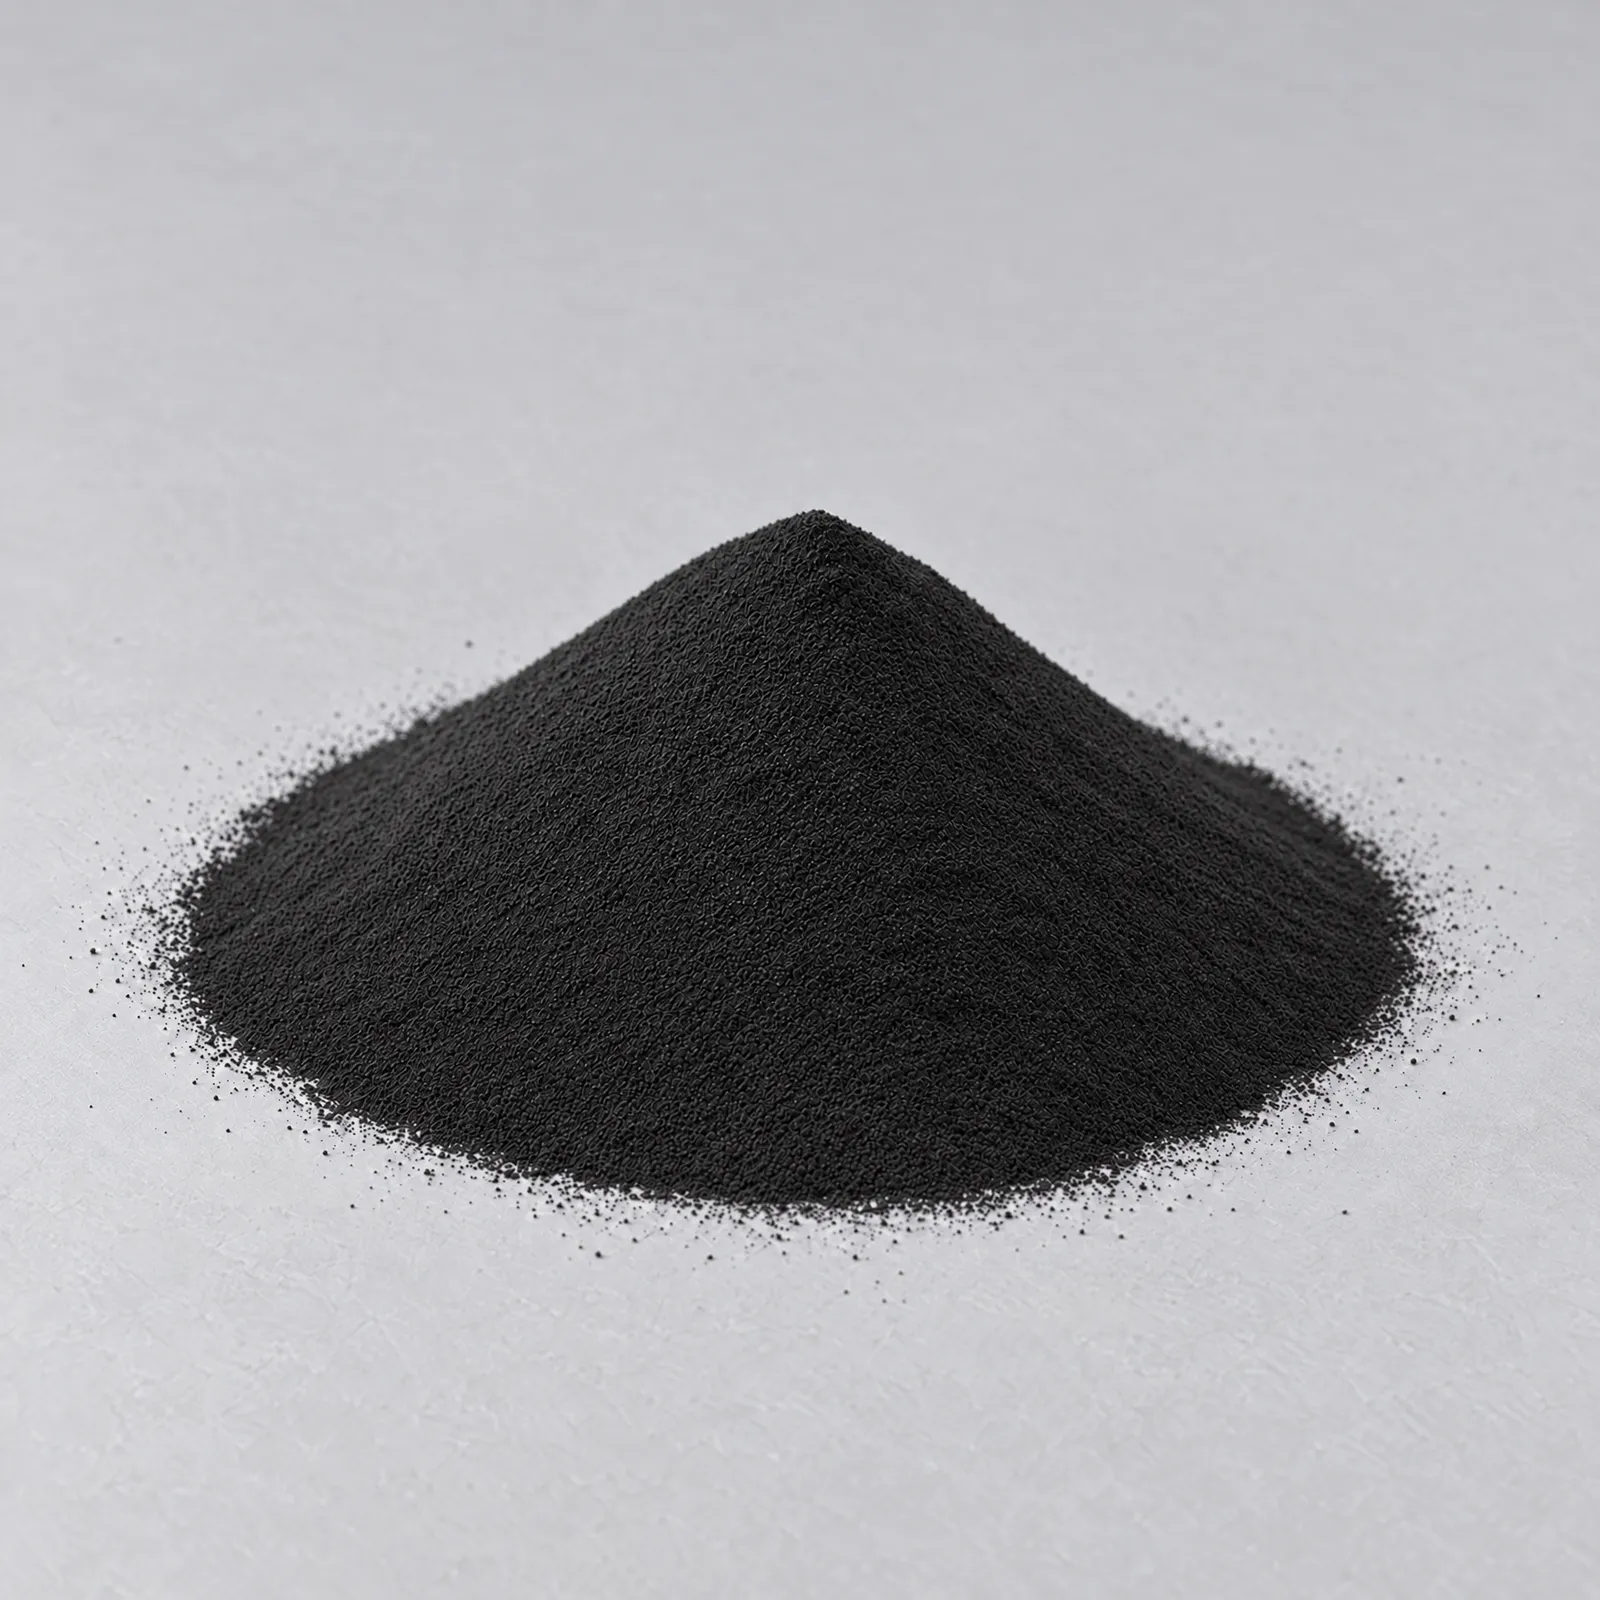
SLS, das selektive Lasersintern, ist ein 3D-Druckverfahren, bei dem ein Laser feines Kunststoffpulver, meist Polyamid 12 (PA12), Schicht für Schicht verschmilzt. Das ungesinterte Pulver stützt das Bauteil während des Drucks, deshalb braucht SLS keine Stützstrukturen. So entstehen belastbare Funktionsteile mit komplexer Geometrie, einzeln oder in Kleinserie.
Ein Beschichter trägt eine 0,1 mm dünne Pulverschicht auf. Der Laser fährt den Querschnitt jedes Teils ab und verschmilzt das knapp unter den Schmelzpunkt vorgewärmte Pulver an diesen Stellen. Dann senkt sich die Plattform um eine Schicht, und alles wiederholt sich, bis die Teile fertig sind.
Nach dem Abkühlen werden die Teile aus dem Pulverkuchen entpackt und vom losen Pulver befreit. Weil sie frei im Pulver liegen, passen viele Teile neben- und übereinander in einen Bauraum. Das macht SLS auch für Kleinserien wirtschaftlich, ohne Werkzeug.
SLS-Werkstoffe.
Drei Pulverwerkstoffe decken die meisten Anwendungen ab: zäh, steif oder gummielastisch.
Alle Werkstoffe im Material FinderSLS PA12
Der Standardwerkstoff für Funktionsteile. Zäh, mit 46 MPa Zugfestigkeit und 36 % Bruchdehnung, HDT 145 °C (0,45 MPa). In Dunkelgrau, Schwarz und Weiss, Bauteile bis 700 × 380 × 580 mm.SLS PA12-GF
PA12 mit Glasperlen gefüllt: Mit 3500 MPa Zugmodul mehr als doppelt so steif wie PA12, HDT 160 °C (0,45 MPa), wenig Verzug. Für steife Gehäuse, Halterungen und Vorrichtungen. Nicht für Schnapphaken, die Bruchdehnung liegt bei 5 %. Weiss, bis 330 × 330 × 380 mm.SLS TPU 88A
Gummielastisch, Shore-Härte 88–90 A und bis 280 % Bruchdehnung. Übersteht 100 000 Biegezyklen ohne Rissfortschritt. Für Dichtungen, Puffer, Griffe und flexible Hüllen. Weiss, bis 500 × 500 × 820 mm.
Technische Daten für SLS.
Typische Werte für SLS PA12 laut Datenblatt, an genormten Prüfkörpern ermittelt.
Schichtdicke
0,1 mmGenauigkeit
±0,3 % der AbmessungBauteilgrösse
PA12 bis 700 × 380 × 580 mm, TPU 88A bis 500 × 500 × 820 mm, PA12-GF bis 330 × 330 × 380 mmLieferzeit
PA12 Dunkelgrau bis 165 × 165 × 300 mm: 2–5 Werktage, Express 1–3. Schwarz in dieser Grösse: 5–8 Werktage, Express 4–6. Übrige Farben und Grössen: 7–10 Werktage.Zugfestigkeit
46 MPaBruchdehnung
36 %Zugmodul
1600 MPaWärmeformbeständigkeit
145 °C bei 0,45 MPa (HDT-B), 82 °C bei 1,8 MPa (HDT-A)Chemische Beständigkeit
Beständig gegen Öle und Fette, eingeschränkt gegen schwache Säuren und Laugen
Die Eigenschaften eines Bauteils hängen von Geometrie und Ausrichtung im Bauraum ab und können abweichen. In Aufbaurichtung ist die Bruchdehnung meist geringer.
Stand der Angaben: November 2026
Wann sich SLS-3D-Druck lohnt.
Für Kunststoffteile, die mechanisch belastet werden, eine komplexe Form haben oder in Kleinserie gebraucht werden.
Funktionsprototypen
Prototypen, die sich wie Endteile verhalten: Passung, Montage und Belastung am echten Teil prüfen.Kleinserien ohne Werkzeug
Keine Werkzeugkosten und keine Mindestmenge, vom Einzelteil bis zur Kleinserie.Gehäuse, Clips und Schnapphaken
PA12 ist zäh genug für Clips, Schnapphaken und Scharniere, die immer wieder geöffnet werden.Komplexe Formen
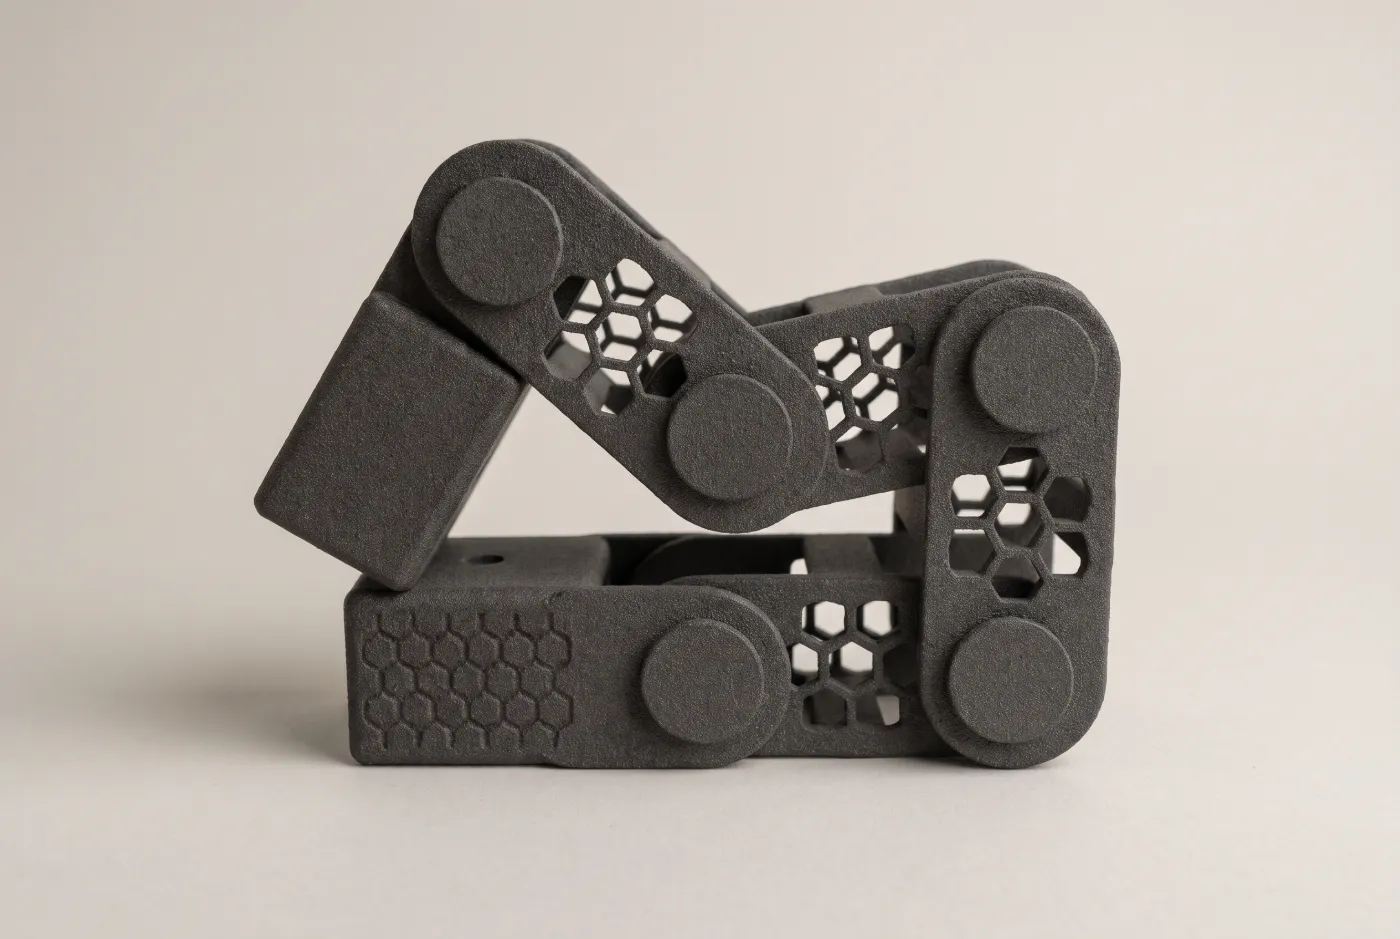
Innenkanäle, Hinterschnitte, Gitterstrukturen und bewegliche Baugruppen in einem Druck, ohne Montage.Vorrichtungen und Greifer
Montagehilfen, Greiferfinger und Prüflehren für die Fertigung; steife Ausführungen in PA12-GF.Dichtungen und Dämpfer
Dichtungen, Puffer und weiche Griffe aus TPU 88A, ohne Werkzeug.
SLS, MJF, SLA und FDM im Vergleich.
Alle vier Verfahren fertigen Kunststoffteile, jedes mit eigenen Stärken. Für belastbare Teile mit komplexer Form ist SLS meist die erste Wahl.
| Kriterium | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Prinzip | Laser sintert Kunststoffpulver | Infrarot verschmilzt die ganze Pulverschicht | UV-Licht härtet flüssiges Harz | Düse legt geschmolzenen Kunststoff ab |
| Werkstoffe | PA12, PA12-GF, TPU 88A | PA12 | Standard-, transparentes und zähes Harz, DLP | Elf, von PLA bis PEEK |
| Oberfläche | Matt, leicht körnig | Matt, feinkörnig, etwas glatter | Glatt, Schichten kaum sichtbar | Sichtbare Schichtlinien |
| Genauigkeit | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm bis ±0,3 % |
| Schichtdicke | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Festigkeit | Zäh, in allen Richtungen ähnlich | Zäh, in allen Richtungen ähnlich | Steif, Standardharz eher spröde | Quer zu den Schichten geringer |
| Stützstrukturen | Keine, das Pulver stützt | Keine, das Pulver stützt | Immer, Ansatzpunkte sichtbar | Bei Überhängen ab etwa 45° |
| Grösste Teile | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Lieferzeit | PA12 Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 7–10 Werktage, DLP auf Anfrage | 2–5 Werktage, PEEK 7–10 |
| Typische Teile | Funktionsteile, Clips, komplexe Gehäuse | Serienteile, Gehäuse, Halter | Sichtmodelle, Feinteile, transparente Teile | Vorrichtungen, Halter, grosse Prototypen |
| Kosten | Mittel | Mittel, in Serie günstiger | Mittel | Günstig (PLA, PETG) bis hoch (PEEK) |
Prinzip
- SLS
- Laser sintert Kunststoffpulver
- MJF
- Infrarot verschmilzt die ganze Pulverschicht
- SLA
- UV-Licht härtet flüssiges Harz
- FDM
- Düse legt geschmolzenen Kunststoff ab
Werkstoffe
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Standard-, transparentes und zähes Harz, DLP
- FDM
- Elf, von PLA bis PEEK
Oberfläche
- SLS
- Matt, leicht körnig
- MJF
- Matt, feinkörnig, etwas glatter
- SLA
- Glatt, Schichten kaum sichtbar
- FDM
- Sichtbare Schichtlinien
Genauigkeit
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm bis ±0,3 %
Schichtdicke
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Festigkeit
- SLS
- Zäh, in allen Richtungen ähnlich
- MJF
- Zäh, in allen Richtungen ähnlich
- SLA
- Steif, Standardharz eher spröde
- FDM
- Quer zu den Schichten geringer
Stützstrukturen
- SLS
- Keine, das Pulver stützt
- MJF
- Keine, das Pulver stützt
- SLA
- Immer, Ansatzpunkte sichtbar
- FDM
- Bei Überhängen ab etwa 45°
Grösste Teile
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Lieferzeit
- SLS
- PA12 Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF
- 7–10 Werktage
- SLA
- 7–10 Werktage, DLP auf Anfrage
- FDM
- 2–5 Werktage, PEEK 7–10
Typische Teile
- SLS
- Funktionsteile, Clips, komplexe Gehäuse
- MJF
- Serienteile, Gehäuse, Halter
- SLA
- Sichtmodelle, Feinteile, transparente Teile
- FDM
- Vorrichtungen, Halter, grosse Prototypen
Kosten
- SLS
- Mittel
- MJF
- Mittel, in Serie günstiger
- SLA
- Mittel
- FDM
- Günstig (PLA, PETG) bis hoch (PEEK)
Richtwerte für die Standardwerkstoffe, Einzelwerte je Werkstoff im Material Finder. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm.
Konstruktionsregeln für SLS.
Mindestwerte für SLS PA12 und PA12-GF; TPU 88A erlaubt dünnere Wände und kleinere Bohrungen.
Wandstärke
Mindestens 1,0 mm bei gestützten Wänden, 1,5 mm bei frei stehenden. TPU 88A ab 0,5 mm.Stifte und Stege
Ab 0,8 mm Durchmesser, wenn beidseitig verbunden, sonst ab 1,0 mm.Bohrungen
Ab 1,0 mm Durchmesser (TPU 88A ab 0,5 mm). Durchgehende Bohrungen brauchen freie Sicht, damit das Pulver herauskommt.Details und Schrift
Erhabene und vertiefte Details ab 0,4 mm. Schrift wird ab 0,6 mm Relieftiefe gut lesbar.Spalt und bewegliche Teile
Mindestens 0,5 mm zwischen Teilen, Wänden und Stegen (TPU 88A 1,0 mm). Gelenke und eingeschlossene Teile lassen sich in einem Stück drucken.Hohlräume
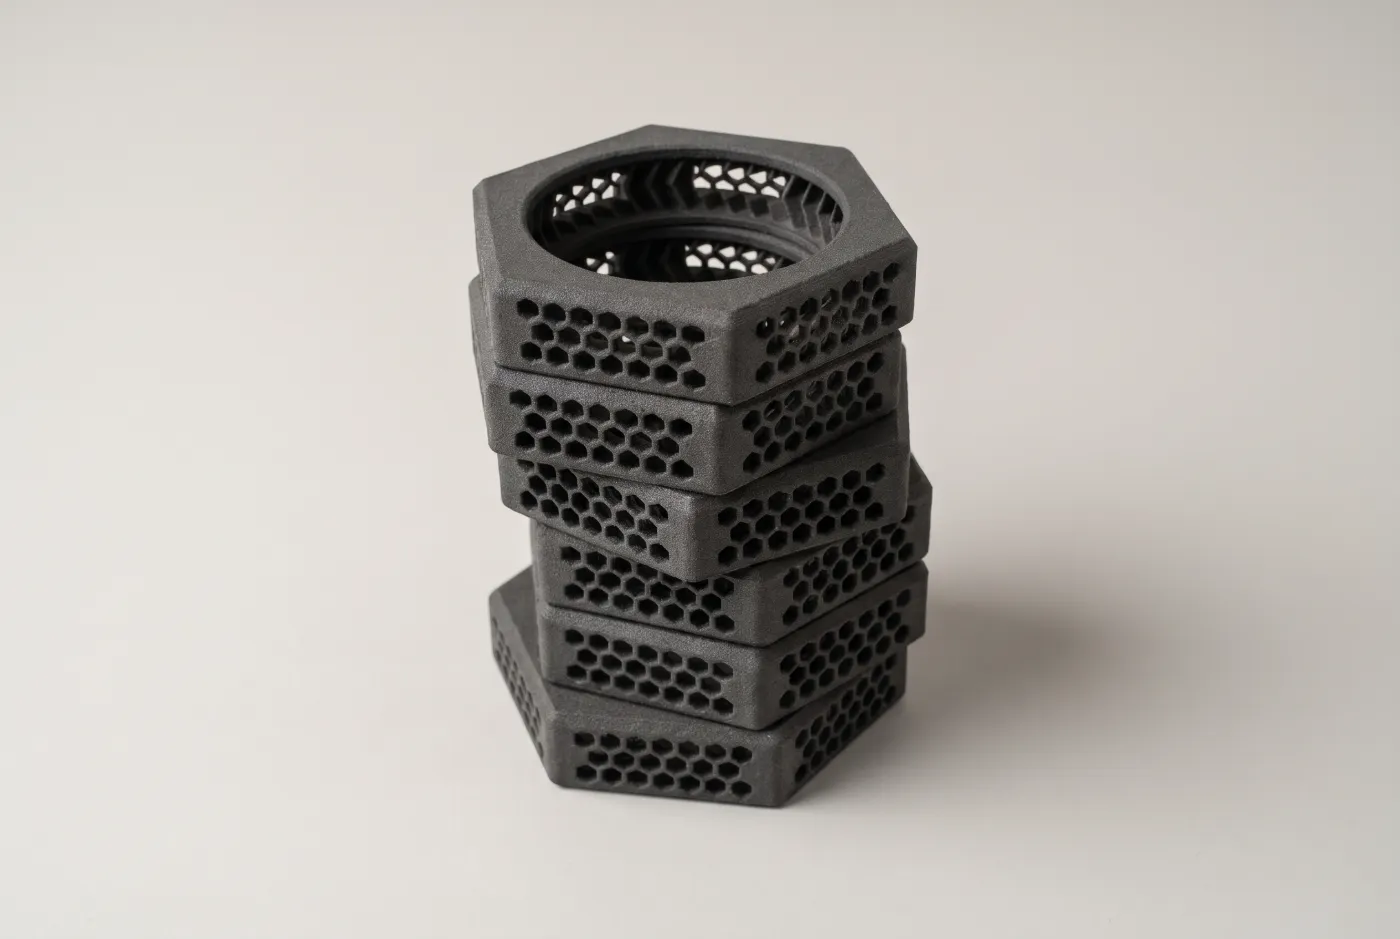
Hohle Teile brauchen Öffnungen, damit das ungesinterte Pulver entfernt werden kann. Sonst bleibt es im Teil eingeschlossen.Grosse ebene Flächen
Grosse Platten und massive Blöcke können sich beim Abkühlen verziehen. Rippen statt Vollmaterial vorsehen oder PA12-GF wählen, das sich weniger verzieht.
Oberflächen und Nachbearbeitung bei SLS.
Wie gedruckt
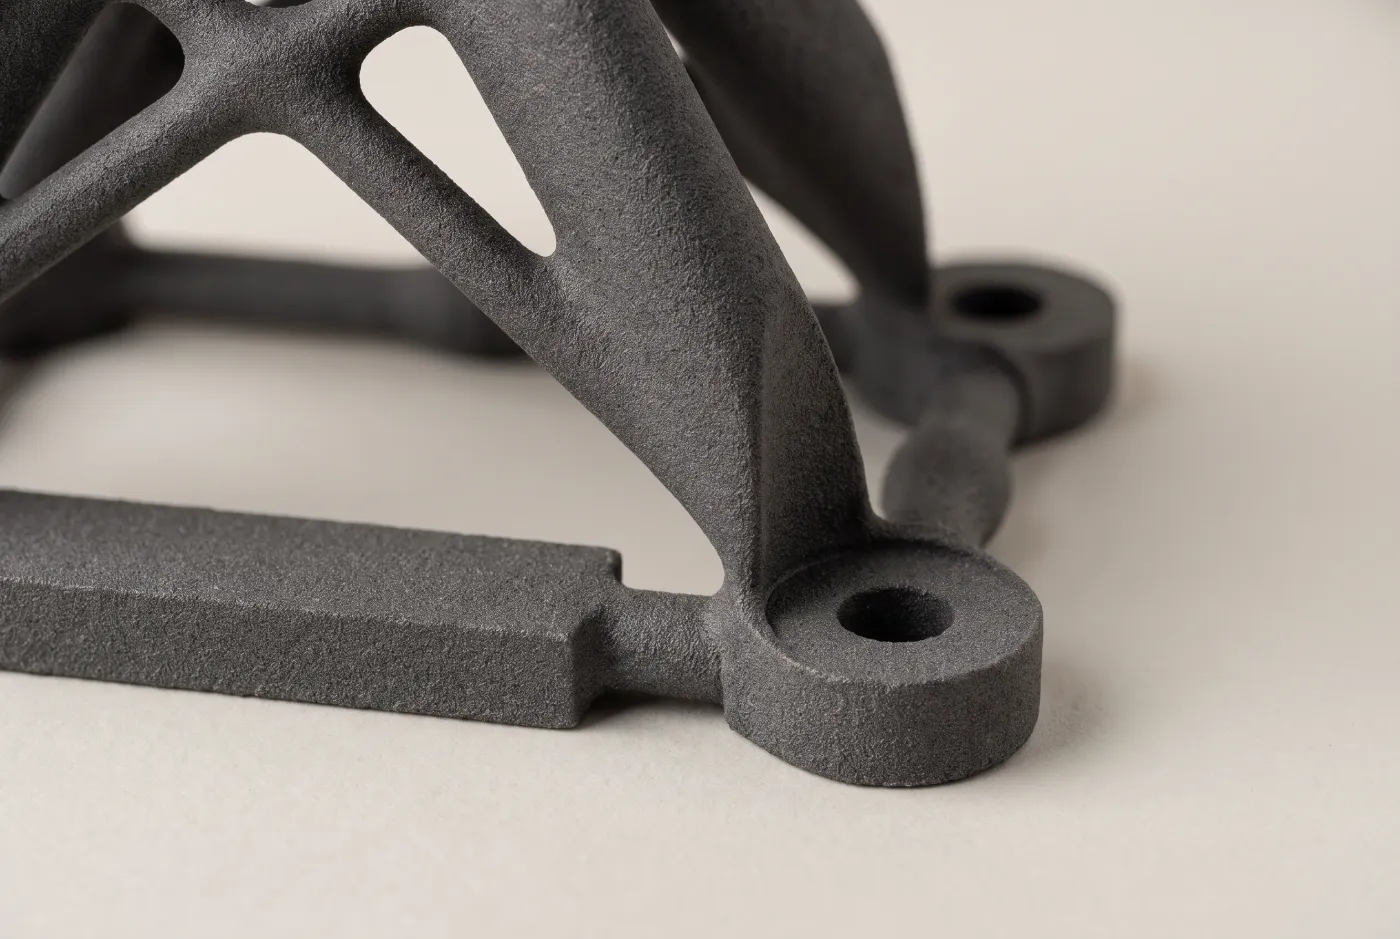
Matt und leicht körnig, auf allen Seiten gleich, ohne Stützspuren. Etwas rauer als MJF; für glatte Sichtteile ist SLA besser geeignet.Schwarz gefärbt
Tauchfärbung für die weissen Werkstoffe PA12-GF und TPU 88A. Die Farbe dringt in die Oberfläche ein, die Masse bleiben gleich.Beschichtet
Klarlack, UV-Schutz für Aussenteile und eine Versiegelung gegen Wasser und Gas für dichte Gehäuse.
Wann ein anderes Verfahren als SLS besser passt.
Glatte Sichtteile
Für feine Details und lackierfähige Oberflächen ist SLA die bessere Wahl.Grössere Stückzahlen in Grau oder Schwarz
Ebenfalls PA12 mit denselben Datenblattwerten und etwas glatterer Oberfläche. Ob MJF günstiger ist, hängt von der Form ab; im Online-Rechner lassen sich beide vergleichen.Einfache Teile mit knappem Budget
Konzeptmodelle und einfache Halter ohne hohe Anforderungen sind im FDM-Druck günstiger.Teile grösser als der Bauraum
Bauteile, die nicht in den SLS-Bauraum passen, entstehen im Grossformatdruck.Metall oder hohe Temperaturen
Wo Kunststoff an Grenzen stösst, eignen sich Aluminium, Edelstahl oder Titan im Metall-3D-Druck.Enge Toleranzen, einfache Geometrie
Passungen enger als ±0,3 % und prismatische Teile sind gefräst genauer und oft günstiger.
Häufige Fragen.
- Der Preis hängt vor allem vom Volumen und der Grösse des Teils sowie von der Stückzahl ab. Laden Sie Ihre STEP- oder STL-Datei hoch, der Preis erscheint in Sekunden. Ab einem Stück, ohne Werkzeugkosten.
- PA12 in Dunkelgrau bis 165 × 165 × 300 mm: 2–5 Werktage, mit Express 1–3. Schwarz in dieser Grösse: 5–8 Werktage. Alle anderen Farben, Grössen und Werkstoffe: 7–10 Werktage. Den genauen Termin zeigt der Online-Rechner nach dem Hochladen.
- Die Massgenauigkeit liegt bei ±0,3 % der Abmessung, die Schichtdicke bei 0,1 mm. Für Passungen und bewegliche Teile planen Sie mindestens 0,5 mm Spalt ein. Für engere Toleranzen eignet sich CNC-Fräsen besser.
- Beide verschmelzen PA12-Pulver ohne Stützstrukturen, mit denselben Festigkeitswerten laut Datenblatt. MJF liefert mit 0,08 mm Schichten eine etwas glattere Oberfläche, in Grau oder Schwarz. SLS bietet den grösseren Bauraum, Weiss, PA12-GF und TPU sowie kürzere Lieferzeiten für PA12 Dunkelgrau.
- FDM ist günstiger für einfache Teile und Konzeptmodelle. Sobald ein Teil belastet wird, Hinterschnitte oder Innenkanäle hat oder in Kleinserie gebraucht wird, ist SLS meist die bessere Wahl: Es braucht keine Stützstrukturen, und die Festigkeit hängt weniger von der Druckrichtung ab.
- SLS PA12 ist leicht porös und ohne Behandlung nicht zuverlässig dicht. Für dichte Gehäuse gibt es eine Versiegelung gegen Wasser und Gas. TPU 88A ist laut Herstellertest schon ab 0,6 mm Wandstärke wasserdicht.
- Ja, über Gewindeeinsätze aus Messing (M1,6 bis M8) oder Helicoil aus Edelstahl (M2 bis M10). Sie tragen mehr Last und lassen sich öfter verschrauben als ein gedrucktes Gewinde. Die Einsätze wählen Sie im Online-Rechner.
- Ja, für Kleinserien und Endteile. Viele Teile teilen sich einen Bauraum, Werkzeugkosten fallen keine an, und eine Änderung am Teil braucht nur eine neue Datei. Bei grösseren Stückzahlen in Grau oder Schwarz lohnt ein Vergleich mit MJF.
SLS-Teil berechnen.
CAD-Datei hochladen, Preis und Liefertermin in Sekunden. Für Serien und Sonderwünsche senden Sie uns eine Anfrage.