FDM-3D-Druck
von PLA bis PEEK.
FDM-Teile aus elf Kunststoffen, von PLA für Modelle bis PA6-CF und PEEK für Vorrichtungen und heisse Umgebungen. CAD-Datei hochladen, Preis und Liefertermin in Sekunden.
- Lieferzeit 2–5 Werktage
- Bauraum bis 800 × 800 × 800 mm
- Elf Werkstoffe bis PEEK
- Toleranz ±0,2 mm bis ±0,3 %
Was ist FDM-3D-Druck?
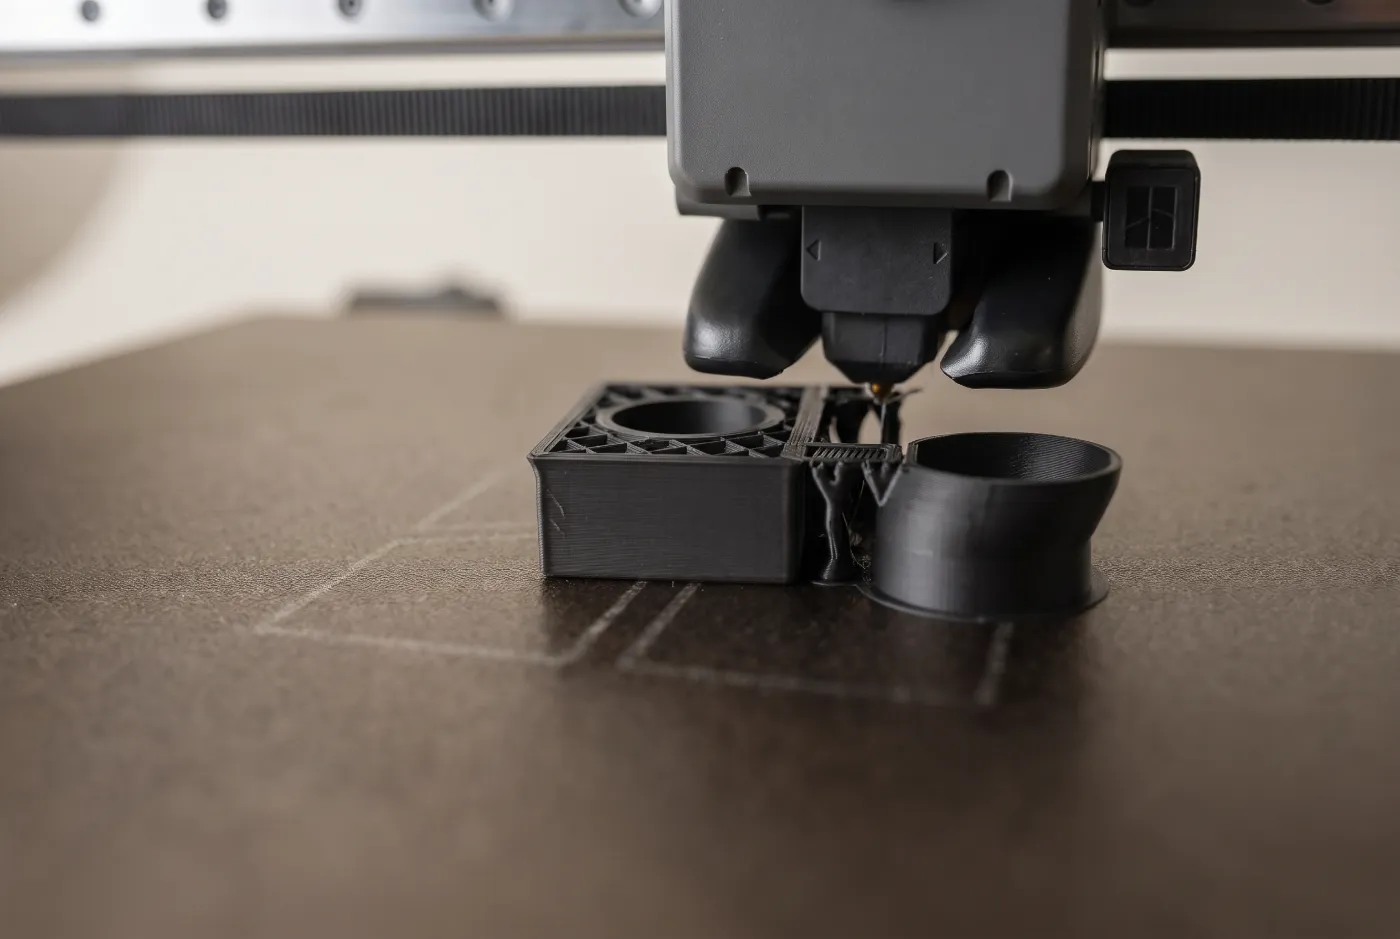
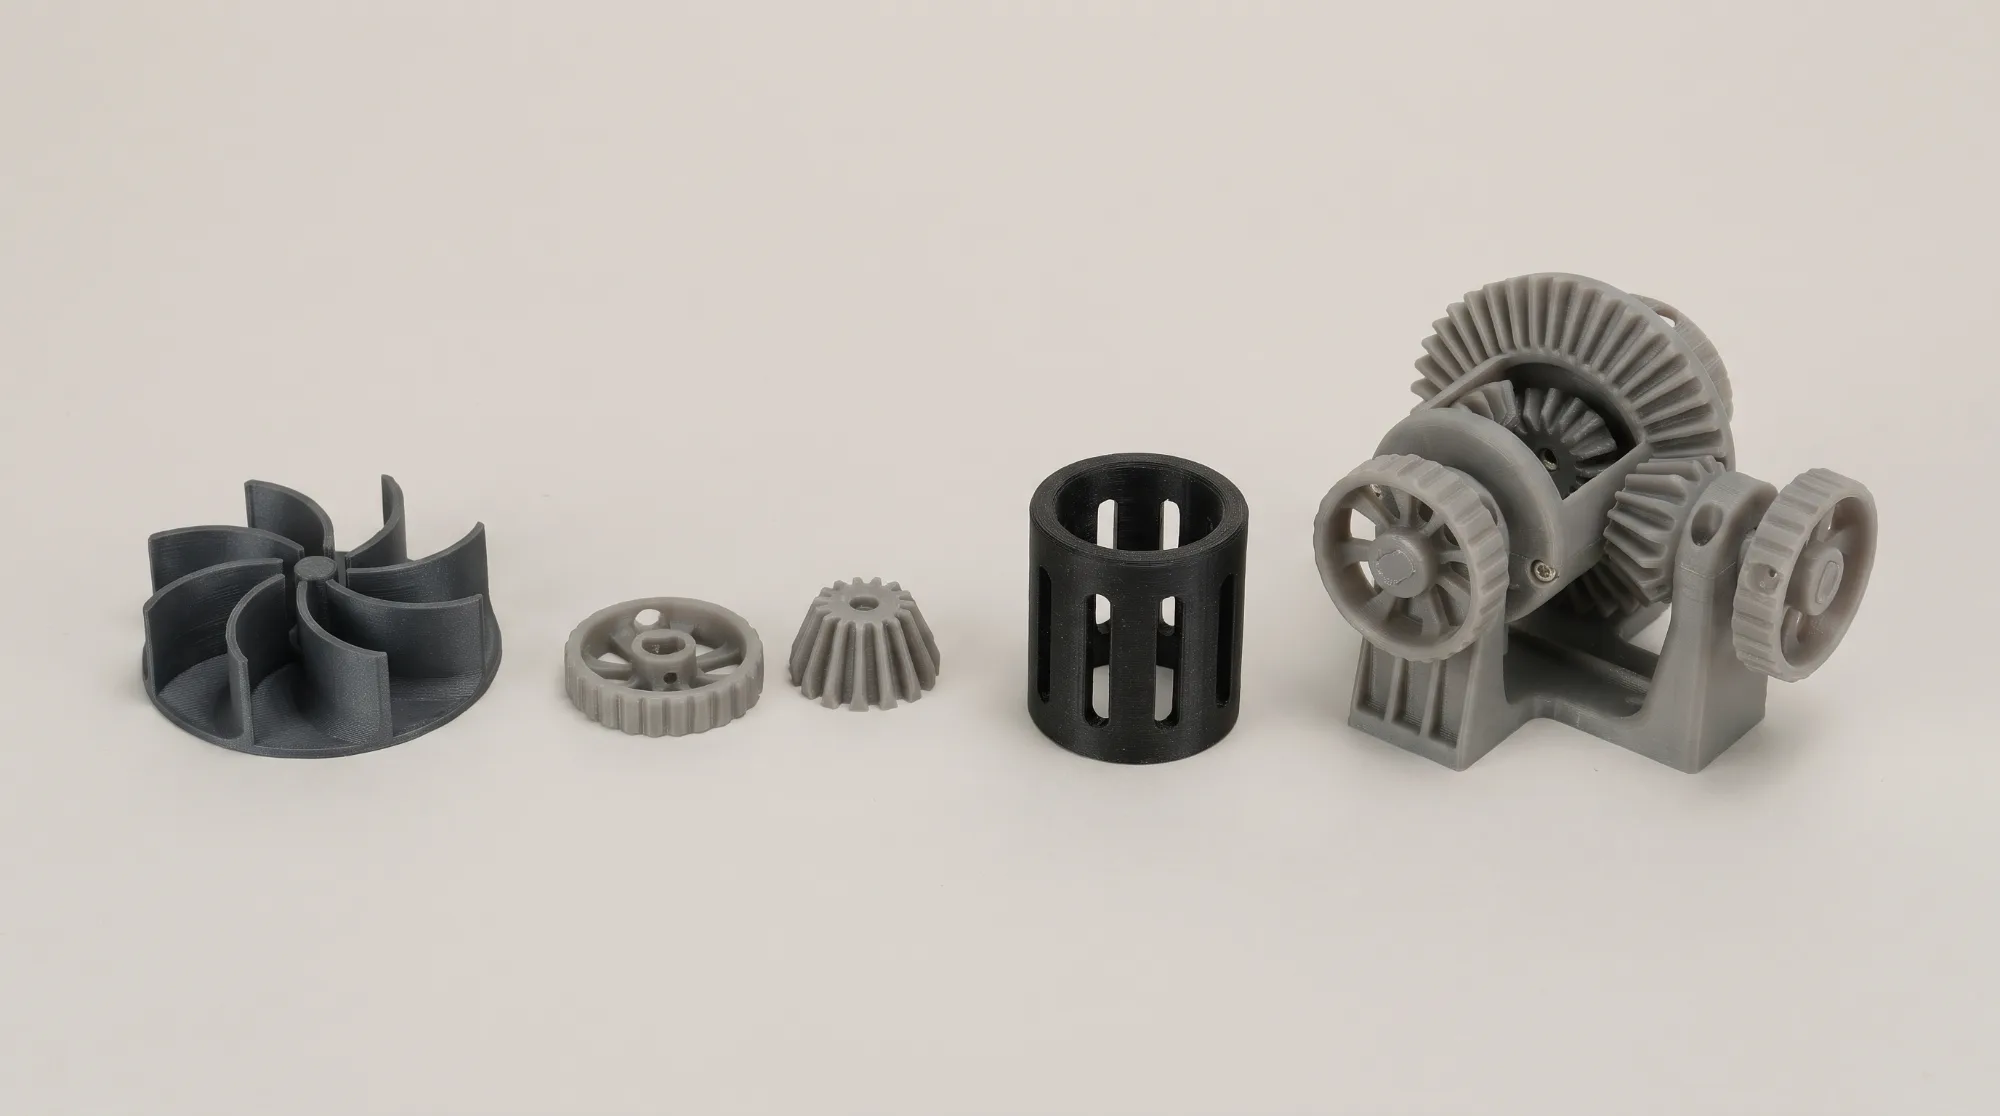
FDM, das Fused Deposition Modeling (auch FFF oder Schmelzschichtung), ist ein 3D-Druckverfahren, bei dem eine beheizte Düse einen thermoplastischen Kunststoffdraht aufschmilzt und als feinen Strang Schicht für Schicht auf eine Bauplatte legt. Es verarbeitet technische Kunststoffe wie PETG, ASA, carbonfaserverstärktes Nylon und PEEK und eignet sich für Vorrichtungen, Halterungen und grosse Prototypen.
Aus der CAD-Datei berechnet die Software für jede Schicht die Bahnen: geschlossene Aussenwände und eine Füllung im Inneren. Die Düse fährt diese Bahnen ab, der Kunststoff erstarrt sofort, dann folgt die nächste Schicht, meist 0,2 mm höher. Flächen, die flacher als etwa 45° über dem Leeren liegen, brauchen Stützstrukturen, die nach dem Druck entfernt werden.
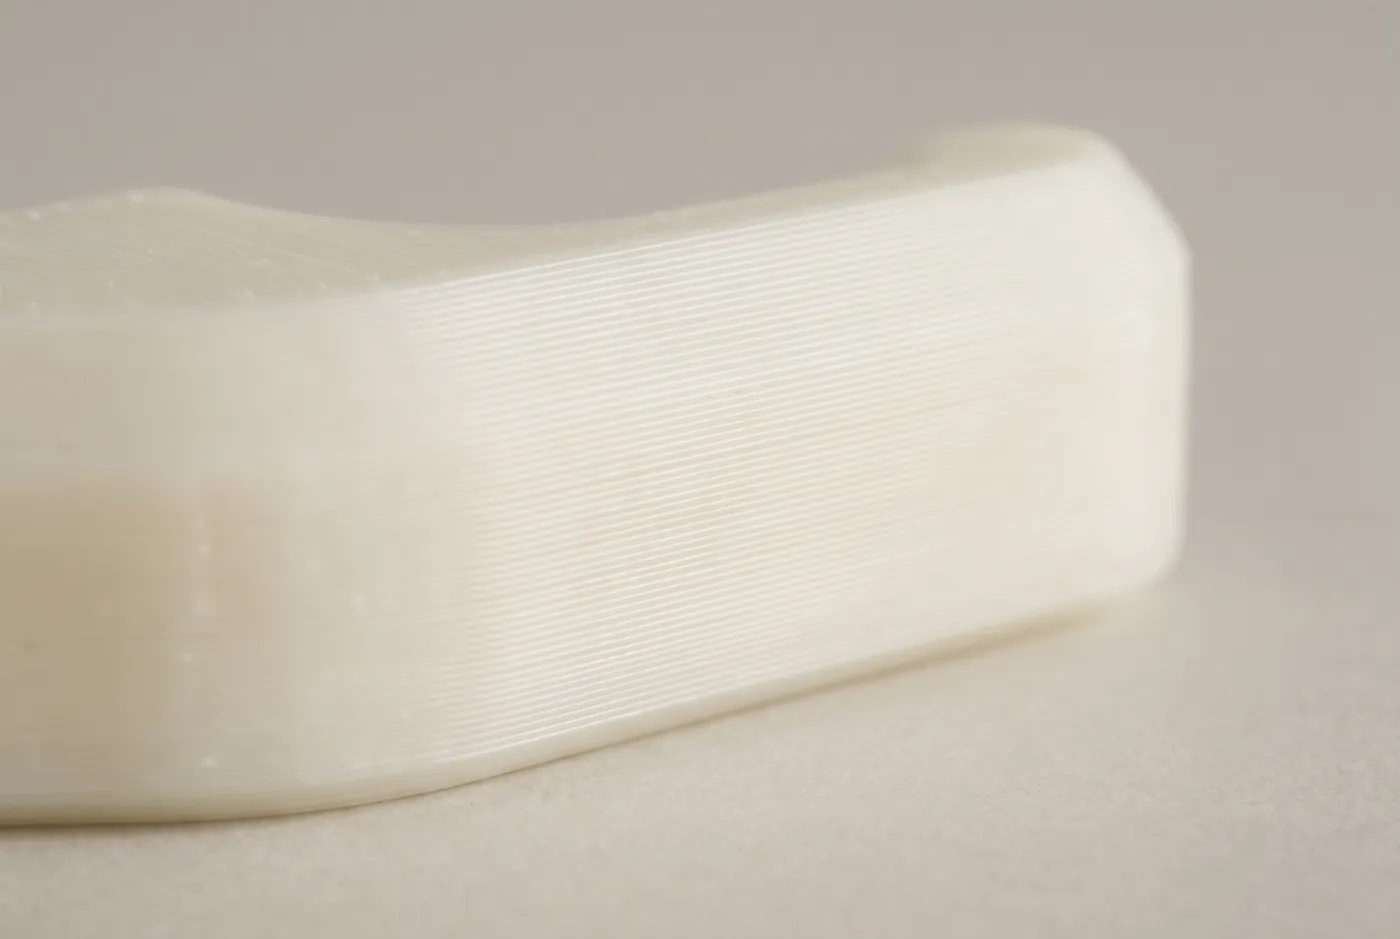
Weil das Teil aus verschweissten Strängen besteht, ist es in der Schichtebene fester als in Aufbaurichtung, und die Schichtlinien bleiben sichtbar. Die Ausrichtung im Bauraum entscheidet deshalb über die Festigkeit. Für Funktionsteile mit komplexer Geometrie, Schnapphaken oder Last aus mehreren Richtungen ist SLS meist die bessere Wahl.
FDM-Werkstoffe.
Elf Filamente, vom günstigen PLA bis zum Hochleistungskunststoff PEEK.
Alle Werkstoffe im Material FinderPLA
Für Anschauungsmodelle und erste Prototypen, nicht für Last, Wärme oder draussen. HDT 58 °C (1,8 MPa), acht Farben.PETG
Wasserfest, beständig gegen Öle und schwache Säuren. Für Gehäuse, Halter und Abdeckungen. HDT 75 °C (1,8 MPa).ASA
UV- und witterungsbeständig für den Dauereinsatz im Freien. HDT 100 °C (1,8 MPa).ABS-GF
Glasfaserverstärktes ABS: steif, massstabil, wenig Verzug, matte Oberfläche. HDT 88 °C (1,8 MPa).PA12-CF
Carbonfaserverstärktes Nylon mit geringer Feuchteaufnahme, für steife Vorrichtungen und Halter. HDT 131 °C (0,45 MPa).PA6-GF
Glasfaserverstärktes Nylon, formstabil bei Hitze: HDT 191 °C (0,45 MPa). Für trockene Umgebungen.PA6-CF
Sehr steif und fest: Zugmodul 7453 MPa, Zugfestigkeit 105 MPa, HDT 215 °C (0,45 MPa).PPS-CF10
Flammhemmend nach UL94 V0, beständig gegen Öle, Laugen und Kraftstoffe. HDT 252,5 °C (0,45 MPa). Auf Anfrage.PC-FR
Schlagzähes Polycarbonat, flammhemmend nach UL94 V0, für Gehäuse mit Brandschutzanforderung. HDT 107 °C (1,8 MPa). Auf Anfrage.PEEK
Hochleistungskunststoff für Hitze und Chemikalien: HDT 156 °C (1,8 MPa), Toleranz ±0,1 mm. Lieferzeit 7–10 Werktage.ABS-ESD7
Ableitfähiges ABS (10⁴–10⁹ Ω) für Vorrichtungen und Werkstückträger in der Elektronikfertigung. Auf Anfrage.
Technische Daten für den FDM-Druck.
Richtwerte je Werkstoff. Die genauen Werte stehen auf den Werkstoffseiten und in den Datenblättern.
Lieferzeit
2–5 Werktage bei PLA, PETG, ASA, ABS-GF und den Nylon-Werkstoffen, PLA als Express in 1–2 Werktagen. PEEK 7–10 Werktage. PPS-CF10, PC-FR und ABS-ESD7 auf Anfrage.Bauraum
Bis 800 × 800 × 800 mm in PLA und PETG, bis 325 × 320 × 325 mm in ASA, ABS-GF und Nylon. Übrige Werkstoffe von 300 × 300 × 400 mm (PEEK) bis 355 × 305 × 305 mm (ABS-ESD7).Schichthöhe
Meist 0,1–0,25 mm: Standard 0,2 mm, fein 0,12 mm, bei PA12-CF bis 0,06 mm.Toleranz
±0,2 % bei den Nylon-Werkstoffen, ±0,3 % bei PETG, ASA und ABS-GF, ±0,2 mm bei PLA, ±0,1 mm bei PEEK.Wärmeformbeständigkeit (HDT)
Bei 0,45 MPa von 60 °C (PLA) bis 252,5 °C (PPS-CF10), bei 1,8 MPa von 58 °C (PLA) bis 173 °C (PA6-CF).Zugfestigkeit
In der Schichtebene von rund 35 MPa (ABS-GF, ABS-ESD7) bis 105 MPa (PA6-CF, PEEK), in Aufbaurichtung geringer.Stückzahl
Ab einem Stück, ohne Werkzeugkosten.
Kennwerte aus den Datenblättern, gemessen in der Schichtebene (X-Y). Am gedruckten Teil hängen sie von Geometrie, Ausrichtung und Füllgrad ab.
Stand der Angaben: November 2026
Wofür sich FDM-3D-Druck eignet.
Für eher einfache Teile, die schnell, gross oder in einem bestimmten technischen Kunststoff gebraucht werden.
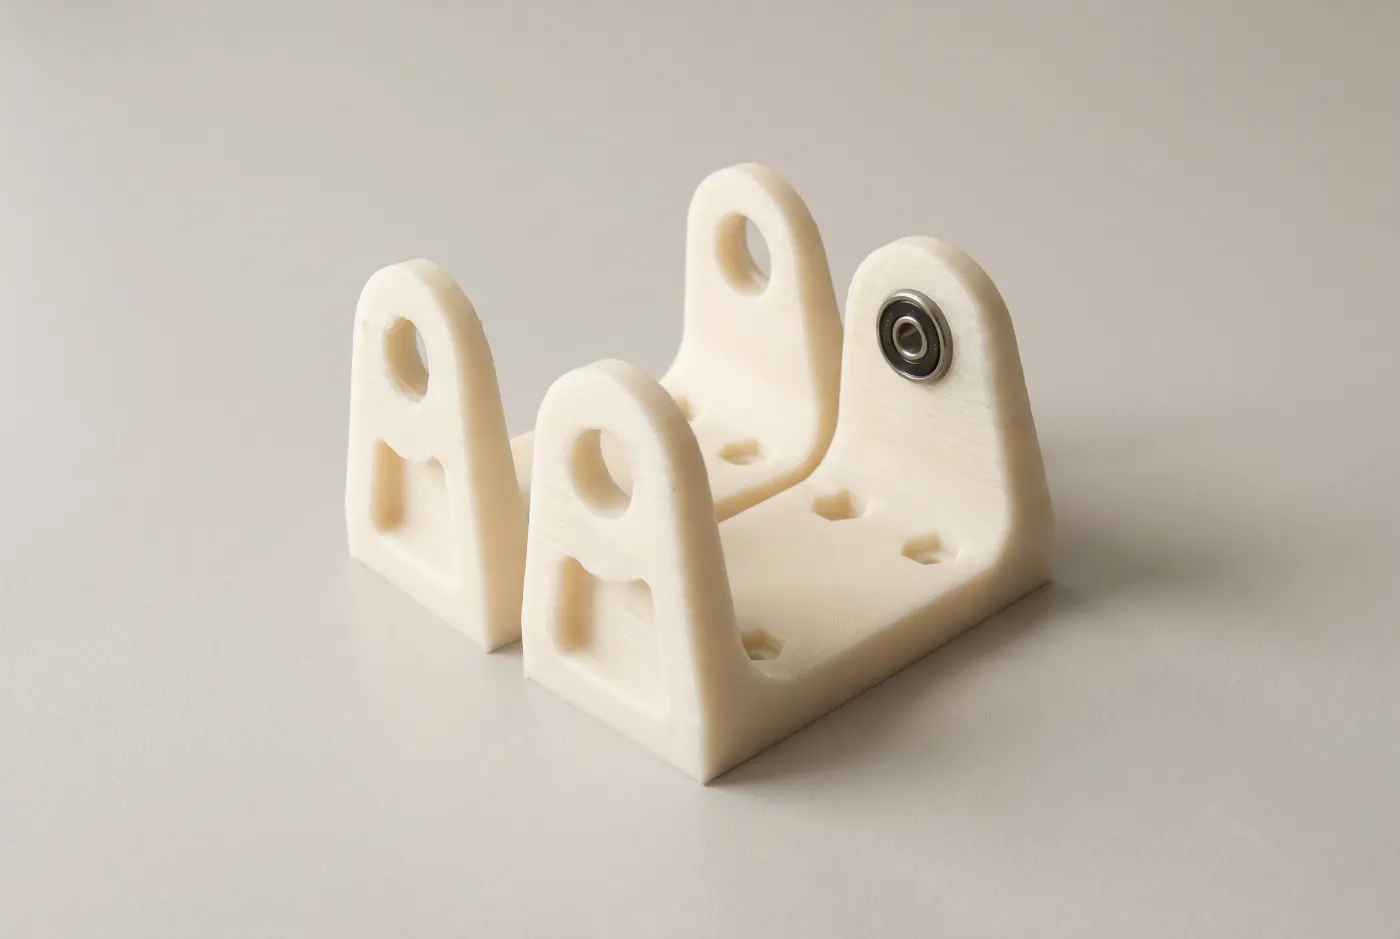
Vorrichtungen und Lehren
Montage-, Bohr- und Prüfvorrichtungen aus PA12-CF oder PA6-CF, steif und in wenigen Tagen an der Linie. Für die Elektronikfertigung aus ableitfähigem ABS-ESD7.Halterungen und Gehäuse
Halter, Abdeckungen und Gehäuse mit einfacher Form in PETG oder ABS-GF, für draussen in ASA.Hitze, Chemikalien, Brandschutz
PA6-GF und PA6-CF nahe Wärmequellen, PPS-CF10 und PEEK bei Öl und Kraftstoff, PC-FR bei UL94-V0-Anforderung.Grosse Prototypen
Design- und Funktionsmuster bis 800 × 800 × 800 mm in PLA oder PETG.
FDM, SLS, MJF und SLA im Vergleich.
Die vier Kunststoffverfahren nebeneinander, mit den Werten der Standardwerkstoffe.
| Kriterium | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Prinzip | Laser sintert Kunststoffpulver | Infrarot verschmilzt die ganze Pulverschicht | UV-Licht härtet flüssiges Harz | Düse legt geschmolzenen Kunststoff ab |
| Werkstoffe | PA12, PA12-GF, TPU 88A | PA12 | Standard-, transparentes und zähes Harz, DLP | Elf, von PLA bis PEEK |
| Oberfläche | Matt, leicht körnig | Matt, feinkörnig, etwas glatter | Glatt, Schichten kaum sichtbar | Sichtbare Schichtlinien |
| Genauigkeit | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm bis ±0,3 % |
| Schichtdicke | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Festigkeit | Zäh, in allen Richtungen ähnlich | Zäh, in allen Richtungen ähnlich | Steif, Standardharz eher spröde | Quer zu den Schichten geringer |
| Stützstrukturen | Keine, das Pulver stützt | Keine, das Pulver stützt | Immer, Ansatzpunkte sichtbar | Bei Überhängen ab etwa 45° |
| Grösste Teile | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Lieferzeit | PA12 Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 7–10 Werktage, DLP auf Anfrage | 2–5 Werktage, PEEK 7–10 |
| Typische Teile | Funktionsteile, Clips, komplexe Gehäuse | Serienteile, Gehäuse, Halter | Sichtmodelle, Feinteile, transparente Teile | Vorrichtungen, Halter, grosse Prototypen |
| Kosten | Mittel | Mittel, in Serie günstiger | Mittel | Günstig (PLA, PETG) bis hoch (PEEK) |
Prinzip
- SLS
- Laser sintert Kunststoffpulver
- MJF
- Infrarot verschmilzt die ganze Pulverschicht
- SLA
- UV-Licht härtet flüssiges Harz
- FDM
- Düse legt geschmolzenen Kunststoff ab
Werkstoffe
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Standard-, transparentes und zähes Harz, DLP
- FDM
- Elf, von PLA bis PEEK
Oberfläche
- SLS
- Matt, leicht körnig
- MJF
- Matt, feinkörnig, etwas glatter
- SLA
- Glatt, Schichten kaum sichtbar
- FDM
- Sichtbare Schichtlinien
Genauigkeit
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm bis ±0,3 %
Schichtdicke
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Festigkeit
- SLS
- Zäh, in allen Richtungen ähnlich
- MJF
- Zäh, in allen Richtungen ähnlich
- SLA
- Steif, Standardharz eher spröde
- FDM
- Quer zu den Schichten geringer
Stützstrukturen
- SLS
- Keine, das Pulver stützt
- MJF
- Keine, das Pulver stützt
- SLA
- Immer, Ansatzpunkte sichtbar
- FDM
- Bei Überhängen ab etwa 45°
Grösste Teile
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Lieferzeit
- SLS
- PA12 Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF
- 7–10 Werktage
- SLA
- 7–10 Werktage, DLP auf Anfrage
- FDM
- 2–5 Werktage, PEEK 7–10
Typische Teile
- SLS
- Funktionsteile, Clips, komplexe Gehäuse
- MJF
- Serienteile, Gehäuse, Halter
- SLA
- Sichtmodelle, Feinteile, transparente Teile
- FDM
- Vorrichtungen, Halter, grosse Prototypen
Kosten
- SLS
- Mittel
- MJF
- Mittel, in Serie günstiger
- SLA
- Mittel
- FDM
- Günstig (PLA, PETG) bis hoch (PEEK)
Richtwerte für die Standardwerkstoffe, Einzelwerte je Werkstoff im Material Finder. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm.
Konstruktionsregeln für den FDM-Druck.
Mindestwerte aus den Werkstoffdaten. Dünnere Wände, kleinere Bohrungen und feinere Details werden nicht sicher abgebildet.
Wandstärke
Mindestens 1 mm, bei PC-FR 1,2 mm, bei PEEK und PPS-CF10 1,5 mm, frei stehend 2 mm.Bohrungen
Ab 1 mm, bei PC-FR und ABS-ESD7 ab 1,5 mm, bei PLA, PEEK und PPS-CF10 ab 2 mm. Gedruckte Bohrungen fallen etwas kleiner aus; Passungen aufbohren oder reiben.Details
Erhabene und vertiefte Details ab 0,3 mm (PEEK, PPS-CF10) bis 0,6 mm (PLA, ABS-ESD7).Überhänge und Brücken
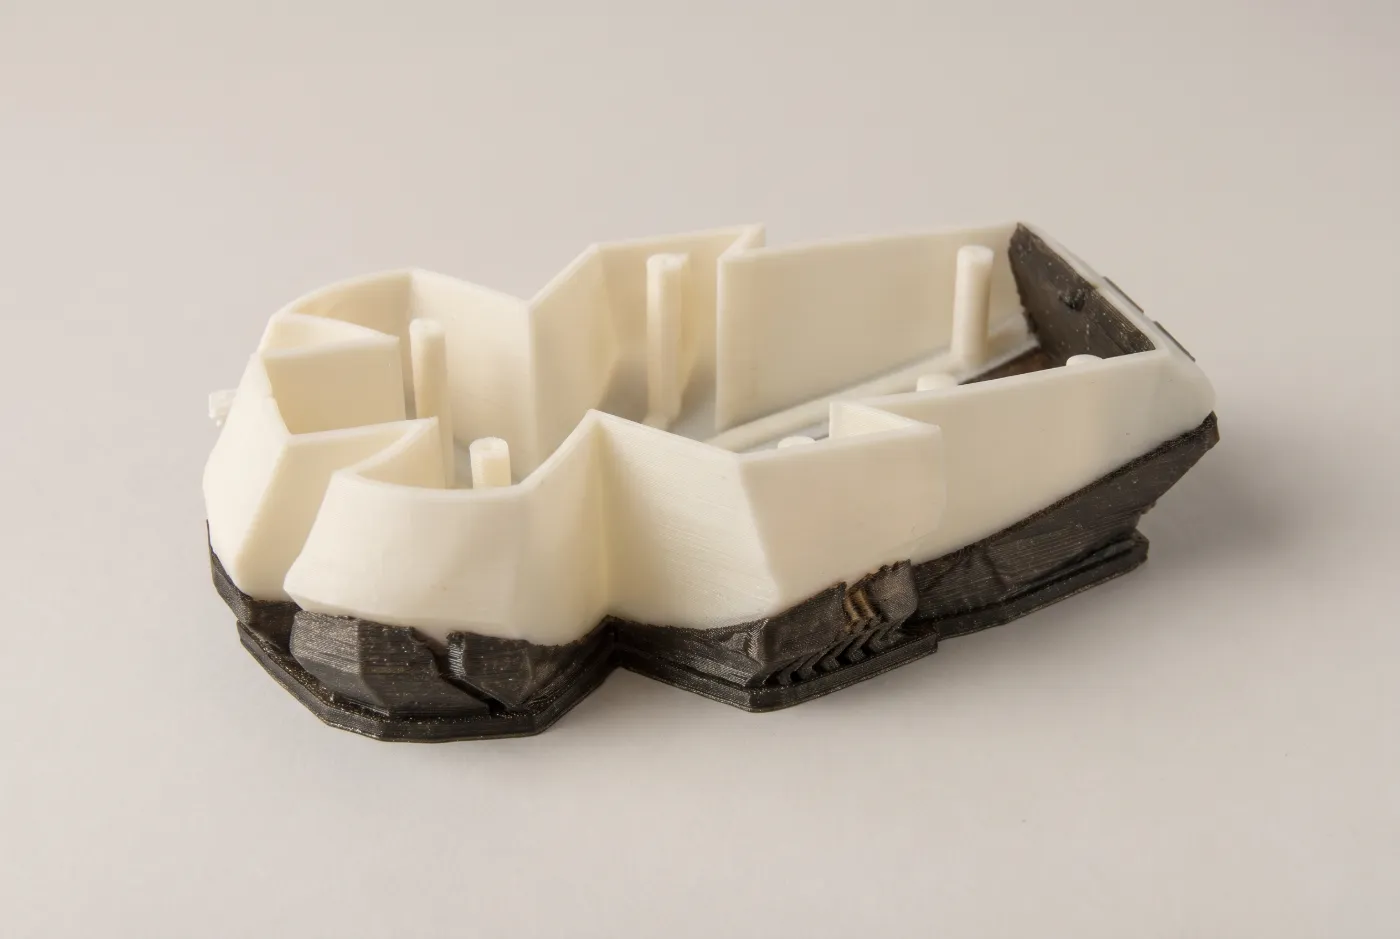
Flächen flacher als etwa 45° brauchen Stützen, die an der Unterseite Spuren hinterlassen. Kurze Brücken druckt FDM frei, Fasen statt waagrechter Überhänge sparen Stützen.Ausrichtung und Last
Datenblattwerte gelten in der Schichtebene. In Aufbaurichtung sinkt die Zugfestigkeit, bei PPS-CF10 von 59,4 auf 32 MPa. Hauptlast und Schnapphaken deshalb in die Schichtebene legen.Spalte und eingeschlossene Teile
Abstand zwischen Teilen mindestens 0,5 mm bei PLA, PC-FR, PEEK und PPS-CF10, sonst 1 mm. Eingeschlossene Teile nur in PLA, PETG, ASA und ABS-GF.
Oberfläche und Nachbearbeitung von FDM-Teilen.
Wie gedruckt
Feine Schichtlinien, gestützte Unterseiten rauer als die Oberseite. PETG und ASA glänzen, ABS-GF und die Carbon-Werkstoffe sind matt und kaschieren die Schichten.Beschichtungen
Klarlack sowie transparente Schutzbeschichtungen gegen UV-Strahlung oder gegen Wasser und Gas, für die meisten Werkstoffe wählbar.Tempern
Für PA12-CF, PA6-GF, PA6-CF und PPS-CF10: Die Wärmebehandlung erhöht Steifigkeit und Wärmeformbeständigkeit. Das Teil kann dabei um ca. 1–3 % schrumpfen.
Wann ein anderes Verfahren als FDM besser passt.
Komplexe Funktionsteile
Hinterschnitte, innere Kanäle, Schnapphaken und bewegliche Baugruppen: SLS braucht keine Stützen und ist in allen Richtungen ähnlich belastbar.Flexible Teile aus TPU
Dichtungen, Puffer und Griffe entstehen in TPU 88A im SLS-Verfahren, mit Wänden ab 0,5 mm.Serien gleicher Teile
Ab mittleren Stückzahlen teilen sich viele Teile einen Bauraum. MJF PA12 ist für Serienteile ausgelegt.Glatte Sichtflächen
SLA liefert glatte Oberflächen und je nach Harz ±0,1–0,3 %, für Sichtmodelle und Passungsmuster.Metall statt Kunststoff
Wo Festigkeit oder Temperatur über PEEK hinausgehen: Aluminium, Edelstahl und Titan im Laserschmelzverfahren.
Häufige Fragen.
- Der Preis hängt von Werkstoff, Volumen, Stützstrukturen und Druckzeit ab, die vor allem mit der Bauhöhe wächst. PLA ist am günstigsten, PETG der günstigste funktionale Werkstoff, PEEK der teuerste. Laden Sie Ihre CAD-Datei hoch, der Preis erscheint in Sekunden, ab einem Stück und ohne Werkzeugkosten.
- Je nach Werkstoff ±0,2 % bei den Nylon-Werkstoffen, ±0,3 % bei PETG, ASA und ABS-GF und ±0,1 mm bei PEEK. Gedruckte Bohrungen fallen etwas kleiner aus, Passungen werden deshalb nach dem Druck aufgebohrt oder gerieben.
- In der Schichtebene erreicht carbonfaserverstärktes PA6-CF 105 MPa Zugfestigkeit bei einem Zugmodul von 7453 MPa. Zwischen den Schichten ist die Haftung geringer: Bei PPS-CF10 sinkt die Zugfestigkeit in Aufbaurichtung von 59,4 auf 32 MPa. Für Last aus mehreren Richtungen ist SLS deshalb oft die sicherere Wahl.
- SLS, wenn die Geometrie komplex ist, Schnapphaken oder innere Kanäle hat oder die Last aus mehreren Richtungen kommt, denn das Pulver stützt das Teil. FDM, wenn das Teil gross und einfach ist oder einen Werkstoff braucht, den es nur als Filament gibt, etwa PEEK, PC-FR oder ABS-ESD7. Für Serien gleicher Teile kommt auch MJF infrage.
- ASA: Es ersetzt den Butadien-Anteil von ABS durch Acrylat und ist dadurch UV- und witterungsbeständig, HDT 100 °C bei 1,8 MPa. PETG ist wasserfest und für innen und aussen geeignet, die HDT liegt aber nur bei 75 °C (1,8 MPa). ABS gibt es als steifes ABS-GF und als ableitfähiges ABS-ESD7, beide nicht für dauernde UV-Belastung.
- Ja, flexible Teile aus TPU 88A entstehen im SLS-Verfahren, nicht im FDM. Ohne Stützen sind auch Gitterstrukturen, Dichtungen und Puffer mit Wänden ab 0,5 mm möglich. Die Lieferzeit beträgt 7–10 Werktage.
- PLA, PETG, ASA, ABS-GF und die Nylon-Werkstoffe in 2–5 Werktagen, PLA als Express in 1–2 Werktagen. PEEK in 7–10 Werktagen, PPS-CF10, PC-FR und ABS-ESD7 auf Anfrage. Den genauen Termin zeigt der Online-Rechner nach dem Hochladen.
FDM-Teil berechnen.
CAD-Datei hochladen, Preis und Liefertermin in Sekunden. Für PPS-CF10, PC-FR, ABS-ESD7 und Serien senden Sie uns eine Anfrage.