
Gewindeeinsätze im 3D-Druck.
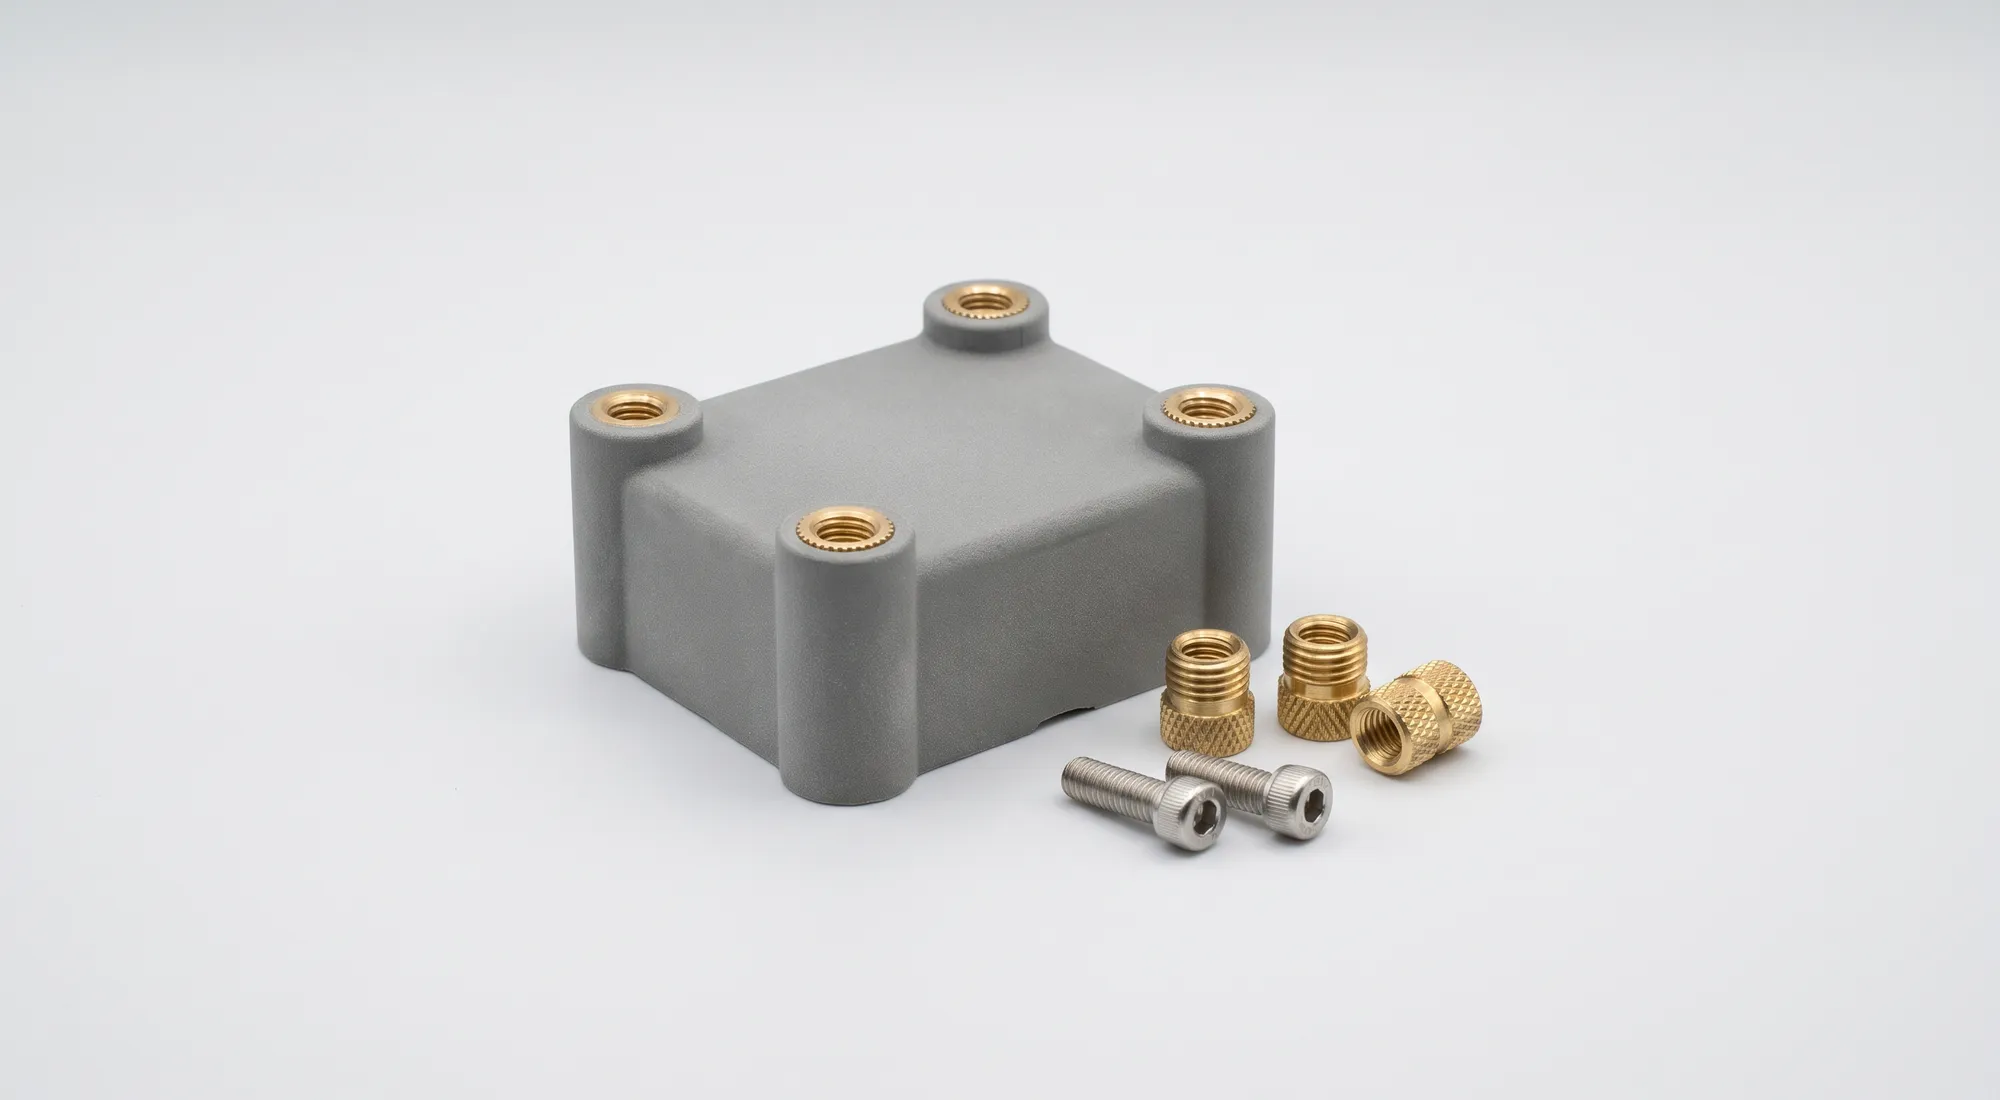
Für belastbare Gewinde in 3D-gedruckten Kunststoffteilen setzt man Gewindeeinsätze ein: entweder Messing-Einsätze, die warm in eine glatte Bohrung gepresst werden, oder Helicoil-Drahteinsätze, die in ein vorgeschnittenes Gewinde eingedreht werden. Beide halten deutlich mehr Montagezyklen aus als ein Gewinde, das direkt in den Kunststoff gedruckt oder geschnitten ist.
- Messing-Einsätze M1.6 bis M8
- Helicoil M2 bis M10
- Bei SLS und MJF im Online-Rechner wählbar
- Gewindeschneiden M2 bis M12 bei Metall
Warum gedruckte Kunststoffteile Gewindeeinsätze brauchen.
Eine Schraube, die direkt in Kunststoff greift, verformt bei jedem Anziehen die Gewindeflanken ein wenig. Bei Polyamid aus dem SLS- oder MJF-Verfahren hält ein solches Gewinde einige Montagen aus, danach wird es locker oder reisst aus. Dazu kommt, dass Kunststoff unter dauernder Last kriecht: Eine Verschraubung, die heute fest sitzt, verliert über Monate an Vorspannung, besonders bei Wärme.
Ein Gewindeeinsatz löst beide Probleme. Die Schraube greift in Metall, der Einsatz selbst verteilt die Kraft über eine grosse Fläche in den Kunststoff. So lässt sich ein Deckel oft öffnen und schliessen, ein Sensor wiederholt montieren und eine Baugruppe mit normalen metrischen Schrauben verbinden, wie bei einem Spritzgussteil.
Bei gedruckten Teilen kommt ein weiterer Vorteil dazu: Der Einsatz gleicht aus, dass die Oberfläche einer gedruckten Bohrung rauer und weniger massgenau ist als eine gebohrte. Entscheidend ist dann nur noch, dass die Bohrung im Modell zum gewählten Einsatz passt.
Messing-Einsatz, Helicoil und geschnittenes Gewinde im Vergleich.
Welche Lösung passt, hängt vom Werkstoff, von der Last und davon ab, wie oft die Verbindung gelöst wird.
| Kriterium | Messing-Einsatz (heat-set) | Helicoil (Drahtgewindeeinsatz) | Gewinde direkt im Kunststoff |
|---|---|---|---|
| Prinzip | Gerändelte Messinghülse wird erwärmt und in eine glatte Bohrung gepresst, der Kunststoff fliesst in die Rändelung | Gewickelte Drahtspirale wird in ein vorher geschnittenes Gewinde eingedreht | Gewinde wird gedruckt oder mit dem Gewindebohrer in den Kunststoff geschnitten |
| Vorbereitung im Modell | Glatte Bohrung mit dem passenden Durchmesser | Kernbohrung, danach Gewinde mit Spezialgewindebohrer | Kernloch oder gedrucktes Gewindeprofil |
| Wiederholte Montage | Gut | Sehr gut, Gewinde aus Stahldraht | Begrenzt, Flanken nutzen sich ab |
| Typische Anwendung | Gehäuse, Deckel, Halter, Elektronik | Hoch belastete oder oft gelöste Verbindungen | Selten gelöste, wenig belastete Verbindungen |
| Bei Swiss3D | SLS und MJF, M1.6 bis M8 | SLS und MJF, M2 bis M10 | Im Modell konstruierbar |
Prinzip
- Messing-Einsatz (heat-set)
- Gerändelte Messinghülse wird erwärmt und in eine glatte Bohrung gepresst, der Kunststoff fliesst in die Rändelung
- Helicoil (Drahtgewindeeinsatz)
- Gewickelte Drahtspirale wird in ein vorher geschnittenes Gewinde eingedreht
- Gewinde direkt im Kunststoff
- Gewinde wird gedruckt oder mit dem Gewindebohrer in den Kunststoff geschnitten
Vorbereitung im Modell
- Messing-Einsatz (heat-set)
- Glatte Bohrung mit dem passenden Durchmesser
- Helicoil (Drahtgewindeeinsatz)
- Kernbohrung, danach Gewinde mit Spezialgewindebohrer
- Gewinde direkt im Kunststoff
- Kernloch oder gedrucktes Gewindeprofil
Wiederholte Montage
- Messing-Einsatz (heat-set)
- Gut
- Helicoil (Drahtgewindeeinsatz)
- Sehr gut, Gewinde aus Stahldraht
- Gewinde direkt im Kunststoff
- Begrenzt, Flanken nutzen sich ab
Typische Anwendung
- Messing-Einsatz (heat-set)
- Gehäuse, Deckel, Halter, Elektronik
- Helicoil (Drahtgewindeeinsatz)
- Hoch belastete oder oft gelöste Verbindungen
- Gewinde direkt im Kunststoff
- Selten gelöste, wenig belastete Verbindungen
Bei Swiss3D
- Messing-Einsatz (heat-set)
- SLS und MJF, M1.6 bis M8
- Helicoil (Drahtgewindeeinsatz)
- SLS und MJF, M2 bis M10
- Gewinde direkt im Kunststoff
- Im Modell konstruierbar
Messing-Einsätze und Helicoil sind bei Swiss3D für SLS- und MJF-Teile im Online-Rechner wählbar, nicht für das flexible TPU. Für Metallteile aus dem Laserschmelzen steht Gewindeschneiden M2 bis M12 zur Wahl.
So funktionieren Messing-Einsätze in Kunststoff.
Ein Heat-set-Einsatz ist eine kurze Messinghülse mit Innengewinde und einer gerändelten oder gerillten Aussenfläche. Zum Einsetzen wird er mit einer beheizten Spitze erwärmt und senkrecht in die Bohrung gedrückt. Der Kunststoff um den Einsatz wird weich, fliesst in die Rändelung und erstarrt beim Abkühlen. Danach sitzt der Einsatz formschlüssig: Die Rändelung hält gegen Verdrehen, die Rillen gegen Herausziehen.
Der Hersteller PEM empfiehlt für teilkristalline Thermoplaste eine Temperatur der Setzspitze etwa 20 °C über dem Schmelzpunkt des Kunststoffs. Polyamid 12, der Standardwerkstoff im SLS- und MJF-Verfahren, ist teilkristallin und eignet sich deshalb gut. Wichtig ist eine gleichmässige Bewegung: Wer zu schnell drückt, schiebt Material vor sich her, wer zu lange heizt, lässt den Kunststoff um den Einsatz zu weit erweichen.
Am meisten entscheidet die Bohrung. Laut dem Einsatzhersteller Spirol schwächt eine zu grosse Bohrung die Verbindung, eine zu kleine erzeugt Spannungen und kann den Kunststoff reissen lassen oder einen Wulst am Rand bilden. Bei Kunststoffen mit 15 % oder mehr Glas- oder Mineralfüllung empfiehlt Spirol, die Bohrung um 0,08 mm grösser auszulegen.
Bohrungsdurchmesser für Gewindeeinsätze.
Diese Werte gelten für die Einsätze, die Swiss3D bei SLS- und MJF-Teilen setzt. Konstruieren Sie die Bohrung im Modell mit genau diesem Durchmesser.
| Kriterium | Messing-Einsatz | Bohrung Messing | Helicoil | Bohrung Helicoil |
|---|---|---|---|---|
| M2 | M2 × 3 mm (auch 2 und 5 mm) | 3.2 mm | M2 × 3 mm | 2.1 mm |
| M2.5 | M2.5 × 3 mm | 3.2 mm | M2.5 × 3 mm | 2.6 mm |
| M3 | M3 × 3 mm oder 5 mm | 3.8 mm | M3 × 3 mm | 3.1 mm |
| M4 | M4 × 4 mm oder 8 mm | 4.8 mm | M4 × 4 mm | 4.2 mm |
| M5 | M5 × 5 mm | 6.1 mm | M5 × 5 mm | 5.2 mm |
| M6 | M6 × 6 mm | 7.9 mm | M6 × 6 mm | 6.2 mm |
| M8 | M8 × 10 mm | 9.8 mm | M8 × 8 mm | 8.3 mm |
| M10 | – | – | M10 × 10 mm | 10.4 mm |
M2
- Messing-Einsatz
- M2 × 3 mm (auch 2 und 5 mm)
- Bohrung Messing
- 3.2 mm
- Helicoil
- M2 × 3 mm
- Bohrung Helicoil
- 2.1 mm
M2.5
- Messing-Einsatz
- M2.5 × 3 mm
- Bohrung Messing
- 3.2 mm
- Helicoil
- M2.5 × 3 mm
- Bohrung Helicoil
- 2.6 mm
M3
- Messing-Einsatz
- M3 × 3 mm oder 5 mm
- Bohrung Messing
- 3.8 mm
- Helicoil
- M3 × 3 mm
- Bohrung Helicoil
- 3.1 mm
M4
- Messing-Einsatz
- M4 × 4 mm oder 8 mm
- Bohrung Messing
- 4.8 mm
- Helicoil
- M4 × 4 mm
- Bohrung Helicoil
- 4.2 mm
M5
- Messing-Einsatz
- M5 × 5 mm
- Bohrung Messing
- 6.1 mm
- Helicoil
- M5 × 5 mm
- Bohrung Helicoil
- 5.2 mm
M6
- Messing-Einsatz
- M6 × 6 mm
- Bohrung Messing
- 7.9 mm
- Helicoil
- M6 × 6 mm
- Bohrung Helicoil
- 6.2 mm
M8
- Messing-Einsatz
- M8 × 10 mm
- Bohrung Messing
- 9.8 mm
- Helicoil
- M8 × 8 mm
- Bohrung Helicoil
- 8.3 mm
M10
- Messing-Einsatz
- –
- Bohrung Messing
- –
- Helicoil
- M10 × 10 mm
- Bohrung Helicoil
- 10.4 mm
Werte aus der Referenztabelle im Online-Rechner von Swiss3D. Dazu gibt es Messing-Einsätze M1.6 × 3 mm mit 2.2 mm Bohrung. Die Bohrung sollte mindestens so tief sein wie der Einsatz lang ist, bei Sacklöchern etwas tiefer.
Helicoil in 3D-Druckteilen.
Ein Helicoil ist eine Spirale aus Draht mit rautenförmigem Querschnitt. Eingedreht bildet sie innen ein metrisches Normgewinde, aussen greift sie in ein Aufnahmegewinde, das zuvor mit einem speziellen Gewindebohrer geschnitten wurde. Die Masse der Drahtgewindeeinsätze und ihres Aufnahmegewindes regelt die Norm DIN 8140. Laut Hersteller Böllhoff entspricht das Gewinde im eingebauten Zustand der Toleranz 6H nach DIN 13.
Bekannt ist Helicoil vor allem aus Aluminium und Magnesium, wo es weiche Gewinde verstärkt und beschädigte repariert. In Polyamid aus dem 3D-Drucker hat es einen ähnlichen Effekt: Der Stahldraht verteilt die Last auf eine grössere Fläche, und die Flanken nutzen sich auch bei häufigem Lösen kaum ab. Weil der Einsatz eingedreht statt eingeschmolzen wird, entsteht keine Wärme im Teil, was bei dünnen Wänden ein Vorteil sein kann.
Für die Konstruktion heisst das: Im Modell wird nur die Kernbohrung angelegt. Gewinde schneiden und Einsatz eindrehen übernimmt Swiss3D nach Ihrer Zeichnung. Helicoil lohnt sich, wenn eine Verbindung hoch vorgespannt wird, oft gelöst wird oder wenn Sie schon heute wissen, dass später ein Gewinde nachgearbeitet werden muss.
Konstruktionsregeln für Gewinde in gedruckten Teilen.
Mit diesen Regeln sitzt der Einsatz fest und das Teil bleibt um die Verschraubung herum stabil.
Bohrung mit dem richtigen Durchmesser
Konstruieren Sie die Bohrung mit dem Wert aus der Tabelle und nicht mit dem Nenndurchmesser der Schraube.Genug Material um den Einsatz
Um den Einsatz herum braucht es einen Dom oder eine Wand, die nicht ausbeult, wenn der Kunststoff weich wird. Planen Sie dort deutlich mehr Wand ein als die Mindestwandstärke des Werkstoffs. Die Mindestwandstärken je Werkstoff stehen im Material Finder.Einsatz senkrecht zur Fläche
Einsätze werden von oben senkrecht eingesetzt. Legen Sie die Bohrung so, dass die Fläche um die Öffnung eben und frei zugänglich ist, nicht in einer Ecke oder unter einem Überhang.Sacklöcher etwas tiefer
Bei Sacklöchern braucht der verdrängte Kunststoff Platz. Planen Sie die Bohrung etwas tiefer als den Einsatz, damit er bündig sitzt und nicht auf dem Grund aufsteht.Last richtig einleiten
Ein Einsatz hält auf Zug am wenigsten, wenn er nur in einer dünnen Platte sitzt. Bei hoher Last gehört er in einen Dom mit Rippen, die die Kraft in das übrige Teil verteilen. Mehr dazu auf der Seite zu Gehäusen im 3D-Druck.Positionen in der Zeichnung markieren
Damit klar ist, welche Bohrung welchen Einsatz erhält, laden Sie im Online-Rechner eine technische Zeichnung als PDF, PNG oder JPG hoch, in der die Positionen markiert sind.
Gewinde in Metallteilen und Frästeilen.
Bei Metall braucht es meist keinen Einsatz: Das Gewinde wird direkt in den Werkstoff geschnitten.
Metall-3D-Druck
Teile aus Aluminium, Edelstahl oder Titan aus dem Laserschmelzen erhalten geschnittene Gewinde M2 bis M12. Im Modell wird das Kernloch angelegt, die Positionen stehen in der Zeichnung.CNC-Frästeile
Bei gefrästen und gedrehten Teilen werden metrische Gewinde und Rohrgewinde nach ISO 228 direkt bei der Bearbeitung hergestellt.Alle Nachbearbeitungen
Gewindeeinsätze, Gewindeschneiden, Sandstrahlen, Färben und weitere Optionen im Überblick.
Weiterlesen.
Häufige Fragen.
- Für Kunststoffteile aus SLS und MJF vor allem Heat-set-Einsätze aus Messing, die warm eingepresst werden, und Helicoil-Drahteinsätze für hoch belastete oder oft gelöste Verbindungen. Swiss3D bietet beide im Online-Rechner an.
- Für die Messing-Einsätze von Swiss3D 3.8 mm, für Helicoil M3 3.1 mm. Die Werte für alle Grössen stehen in der Tabelle auf dieser Seite und im Online-Rechner.
- Ja, besonders grobe Gewinde lassen sich drucken oder in den Kunststoff schneiden. Sie halten aber weniger Montagen aus als ein Einsatz und verlieren unter Dauerlast an Vorspannung. Für Verbindungen, die öfter gelöst werden, ist ein Einsatz die bessere Wahl.
- Messing-Einsätze sind die Standardlösung für Gehäuse und Halter. Helicoil ist robuster bei häufigem Lösen und hoher Vorspannung und bringt keine Wärme ins Teil. Bei dünnen Wänden oder hohen Lasten lohnt sich der Vergleich.
- Ja. Sie wählen im Online-Rechner Art, Grösse und Anzahl der Einsätze und laden eine Zeichnung mit den markierten Positionen hoch. Die Teile werden mit eingesetzten Einsätzen geliefert.
- Bei Metallteilen aus dem Laserschmelzen wird das Gewinde direkt geschnitten, M2 bis M12. Ein Einsatz ist dort meist nicht nötig.
Teil mit Gewindeeinsätzen bestellen.
Laden Sie Ihr Modell hoch, wählen Sie SLS oder MJF und legen Sie Art und Anzahl der Einsätze fest. Preis und Lieferzeit erscheinen direkt im Online-Rechner.
Veröffentlicht am 17. November 2026.
Quellen: Spirol, Inserts for 3D Printed Assemblies · Spirol, How to Design the Proper Hole for Heat/Ultrasonic Inserts · PEM, Ultrasonic/Heat-Set Inserts for Plastics · Böllhoff, HELICOIL Plus Gewindeeinsätze für Metalle
Musterbilder mit KI erstellt.