
Gehäuse im 3D-Druck.
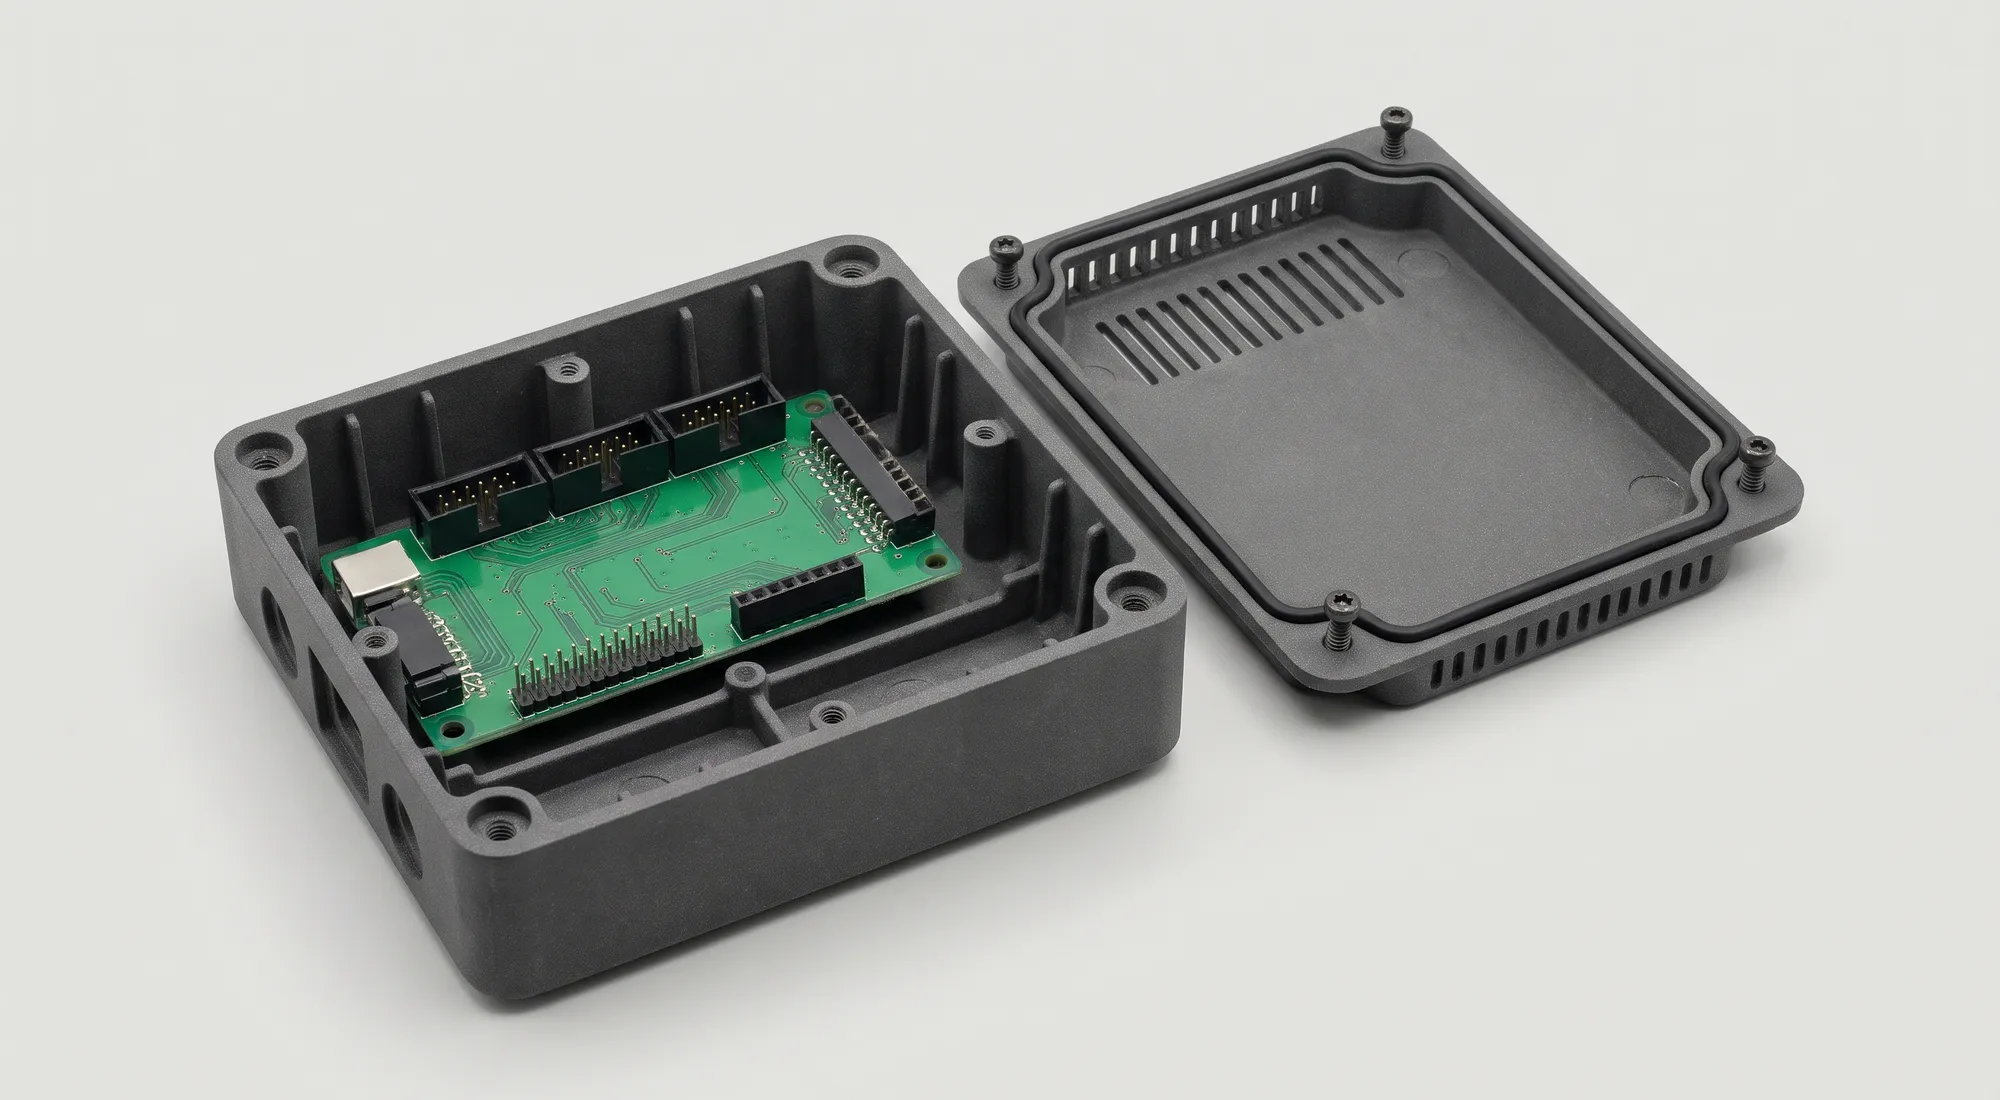
Gehäuse lassen sich im 3D-Druck ohne Werkzeug ab einem Stück fertigen, mit Schraubdomen, Schnapphaken, Belüftung und Kabeldurchführungen in einem Teil. Für robuste Elektronik- und Gerätegehäuse ist PA12 im SLS- oder MJF-Verfahren meist die beste Wahl, für besondere Anforderungen gibt es ESD-ableitfähige, flammhemmende und UV-beständige Werkstoffe.
- SLS, MJF, FDM und SLA
- ESD-ableitfähig und flammhemmend
- PA12 bis 700 × 380 × 580 mm
- Ab einem Stück, ohne Werkzeug
Warum Gehäuse oft gedruckt werden.
Ein Gehäuse ist selten ein Massenprodukt. Steuerungen, Sensoren, Messgeräte und Prototypen werden in Dutzenden oder wenigen Hundert Stück gebraucht, und die Leiterplatte ändert sich oft noch, wenn das Gehäuse schon fertig sein müsste. Ein Spritzgusswerkzeug lohnt sich in dieser Phase nicht: Es kostet viel, braucht Wochen und muss bei jeder Änderung angepasst werden.
Im 3D-Druck entsteht jedes Gehäuse direkt aus den CAD-Daten. Wird ein Stecker verschoben oder kommt eine Bohrung dazu, genügt eine neue Datei. Gleichzeitig erlaubt der schichtweise Aufbau Formen, die im Spritzguss teuer wären: Hinterschnitte, innenliegende Halter für die Leiterplatte, integrierte Kabelführungen oder Gitter zur Belüftung, alles in einem Teil.
Damit das Gehäuse hält, was es soll, braucht es das passende Verfahren, den richtigen Werkstoff und eine Konstruktion, die auf den Druck abgestimmt ist. Die folgenden Abschnitte zeigen, worauf es dabei ankommt.
Welches Verfahren für welches Gehäuse.
Für Gehäuse kommen vier Verfahren in Frage. Sie unterscheiden sich vor allem bei Oberfläche, Zähigkeit und Bauteilgrösse.
| Kriterium | SLS PA12 | MJF PA12 | FDM | SLA |
|---|---|---|---|---|
| Oberfläche | Matt, leicht körnig | Matt, feinkörnig | Sichtbare Schichtlinien | Glatt, lackierbar |
| Schnapphaken | Gut geeignet, zäh | Gut geeignet, zäh | Nur in der Schichtebene | Standardharz zu spröde |
| Mindestwand (gestützt) | 1 mm | 0,6 mm | 1 mm bei PETG, ASA, PA12-CF | 0,5 mm |
| Grösste Teile | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 325 × 320 × 325 mm in ASA, PETG bis 800 mm | Je nach Harz, siehe Material Finder |
| Lieferzeit | Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 2–5 Werktage | 7–10 Werktage |
| Typisches Gehäuse | Funktionsgehäuse, Prototypen, komplexe Formen | Kleinserie, gleiche Teile in Stückzahl | Grosse, einfache Gehäuse, Outdoor in ASA | Sichtgehäuse, Designmuster, Fenster |
Oberfläche
- SLS PA12
- Matt, leicht körnig
- MJF PA12
- Matt, feinkörnig
- FDM
- Sichtbare Schichtlinien
- SLA
- Glatt, lackierbar
Schnapphaken
- SLS PA12
- Gut geeignet, zäh
- MJF PA12
- Gut geeignet, zäh
- FDM
- Nur in der Schichtebene
- SLA
- Standardharz zu spröde
Mindestwand (gestützt)
- SLS PA12
- 1 mm
- MJF PA12
- 0,6 mm
- FDM
- 1 mm bei PETG, ASA, PA12-CF
- SLA
- 0,5 mm
Grösste Teile
- SLS PA12
- 700 × 380 × 580 mm
- MJF PA12
- 284 × 350 × 350 mm
- FDM
- 325 × 320 × 325 mm in ASA, PETG bis 800 mm
- SLA
- Je nach Harz, siehe Material Finder
Lieferzeit
- SLS PA12
- Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF PA12
- 7–10 Werktage
- FDM
- 2–5 Werktage
- SLA
- 7–10 Werktage
Typisches Gehäuse
- SLS PA12
- Funktionsgehäuse, Prototypen, komplexe Formen
- MJF PA12
- Kleinserie, gleiche Teile in Stückzahl
- FDM
- Grosse, einfache Gehäuse, Outdoor in ASA
- SLA
- Sichtgehäuse, Designmuster, Fenster
Mindestwandstärken und Bauteilgrössen aus dem Material Finder, Stand November 2026. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm. Für tragende Gehäusewände empfiehlt sich deutlich mehr als das Minimum.
Werkstoffe für Gehäuse.
Die meisten Gehäuse brauchen einen zähen, massstabilen Kunststoff. Für Elektronikfertigung, Brandschutz oder den Einsatz im Freien gibt es spezialisierte Werkstoffe.
PA12 (SLS und MJF)
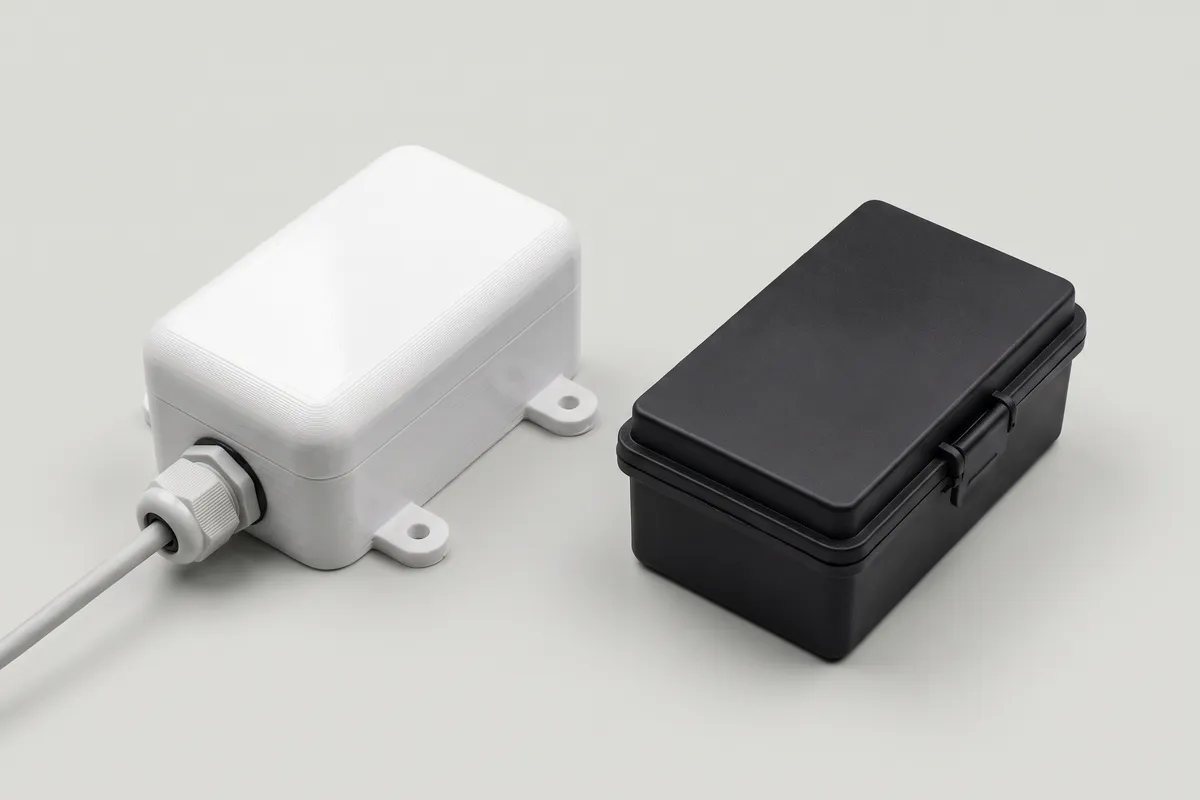
Der Standard für Funktionsgehäuse: zäh, bruchfest, ohne Stützstrukturen gedruckt und in alle Richtungen ähnlich belastbar. Schnapphaken und Filmscharniere funktionieren. Im SLS-Verfahren in Dunkelgrau, Schwarz und Weiss.ASA (FDM)
UV- und witterungsbeständig, gedacht für den dauerhaften Einsatz im Freien, etwa für Sensor- und Kameragehäuse an Gebäuden oder Maschinen. Glänzende Oberfläche, Lieferzeit 2–5 Werktage.PETG-ESD (FDM)
Elektrostatisch ableitfähig mit einem Oberflächenwiderstand um 10⁷ Ω/sq, im ableitfähigen Bereich nach ANSI/ESD S11.11. Für Gehäuse, Träger und Vorrichtungen in der Elektronikfertigung, Lieferzeit 2–5 Werktage.ABS-ESD7 (FDM)
Antistatisches ABS mit einem Oberflächenwiderstand von 10⁷ bis 10⁹ Ohm für ESD-sichere Gehäuse und Abschirmungen. Nicht UV-beständig, auf Anfrage.PC-FR (FDM)
Flammhemmendes Polycarbonat, laut Hersteller nach UL94 V-0 eingestuft. Für Schaltkästen, Gerätegehäuse und Verkleidungen mit Brandschutzanforderung. Schlagzäh, nicht UV-stabil, auf Anfrage.TPU 88A (SLS)
Gummielastisch für Dichtungen, Puffer, Griffzonen und Schutzhüllen. Als separates Teil kombiniert mit einem Gehäuse aus PA12 entsteht eine Dichtung ohne Werkzeug.
Konstruktionsregeln für gedruckte Gehäuse.
Viele Regeln aus dem Spritzguss gelten auch hier, einige fallen weg. Diese Punkte machen den grössten Unterschied.
Wände gleichmässig und steif
Gleichmässige Wandstärken verhindern Verzug, besonders bei grossen, flachen Deckeln. Grosse Flächen mit Rippen versteifen statt die ganze Wand dicker zu machen. Die Mindestwerte je Werkstoff stehen im Material Finder, für tragende Wände lieber deutlich darüber bleiben.Schraubdome anbinden
Freistehende Dome brechen am Fuss. Sie sollten über Rippen mit der Wand verbunden sein und am Übergang verrundet werden. Den Domdurchmesser so wählen, dass um die Bohrung genug Material bleibt.Gewinde richtig lösen
Gedruckte Feingewinde halten wenig und nutzen sich beim Öffnen ab. Für Gehäuse, die öfter geöffnet werden, sind eingesetzte Gewindeeinsätze aus Messing oder Muttern in Taschen besser, für selten geöffnete Deckel genügen selbstfurchende Kunststoffschrauben.Schnapphaken im Pulverbett
Schnapphaken funktionieren am besten in PA12 aus SLS oder MJF. Den Fuss verrunden, die Auslenkung klein halten und den Haken so lang wie möglich machen. Im FDM-Verfahren müssen Haken in der Schichtebene liegen, sonst brechen sie zwischen den Schichten.Spiel zwischen Deckel und Unterteil
Teile, die ineinandergreifen, brauchen Spalt. Bei SLS sind für bewegliche Teile mindestens 0,5 mm ein guter Ausgangswert. Für Steckverbinder und Leiterplatten Ausschnitte grosszügig bemessen und bei engen Passungen ein Muster drucken.Leiterplatte sicher lagern
Auflagen und Führungen für die Leiterplatte direkt ins Gehäuse konstruieren, mit Abstand zu Bauteilen und Lötstellen. Klemmrippen halten die Platine ohne Schrauben, wenn sie leicht federn können.
Dichtheit, ESD und Brandschutz richtig einordnen.
Die Schutzart eines Gehäuses wird nach IEC 60529 mit dem IP-Code angegeben: Die erste Ziffer steht für den Schutz gegen Fremdkörper und Berührung, die zweite für den Schutz gegen Wasser. Ein gedrucktes Gehäuse ist nicht automatisch dicht. FDM-Teile können zwischen den Bahnen kleine Spalten haben, Pulverbettteile sind leicht porös. Für staub- oder wassergeschützte Gehäuse braucht es eine umlaufende Dichtung, etwa aus TPU, ausreichend Schraubpunkte und je nach Werkstoff eine Beschichtung. Die Schutzart selbst wird am fertigen Produkt geprüft.
Bei ESD-Werkstoffen ist der Unterschied zwischen ableitfähig und leitfähig wichtig. Ableitfähige Werkstoffe wie PETG-ESD und ABS-ESD7 bauen Ladungen kontrolliert ab, ohne Strom zu leiten. Das schützt empfindliche Elektronik in Fertigung und Handhabung. Ein ESD-Gehäuse ersetzt aber keine Abschirmung gegen elektromagnetische Störungen.
Auch beim Brandschutz kommt es auf die Details an. Die Einstufung nach UL94 gilt für die geprüfte Wandstärke: Ein Werkstoff, der bei einer Dicke V-0 erreicht, kann bei dünneren Wänden schlechter abschneiden. Für Gehäuse mit Brandschutzanforderung deshalb die Wandstärke aus dem Datenblatt einhalten. Die Zulassung des fertigen Geräts bleibt Aufgabe des Herstellers.
Oberfläche und Finish.
Ein gedrucktes Gehäuse kann roh funktional bleiben oder wie ein Serienprodukt aussehen. Die Wahl hängt vom Einsatz ab.
Wie gedruckt
Für Funktionsmuster, Prüfgehäuse und Teile im Schaltschrank reicht die Oberfläche ab Drucker. PA12 ist matt und unempfindlich gegen Fingerabdrücke.Gefärbt oder lackiert
SLA-Teile lassen sich schleifen und lackieren, Pulverbettteile gibt es in Grau, Schwarz oder Weiss. So entstehen Gehäuse für Präsentationen und Kleinserien mit einheitlicher Optik. Mehr dazu unter Nachbearbeitung.Beschriftung und Logos
Erhabene oder vertiefte Schrift wird direkt mitgedruckt. Die Mindestmasse für Details hängen vom Werkstoff ab und stehen im Material Finder.Fenster und Lichtleiter
Für Anzeigen und LEDs lassen sich transparente Teile aus Harz im SLA-Verfahren fertigen und ins Gehäuse einsetzen.
Vom Gehäuseprototyp zur Kleinserie.
Der erste Gehäuseprototyp entsteht oft im FDM-Verfahren, weil er schnell und günstig ist und für die Passprobe mit der Leiterplatte genügt. Sobald Schnapphaken, Deckel und Montage geprüft werden, lohnt der Wechsel auf PA12 im SLS-Verfahren. Mehr zu den Stufen steht im Beitrag zum Rapid Prototyping.
Für Kleinserien gleicher Gehäuse ist MJF ausgelegt: Viele Teile teilen sich einen Bauraum, die Teile sind gleichmässig, und ohne Werkzeug bleibt jede Änderung möglich. Wer später auf Spritzguss wechseln will, kann Entformungsschrägen und gleichmässige Wandstärken schon im gedruckten Gehäuse vorsehen. Was eine Kleinserie kostet, zeigt der Online-Rechner nach dem Upload, Hintergründe stehen auf der Seite zur Serienproduktion.
Weiterlesen.
Häufige Fragen.
- Für robuste Funktionsgehäuse meist PA12 im SLS- oder MJF-Verfahren: zäh, ohne Stützstrukturen und mit funktionierenden Schnapphaken. Für günstige Prototypen FDM, für Sichtgehäuse SLA.
- Ein gedrucktes Gehäuse ist nicht automatisch dicht. Mit umlaufender Dichtung, zum Beispiel aus TPU, genügend Schraubpunkten und je nach Werkstoff einer Beschichtung lassen sich staub- und spritzwassergeschützte Gehäuse bauen. Die IP-Schutzart wird am fertigen Produkt geprüft.
- Ja. PETG-ESD ist mit rund 10⁷ Ω/sq ableitfähig und in 2–5 Werktagen lieferbar, ABS-ESD7 mit 10⁷ bis 10⁹ Ohm gibt es auf Anfrage.
- PC-FR ist laut Hersteller nach UL94 V-0 eingestuft und auf Anfrage erhältlich. Die Einstufung gilt für die geprüfte Wandstärke, die Zulassung des Geräts bleibt beim Hersteller.
- In PA12 im SLS-Verfahren bis 700 × 380 × 580 mm in einem Stück, in PETG und PLA im FDM-Verfahren bis 800 × 800 × 800 mm. Grössere Gehäuse werden geteilt und verbunden.
- Ja, besonders bei kleinen Stückzahlen und wenn sich das Gehäuse noch ändert. Es fallen keine Werkzeugkosten an, und MJF fertigt viele gleiche Teile in einem Bauraum. Den Preis je Stückzahl zeigt der Online-Rechner.
Gehäuse anfragen.
Laden Sie Ober- und Unterteil hoch und wählen Sie Verfahren und Werkstoff: Preis und Liefertermin stehen in Sekunden fest. Für ESD-, Brandschutz- oder Outdoor-Gehäuse und Fragen zur Auslegung schicken Sie uns eine Anfrage.
Musterbilder mit KI erstellt.