
Rapid Prototyping.
Rapid Prototyping heisst, ein Muster direkt aus den CAD-Daten herzustellen, ohne Werkzeug und meist im 3D-Druck, bei Metall- und Präzisionsteilen auch durch CNC-Fräsen. Statt Wochen auf eine Form zu warten, liegt der Prototyp nach wenigen Werktagen auf dem Tisch, und jede Änderung braucht nur eine neue Datei.
- FDM, SLS, MJF, SLA, Metall und CNC
- FDM und SLS PA12 in 2–5 Werktagen
- Ab einem Stück, ohne Werkzeug
- Preis online nach Upload
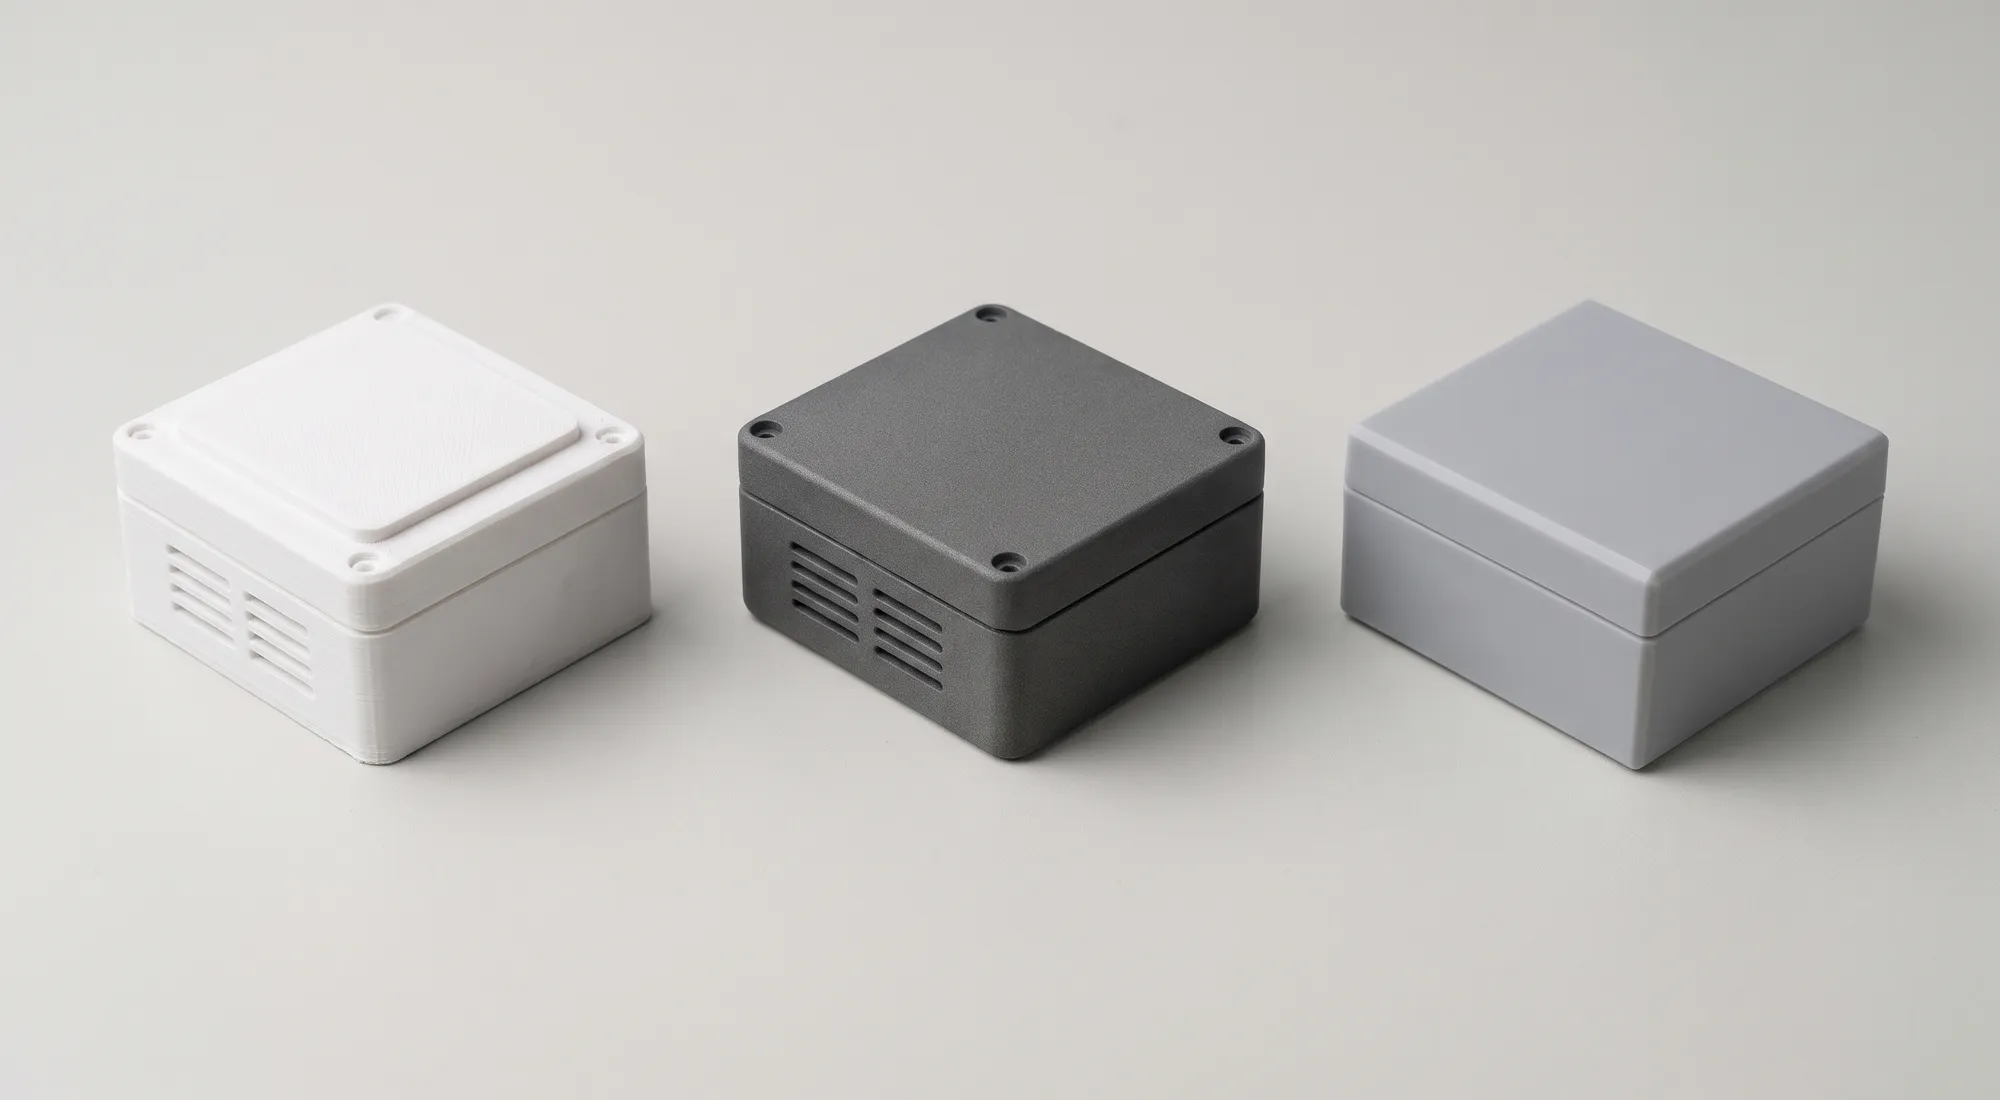
Was Rapid Prototyping bedeutet.
Ein Prototyp beantwortet eine Frage, bevor viel Geld in Werkzeuge und Serienteile fliesst: Passt die Form in die Hand? Sitzt das Gehäuse auf der Leiterplatte? Hält der Clip beim hundertsten Schliessen? Rapid Prototyping sorgt dafür, dass solche Fragen in Tagen statt Wochen beantwortet sind. Grundlage ist immer ein digitales 3D-Modell. Daraus entsteht das Teil schichtweise im 3D-Druck oder spanend auf einer CNC-Maschine, ohne dass vorher eine Form oder Vorrichtung gebaut werden muss.
Die Fachliteratur und die Normen ordnen den Begriff der additiven Fertigung zu. Die Norm ISO/ASTM 52900 definiert die Grundbegriffe des 3D-Drucks, die deutsche Richtlinie VDI 3405 beschreibt die Verfahren und gliedert ihre Anwendung in drei Bereiche: Prototypen (Rapid Prototyping), Werkzeuge und Formen (Rapid Tooling) und Endteile (Rapid Manufacturing). In der Praxis verschwimmen die Grenzen. Dasselbe Verfahren, das heute einen Prototyp liefert, fertigt morgen die Kleinserie, und der Zusatz «rapid» wird in der Fachwelt immer seltener verwendet.
Der eigentliche Gewinn liegt in der Zahl der Durchläufe. Wer ein Teil mit einem Werkzeug herstellt, bekommt vielleicht zwei oder drei Muster, bevor der Termin drängt. Wer druckt, kann dieselbe Baugruppe in mehreren Varianten bestellen, vergleichen, ändern und eine Woche später die nächste Stufe prüfen. Fehler werden dort entdeckt, wo sie noch wenig kosten: am Bildschirm und am Muster, nicht am Spritzgusswerkzeug.
Prototypenarten und wofür sie dienen.
Nicht jeder Prototyp muss alles können. Wer vorab festlegt, welche Frage das Muster beantworten soll, wählt Verfahren und Werkstoff gezielter und spart Zeit und Kosten.
Konzeptmodell
Zeigt Form, Grösse und Proportion, oft schon in der frühen Entwurfsphase. Es muss nicht belastbar sein, nur sichtbar und greifbar. Günstig im FDM-Verfahren aus PLA oder, wenn die Oberfläche zählt, aus Harz im SLA-Verfahren.Design- und Sichtmuster
Für Präsentation, Kundengespräch oder Fotos. Hier zählen glatte Flächen, scharfe Kanten und feine Details. SLA liefert Oberflächen mit kaum sichtbaren Schichten, die sich schleifen und lackieren lassen.Geometrieprototyp
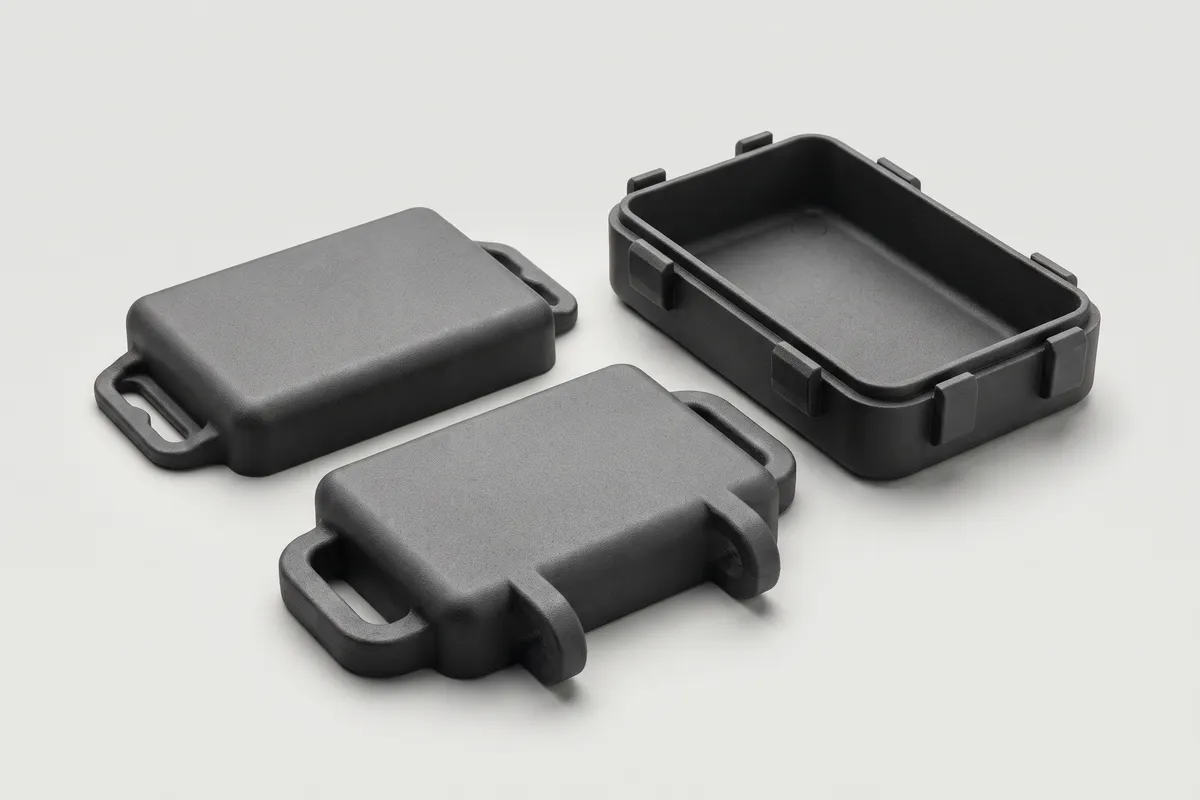
Prüft Passungen, Montage und Bauraum: Sitzen Schraubdome, Stecker und Leiterplatte? Lässt sich die Baugruppe zusammensetzen? SLS und MJF eignen sich gut, weil sie ohne Stützstrukturen auskommen und auch verschachtelte Innengeometrien sauber abbilden.Funktionsprototyp
Wird belastet, bewegt, erwärmt oder montiert wie das spätere Teil. Polyamid PA12 im SLS- oder MJF-Verfahren ist zäh und in alle Richtungen ähnlich belastbar. Für steife Teile kommen kohlefaserverstärkte Werkstoffe wie PA12-CF in Frage, für Hitze und Chemikalien PEEK.Metallprototyp
Wenn das Serienteil aus Metall ist und der Prototyp Festigkeit, Wärme oder Gewicht realistisch abbilden muss. Gedruckt aus Aluminium, Edelstahl oder Titan, bei einfachen Geometrien auch gefräst.Vorserie
Einige Dutzend Teile für Feldtests, Zulassungsmuster oder den Marktstart, bevor ein Werkzeug bestellt ist. MJF und SLS fertigen viele Teile in einem Bauraum und sind dafür ausgelegt.
Welches Verfahren für welchen Prototyp.
Die vier Kunststoffverfahren und die CNC-Bearbeitung im direkten Vergleich. Die Werte gelten für die Standardwerkstoffe, Einzelwerte je Werkstoff stehen im Material Finder.
| Kriterium | FDM | SLS | MJF | SLA | CNC |
|---|---|---|---|---|---|
| Prinzip | Düse legt geschmolzenen Kunststoff ab | Laser sintert Kunststoffpulver | Infrarot verschmilzt die Pulverschicht | UV-Licht härtet flüssiges Harz | Fräser trägt Material vom Block ab |
| Oberfläche | Sichtbare Schichtlinien | Matt, leicht körnig | Matt, feinkörnig | Glatt, Schichten kaum sichtbar | Gefräst, je nach Rautiefe |
| Festigkeit | Quer zu den Schichten geringer | Zäh, in allen Richtungen ähnlich | Zäh, in allen Richtungen ähnlich | Steif, Standardharz eher spröde | Wie der Vollwerkstoff |
| Stützstrukturen | Bei Überhängen ab etwa 45° | Keine, das Pulver stützt | Keine, das Pulver stützt | Immer, Ansatzpunkte sichtbar | Keine, aber Werkzeugzugang nötig |
| Lieferzeit | 2–5 Werktage, PEEK 7–10 | PA12 Dunkelgrau 2–5, sonst 5–10 Werktage | 7–10 Werktage | 7–10 Werktage | Auf Anfrage nach Zeichnung |
| Typischer Prototyp | Konzeptmodell, Vorrichtung, grosses Muster | Funktionsprototyp, Clips, Gehäuse | Vorserie, Gehäuse, Halter | Sichtmuster, Feinteile, transparente Teile | Metallteil, enge Toleranzen |
Prinzip
- FDM
- Düse legt geschmolzenen Kunststoff ab
- SLS
- Laser sintert Kunststoffpulver
- MJF
- Infrarot verschmilzt die Pulverschicht
- SLA
- UV-Licht härtet flüssiges Harz
- CNC
- Fräser trägt Material vom Block ab
Oberfläche
- FDM
- Sichtbare Schichtlinien
- SLS
- Matt, leicht körnig
- MJF
- Matt, feinkörnig
- SLA
- Glatt, Schichten kaum sichtbar
- CNC
- Gefräst, je nach Rautiefe
Festigkeit
- FDM
- Quer zu den Schichten geringer
- SLS
- Zäh, in allen Richtungen ähnlich
- MJF
- Zäh, in allen Richtungen ähnlich
- SLA
- Steif, Standardharz eher spröde
- CNC
- Wie der Vollwerkstoff
Stützstrukturen
- FDM
- Bei Überhängen ab etwa 45°
- SLS
- Keine, das Pulver stützt
- MJF
- Keine, das Pulver stützt
- SLA
- Immer, Ansatzpunkte sichtbar
- CNC
- Keine, aber Werkzeugzugang nötig
Lieferzeit
- FDM
- 2–5 Werktage, PEEK 7–10
- SLS
- PA12 Dunkelgrau 2–5, sonst 5–10 Werktage
- MJF
- 7–10 Werktage
- SLA
- 7–10 Werktage
- CNC
- Auf Anfrage nach Zeichnung
Typischer Prototyp
- FDM
- Konzeptmodell, Vorrichtung, grosses Muster
- SLS
- Funktionsprototyp, Clips, Gehäuse
- MJF
- Vorserie, Gehäuse, Halter
- SLA
- Sichtmuster, Feinteile, transparente Teile
- CNC
- Metallteil, enge Toleranzen
Lieferzeiten Stand November 2026, den genauen Termin zeigt der Online-Rechner. SLS in 2–5 Werktagen gilt für PA12 Dunkelgrau bis 165 × 165 × 300 mm. CNC-Teile werden nach Zeichnung angeboten.
Ablauf: von der CAD-Datei zum Muster.
Am Anfang steht die Datei. Für den 3D-Druck genügt ein Volumenmodell als STL oder besser als STEP, weil STEP die Geometrie exakt beschreibt und nicht in Dreiecke zerlegt. Nach dem Hochladen prüft der Online-Rechner Abmessungen, Volumen und Wandstärken und zeigt Preis und Liefertermin für das gewählte Verfahren und den Werkstoff. Wer zwei Werkstoffe vergleichen will, wechselt sie im Rechner und sieht sofort, was sich an Preis und Termin ändert.
Für einen Prototyp lohnt es sich, mehrere Varianten in einer Bestellung zusammenzufassen: zwei Wandstärken, drei Varianten eines Schnapphakens oder ein Gehäuse in PA12 und in PA12-CF. Sie werden gemeinsam gefertigt und kommen gemeinsam an, der Vergleich am Tisch zeigt dann schneller als jede Simulation, welche Variante weiterkommt.
Bei CNC-Teilen, grossen Baugruppen oder offenen Fragen zur Auslegung ist eine Anfrage mit Zeichnung der richtige Weg. Die Zeichnung legt fest, welche Masse eng toleriert sind, wo Gewinde sitzen und welche Flächen eine bestimmte Rautiefe brauchen. Das Angebot nennt dann Preis und Lieferzeit verbindlich.
Was Lieferzeit und Kosten eines Prototyps bestimmt.
Der Preis eines gedruckten Prototyps hängt weniger von der Komplexität ab als bei gefrästen oder gegossenen Teilen. Entscheidend sind andere Grössen.
Volumen und Bauhöhe
Im Pulverbett zählt vor allem das Materialvolumen, im FDM-Verfahren zusätzlich die Druckzeit, die mit der Bauhöhe wächst. Hohle oder ausgesparte Teile sind deutlich günstiger als massive.Werkstoff
PLA und PETG sind am günstigsten, technische Kunststoffe wie PA12-CF oder PEEK und Metalle kosten ein Mehrfaches. Für ein reines Konzeptmodell lohnt sich der teure Werkstoff selten.Verfahren
FDM ist für grosse, einfache Muster am wirtschaftlichsten, SLS und MJF für komplexe und viele kleine Teile, SLA für Sichtflächen. Das passende Verfahren spart oft mehr als ein günstigerer Werkstoff.Stückzahl und Varianten
Im Pulverbett teilen sich viele Teile einen Bauraum. Mehrere Varianten oder kleine Serien senken deshalb den Preis pro Teil, Werkzeugkosten fallen keine an.Nachbearbeitung
Schleifen, Färben, Lackieren oder Gewindeeinsätze verlängern die Lieferzeit und kosten zusätzlich. Für Funktionstests reicht meist das Teil wie gedruckt, für Präsentationen lohnt eine Nachbearbeitung.Termin
Bei einigen Werkstoffen, etwa PLA und SLS PA12, ist Express wählbar und verkürzt die Lieferzeit. Den Einfluss auf den Preis zeigt der Rechner vor der Bestellung.
Prototypen richtig auslegen.
Ein Prototyp soll das Serienteil möglichst ehrlich abbilden. Diese Punkte helfen, dass das Muster die richtigen Antworten liefert.
Zweck vor Werkstoff festlegen
Erst klären, ob das Muster Form, Passung oder Funktion zeigen soll. Ein Sichtmuster aus PEEK ist teuer und sagt nichts Zusätzliches, ein Funktionstest an einem PLA-Teil kann falsche Sicherheit geben.Unterschiede zur Serie kennen
Ein gedrucktes Teil aus PA12 verhält sich anders als ein spritzgegossenes aus PA6 oder ABS. Steifigkeit, Zähigkeit und Kriechen weichen ab. Für Belastungstests den Werkstoff wählen, der dem Serienwerkstoff am nächsten kommt, und die Ergebnisse mit Vorsicht übertragen.Spiel für Passungen einplanen
Bewegliche Teile und Steckverbindungen brauchen Spalt. Im SLS-Verfahren sind mindestens 0,5 mm ein guter Ausgangswert. Hinweise zu Wandstärken und Bohrungen je Werkstoff stehen im Material Finder.Ausrichtung bei FDM mitdenken
FDM-Teile sind in der Schichtebene fester als quer dazu. Bei belasteten Prototypen kurz angeben, wie die Kraft wirkt, damit das Teil passend im Bauraum liegt. Für Last aus mehreren Richtungen ist SLS die robustere Wahl.Gewinde nicht drucken
Feine Gewinde im Kunststoff halten wenig und verschleissen bei jedem Lösen. Besser Durchgangsloch mit Mutter, selbstfurchende Schrauben oder eingesetzte Gewindeeinsätze vorsehen, so wie es auch in der Serie üblich ist.Gleich seriennah konstruieren
Wer später spritzgiessen will, kann Entformungsschrägen und gleichmässige Wandstärken schon im Prototyp vorsehen. Der Druck braucht sie nicht, aber das Muster zeigt dann bereits, wie das Serienteil aussehen und sich verhalten wird.
Vom Prototyp zur Serie.
Hat der Prototyp alle Fragen beantwortet, stellt sich die Frage nach der Serie. Bei kleinen und mittleren Stückzahlen bleibt der 3D-Druck oft die wirtschaftlichste Lösung, weil kein Werkzeug amortisiert werden muss und eine Änderung am Teil nur eine neue Datei braucht. MJF und SLS sind dafür ausgelegt, und dieselben Daten, die den Prototyp geliefert haben, liefern auch die Kleinserie.
Bei grossen Stückzahlen wird ein Spritzgusswerkzeug irgendwann günstiger pro Teil. Wo diese Grenze liegt, hängt von Grösse, Werkstoff und Komplexität ab und lässt sich nur am konkreten Teil rechnen. Gedruckte Teile überbrücken dann häufig die Zeit, bis das Werkzeug fertig ist, oder decken Varianten und Ersatzteile ab, für die sich kein Werkzeug lohnt.
Metallteile mit engen Toleranzen, Dichtflächen oder Passungen werden in der Serie meist gefräst oder gedreht. Auch hier hilft der Prototyp: Ein Muster aus der CNC-Bearbeitung im Serienwerkstoff zeigt früh, ob Zeichnung, Toleranzen und Oberflächen zusammenpassen. Was ein gedruckter Prototyp in den einzelnen Verfahren ungefähr kostet, zeigt die Seite zu den Kosten im 3D-Druck.
Weiterlesen.
Häufige Fragen.
- 3D-Druck ist ein Fertigungsverfahren, Rapid Prototyping eine Anwendung davon: die schnelle Herstellung von Mustern aus CAD-Daten. Neben dem 3D-Druck gehört auch das CNC-Fräsen von Einzelteilen dazu.
- Meist SLS oder MJF aus PA12. Die Teile sind zäh, in alle Richtungen ähnlich belastbar und brauchen keine Stützstrukturen. Für steife Teile kommt PA12-CF im FDM-Verfahren in Frage, für Metallteile der Metalldruck oder die CNC-Bearbeitung.
- FDM-Teile aus PLA, PETG oder den Nylon-Werkstoffen in 2–5 Werktagen, PLA als Express in 1–2 Werktagen. SLS-Teile aus PA12 Dunkelgrau bis 165 × 165 × 300 mm in 2–5 Werktagen, mit Express in 1–3. Den genauen Termin zeigt der Online-Rechner nach dem Hochladen.
- Für den 3D-Druck STL oder STEP, wobei STEP die Geometrie genauer beschreibt. Für CNC-Teile zusätzlich eine Zeichnung mit Toleranzen, Gewinden und Oberflächenangaben.
- Ja. Jede Variante wird als eigenes Teil hochgeladen und kann in einem eigenen Werkstoff bestellt werden. So lassen sich Wandstärken, Werkstoffe oder Details direkt am Muster vergleichen.
- Nicht automatisch. Gedruckte Werkstoffe und Spritzguss-Werkstoffe unterscheiden sich in Steifigkeit, Zähigkeit und Kriechverhalten. Für aussagekräftige Belastungstests den Werkstoff wählen, der dem Serienwerkstoff am nächsten kommt, oder ein Muster im Serienwerkstoff fräsen lassen.
Prototyp bestellen.
Laden Sie Ihr Modell hoch, wählen Sie Verfahren und Werkstoff, und der Preis mit Liefertermin steht in Sekunden fest. Für CNC-Teile, grosse Baugruppen oder Fragen zur Auslegung schicken Sie uns eine Anfrage mit Zeichnung.
Veröffentlicht am 13. November 2026.
Quellen: VDI 3405, Additive Fertigungsverfahren – Grundlagen, Begriffe, Verfahrensbeschreibungen · ISO/ASTM 52900:2021, Additive Fertigung – Grundlagen und Begriffe · Gebhardt, Kessler, Schwarz, Thurn: Additive Fertigungsverfahren, Hanser · Zäh et al., Additive Fertigungsverfahren, Universität Augsburg
Musterbilder mit KI erstellt.