Carbon im 3D-Druck.
Carbon im 3D-Druck heisst fast immer: ein technischer Kunststoff wie PA12, PA6 oder PPS, in den kurze Kohlefasern eingemischt sind. Das macht Teile deutlich steifer und formstabiler als unverstärkten Kunststoff, aber nicht so fest wie Metall und nicht in jeder Richtung gleich belastbar.
- PA12-CF, PA6-CF und PPS-CF10
- Bauraum bis 325 × 320 × 325 mm
- PA12-CF und PA6-CF in 2–5 Werktagen
- Preis online nach Upload
Was «Carbon» im 3D-Druck bedeutet.
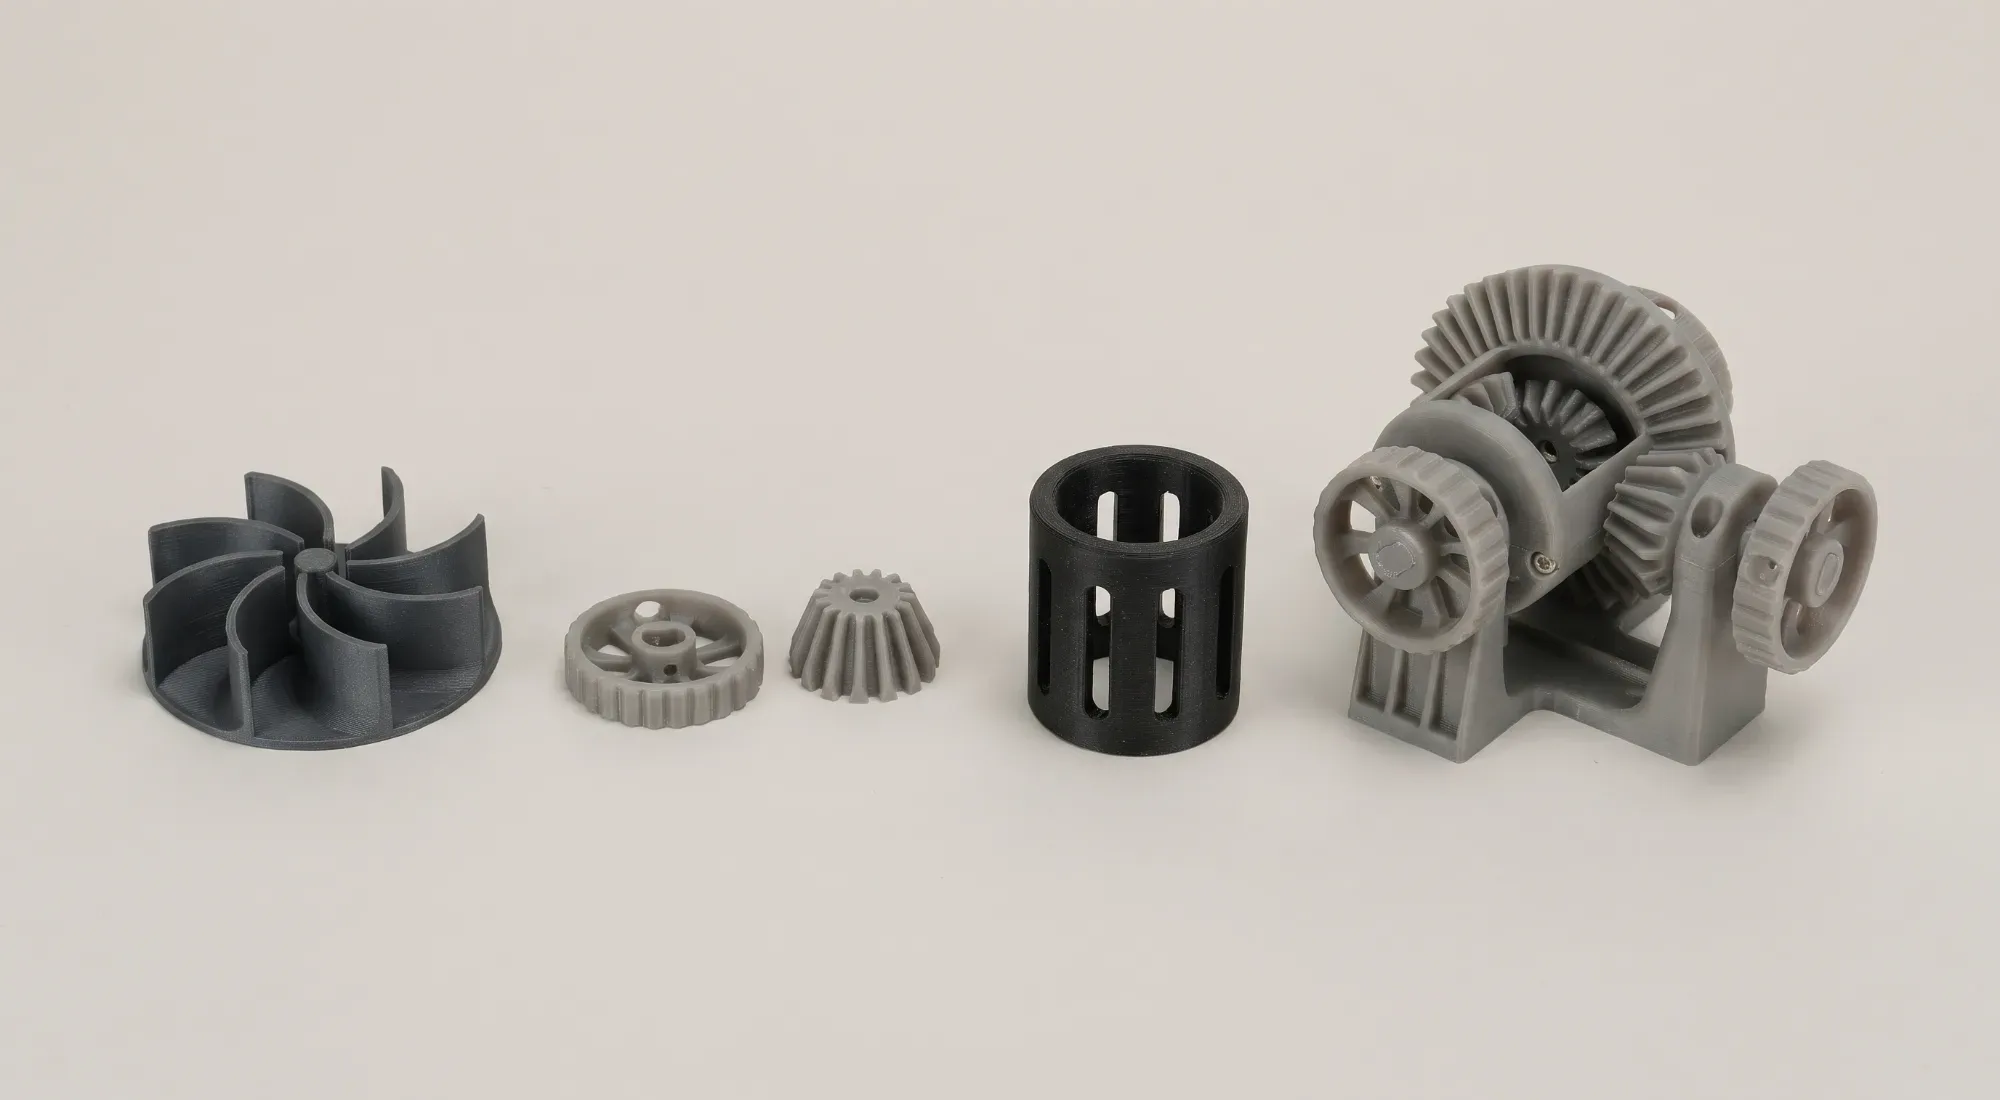
Wer «Carbon 3D-Druck» sucht, meint meist einen von zwei sehr unterschiedlichen Werkstoffen. Der häufigste ist kurzfaserverstärkter Kunststoff: Ein Hersteller mischt geschnittene Kohlefasern von wenigen Zehntelmillimetern Länge in ein Granulat, daraus entsteht ein Filament, das im FDM-Verfahren Schicht für Schicht abgelegt wird. Der Faseranteil liegt typisch zwischen 10 und 20 Prozent. Die Fasern liegen danach überwiegend in Druckrichtung, also längs der abgelegten Bahnen.
Der zweite Werkstoff ist Endlosfaser: Ein durchgehender Kohlefaserstrang wird während des Drucks in bestimmte Schichten eingelegt. Damit erreicht ein Bauteil in der Faserrichtung Steifigkeiten, die in die Nähe von Aluminium kommen. Das Verfahren ist aber auf wenige Anlagen beschränkt, langsam und teuer und lohnt sich vor allem für flache, gezielt belastete Teile.
Mit klassischem CFK, also Kohlefasergewebe in Epoxidharz wie bei Fahrradrahmen oder Flugzeugteilen, haben beide wenig gemeinsam. Ein 3D-gedrucktes Carbonteil ist ein verstärkter Thermoplast. Es sieht matt-schwarz aus, ist leicht und steif, verhält sich aber in vielen Punkten wie Kunststoff: Es kriecht unter Dauerlast, nimmt je nach Basis Feuchtigkeit auf und wird bei Hitze weicher.
Kohlefaser-Werkstoffe für Funktionsteile.
Alle drei Werkstoffe sind kurzfaserverstärkt und werden im FDM-Verfahren gedruckt. Die Basis entscheidet über Feuchte-, Temperatur- und Chemikalienverhalten, die Faser über die Steifigkeit.
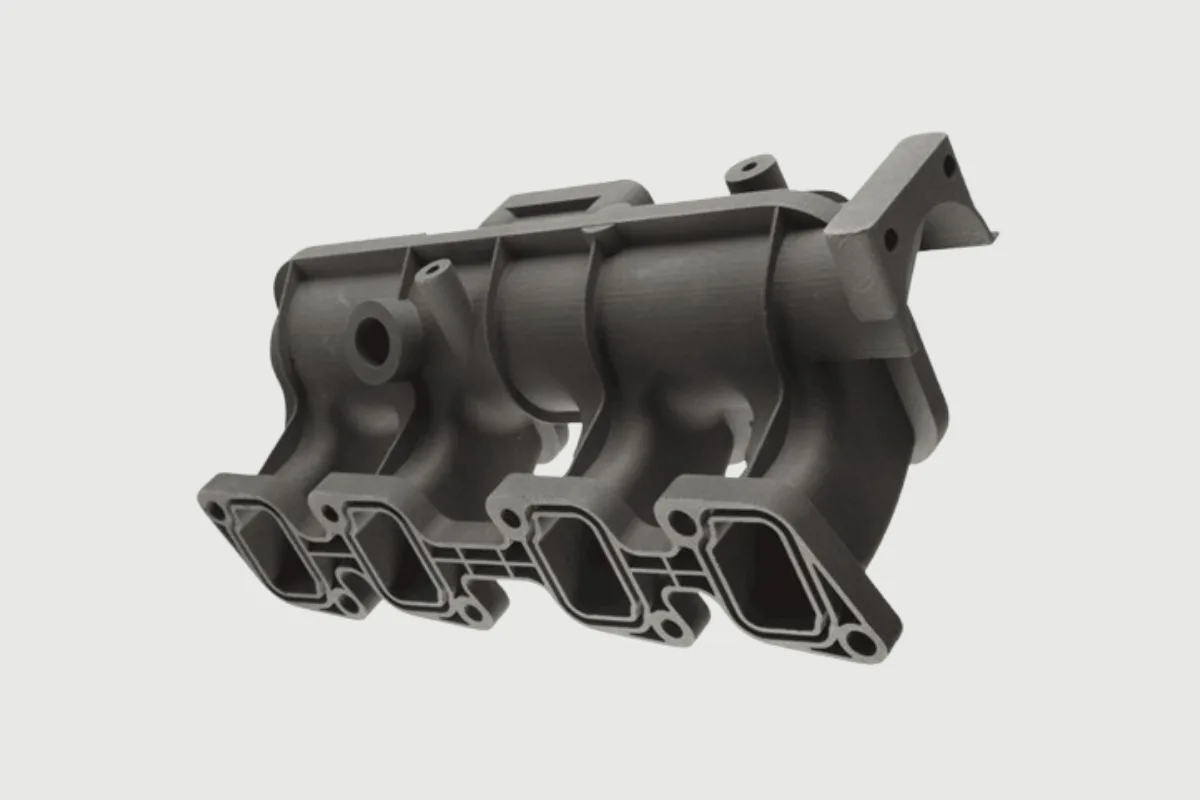
PA12-CF
Nylon 12 mit Kohlefaser. Nimmt wenig Feuchtigkeit auf und bleibt dadurch massstabil, auch wenn das Teil nicht klimatisiert lagert. Der unkomplizierteste Einstieg für steife Vorrichtungen, Halter und Gehäuse. Etwas spröder als PA6-Varianten, daher weniger geeignet für schlagartige Lasten.PA6-CF
Nylon 6 mit Kohlefaser, der steifste und festeste Kunststoff im Sortiment und gedacht als Ersatz für einfache Metallteile. Bleibt laut Datenblatt bis rund 215 °C formstabil (bei geringer Last). Nimmt mehr Feuchtigkeit auf als PA12 und verliert dabei an Steifigkeit, für dauerhaft feuchte Umgebungen daher nur mit Bedacht.PPS-CF10
Polyphenylensulfid mit 10 Prozent Kohlefaser. Von Natur aus flammhemmend (UL94 V-0), beständig gegen nahezu alle Säuren, Laugen und Lösungsmittel und unempfindlich gegen Feuchtigkeit. Für Teile in Chemie, Elektrotechnik und heissen Umgebungen; Lieferzeit auf Anfrage.
Datenblattwerte im Vergleich.
Typische Herstellerwerte für kohlefaserverstärkte Filamente, gemessen an Probekörpern nach ISO 527. Sie zeigen die Grössenordnung und vor allem den Unterschied zwischen liegender (X-Y) und stehender (Z) Belastung.
| Kriterium | PA12-CF | PA6-CF |
|---|---|---|
| Zugfestigkeit X-Y | rund 77 MPa | rund 105–110 MPa |
| Zugfestigkeit Z | rund 42–52 MPa | rund 54–68 MPa |
| E-Modul X-Y | rund 3300 MPa | rund 4400–8600 MPa |
| E-Modul Z | tiefer als X-Y | rund 2200–3800 MPa |
| Wärmeformbeständigkeit | tiefer als PA6-CF | rund 165–175 °C bei 1,8 MPa |
| Wasseraufnahme | gering, um 1,5 % | höher, Festigkeit sinkt feucht |
Zugfestigkeit X-Y
- PA12-CF
- rund 77 MPa
- PA6-CF
- rund 105–110 MPa
Zugfestigkeit Z
- PA12-CF
- rund 42–52 MPa
- PA6-CF
- rund 54–68 MPa
E-Modul X-Y
- PA12-CF
- rund 3300 MPa
- PA6-CF
- rund 4400–8600 MPa
E-Modul Z
- PA12-CF
- tiefer als X-Y
- PA6-CF
- rund 2200–3800 MPa
Wärmeformbeständigkeit
- PA12-CF
- tiefer als PA6-CF
- PA6-CF
- rund 165–175 °C bei 1,8 MPa
Wasseraufnahme
- PA12-CF
- gering, um 1,5 %
- PA6-CF
- höher, Festigkeit sinkt feucht
Werte aus Datenblättern von Polymaker (PolyMide PA12-CF und PA6-CF, Version 5.4) und Bambu Lab (PA6-CF), teils nach Tempern; Spannen zeigen Unterschiede zwischen Herstellern. Die Werte gedruckter Bauteile hängen von Geometrie, Ausrichtung und Füllung ab und können tiefer liegen.
Die Schwachstelle: Schichten und Faserrichtung.
Ein FDM-Teil ist aus Bahnen und Schichten aufgebaut. In der Schichtebene tragen Kunststoff und Fasern gemeinsam, zwischen den Schichten hält nur die Verschmelzung des Kunststoffs. Kurze Fasern überbrücken diese Grenze kaum. Darum liegt die Festigkeit in Aufbaurichtung bei kohlefaserverstärkten Filamenten oft nur bei der Hälfte bis zwei Dritteln des Werts in der Ebene, bei der Steifigkeit ist der Abstand ähnlich gross. Untersuchungen an PA6-CF zeigen, dass gerade die Scherfestigkeit zwischen den Schichten der begrenzende Wert ist.
Für die Praxis heisst das: Die Ausrichtung im Bauraum ist bei Carbonteilen wichtiger als bei unverstärktem Kunststoff. Ein Winkelhalter, der liegend gedruckt wird, trägt ein Mehrfaches dessen, was derselbe Halter stehend gedruckt trägt. Ohne Angabe wird die Lage nach Massgenauigkeit und Oberfläche gewählt. Bei belasteten Teilen lohnt sich darum ein kurzer Hinweis im Auftrag, wie die Kraft wirkt.
Zum Vergleich: Verfahren mit Pulverbett wie SLS und MJF verschmelzen das Material fast gleichmässig in alle Richtungen. Ihre Teile sind weniger steif als Carbon-FDM, dafür ohne ausgeprägte Schwachrichtung. Für Bauteile mit Last aus wechselnden Richtungen ist das oft die robustere Wahl.
Wofür sich Carbon-Teile eignen.
Kohlefaserverstärkte Kunststoffe spielen ihre Stärke dort aus, wo ein Teil steif, leicht und massstabil sein muss, aber kein Metall braucht.
Vorrichtungen und Lehren
Spann-, Prüf- und Montagevorrichtungen verbiegen sich unter Handkraft kaum und bleiben über Monate massstabil. Gegenüber gefrästem Aluminium sind sie leichter und schneller geändert.Halter und Konsolen
Sensor-, Kamera- und Kabelhalter in Maschinen und Fahrzeugen. Die Steifigkeit hält Schwingungen klein, das geringe Gewicht entlastet Achsen und Roboterarme.Greifer und Endeffektoren
Greiferfinger und Saugerträger für Roboter: leicht, damit die Nutzlast steigt, und steif genug für genaue Positionierung.Gehäuse in warmer Umgebung
Abdeckungen und Gehäuse nahe an Motoren oder Heizungen, wo PLA und PETG weich würden. PA6-CF und PPS-CF10 halten deutlich höhere Temperaturen.Ersatzteile für Maschinen
Ein gebrochener Kunststoffhebel oder eine Führung lässt sich aus Carbon oft steifer nachbauen als das Original, ohne Werkzeug und ab einem Stück.Chemie und Elektrotechnik
PPS-CF10 für Teile mit Kontakt zu aggressiven Medien oder mit Flammschutzanforderung, etwa Sensorgehäuse und Halter in Anlagen.
Konstruktionsregeln für Kohlefaser-Teile.
Die meisten Probleme mit Carbon-Teilen entstehen nicht beim Drucken, sondern in der Konstruktion. Diese Regeln helfen schon beim ersten Entwurf.
Last in die Schichtebene legen
Hauptkräfte sollten längs der Schichten wirken, nicht quer dazu. Biegebalken, Laschen und Haken möglichst liegend auslegen.Kerben vermeiden
Kohlefaserverstärkte Kunststoffe sind kerbempfindlich und spröder als ihre Basis. Innenkanten mit Radien ab etwa 1 mm verrunden, scharfe Querschnittssprünge vermeiden.Wände nicht zu dünn
Für tragende Wände mehrere Bahnen vorsehen, in der Praxis ab etwa 2 mm. Dünne, hohe Rippen stehen quer zur Schicht und brechen zuerst.Gewinde nicht direkt drucken
Feine Gewinde im Kunststoff halten wenig und verschleissen. Besser Durchgangsloch mit Mutter, selbstfurchende Kunststoffschrauben oder nachträglich eingesetzte Gewindeeinsätze.Passungen mit Spiel planen
Für Bohrungen und Zapfen Aufmass vorsehen und kritische Passungen nachbearbeiten lassen. Hinweise zu Wandstärken und Bohrungen stehen auf jeder Werkstoffseite im Material Finder.Feuchte mitdenken
Bei PA6-CF ändern sich Masse und Steifigkeit mit der Luftfeuchtigkeit leicht. Für enge Toleranzen in feuchter Umgebung PA12-CF oder PPS-CF10 wählen.
Carbon, Aluminium oder Pulverbett.
Carbon-FDM ersetzt Metall nur dort, wo die Last moderat ist und das Gewicht oder die Lieferzeit zählt. Braucht ein Teil echte Metallfestigkeit, Dauerfestigkeit unter Schwingung oder Temperaturen über 200 °C bei Last, ist Aluminium im 3D-Druck oder ein gefrästes Teil aus der CNC-Bearbeitung die sicherere Wahl. Aluminium AlSi10Mg liegt bei der Zugfestigkeit um ein Mehrfaches über jedem Carbon-Filament.
Muss ein Teil zäh sein, also Schläge, Schnapphaken oder Biegewechsel aushalten, sind unverstärkte Polyamide im SLS-Verfahren oft besser: weniger steif, aber deutlich weniger spröde und ohne ausgeprägte Schwachrichtung. Für reine Anschauungsmodelle lohnt sich Carbon nicht, dort reicht PLA oder PETG.
Am Preis lässt sich das selten allein entscheiden. Carbon-Filamente sind teurer als Standardkunststoffe, die Teile bleiben aber meist deutlich günstiger als Metall. Was ein konkretes Teil kostet, zeigt der Online-Rechner nach dem Upload in Sekunden; die wichtigsten Kostentreiber stehen auf der Seite zu den Kosten im 3D-Druck.
Weiterlesen.
FDM-3D-Druck
Verfahren, Werkstoffe, Konstruktionsregeln und Vergleich mit SLS, MJF und SLA.
PA12-CF im Material Finder
Eigenschaften, Mindestmasse und Einsatzgebiete.
Aluminium 3D-Druck
Wenn Kunststoff nicht mehr reicht: Teile aus AlSi10Mg.
Was kostet 3D-Druck?
Kostentreiber und Richtpreise nach Verfahren.
Häufige Fragen.
- Nein. Gedruckte Carbonteile sind kurzfaserverstärkte Kunststoffe. Sie sind deutlich steifer als unverstärkter Kunststoff, erreichen aber weder die Festigkeit von laminiertem CFK noch von Aluminium.
- Für die meisten Vorrichtungen und Halter ist PA12-CF der beste Einstieg, weil er kaum Feuchtigkeit aufnimmt. PA6-CF ist steifer und hitzebeständiger, PPS-CF10 kommt bei Chemikalien oder Flammschutz zum Einsatz. Im Material Finder lassen sich die Werkstoffe direkt vergleichen.
- Nein, Swiss3D bietet kurzfaserverstärkte Werkstoffe an. Braucht ein Teil mehr Festigkeit, ist Aluminium im 3D-Druck oder ein gefrästes Teil meist die bessere Lösung.
- PA12-CF, PA6-CF und PPS-CF10 sind matt-schwarz. Die Kohlefaser färbt den Werkstoff durch, andere Farben sind nur über eine Lackierung möglich.
- In einem Stück bis 325 × 320 × 325 mm bei PA12-CF und PA6-CF. Grössere Teile lassen sich teilen und verbinden; schreiben Sie uns dazu eine Anfrage.
- PA12-CF und PA6-CF in der Regel in 2–5 Werktagen. PPS-CF10 gibt es auf Anfrage, die Lieferzeit steht dann im Angebot.
Carbon-Teil anfragen.
Laden Sie Ihr Modell hoch und wählen Sie PA12-CF oder PA6-CF: Der Preis steht in Sekunden fest. Für PPS-CF10, grosse Teile oder Fragen zur Auslegung schicken Sie uns eine Anfrage.
Veröffentlicht am 11. November 2026.
Quellen: Polymaker, PolyMide PA12-CF, Datenblatt V5.4 · Polymaker, PolyMide PA6-CF, Datenblatt V5.4 · Bambu Lab, PA6-CF, Datenblatt V2 · Plocher et al., Review faserverstärkter additiver Fertigung, Imperial College 2022 · Through-thickness-Festigkeit von Endlosfaser-FDM, Materials 2022