
Farbiger 3D-Druck.
Farbige 3D-Druckteile entstehen auf zwei Wegen: Entweder druckt das Verfahren die Farbe direkt mit, wie PolyJet mit bis zu 500'000 Farbtönen in einem einzigen Durchgang, oder das Teil wird aus eingefärbtem Material gedruckt oder nachträglich lackiert. Welcher Weg passt, hängt davon ab, ob das Teil vor allem richtig aussehen oder auch Last tragen soll.
- Bis zu 500'000 Farben in einem Druck
- Schichtdicke 14 µm
- Teile bis 294 × 192 × 148 mm
- Harte und gummiartige Werkstoffe kombinierbar
Wie PolyJet farbig druckt.
PolyJet arbeitet ähnlich wie ein Tintenstrahldrucker. Druckköpfe setzen feinste Tropfen eines flüssigen Kunststoffharzes auf die Bauplattform, eine UV-Lampe härtet jede Schicht sofort aus. Weil mehrere Druckköpfe gleichzeitig arbeiten, lassen sich Harze in den Grundfarben Cyan, Magenta, Gelb, Schwarz und Weiss sowie klares Harz Tropfen für Tropfen mischen. So entstehen Farbtöne, Verläufe und Texturen direkt im Bauteil und nicht nur auf der Oberfläche. Nach der Norm ISO/ASTM 52900 gehört PolyJet zur Verfahrensgruppe Material Jetting.
Die Schichten sind nur 14 µm dünn. Dadurch sind Treppenstufen an schrägen Flächen kaum zu sehen, die Oberfläche ist glatt, und feine Details wie Beschriftungen, Rillen oder kleine Tasten werden scharf wiedergegeben. Überhänge stützt ein gelartiges Stützmaterial, das nach dem Druck entfernt wird. Bewegliche und ineinandergreifende Teile lassen sich deshalb in einem Stück drucken.
Der Unterschied zu den meisten anderen Verfahren: Farbe ist hier keine Nachbearbeitung, sondern Teil der Geometrie. Ein Logo, eine Skala oder ein farbcodiertes Bauteil in einer Baugruppe entsteht im selben Druck wie die Form. Das spart Lackier- und Abklebearbeit, gerade bei vielen kleinen Farbflächen, die von Hand kaum sauber zu trennen wären.
Farbig drucken: Verfahren im Vergleich.
Vollfarbe gibt es nur mit PolyJet. Für belastete Teile ist ein einfarbiger Werkstoff oder ein lackiertes Teil oft die bessere Wahl.
| Kriterium | Farbe | Belastbarkeit | Geeignet für |
|---|---|---|---|
| PolyJet Multicolor | Vollfarbe, Verläufe, Texturen in einem Druck | gering, spröde | Design- und Präsentationsmodelle |
| FDM PLA | eine Farbe je Teil, acht Grundfarben | mittel | Anschauungsmodelle, erste Prototypen |
| FDM PETG und ASA | Weiss, Schwarz, weitere auf Anfrage | gut | Funktionsteile, Gehäuse, Aussenteile |
| SLS PA12 | Weiss, Dunkelgrau, Schwarz | gut, zäh | Funktionsteile und Kleinserien |
| SLA Standard Resin, lackiert | jede Pantone-Farbe, deckend | gering bis mittel | Sichtmodelle, Gehäuseprototypen |
PolyJet Multicolor
- Farbe
- Vollfarbe, Verläufe, Texturen in einem Druck
- Belastbarkeit
- gering, spröde
- Geeignet für
- Design- und Präsentationsmodelle
FDM PLA
- Farbe
- eine Farbe je Teil, acht Grundfarben
- Belastbarkeit
- mittel
- Geeignet für
- Anschauungsmodelle, erste Prototypen
FDM PETG und ASA
- Farbe
- Weiss, Schwarz, weitere auf Anfrage
- Belastbarkeit
- gut
- Geeignet für
- Funktionsteile, Gehäuse, Aussenteile
SLS PA12
- Farbe
- Weiss, Dunkelgrau, Schwarz
- Belastbarkeit
- gut, zäh
- Geeignet für
- Funktionsteile und Kleinserien
SLA Standard Resin, lackiert
- Farbe
- jede Pantone-Farbe, deckend
- Belastbarkeit
- gering bis mittel
- Geeignet für
- Sichtmodelle, Gehäuseprototypen
Farben und Nachbearbeitungen laut Werkstoffangaben von Swiss3D. Weitere Farben bei FDM auf Anfrage.
Was vollfarbige PolyJet-Teile können und was nicht.
Die starren PolyJet-Harze der Vero-Familie erreichen laut Hersteller eine Zugfestigkeit von 60–70 MPa. Das klingt nach viel, sagt aber wenig über das Verhalten im Gebrauch: Die Teile sind spröde und brechen eher, als dass sie nachgeben. Für Schnapphaken, Scharniere oder Teile mit Schlag- und Dauerlast sind sie deshalb ungeeignet.
Auch die Umgebung setzt Grenzen. PolyJet-Teile sind empfindlich gegen UV-Licht und Feuchtigkeit und gehören nicht dauerhaft ins Freie. Laut den Werkstoffangaben von Swiss3D liegt die Wärmeformbeständigkeit bei rund 50 °C, ein Modell im Schaufenster oder im heissen Auto kann sich also verformen. Für Serien oder grössere Stückzahlen sind die Stückkosten hoch, dort lohnt sich ein anderes Verfahren mit anschliessendem Lackieren.
Seine Stärke spielt PolyJet aus, wo das Aussehen zählt: Ein Designmuster, das wie das spätere Produkt wirken soll, ein Messemodell, ein farbig gegliedertes Anschauungsmodell für Schulungen. Die Farbwiedergabe unterstützt Pantone-, CMYK- und RGB-Angaben. Wer eine Farbe genau treffen muss, sollte trotzdem zuerst ein kleines Muster drucken lassen, denn Farben am Bildschirm und auf einem matten, leicht durchscheinenden Harz wirken nie ganz gleich.
Mehrere Werkstoffe in einem Teil.
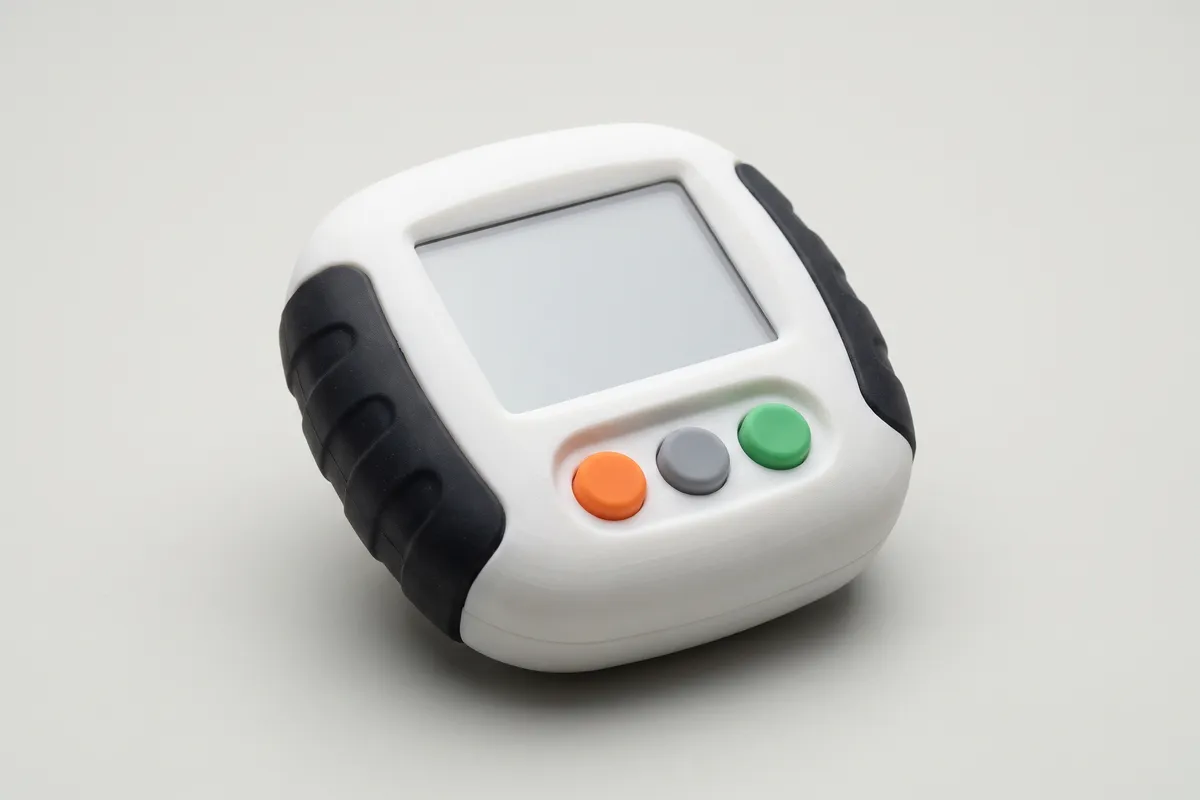
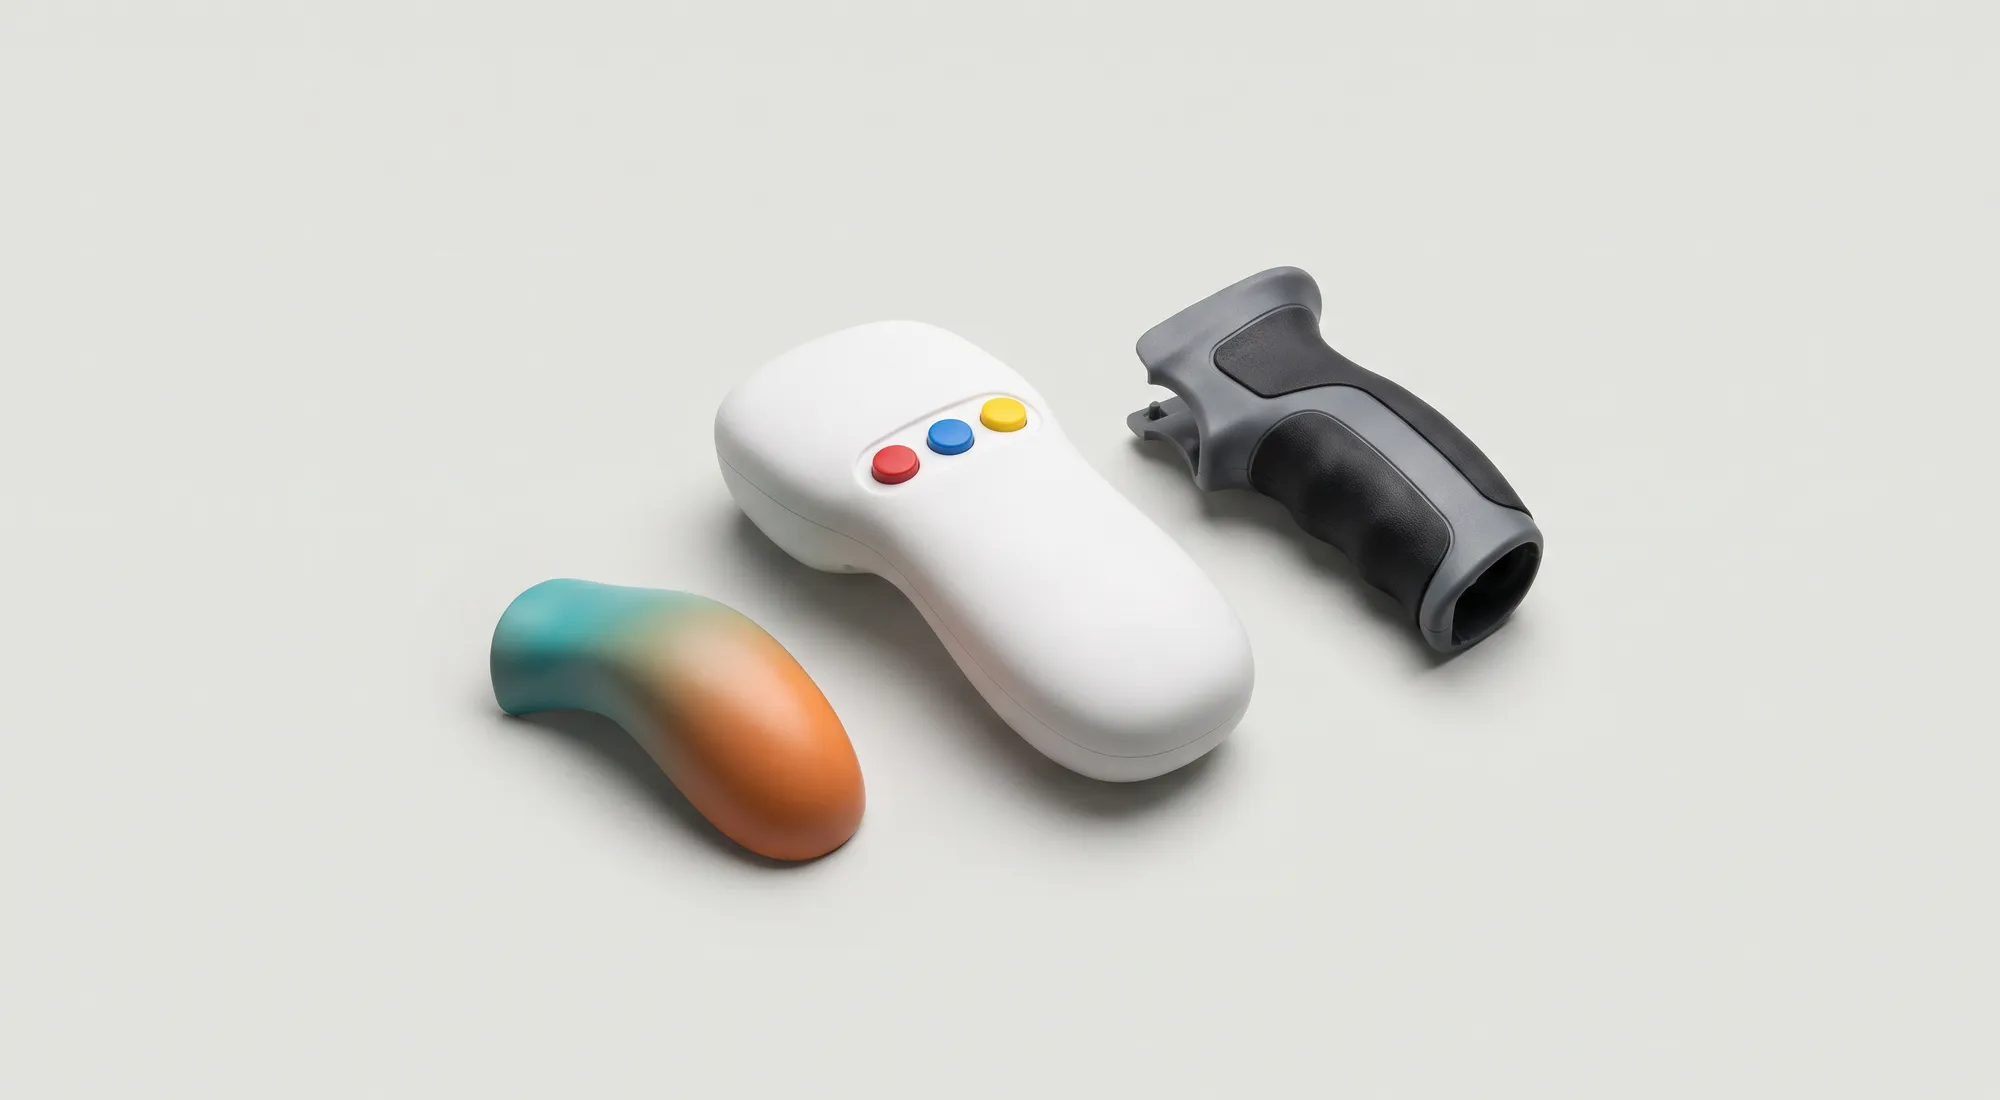
PolyJet kann nicht nur Farben, sondern auch Werkstoffe mischen. Neben den starren Harzen gibt es gummiartige Harze wie Agilus, laut Hersteller mit einer Shore-A-Härte von 30 und einer Zugfestigkeit von 2,4–3,1 MPa. Ein starres Gehäuse mit weicher Griffzone, eine Taste mit gummiartiger Oberfläche oder eine Dichtung direkt am Deckel lassen sich so in einem Druck herstellen.
Das ist vor allem für Prototypen von Teilen interessant, die später im Zweikomponenten-Spritzguss entstehen. Haptik, Griffigkeit und Proportionen lassen sich am gedruckten Muster beurteilen, bevor ein Werkzeug gebaut wird. Agilus bietet Swiss3D in Schwarz an. Wie die starren Harze altert es unter Licht und Belastung, für langlebige elastische Funktionsteile ist TPU aus dem Pulverdruck die bessere Wahl.
Anwendungen für farbige 3D-Druckteile.
Designmuster und Produktprototypen
Modelle, die dem späteren Serienprodukt in Farbe, Form und Haptik nahekommen, für Freigaben, Nutzertests und Fotos. Mehr zur Entwicklung bei Konzept und Design.Architektur- und Geländemodelle
Fassaden, Materialien und Bepflanzung farbig in einem Druck, ohne Bemalen von Hand. Beispiele unter Architektur und Bau.Messe- und Marketingmodelle
Verpackungsattrappen, Produktmodelle für Präsentationen und Muster für den Vertrieb, auch wenn das Serienprodukt noch nicht existiert.Anschauungs- und Schnittmodelle
Baugruppen, in denen jedes Bauteil eine eigene Farbe hat, damit Aufbau und Funktion auf einen Blick verständlich sind, etwa für Schulungen oder den Kundendienst.Prototypen für Zweikomponententeile
Griffe, Bedienelemente und Gehäuse mit weichen Zonen, um Haptik und Passform vor dem Spritzgusswerkzeug zu prüfen.
Daten für den Farbdruck vorbereiten.
Dateiformat mit Farbe
STL kennt keine Farbe. Farbinformationen enthalten Formate wie 3MF, OBJ mit Texturdatei oder VRML. Welches Format sich wofür eignet, steht bei STEP- und STL-Dateien.Farben eindeutig angeben
Für Flächen in Firmen- oder Produktfarben Pantone-Nummern nennen. Bei texturierten Modellen die Textur in ausreichender Auflösung mitliefern.Mindestmasse
Wände ab 0,6 mm, Löcher ab 0,5 mm, erhabene und vertiefte Details ab 0,1 mm. Für Teile, die angefasst werden, besser deutlich dicker konstruieren.Grösse
Der Bauraum misst 294 × 192 × 148 mm. Grössere Modelle werden in Teile zerlegt und nach dem Druck verklebt; die Trennstellen legt man am besten an Kanten oder Farbgrenzen.
Farbe ohne PolyJet: farbiges Material oder Lackieren.
Für viele Aufgaben braucht es keine Vollfarbe, sondern ein Teil in einer bestimmten Farbe, das auch etwas aushält. Dann ist ein eingefärbter Werkstoff der einfachste Weg. PLA gibt es in acht Grundfarben, PETG und ASA in Weiss und Schwarz, weitere Farben auf Anfrage. Funktionsteile aus SLS-PA12 gibt es in Weiss, Dunkelgrau und Schwarz.
Wenn eine exakte Firmenfarbe und eine hochwertige Oberfläche gefragt sind, wird das Teil lackiert. Teile aus SLA Standard Resin lassen sich in jeder Pantone-Farbe lackieren, weil die Oberfläche glatt und fein ist. Dazu kommen Klarlack und Schutzbeschichtungen gegen UV-Licht oder Feuchtigkeit. Die Möglichkeiten im Überblick stehen bei der Nachbearbeitung.
Mehrere Farben an einem belastbaren Teil lassen sich auch über eine Baugruppe lösen: Gehäuse, Tasten und Abdeckungen werden in verschiedenen Farben einzeln gedruckt und dann montiert. Das ist oft günstiger als ein Vollfarbdruck und ergibt robustere Teile.
Weiterlesen.
Häufige Fragen.
- Ja. Mit PolyJet entstehen Teile mit bis zu 500'000 Farbtönen, Verläufen und Texturen in einem einzigen Druck. Andere Verfahren drucken eine Farbe je Teil, mehrere Farben entstehen dort durch Lackieren oder durch Baugruppen aus verschieden farbigen Teilen.
- Der Preis hängt vor allem von Volumen, Grösse und Stückzahl ab. PolyJet-Teile werden individuell offeriert, senden Sie dafür eine Anfrage. Einfarbige Teile aus PLA, PETG oder Resin berechnen Sie direkt im Online-Rechner.
- Vollfarbige PolyJet-Teile sind spröde und für Designmodelle gedacht, nicht für mechanische Last oder den Einsatz im Freien. Für belastete Teile eignen sich eingefärbte Werkstoffe wie PETG, ASA oder PA12.
- Ein Format mit Farbinformationen, zum Beispiel 3MF, OBJ mit Texturdatei oder VRML. Eine STL-Datei enthält nur die Form, keine Farben.
- Ja. PolyJet unterstützt Pantone-, CMYK- und RGB-Angaben. Für exakte Firmenfarben empfiehlt sich ein Muster vorab. Teile aus SLA Standard Resin lassen sich zudem in jeder Pantone-Farbe lackieren.
- Bis 294 × 192 × 148 mm in einem Stück. Grössere Modelle werden geteilt gedruckt und verklebt.
Farbiges Modell anfragen.
Senden Sie uns Ihr Modell mit den gewünschten Farben, für PolyJet erhalten Sie eine Offerte. Einfarbige Teile aus PLA, PETG oder Resin berechnen Sie direkt im Online-Rechner.
Musterbilder mit KI erstellt.