
Transparente Teile im 3D-Druck.
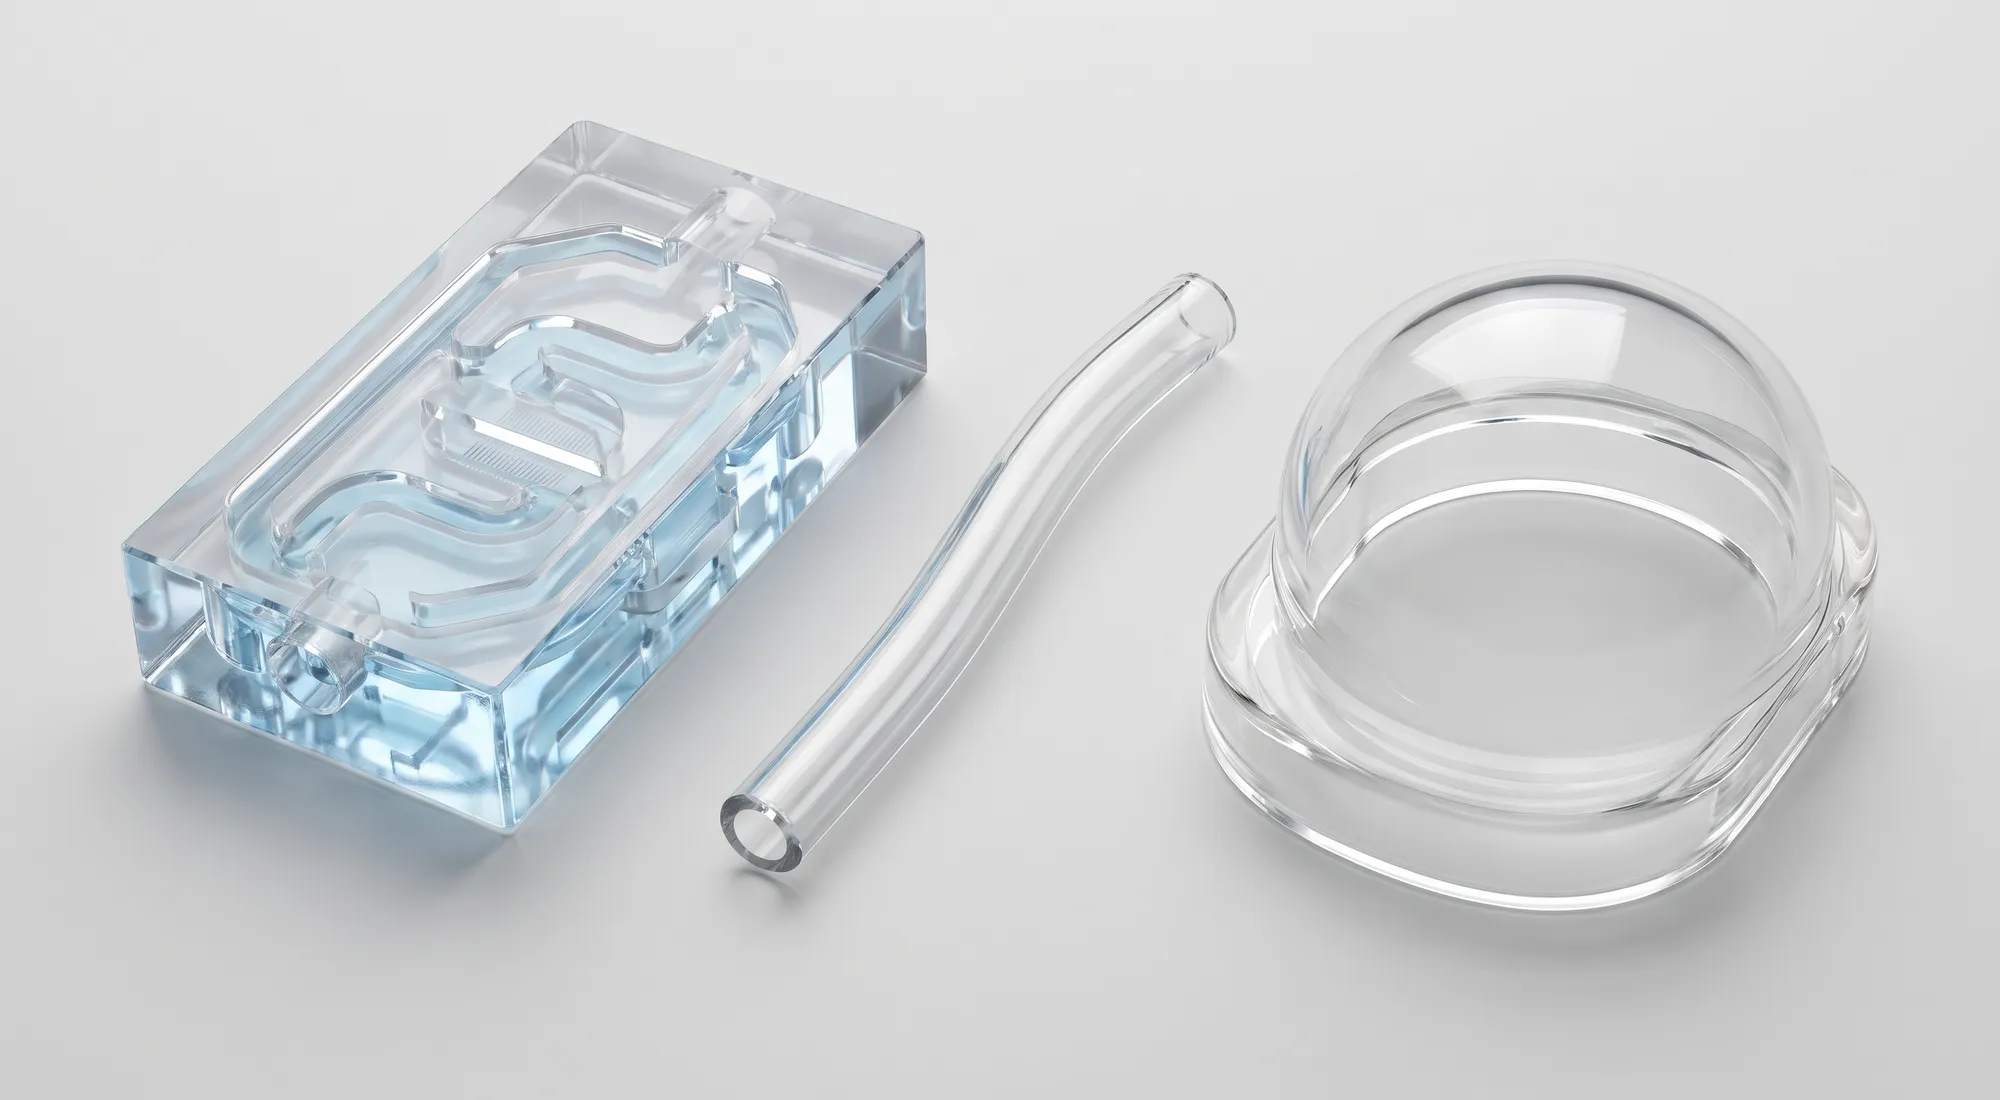
Wirklich transparente Teile entstehen im 3D-Druck fast nur im SLA-Verfahren aus klarem Harz, und erst nach dem Schleifen und Polieren wirken sie gläsern. Sie eignen sich für Fluidikmodelle, Lichtleiter, Sichtfenster und Designmuster, sind aber spröder und weniger wärmebeständig als technische Kunststoffe.
- SLA Transparent Resin
- Standardmässig poliert
- Bauteile bis 600 × 600 × 450 mm
- Lieferzeit 7–10 Werktage
Welche Verfahren transparente Teile liefern.
Transparenz braucht einen Werkstoff, der selbst klar ist, und eine Oberfläche, die Licht nicht streut. Im 3D-Druck erfüllt das am besten die Stereolithografie: Ein UV-Laser härtet flüssiges, klares Harz Schicht für Schicht aus. Weil das Harz homogen aushärtet, bleibt das Innere des Bauteils durchsichtig. Was das Licht noch stört, sind die feinen Schichtübergänge an der Oberfläche, und die lassen sich durch Schleifen und Polieren weitgehend entfernen.
Andere Verfahren liefern keine klaren Teile. Im FDM-Verfahren entstehen zwischen den abgelegten Bahnen winzige Hohlräume und Grenzflächen, an denen das Licht gestreut wird. Selbst aus klarem Filament wird das Teil deshalb bestenfalls durchscheinend. Pulverbettverfahren wie SLS und MJF erzeugen grundsätzlich undurchsichtige Teile.
Bei Swiss3D gibt es deshalb einen transparenten Werkstoff: Transparent Resin im SLA-Verfahren, ein klares Photopolymer auf Basis von WaterShed XC 11122. Alle Teile werden standardmässig poliert und wirken danach gläsern.
Kennwerte von Transparent Resin.
Die Werte zeigen, wofür sich der Werkstoff eignet und wo nicht. Er ist steif wie ein technischer Kunststoff, aber spröder und weniger hitzebeständig.
| Kriterium | Typischer Wert | Bedeutung für das Bauteil |
|---|---|---|
| Zugmodul | 2700 MPa | Steif, ähnlich wie ABS |
| Zugfestigkeit | 50 MPa | Gut für Gehäuse und Modelle mit geringer Last |
| Bruchdehnung | 10 % | Spröde, keine Schnapphaken oder Biegeteile |
| Schlagzähigkeit | 25 J/m | Bricht bei Schlägen eher als Polyamid |
| Härte | 87 Shore D | Kratzfest genug für Handhabung und Prüfaufbauten |
| Wärmeformbeständigkeit | 49 °C (HDT-B, 0,45 MPa) | Nicht für warme Umgebungen oder heisse Medien |
| Wasseraufnahme | 0,35 % | Gut wasserbeständig, geeignet für Strömungsmodelle mit Wasser |
Zugmodul
- Typischer Wert
- 2700 MPa
- Bedeutung für das Bauteil
- Steif, ähnlich wie ABS
Zugfestigkeit
- Typischer Wert
- 50 MPa
- Bedeutung für das Bauteil
- Gut für Gehäuse und Modelle mit geringer Last
Bruchdehnung
- Typischer Wert
- 10 %
- Bedeutung für das Bauteil
- Spröde, keine Schnapphaken oder Biegeteile
Schlagzähigkeit
- Typischer Wert
- 25 J/m
- Bedeutung für das Bauteil
- Bricht bei Schlägen eher als Polyamid
Härte
- Typischer Wert
- 87 Shore D
- Bedeutung für das Bauteil
- Kratzfest genug für Handhabung und Prüfaufbauten
Wärmeformbeständigkeit
- Typischer Wert
- 49 °C (HDT-B, 0,45 MPa)
- Bedeutung für das Bauteil
- Nicht für warme Umgebungen oder heisse Medien
Wasseraufnahme
- Typischer Wert
- 0,35 %
- Bedeutung für das Bauteil
- Gut wasserbeständig, geeignet für Strömungsmodelle mit Wasser
Herstellerangaben laut Technischem Datenblatt TDS-SLA-TRANSPARENT-DE (Werkstoffbasis WaterShed XC 11122), gemessen an Probekörpern. Die Werte eines gedruckten Bauteils hängen von Geometrie, Ausrichtung und Nachbearbeitung ab.
Wie Teile klar werden: Schleifen, Polieren, Klarlack.
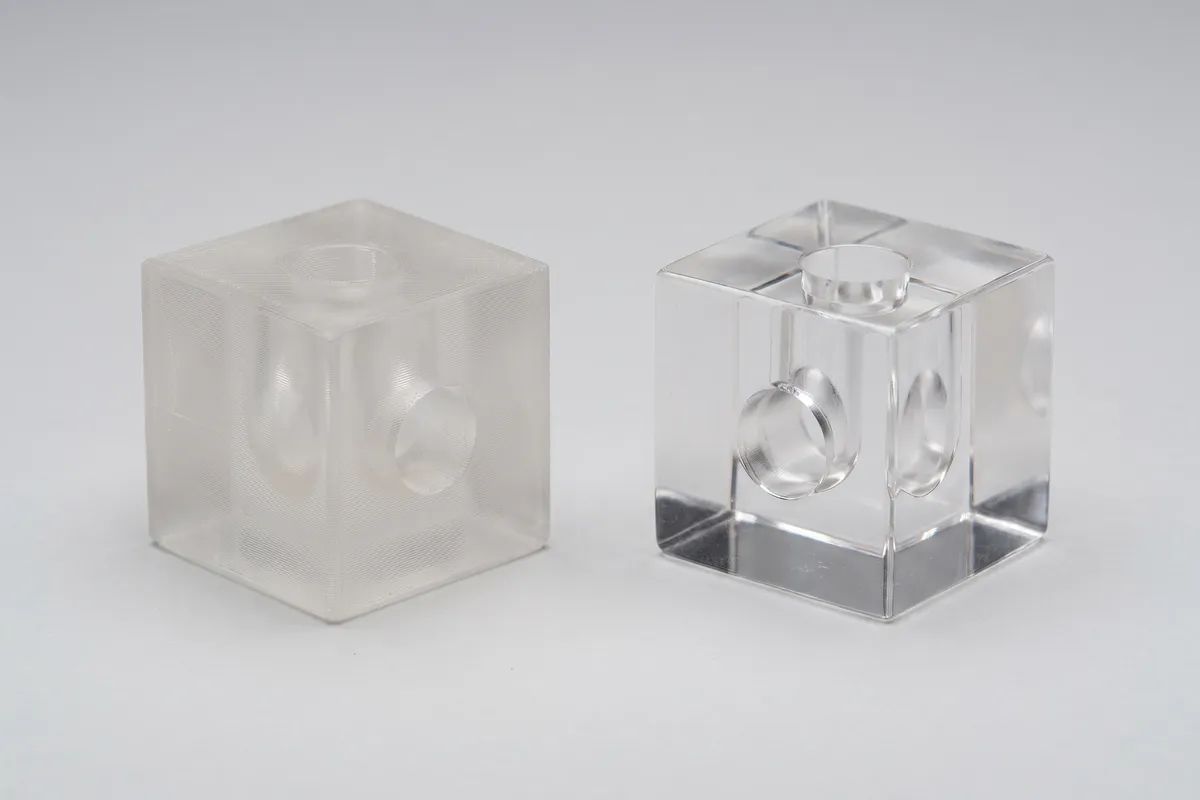
Direkt nach dem Druck ist ein Teil aus klarem Harz durchscheinend, aber nicht durchsichtig. Die Schichtübergänge bilden eine feine Riffelung, an der das Licht gestreut wird, besonders an Flächen, die quer zur Aufbaurichtung liegen, und bei dicken Querschnitten. Dazu kommen die Ansatzpunkte der Stützstrukturen, die beim SLA-Verfahren immer nötig sind.
Klar wird ein Teil erst durch Nachbearbeitung. Beim Schleifen mit immer feinerer Körnung verschwinden Schichtlinien und Stützenreste, anschliessendes Polieren schliesst die feinen Kratzer. Ein Klarlack kann verbleibende Kratzer zusätzlich füllen und die Lichtdurchlässigkeit weiter verbessern. Völlige optische Klarheit wie bei Glas oder gegossenem Acrylglas ist von Hand kaum zu erreichen, für Sichtmuster und Funktionsmodelle genügt das Ergebnis aber in aller Regel.
Wichtig für die Planung: Poliert werden können nur Flächen, an die man herankommt. Innenliegende Kanäle, enge Bohrungen und Hinterschnitte bleiben milchig. Bei Fluidikmodellen ist der Durchfluss trotzdem gut sichtbar, weil das Licht durch die polierten Aussenflächen eintritt und nur an den Kanalwänden leicht gestreut wird.
Anwendungen für transparente 3D-Druckteile.
Transparente Teile werden vor allem dort gebraucht, wo man hineinsehen oder Licht durchleiten will.
Fluidik- und Strömungsmodelle
Verteiler, Mischer und Kanäle, in denen sich Strömungen, Blasen oder Füllvorgänge beobachten lassen. Der Werkstoff ist wasserbeständig und nimmt kaum Wasser auf.Lichtleiter und Leuchtenabdeckungen
Lichtleiter für Status-LEDs, Diffusoren und Abdeckungen von Leuchten, als Prototyp oder in kleiner Stückzahl.Gehäuse mit Sichtfenster
Durchsichtige Gehäuse oder Fenster, um Mechanik, Elektronik oder Füllstände zu kontrollieren. Mehr zu Gehäusen im Beitrag Gehäuse im 3D-Druck.Linsen- und Schauglas-Prototypen
Formmuster für Linsen, Schaugläser und optische Abdeckungen, um Passform und Wirkung zu prüfen, bevor ein Werkzeug gebaut wird.Design- und Präsentationsmodelle
Transparente Varianten von Produkten, die das Innenleben zeigen, etwa für Messen, Schulungen oder Kundenpräsentationen.Medizin- und Laborgeräte-Prototypen
Anschauungsmodelle von Kartuschen, Behältern und Durchflusszellen. Der Werkstoff ist nicht biokompatibel und nicht für Kontakt mit Patienten gedacht.
Konstruktionsregeln für transparente Teile.
Klarheit lässt sich schon in der Konstruktion planen. Diese Punkte entscheiden, wie durchsichtig das fertige Teil wird.
Sichtflächen zugänglich halten
Flächen, die klar sein müssen, sollten von aussen erreichbar sein, damit sie geschliffen und poliert werden können. Innenflächen und tiefe Taschen bleiben matt.Wände gleichmässig und nicht zu dick
Je dicker das Material, desto mehr Licht wird geschluckt und gestreut, und desto eher zeigt sich ein leichter Farbstich. Gleichmässige Wände sehen klarer aus als massive Blöcke. Mindestens 1 mm bei gestützten und 1,5 mm bei freistehenden Wänden.Stützen auf Nicht-Sichtflächen
SLA-Teile brauchen immer Stützstrukturen, deren Ansatzpunkte sichtbar bleiben, bis sie abgeschliffen sind. Ein Hinweis, welche Fläche optisch wichtig ist, hilft bei der Ausrichtung im Bauraum.Kanäle mit ausreichendem Querschnitt
Bohrungen ab 0,6 mm sind möglich. Für sichtbare Strömungen sind grössere Querschnitte sinnvoll, weil enge Kanäle innen milchig bleiben und Harzreste schwerer zu entfernen sind.Keine eingeschlossenen Teile
Ineinander gedruckte, bewegliche Teile sind im SLA-Verfahren nicht möglich, weil die Stützen im Inneren nicht entfernt werden können. Solche Baugruppen getrennt drucken und danach kleben, der Werkstoff ist klebbar.Feine Details nicht zu klein
Beim Polieren werden Kanten leicht verrundet und sehr feine Details geglättet. Erhabene Details ab 0,6 mm und vertiefte ab 1 mm bleiben gut sichtbar.
Grenzen und Alternativen.
Transparentes Harz ist ein Werkstoff für Sicht- und Funktionsmodelle, nicht für jedes Endprodukt. Diese Grenzen sollten Sie kennen.
Spröde unter Last
Mit 10 % Bruchdehnung bricht das Harz eher, als dass es sich verformt. Für mechanisch belastete, durchsichtige Endteile ist ein gefrästes Teil aus Polycarbonat robuster.Wärme und UV
Ab rund 49 °C wird der Werkstoff weich. Im Freien vergilbt er unter UV-Licht und wird trüb, für Ausseneinsatz ist er nicht geeignet.Keine optische Präzision
Gedruckte Linsen eignen sich für Form- und Funktionsmuster, nicht als Optik mit definierter Brechkraft oder Abbildungsqualität.Nicht lebensmittelecht, nicht biokompatibel
Für Teile mit Kontakt zu Lebensmitteln, Trinkwasser oder Haut ist Transparent Resin nicht freigegeben.Wann gefrästes Acrylglas besser ist
Für flache oder einfach geformte Teile mit höchsten Ansprüchen an die Klarheit, etwa Sichtscheiben oder Abdeckungen, sind gefräste Teile aus PMMA (Acrylglas) oder PC in der CNC-Bearbeitung oft die bessere Wahl.
Weiterlesen.
Häufige Fragen.
- Ja, am besten im SLA-Verfahren aus klarem Harz. Erst nach Schleifen und Polieren wirken die Teile gläsern. Bei Swiss3D werden transparente Teile standardmässig poliert.
- Fast, aber nicht ganz. Polierte Aussenflächen sind sehr klar, innenliegende Kanäle und schwer erreichbare Flächen bleiben leicht milchig. Für höchste Klarheit sind gefräste Teile aus Acrylglas besser.
- Nur durchscheinend. Zwischen den abgelegten Bahnen entstehen Grenzflächen, die das Licht streuen, selbst bei klarem Filament. Für durchsichtige Teile ist SLA das passende Verfahren.
- Bis 600 × 600 × 450 mm in einem Stück. Grosse, dicke Teile werden aber weniger klar, weil mehr Material Licht streut.
- In der Regel in 7–10 Werktagen inklusive Polieren. Den genauen Termin zeigt der Online-Rechner nach dem Upload.
- Der Werkstoff ist wasserbeständig und nimmt nur 0,35 % Wasser auf. Ob ein Bauteil dicht ist, hängt von Wandstärke und Konstruktion ab. Für Strömungsmodelle mit Wasser ist er gut geeignet.
Transparentes Teil bestellen.
Laden Sie Ihr Modell hoch und wählen Sie Transparent Resin: Preis und Liefertermin stehen in Sekunden fest. Geben Sie in der Bestellung an, welche Flächen besonders klar sein müssen, oder schicken Sie uns eine Anfrage.
Veröffentlicht am 13. November 2026.
Quellen: Swiss3D, Technisches Datenblatt Transparent Resin (TDS-SLA-TRANSPARENT-DE, Version 1.0) · Stratasys, Somos WaterShed XC 11122, Werkstoffseite · Stratasys Direct, Clear SLA 3D printing finishing techniques
Musterbilder mit KI erstellt.