
Schnappverbindungen im 3D-Druck.
Eine Schnappverbindung hält zwei Teile ohne Schrauben zusammen: Ein federnder Haken biegt sich beim Fügen aus und rastet hinter einer Kante ein. Im 3D-Druck hält sie, wenn der Haken so ausgelegt ist, dass seine Dehnung unter dem zulässigen Wert des Werkstoffs bleibt, und wenn er in der richtigen Richtung gedruckt wird.
- Montage ohne Schrauben und Werkzeug
- Die Dehnung bestimmt die Auslegung
- Verjüngter Haken: über 60 % mehr Federweg
- Haken in der Schichtebene drucken
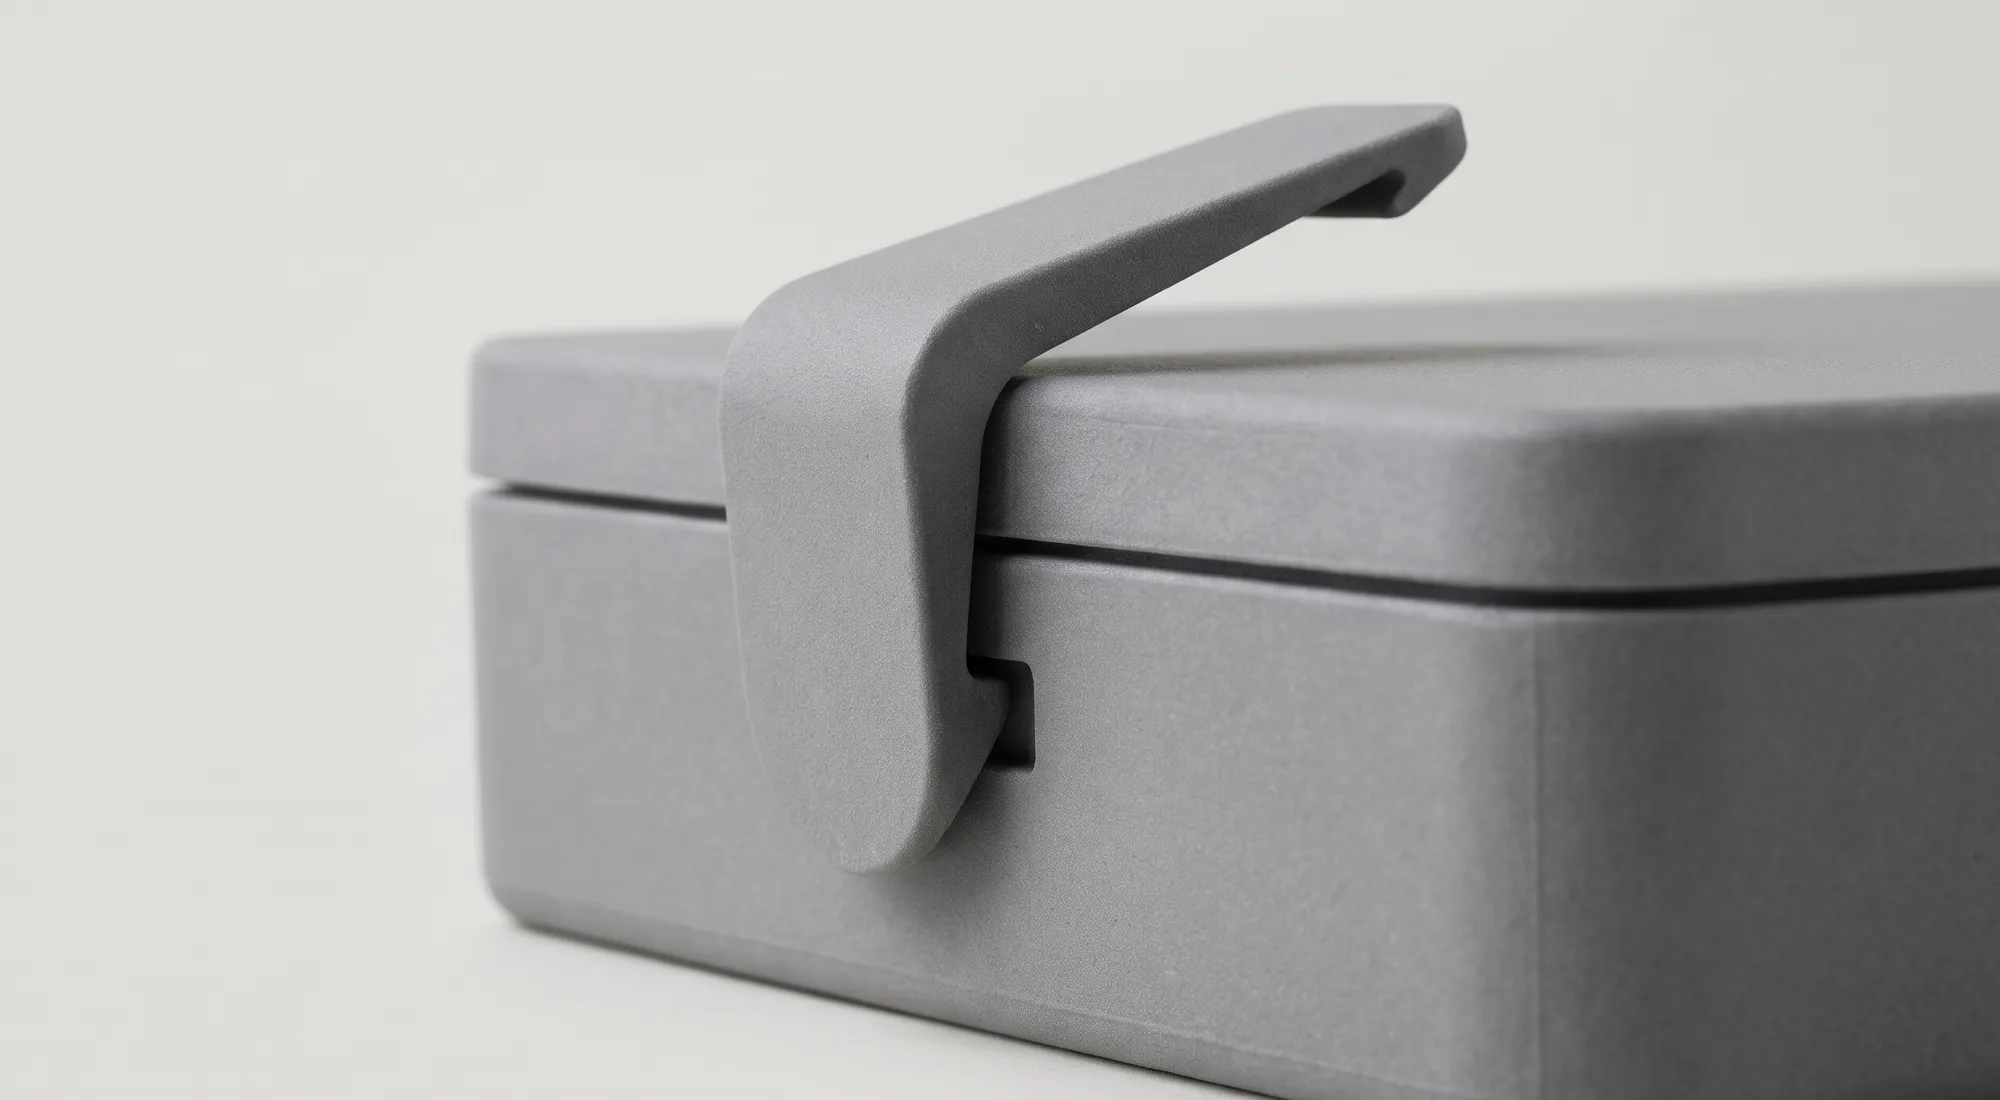
Arten von Schnappverbindungen.
Allen gemeinsam ist ein Element, das beim Fügen elastisch ausweicht und danach in seine Form zurückfedert.
Schnapphaken
Ein Biegebalken mit Haken am Ende, die häufigste Form. Typisch für Deckel, Abdeckungen und Gehäusehälften. Lässt sich mit einfachen Formeln auslegen.Ringschnappverbindung
Ein umlaufender Wulst rastet in eine Nut, etwa bei Kappen, Stopfen und runden Deckeln. Die Dehnung verteilt sich über den ganzen Umfang.Torsionsschnapper
Ein Hebel, der sich beim Fügen um eine Achse verdreht. Er wird oft für Verschlüsse genutzt, die von Hand geöffnet werden sollen.Lösbar oder unlösbar
Die Form der Rückseite des Hakens entscheidet: Eine schräge Rückseite lässt sich wieder lösen, eine senkrechte hält dauerhaft und lässt sich nur durch Aufbiegen öffnen.
So wird ein Schnapphaken berechnet.
Beim Fügen biegt sich der Haken um die Höhe der Hinterschneidung aus, also um das Mass, um das er hinter die Kante greift. Dabei wird die Aussenseite am Fuss des Hakens gedehnt. Diese Dehnung ε darf die zulässige Dehnung des Werkstoffs nicht überschreiten, sonst reisst der Haken oder verformt sich bleibend.
Für einen Haken mit rechteckigem Querschnitt und gleichbleibender Dicke gibt der Konstruktionsleitfaden von Bayer für Kunststoff-Schnappverbindungen die zulässige Auslenkung y so an: y = 0,67 · ε · l² / h. Dabei ist l die Länge des Hakens und h seine Dicke am Fuss. Nimmt die Dicke vom Fuss bis zur Spitze gleichmässig auf die Hälfte ab, gilt y = 1,09 · ε · l² / h. Der verjüngte Haken federt bei gleicher Dehnung also um über 60 % weiter aus und braucht weniger Material.
Ein Rechenbeispiel aus dem Leitfaden: Ein verjüngter Haken aus Polycarbonat ist 19 mm lang und muss 2,4 mm ausweichen. Die zulässige Dehnung von Polycarbonat liegt bei 4 %. Damit der Haken auch bei voller Auslenkung nur die Hälfte davon erreicht, wird mit ε = 2 % gerechnet. Umgestellt nach der Dicke ergibt sich h = 1,09 · 0,02 · 19² / 2,4 ≈ 3,3 mm. Ist der Haken dicker, steigt die Dehnung; ist er länger, sinkt sie mit dem Quadrat der Länge. Ein längerer Haken ist deshalb meist die einfachste Lösung, wenn die Rechnung nicht aufgeht.
Zulässige Dehnung: Richtwerte und Abschätzung.
Für spritzgegossene Kunststoffe nennt der Bayer-Leitfaden Richtwerte. Für gedruckte Werkstoffe lässt sich eine Obergrenze aus Zugfestigkeit und Zugmodul im Datenblatt abschätzen.
| Kriterium | Zulässige Dehnung | Herkunft |
|---|---|---|
| Polycarbonat, gespritzt | 4 % | Bayer-Leitfaden, einmaliges Fügen |
| PC/ABS, gespritzt | 2,5 % | Bayer-Leitfaden, einmaliges Fügen |
| Polycarbonat mit 20 % Glasfaser | 2,0 % | Bayer-Leitfaden, einmaliges Fügen |
| Häufiges Lösen und Fügen | rund 60 % dieser Werte | Bayer-Leitfaden |
| PA12, SLS, gedruckt | höchstens rund 2,9 % | Abschätzung 46 MPa / 1600 MPa |
| PETG, FDM, in der Schichtebene | höchstens rund 2,4 % | Abschätzung 50,8 MPa / 2117 MPa |
| ASA, FDM, in der Schichtebene | höchstens rund 1,8 % | Abschätzung 38,6 MPa / 2175 MPa |
| ABS-GF, FDM, in der Schichtebene | höchstens rund 1,1 % | Abschätzung 36 MPa / 3160 MPa |
Polycarbonat, gespritzt
- Zulässige Dehnung
- 4 %
- Herkunft
- Bayer-Leitfaden, einmaliges Fügen
PC/ABS, gespritzt
- Zulässige Dehnung
- 2,5 %
- Herkunft
- Bayer-Leitfaden, einmaliges Fügen
Polycarbonat mit 20 % Glasfaser
- Zulässige Dehnung
- 2,0 %
- Herkunft
- Bayer-Leitfaden, einmaliges Fügen
Häufiges Lösen und Fügen
- Zulässige Dehnung
- rund 60 % dieser Werte
- Herkunft
- Bayer-Leitfaden
PA12, SLS, gedruckt
- Zulässige Dehnung
- höchstens rund 2,9 %
- Herkunft
- Abschätzung 46 MPa / 1600 MPa
PETG, FDM, in der Schichtebene
- Zulässige Dehnung
- höchstens rund 2,4 %
- Herkunft
- Abschätzung 50,8 MPa / 2117 MPa
ASA, FDM, in der Schichtebene
- Zulässige Dehnung
- höchstens rund 1,8 %
- Herkunft
- Abschätzung 38,6 MPa / 2175 MPa
ABS-GF, FDM, in der Schichtebene
- Zulässige Dehnung
- höchstens rund 1,1 %
- Herkunft
- Abschätzung 36 MPa / 3160 MPa
Die Abschätzung Festigkeit geteilt durch Zugmodul ist eine Obergrenze, keine zugesicherte Grösse. Für die Auslegung gedruckter Haken empfiehlt es sich, wie im Rechenbeispiel nur rund die Hälfte davon anzusetzen und ein Probeteil zu testen. Kennwerte aus den Datenblättern von Swiss3D.
Die Druckrichtung entscheidet.
Im FDM-Verfahren entsteht ein Teil aus aufeinandergelegten Strängen. Innerhalb einer Schicht ist es fest, zwischen den Schichten schwächer. Das Datenblatt von PETG-ESD beziffert den Unterschied: 36,1 MPa Zugfestigkeit in der Schichtebene, 20,7 MPa in Aufbaurichtung, also nur knapp 60 %. Ein Schnapphaken, der senkrecht stehend gedruckt wird, bricht deshalb typischerweise am Fuss entlang einer Schichtgrenze.
Die Regel für FDM lautet darum: Der Haken liegt beim Druck so, dass er sich in der Schichtebene biegt. Das bestimmt oft, wie das ganze Teil auf der Bauplatte liegt. Hat ein Gehäuse Haken an mehreren Seiten, die nicht alle günstig liegen können, ist ein Pulververfahren die bessere Wahl.
Bei SLS und MJF entsteht das Teil aus verschmolzenem Pulver. Die Eigenschaften sind in alle Richtungen deutlich gleichmässiger, bei MJF besonders. Polyamid 12 ist zudem zäh und gibt nach, bevor es bricht. Darum eignen sich PA12-Teile aus dem Pulverdruck am besten für Schnappverbindungen, auch für solche, die oft geöffnet werden. Spröde Harze aus SLA und PolyJet eignen sich dagegen nur für Haken, die einmal gefügt und nicht mehr gelöst werden.
Konstruktionsregeln für gedruckte Schnapphaken.
Fuss verrunden
Am Übergang vom Haken zur Wand ist die Dehnung am grössten. Eine scharfe Innenkante wirkt wie eine Kerbe und ist die häufigste Bruchstelle. Laut Bayer-Leitfaden ist die Spannungsspitze bei einem Radius von etwa 0,6 × Hakendicke weitgehend abgebaut, der Radius sollte nie unter 0,4 mm liegen.Haken verjüngen
Dicke vom Fuss zur Spitze auf etwa die Hälfte abnehmen lassen. Das ergibt mehr Federweg bei gleicher Dehnung und spart Material.Länge statt Dicke
Reicht der Federweg nicht, den Haken verlängern statt dünner machen. Die Mindestwandstärke des Werkstoffs nicht unterschreiten: bei SLS-PA12 1,5 mm für freistehende Wände, bei MJF-PA12 0,8 mm, bei FDM 1 mm.Fügeschräge und Rückseite
Eine Fügeschräge von etwa 30° hält die Fügekraft klein. Die Rückseite des Hakens bestimmt, ob die Verbindung lösbar ist: schräg für lösbar, senkrecht für dauerhaft.Spiel einplanen
Zwischen Haken und Gegenstück den Mindestabstand des Werkstoffs einhalten, bei SLS-PA12 0,5 mm, bei MJF-PA12 0,6 mm, bei FDM 1 mm. Sonst verschmelzen die Teile oder klemmen.Probeteil testen
Gerade bei gedruckten Teilen ein Muster fügen und lösen, bevor eine Serie bestellt wird. Federweg und Haltekraft lassen sich dann gezielt anpassen.
Fügekraft abschätzen.
Wie fest man drücken muss, hängt von der Biegekraft P des Hakens, von der Fügeschräge α und von der Reibung μ ab. Der Bayer-Leitfaden gibt die Fügekraft so an: W = P · (μ + tan α) / (1 − μ · tan α). Die Biegekraft P folgt aus Querschnitt, Länge, Auslenkung und dem Elastizitätsmodul des Werkstoffs.
Für die Reibung nennt der Leitfaden Richtwerte gegen Stahl, etwa 0,30–0,40 für Polyamid, 0,45–0,55 für Polycarbonat und 0,50–0,65 für ABS. Zwischen zwei Teilen aus demselben Kunststoff liegt die Reibung meist höher. Mit μ = 0,35 und einer Fügeschräge von 30° ergibt die Formel eine Fügekraft von rund dem 1,2-Fachen der Biegekraft. Eine steilere Schräge erhöht die Kraft schnell, eine flachere verlängert den Fügeweg.
Beim Lösen gilt dieselbe Formel mit dem Winkel der Rückseite. Bei 90° wird der Nenner null, die Verbindung lässt sich ohne Aufbiegen nicht mehr lösen. Für Gehäuse, die zum Batteriewechsel oder zur Wartung geöffnet werden, ist eine schräge Rückseite deshalb Pflicht. Wie Gehäuse insgesamt aufgebaut werden, steht bei Gehäusen im 3D-Druck.
Welcher Werkstoff für Schnappverbindungen.
MJF PA12
Gleichmässige Eigenschaften in alle Richtungen, zäh und dünnwandig bis 0,8 mm. Die erste Wahl für Gehäuse mit mehreren Haken und für Verbindungen, die oft gelöst werden.SLS PA12
Zäh, stützstrukturfrei gedruckt, in Weiss, Dunkelgrau und Schwarz. Bei dünnen Querschnitten flexibel genug für Haken, Scharniere und Federn.SLS TPU 88A
Gummielastisch. Für weiche Clips und Halterungen, die sich stark verformen dürfen, aber nicht für steife Rastungen.FDM PETG
Günstig und zäher als PLA. Geeignet für einfache Haken, wenn sie in der Schichtebene liegen und mit kleiner Dehnung ausgelegt sind.
Weiterlesen.
Häufige Fragen.
- Die Auslenkung beim Fügen darf die zulässige Dehnung nicht überschreiten. Für einen rechteckigen Haken gleicher Dicke gilt y = 0,67 · ε · l² / h, für einen auf die halbe Dicke verjüngten Haken y = 1,09 · ε · l² / h.
- Am besten PA12 aus SLS oder MJF, weil es zäh ist und in alle Richtungen ähnliche Eigenschaften hat. PETG geht für einfache Haken, wenn sie in der Schichtebene gedruckt werden.
- Meist aus einem von drei Gründen: Der Haken wurde stehend gedruckt und bricht entlang einer Schichtgrenze, der Fuss hat eine scharfe Kante, oder die Dehnung ist zu gross, weil der Haken zu dick oder zu kurz ist.
- Das hängt vom Werkstoff und der Auslegung ab. Für häufiges Lösen rechnet man mit rund 60 % der zulässigen Dehnung. PA12 aus dem Pulverdruck verträgt wiederholtes Öffnen am besten.
- Die Schnappverbindung ist der Oberbegriff. Der Schnapphaken ist ihre häufigste Form, daneben gibt es Ringschnappverbindungen und Torsionsschnapper.
- Ja, mit PA12 aus dem Pulverdruck. Dünne Querschnitte sind dort flexibel genug für Scharniere. Die Lebensdauer erreicht aber nicht die eines spritzgegossenen Filmscharniers aus Polypropylen, deshalb ein Muster testen.
Gehäuse mit Schnapphaken drucken lassen.
Laden Sie Ihr Modell hoch und wählen Sie PA12 aus SLS oder MJF. Preis und Lieferzeit sehen Sie sofort im Online-Rechner. Bei Fragen zur Auslegung senden Sie uns eine Anfrage.
Veröffentlicht am 18. November 2026.
Quellen: Bayer MaterialScience, Snap-Fit Joints for Plastics – A Design Guide · Swiss3D, Technisches Datenblatt PETG-ESD (FDM), TDS-PETG-ESD-DE · Swiss3D, Technisches Datenblatt PA12 (SLS), TDS-SLS-PA12-DE · ISO/ASTM 52910:2018, Additive Fertigung – Konstruktion – Anforderungen, Richtlinien und Empfehlungen
Musterbilder mit KI erstellt.