
PETG im 3D-Druck.
PETG ist ein glykolmodifizierter Polyester, eng verwandt mit dem PET von Getränkeflaschen. Im 3D-Druck ist es der günstigste funktionale Kunststoff: zäher als PLA, wasser- und chemikalienbeständig und laut Datenblatt bis 75 °C unter Last formstabil. Swiss3D druckt PETG im FDM-Verfahren, dazu die elektrostatisch ableitfähige Variante PETG-ESD.
- Wärmeformbeständig bis 75 °C (HDT-A)
- Zugfestigkeit 50,8 MPa
- Bauteile bis 800 × 800 × 800 mm
- Lieferzeit 2–5 Werktage
Was PETG ist.
PET (Polyethylenterephthalat) kennt jeder von Flaschen und Verpackungen. Es kristallisiert teilweise, wenn es langsam abkühlt, und wird dabei trüb und spröde. Bei PETG ersetzt ein zweiter Glykolbaustein einen Teil des Ethylenglykols. Dadurch kann der Kunststoff nicht mehr kristallisieren und bleibt amorph: zäh, gut zu verarbeiten und in ungefärbtem Zustand klar. Das «G» im Namen steht für diese Glykolmodifikation.
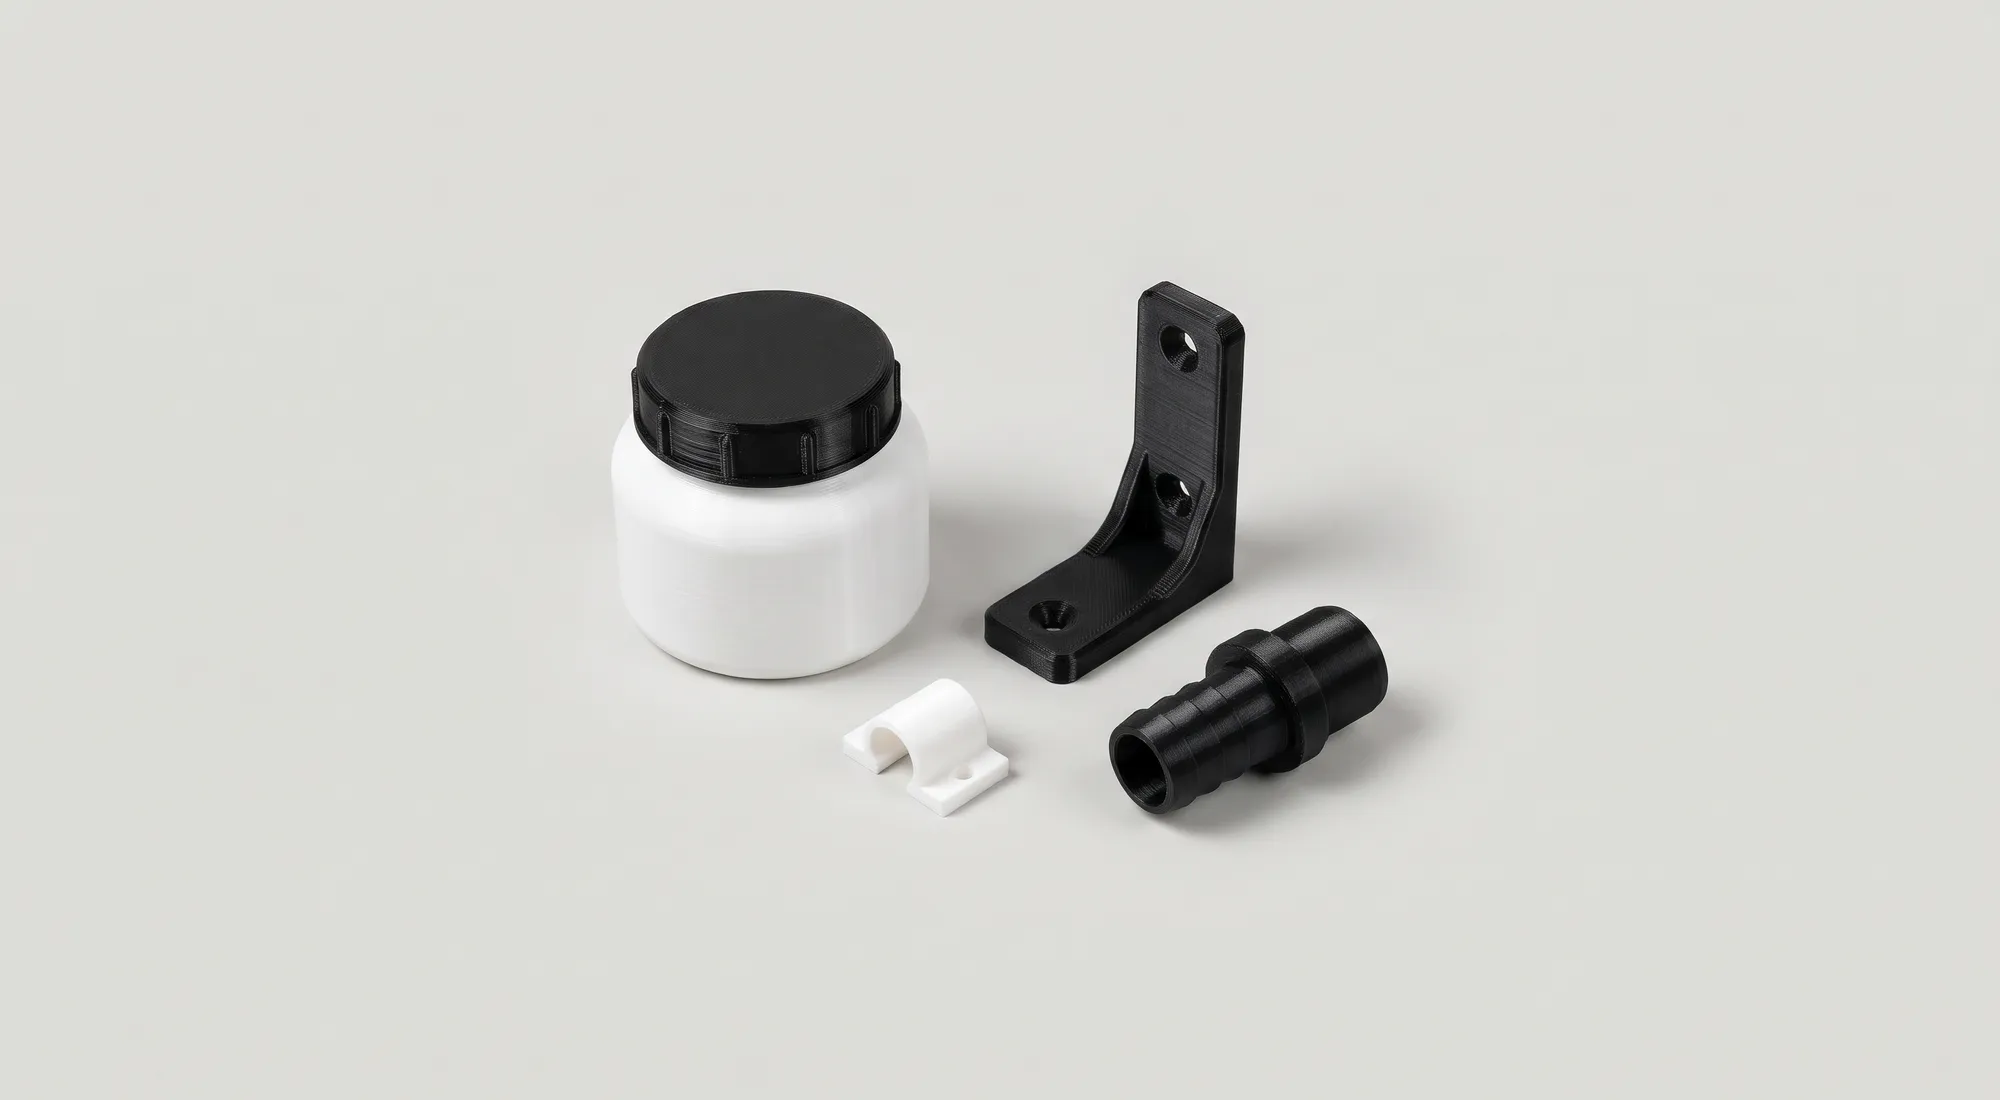
Im FDM-Druck hat das handfeste Vorteile. PETG schrumpft beim Abkühlen wenig, verzieht sich kaum und verbindet sich gut von Schicht zu Schicht. Grosse Teile gelingen deshalb zuverlässiger als mit ABS, und die Festigkeit zwischen den Schichten ist höher als bei vielen anderen Filamenten. Die Oberfläche ist glänzend, die Schichtlinien bleiben sichtbar.
Gegenüber PLA, dem üblichen Material für Anschauungsmodelle, ist PETG weniger spröde, verträgt Wasser, Öle und viele Reinigungsmittel und hält höhere Temperaturen aus. Gegenüber Polyamid ist es günstiger und nimmt kaum Feuchtigkeit auf, erreicht aber nicht dessen Zähigkeit und Wärmebeständigkeit. Damit füllt PETG die Lücke zwischen Modellbaumaterial und technischem Kunststoff.
Kennwerte von PETG.
Werte aus dem technischen Datenblatt von Swiss3D, gemessen in der Schichtebene an genormten Prüfkörpern.
| Kriterium | Wert | Prüfnorm |
|---|---|---|
| Zugmodul | 2117 MPa | ISO 527 |
| Zugfestigkeit | 50,8 MPa | ISO 527 |
| Bruchdehnung | 8,4 % | ISO 527 |
| Biegemodul | 1899 MPa | ISO 178 |
| Biegefestigkeit | 69,6 MPa | ISO 178 |
| Kerbschlagzähigkeit Charpy | 2,6 kJ/m² | ISO 179 |
| Dichte | 1,25 g/cm³ | ISO 1183 |
| Glasübergangstemperatur | 81 °C | DSC |
| Wärmeformbeständigkeit HDT-A / HDT-B | 75 °C / 78 °C | ISO 75 |
Zugmodul
- Wert
- 2117 MPa
- Prüfnorm
- ISO 527
Zugfestigkeit
- Wert
- 50,8 MPa
- Prüfnorm
- ISO 527
Bruchdehnung
- Wert
- 8,4 %
- Prüfnorm
- ISO 527
Biegemodul
- Wert
- 1899 MPa
- Prüfnorm
- ISO 178
Biegefestigkeit
- Wert
- 69,6 MPa
- Prüfnorm
- ISO 178
Kerbschlagzähigkeit Charpy
- Wert
- 2,6 kJ/m²
- Prüfnorm
- ISO 179
Dichte
- Wert
- 1,25 g/cm³
- Prüfnorm
- ISO 1183
Glasübergangstemperatur
- Wert
- 81 °C
- Prüfnorm
- DSC
Wärmeformbeständigkeit HDT-A / HDT-B
- Wert
- 75 °C / 78 °C
- Prüfnorm
- ISO 75
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. In Aufbaurichtung Z sind geringere Festigkeiten zu erwarten. Gut beständig gegen Öle, Fette und schwache Säuren, eingeschränkt gegen schwache Laugen, gering gegen starke Säuren und Laugen.
PETG im Vergleich mit PLA, ASA und ABS-GF.
Alle vier Werkstoffe werden im FDM-Verfahren gedruckt. Die Werte stammen aus den Datenblättern von Swiss3D, gemessen in der Schichtebene.
| Kriterium | PETG | PLA | ASA | ABS-GF |
|---|---|---|---|---|
| Zugfestigkeit | 50,8 MPa | 52 MPa | 38,6 MPa | 36 MPa |
| Zugmodul | 2117 MPa | 3427 MPa | 2175 MPa | 3160 MPa |
| Bruchdehnung | 8,4 % | 6 % | 4,4 % | 6,3 % |
| Wärmeformbeständigkeit HDT-A | 75 °C | 58 °C | auf Anfrage | 88 °C |
| Witterung und UV | gut | gering | sehr gut | gering |
| Farben | Weiss, Schwarz, weitere auf Anfrage | acht Grundfarben | Weiss, Schwarz, weitere auf Anfrage | Schwarz, Cremeweiss |
Zugfestigkeit
- PETG
- 50,8 MPa
- PLA
- 52 MPa
- ASA
- 38,6 MPa
- ABS-GF
- 36 MPa
Zugmodul
- PETG
- 2117 MPa
- PLA
- 3427 MPa
- ASA
- 2175 MPa
- ABS-GF
- 3160 MPa
Bruchdehnung
- PETG
- 8,4 %
- PLA
- 6 %
- ASA
- 4,4 %
- ABS-GF
- 6,3 %
Wärmeformbeständigkeit HDT-A
- PETG
- 75 °C
- PLA
- 58 °C
- ASA
- auf Anfrage
- ABS-GF
- 88 °C
Witterung und UV
- PETG
- gut
- PLA
- gering
- ASA
- sehr gut
- ABS-GF
- gering
Farben
- PETG
- Weiss, Schwarz, weitere auf Anfrage
- PLA
- acht Grundfarben
- ASA
- Weiss, Schwarz, weitere auf Anfrage
- ABS-GF
- Schwarz, Cremeweiss
PLA ist steif, aber spröde und wird schon bei rund 60 °C weich. ASA ist für dauerhaften Einsatz im Freien gemacht, ABS-GF für steife, massstabile Vorrichtungen.
Wofür sich PETG eignet.
Gehäuse, Abdeckungen und Halterungen
Für Elektronik, Sensoren und Kleingeräte, wenn ein Teil robust, aber nicht hoch belastet ist. Tipps zur Auslegung bei Gehäusen im 3D-Druck.Teile mit Kontakt zu Wasser
PETG nimmt kaum Wasser auf und bleibt in feuchter Umgebung massstabil, etwa für Abdeckungen, Halter in Nassbereichen oder Teile für den Aussenbereich unter einem Dach.Behälter und Vorrichtungen mit Chemikalienkontakt
Ablagen, Aufnahmen und Behälter, die mit Ölen, Fetten oder Reinigungsmitteln in Berührung kommen. Bei Dauerkontakt das konkrete Medium am Bauteil prüfen.Kleinserien zu tiefen Kosten
Weil PETG günstig ist und sich zuverlässig drucken lässt, eignet es sich für Kleinserien von Halterungen, Clips und Abdeckungen ohne Werkzeug.
PETG-ESD für die Elektronikfertigung.
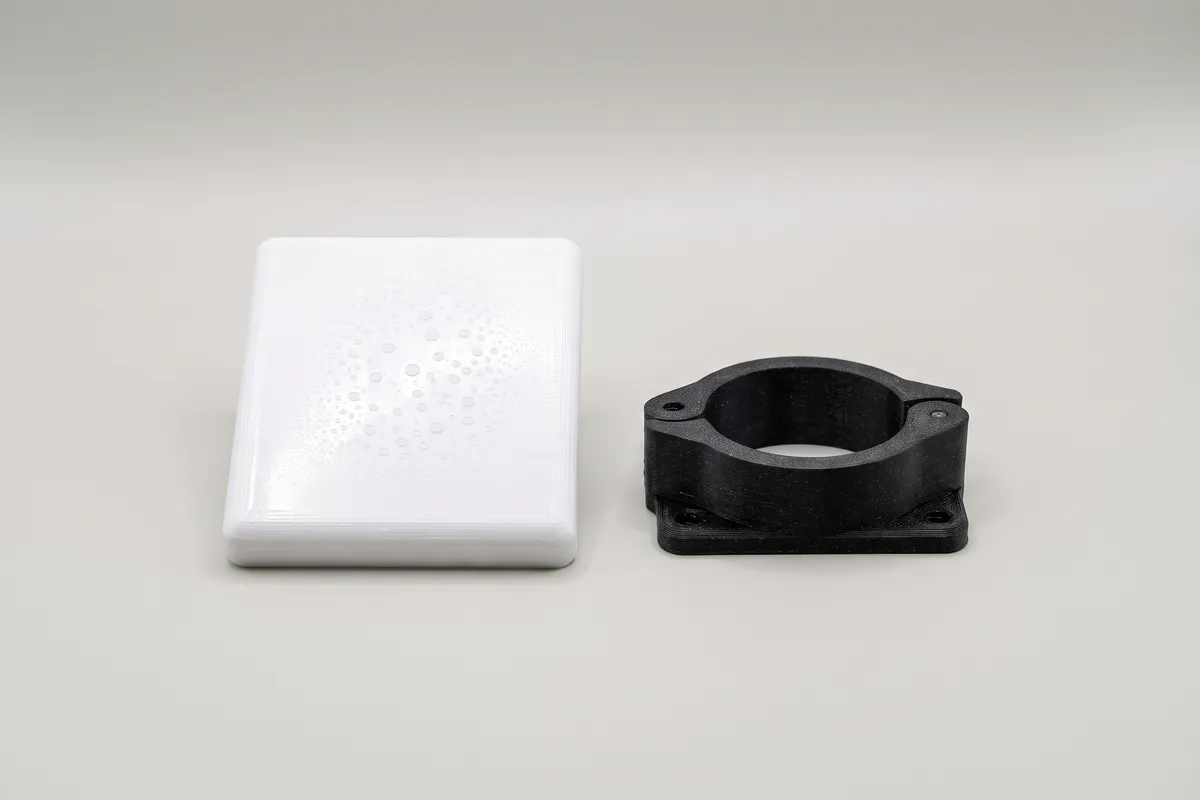
Gewöhnliches PETG ist ein Isolator. Reibt ein Bauteil daran, bleibt die Ladung sitzen und kann sich später an einer Leiterplatte entladen. Für Vorrichtungen, Werkstückträger und Ablagen in der Elektronikfertigung gibt es deshalb PETG-ESD, ein PETG mit ableitfähigen Zusätzen. Laut Datenblatt liegt sein Oberflächenwiderstand bei rund 10⁷ Ω/sq und damit im ableitfähigen Bereich nach ANSI/ESD S11.11, der von 10⁵ bis 10¹² Ω/sq reicht. Ladungen fliessen kontrolliert ab, ohne dass das Teil selbst leitet.
PETG-ESD gibt es nur in Schwarz und für Teile bis 325 × 320 × 325 mm. Das Datenblatt zeigt gut, wie stark die Druckrichtung zählt: In der Schichtebene erreicht PETG-ESD eine Zugfestigkeit von 36,1 MPa, in Aufbaurichtung nur 20,7 MPa. Belastete Stellen sollten deshalb so liegen, dass die Kraft entlang der Schichten wirkt. Über 70 °C sollte PETG-ESD nicht eingesetzt werden.
Eine Alternative für ESD-Anwendungen ist antistatisches ABS, beschrieben bei ABS im 3D-Druck. Ob ein Teil die Anforderungen Ihrer Schutzzone erfüllt, hängt vom ganzen ESD-Konzept ab und sollte vor Ort geprüft werden.
Grenzen von PETG.
Wärme
Mit einer Wärmeformbeständigkeit von 75 °C unter Last ist PETG nicht für Teile neben Motoren, Heizungen oder in heissen Fahrzeuginnenräumen gedacht. Dafür eignen sich faserverstärkte Polyamide, beschrieben bei Carbon im 3D-Druck.Hohe Festigkeit und Schlag
Die Kerbschlagzähigkeit ist gering. Für Teile mit Stössen, Dauerlast oder hoher Beanspruchung ist PA12 aus dem Pulverdruck die robustere Wahl.Dauerhaft im Freien
PETG verträgt UV-Licht besser als PLA oder ABS. Für Teile, die jahrelang in der Sonne stehen, ist ASA trotzdem die sicherere Wahl.Enge Passungen
Für Lagersitze oder Presspassungen sollten Bohrungen nachgearbeitet werden. Feinere Toleranzen erreichen SLA und MJF.Lebensmittelkontakt
Swiss3D gibt gedrucktes PETG nicht als lebensmittelecht an. Rillen zwischen den Schichten lassen sich zudem schlecht reinigen.
PETG-Teile richtig konstruieren.
Für PETG gelten die üblichen Regeln des FDM-Drucks. Wände und Löcher sollten mindestens 1 mm messen, erhabene und vertiefte Details mindestens 0,5 mm, der Abstand zwischen getrennten Teilen ebenfalls 1 mm. Für Teile, die angefasst, verschraubt oder geklemmt werden, sind 2–3 mm Wandstärke ein sinnvoller Ausgangswert.
Weil die Schichtanbindung die schwächste Stelle ist, gehört die Hauptlast in die Schichtebene. Ein Winkel, der liegend gedruckt wird, ist deutlich belastbarer als derselbe Winkel stehend. Innenecken verrundet man, damit sich Spannungen nicht an einer Kante sammeln. Für Schrauben, die öfter gelöst werden, sind Gewindeeinsätze besser als direkt in den Kunststoff geschnittene Gewinde.
Bei der Nachbearbeitung bietet Swiss3D für PETG Klarlack sowie transparente Schutzbeschichtungen gegen UV-Strahlung und gegen Wasser und Gas an. Die Lieferzeit liegt bei 2–5 Werktagen, Preis und Termin zeigt der Online-Rechner nach dem Hochladen des Modells.
Weiterlesen.
Häufige Fragen.
- Bis zu einem gewissen Grad. Laut Datenblatt liegt die Wärmeformbeständigkeit bei 75 °C unter Last (HDT-A) und 78 °C unter geringer Last (HDT-B). Für höhere Temperaturen eignen sich PA12, faserverstärkte Polyamide oder PEEK.
- PETG ist ein mit Glykol modifiziertes PET. Die Modifikation verhindert das Kristallisieren, das Material bleibt amorph, zäh und lässt sich im 3D-Druck gut verarbeiten.
- PLA ist günstig und steif, aber spröde und wird schon bei rund 60 °C weich. PETG ist zäher, wasser- und chemikalienbeständiger und hält mehr Wärme aus. Für Funktionsteile ist PETG die bessere Wahl.
- PETG verträgt UV-Licht besser als PLA und ABS. Für Teile, die dauerhaft im Freien stehen, empfiehlt sich ASA oder eine UV-Schutzbeschichtung.
- Gedrucktes PETG wird von Swiss3D nicht als lebensmittelecht angegeben. Für Anwendungen mit Lebensmittelkontakt senden Sie uns bitte eine Anfrage mit den Anforderungen.
- In der Regel in 2–5 Werktagen. Preis und Liefertermin sehen Sie sofort, wenn Sie Ihr Modell im Online-Rechner hochladen.
PETG-Teil bestellen.
Laden Sie Ihr Modell hoch und wählen Sie PETG oder PETG-ESD. Preis und Lieferzeit sehen Sie sofort im Online-Rechner.
Musterbilder mit KI erstellt.