
Resin im 3D-Druck.
Resin ist flüssiges Kunstharz, das im 3D-Druck Schicht für Schicht mit Licht ausgehärtet wird. Im SLA- und DLP-Verfahren entstehen daraus Teile mit sehr glatter Oberfläche und feinsten Details, wie sie kein anderes Kunststoffverfahren erreicht. Dafür sind Resins weniger wärmebeständig und weniger schlagzäh als thermoplastische Kunststoffe.
- Standard, Transparent, Tough und Ultra Detail
- Details ab 0,1 mm (DLP)
- Glatte Oberfläche ohne sichtbare Schichten
- Lackieren nach Pantone möglich
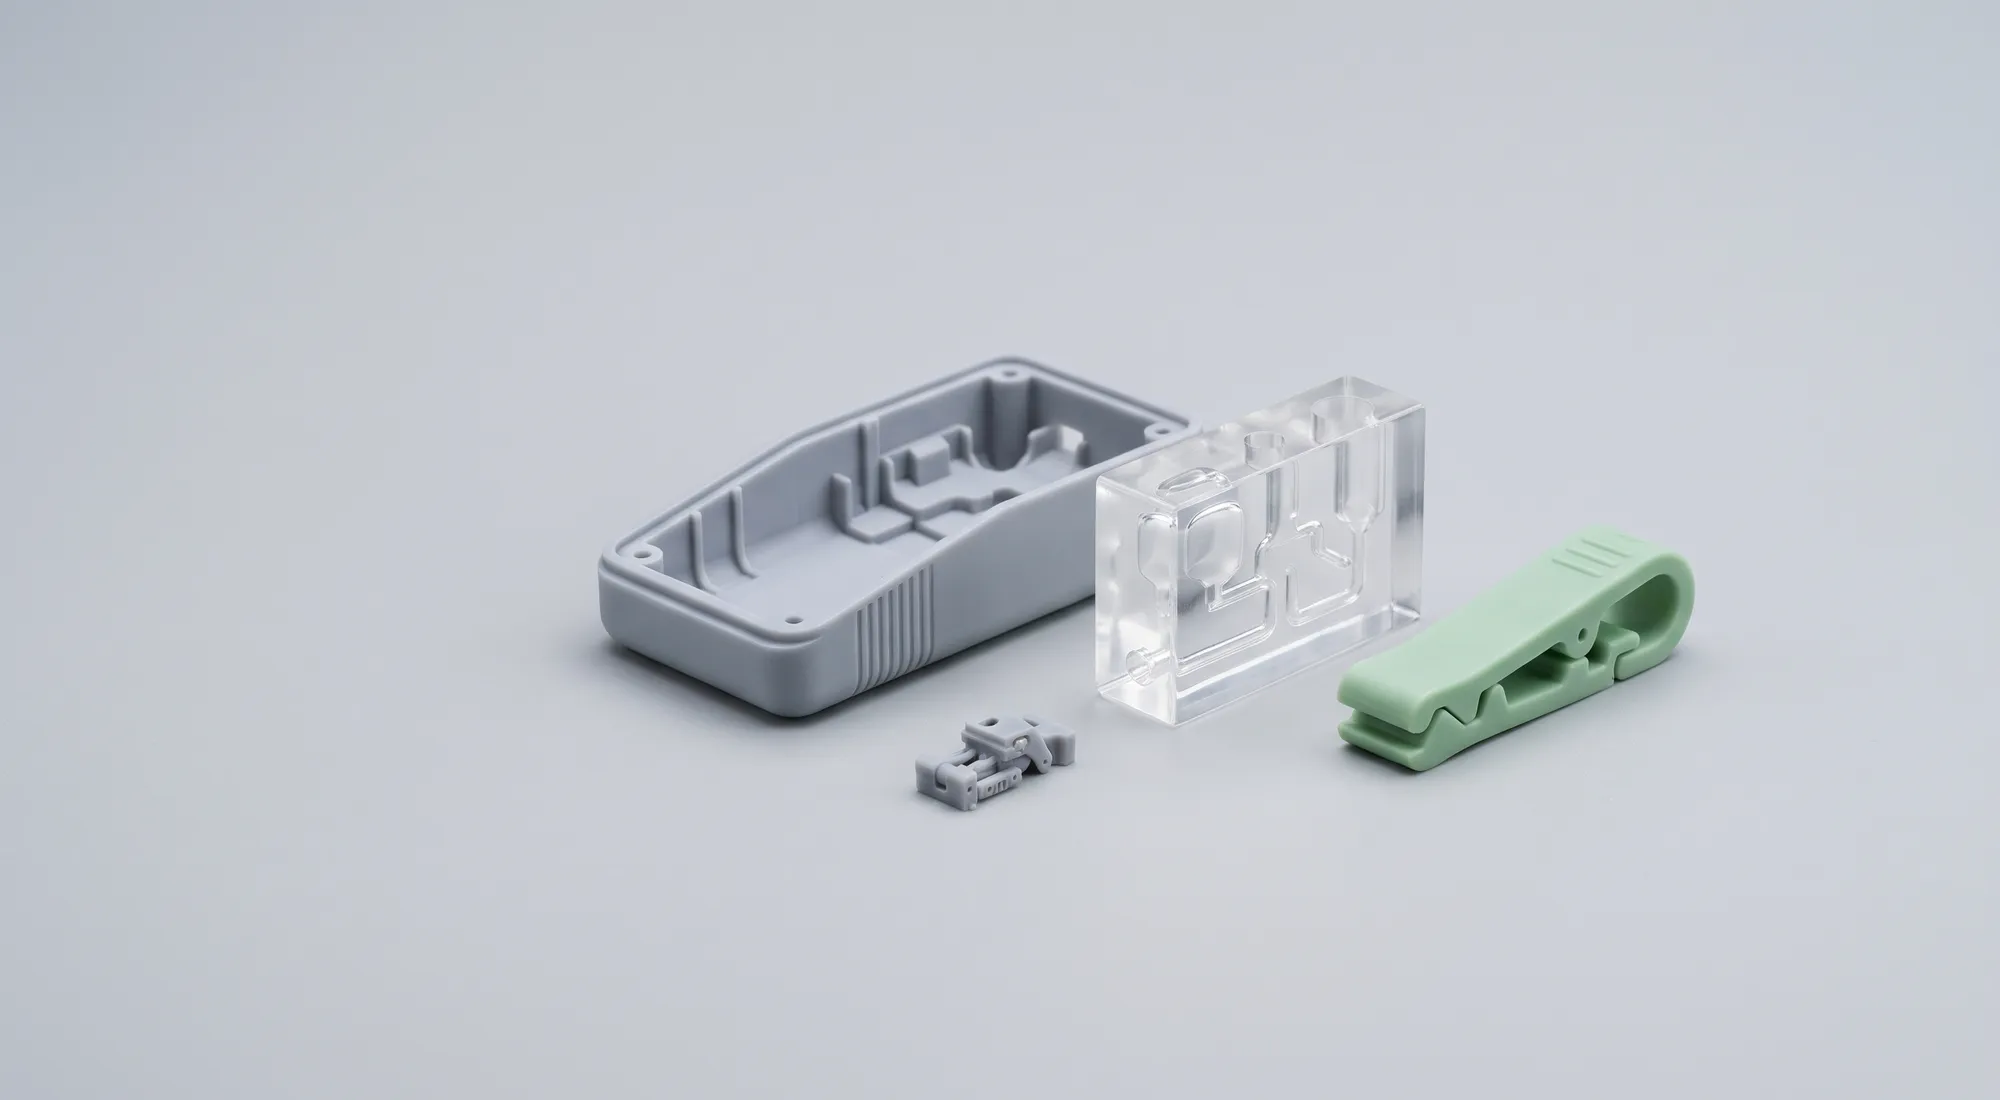
Wie Resin im 3D-Druck aushärtet.
Resins für den 3D-Druck sind Photopolymere: Mischungen aus Monomeren, Oligomeren und Photoinitiatoren, die unter UV-Licht vernetzen und fest werden. Die Norm ISO/ASTM 52900 fasst die Verfahren als Badpolymerisation zusammen. Bei der Stereolithografie (SLA) fährt ein Laser die Kontur jeder Schicht ab, beim DLP-Verfahren belichtet ein Projektor die ganze Schicht auf einmal. Das Bauteil wächst kopfüber oder aufrecht aus dem Harzbad.
Nach dem Druck ist das Teil noch nicht fertig. Es wird gewaschen, meist in Isopropanol, um flüssige Harzreste zu entfernen, und danach unter UV-Licht nachgehärtet. Eine Übersichtsarbeit in der Fachzeitschrift Polymers zeigt, dass Waschdauer, Temperatur und Dauer der Nachhärtung die mechanischen Eigenschaften spürbar beeinflussen. Zum Schluss werden die Stützstrukturen entfernt und die Ansatzpunkte verschliffen.
Weil das Licht sehr fein fokussiert werden kann und die Schichten dünn sind, entstehen Oberflächen, auf denen meist keine Drucklinien zu sehen sind. Das macht Resin zur ersten Wahl für Design- und Sichtmodelle, feine Mechanik und Urmodelle für den Abguss.
Die Resins bei Swiss3D im Vergleich.
Vier Harze für unterschiedliche Anforderungen. Mechanische Werte aus den technischen Datenblättern, Mindestmasse aus dem Material Finder.
| Kriterium | Standard Resin | Transparent Resin | Tough Resin | Ultra Detail RC31 (DLP) |
|---|---|---|---|---|
| Stärke | Beste Oberfläche, mechanisch ähnlich wie ABS | Glasklar nach dem Polieren | Zäh und schlagfest | Höchste Auflösung |
| Zugfestigkeit | – | 50 MPa | 62 MPa | – |
| Bruchdehnung | – | 10 % | 6,8 % | – |
| Härte Shore D | 83 | 87 | 83 | – |
| Kleinstes Detail | 0,4 mm | 0,6 mm | 0,15 mm | 0,1 mm |
| Mindestwand gestützt | 0,5 mm | 1 mm | 0,6 mm | 0,4 mm |
| Schichtdicke | 0,1 mm | 0,1 mm | 0,05 mm | 0,05 mm |
| Grösster Bauraum | Auf Anfrage | 600 × 600 × 450 mm | 145 × 145 × 175 mm | 192 × 120 × 200 mm |
Stärke
- Standard Resin
- Beste Oberfläche, mechanisch ähnlich wie ABS
- Transparent Resin
- Glasklar nach dem Polieren
- Tough Resin
- Zäh und schlagfest
- Ultra Detail RC31 (DLP)
- Höchste Auflösung
Zugfestigkeit
- Standard Resin
- –
- Transparent Resin
- 50 MPa
- Tough Resin
- 62 MPa
- Ultra Detail RC31 (DLP)
- –
Bruchdehnung
- Standard Resin
- –
- Transparent Resin
- 10 %
- Tough Resin
- 6,8 %
- Ultra Detail RC31 (DLP)
- –
Härte Shore D
- Standard Resin
- 83
- Transparent Resin
- 87
- Tough Resin
- 83
- Ultra Detail RC31 (DLP)
- –
Kleinstes Detail
- Standard Resin
- 0,4 mm
- Transparent Resin
- 0,6 mm
- Tough Resin
- 0,15 mm
- Ultra Detail RC31 (DLP)
- 0,1 mm
Mindestwand gestützt
- Standard Resin
- 0,5 mm
- Transparent Resin
- 1 mm
- Tough Resin
- 0,6 mm
- Ultra Detail RC31 (DLP)
- 0,4 mm
Schichtdicke
- Standard Resin
- 0,1 mm
- Transparent Resin
- 0,1 mm
- Tough Resin
- 0,05 mm
- Ultra Detail RC31 (DLP)
- 0,05 mm
Grösster Bauraum
- Standard Resin
- Auf Anfrage
- Transparent Resin
- 600 × 600 × 450 mm
- Tough Resin
- 145 × 145 × 175 mm
- Ultra Detail RC31 (DLP)
- 192 × 120 × 200 mm
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. Ultra Detail RC31 ist auf Anfrage erhältlich.
Welches Resin wofür.
Die Wahl hängt davon ab, ob Optik, Transparenz, Belastbarkeit oder Detailtreue im Vordergrund steht.
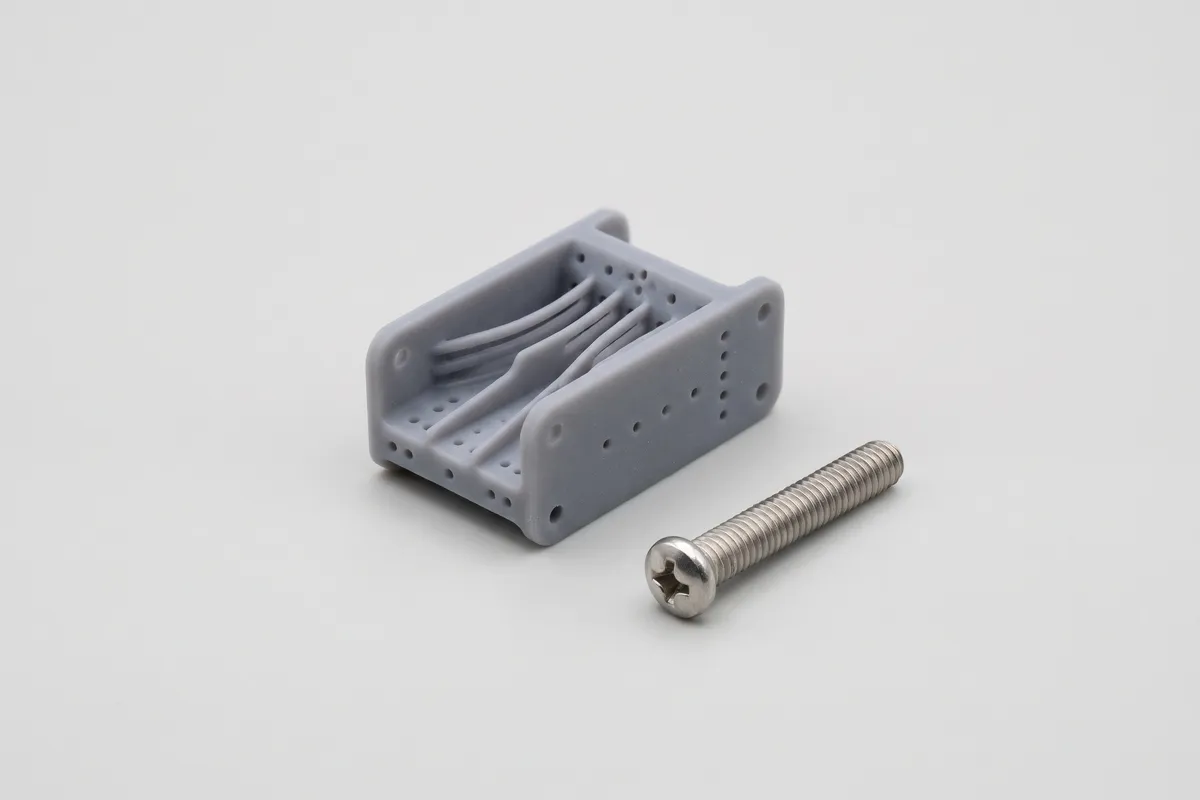
Standard Resin für Sicht- und Designmodelle
Die glatteste Oberfläche für Prototypen, Messemodelle und Urmodelle für den Vakuumguss. Für sehr feine Details empfiehlt sich die graue Variante. Lackieren nach Pantone ist bestellbar.Transparent Resin für Durchsicht
Linsen, Lichtleiter, Leuchtenteile und Strömungsmodelle, in denen man sehen soll, was im Inneren passiert. Alle Teile werden standardmässig poliert. Mehr auf der Seite Transparente Teile im 3D-Druck.Tough Resin für funktionale Tests
Schnappverbindungen, Clips und Prototypen, die Montage und Belastung aushalten müssen, mit der Detailtreue von Resin.Ultra Detail für Mikroteile
Kleinste Bauteile, feine Gravuren und Mikrostrukturen mit Details ab 0,1 mm, im DLP-Verfahren auf Anfrage.
Grenzen von Resin.
Resins sind Duroplaste: Einmal ausgehärtet, schmelzen sie nicht mehr, werden aber bei Wärme weich. Die Wärmeformbeständigkeit liegt bei vielen Harzen deutlich unter der technischer Thermoplaste. Für das Transparent Resin nennt das Datenblatt 49 °C bei geringer Last. Teile, die in einem warmen Auto, neben einem Motor oder in der Sonne liegen, können sich deshalb verformen.
Auch bei der Zähigkeit liegen Resins unter den thermoplastischen Werkstoffen. Standard Resin ist steif und hart, bricht bei Schlag aber eher als Polyamid. Tough Resin verbessert das, erreicht aber nicht die Zähigkeit von PA12. Unter langer UV-Bestrahlung können Harze zudem nachdunkeln und spröder werden. Für Aussenanwendungen sind sie daher nur bedingt geeignet.
Für Funktionsteile, die dauerhaft Last, Wärme oder Stösse aushalten müssen, ist deshalb oft ein anderes Verfahren besser: SLS mit Polyamid 12 oder FDM mit faserverstärkten Kunststoffen. Resin spielt seine Stärken bei Optik, Präzision und Details aus.
Oberfläche und Nachbearbeitung von Resin-Teilen.
Resin-Teile verlassen den Drucker mit einer glatten, leicht seidenmatten Oberfläche. Sichtbar bleiben nur die Ansatzpunkte der Stützstrukturen, die nach dem Entfernen verschliffen werden. Für Sichtmodelle lohnt es sich deshalb, die Teile so auszurichten, dass diese Punkte auf nicht sichtbaren Flächen liegen.
Standard Resin lässt sich nach Pantone lackieren, das ergibt seriennahe Muster für Präsentationen, Fotos oder Kundentermine. Transparent Resin wird standardmässig poliert, damit es klar wird. Ohne Politur wirkt es milchig, weil die Oberfläche das Licht streut.
Weil Resin-Teile so masshaltig und glatt sind, dienen sie häufig als Urmodelle: als Vorlage für Silikonformen, für Passproben oder als Referenzteil für die Qualitätsprüfung. Für feine Mechanik wie kleine Zahnräder und Clips sollten Sie Tough Resin oder Ultra Detail wählen, weil Standard Resin bei Biegung eher bricht. Schnapphaken aus Standard Resin halten nur wenige Montagen.
Konstruktionsregeln für Resin-Teile.
Für das SLA- und DLP-Verfahren gelten einige eigene Regeln.
Hohlräume mit Ablauf
Hohle Teile brauchen mindestens zwei Öffnungen, damit flüssiges Harz abfliessen und Waschflüssigkeit hindurchströmen kann. Eingeschlossene Teile sind nicht möglich.Stützstrukturen einplanen
Resin-Teile werden immer mit Stützen gedruckt. Die Ansatzpunkte bleiben als kleine Marken sichtbar. Geben Sie an, welche Flächen Sichtflächen sind, dann werden die Stützen auf der Rückseite gesetzt.Wände nicht zu dünn, nicht zu dick
Mindestwände je nach Harz ab 0,4 bis 1 mm. Sehr massive Querschnitte bauen beim Aushärten Spannungen auf, gleichmässige Wandstärken sind besser.Details über dem Minimum
Erhabene und vertiefte Details sollten über dem Mindestmass des gewählten Harzes liegen, sonst gehen sie beim Nacharbeiten verloren.
Weiterlesen.
Häufige Fragen.
- Ein flüssiges Kunstharz (Photopolymer), das unter UV-Licht aushärtet. Im SLA- und DLP-Verfahren entstehen daraus Teile mit sehr glatter Oberfläche und feinen Details.
- Bei SLA härtet ein Laser die Schicht entlang der Kontur aus, bei DLP belichtet ein Projektor die ganze Schicht auf einmal. Bei Swiss3D erreicht das DLP-Harz die feinsten Details ab 0,1 mm.
- Steif und hart, aber weniger schlagzäh als Polyamid. Tough Resin erreicht laut Datenblatt 62 MPa Zugfestigkeit bei 6,8 % Bruchdehnung und eignet sich für funktionale Tests.
- Nur begrenzt. Manche Harze werden schon um 50 °C weich, das Transparent Resin laut Datenblatt bei 49 °C unter geringer Last.
- Ja. Für Standard Resin ist Lackieren nach Pantone im Online-Rechner bestellbar. Transparente Teile werden standardmässig poliert.
- Der Preis hängt von Volumen, Grösse und Harz ab. Nach dem Upload zeigt der Online-Rechner den Preis direkt an.
Resin-Teil bestellen.
Laden Sie Ihr Modell hoch und wählen Sie das passende Harz. Preis und Lieferzeit erscheinen direkt im Online-Rechner, Ultra Detail auf Anfrage.
Veröffentlicht am 17. November 2026.
Quellen: Swiss3D, Technisches Datenblatt Standard Resin (SLA) · Swiss3D, Technisches Datenblatt Transparent Resin (SLA) · Swiss3D, Technisches Datenblatt Tough Resin (SLA) · Pagac et al., A Review of Vat Photopolymerization Technology: Materials, Applications, Challenges, and Future Trends of 3D Printing, Polymers (2021) · ISO/ASTM 52900:2021, Additive manufacturing – General principles – Fundamentals and vocabulary
Musterbilder mit KI erstellt.