
Zahnräder im 3D-Druck.
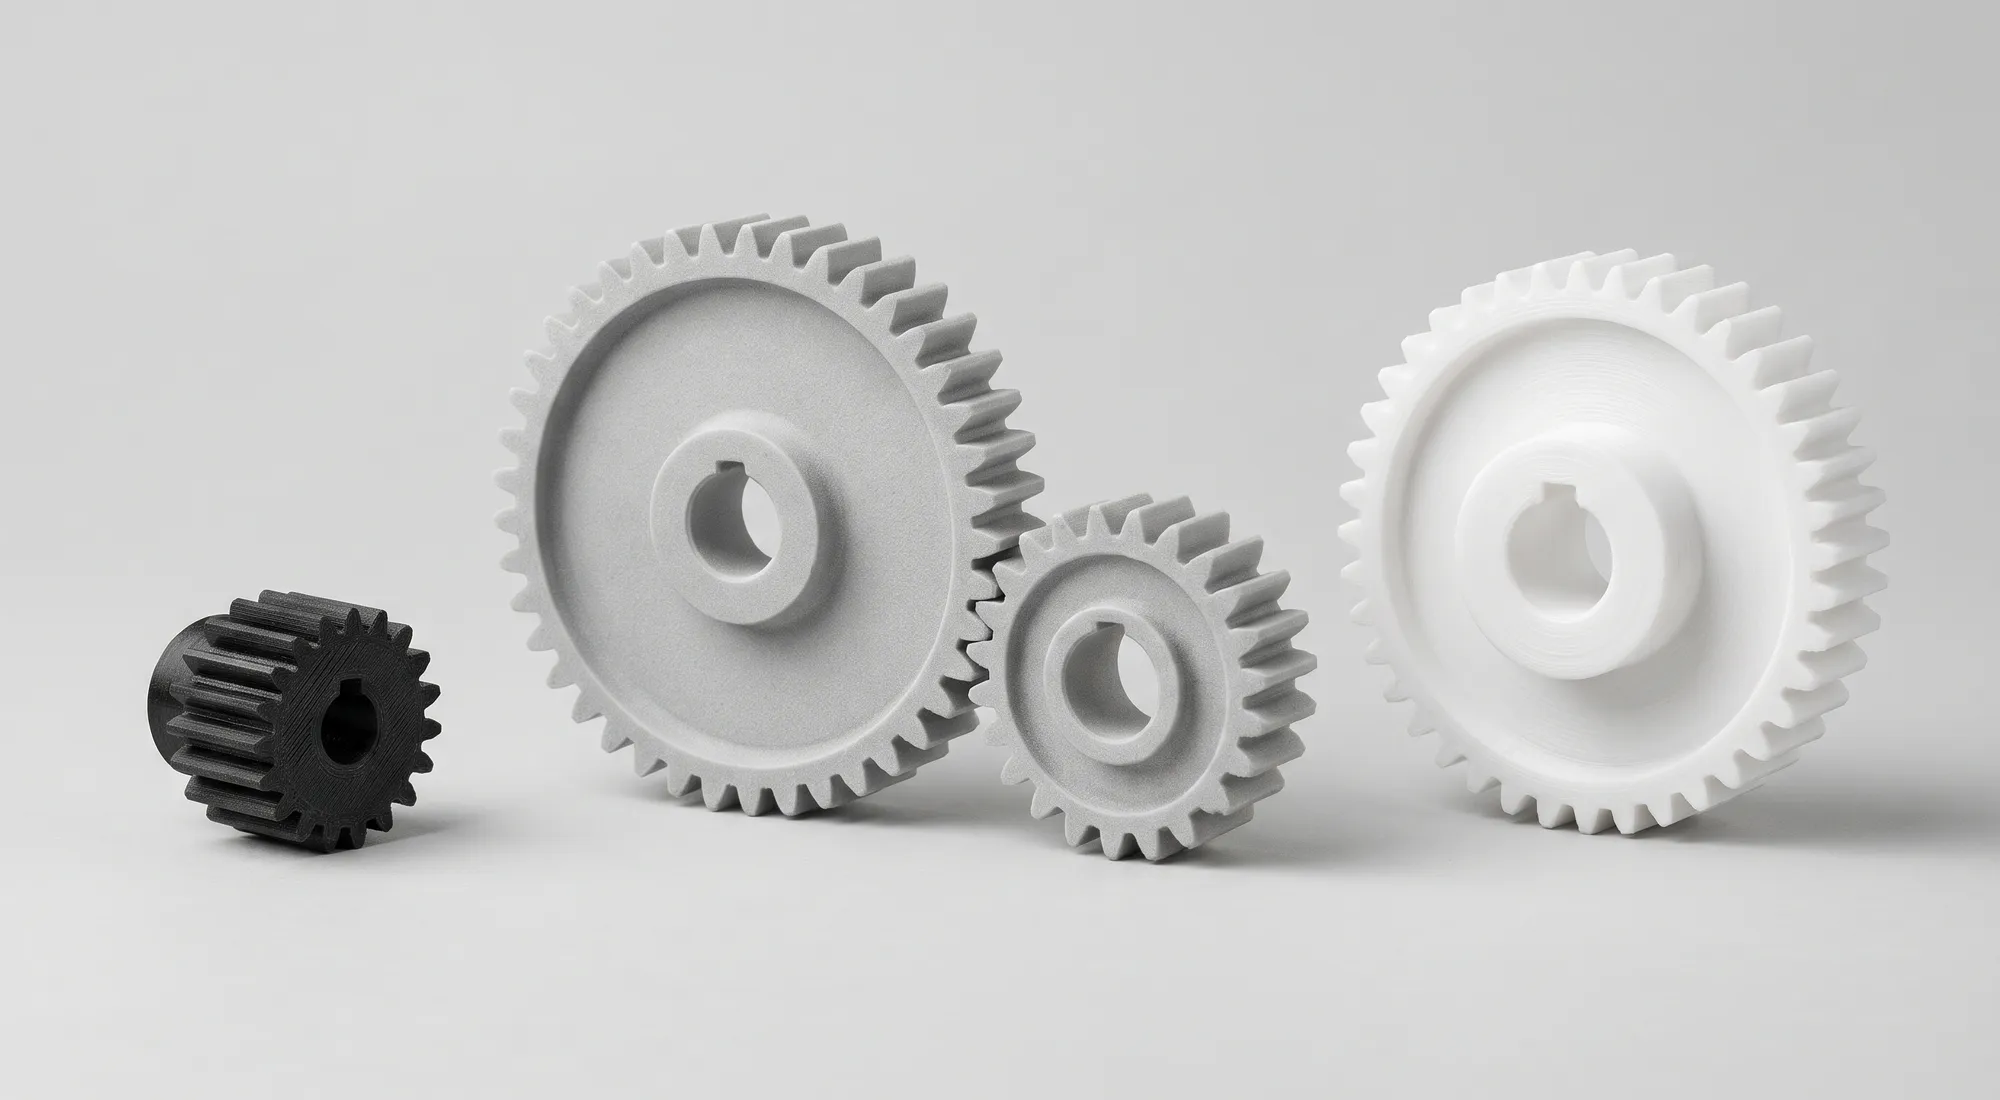
Zahnräder lassen sich im 3D-Druck gut herstellen, wenn Werkstoff und Verfahren zur Last passen. Für Getriebe mit echter Belastung eignen sich Polyamid aus dem Pulverdruck (SLS, MJF) oder faserverstärkte Polyamide, für Muster und Funktionsproben genügt PLA. Gedruckte Kunststoffzahnräder laufen leise und ohne Schmierung, erreichen aber nicht die Tragfähigkeit von Stahl und brauchen mehr Flankenspiel als gefräste Metallräder.
- Funktionsräder aus PA12 ohne Stützstrukturen
- PA6-CF und PEEK für Steifigkeit und Wärme
- SLS-Bauraum bis 700 × 380 × 580 mm
- Kostenloser Zahnrad-Generator
Wann ein gedrucktes Zahnrad sinnvoll ist.
Kunststoffzahnräder sind in Geräten, Antrieben und Mechanismen seit Jahrzehnten verbreitet. Sie sind leicht, dämpfen gut und laufen dadurch leise, rosten nicht und kommen oft ohne Schmierung aus. In grossen Stückzahlen werden sie spritzgegossen, in kleinen Stückzahlen aus Halbzeug gefräst. Der 3D-Druck schliesst die Lücke dazwischen: einzelne Räder, Prototypen und Kleinserien ohne Werkzeug und ohne Rohmaterial in Stangenform.
Besonders lohnt sich ein gedrucktes Zahnrad in vier Fällen. Erstens für Prototypen, bei denen Übersetzung, Achsabstand und Bauraum noch ändern. Zweitens als Ersatzteil, wenn ein Kunststoffrad in einer Maschine verschlissen und nicht mehr lieferbar ist. Drittens für Sonderformen, die sich fräsen oder spritzen nur mit Aufwand lassen: Räder mit angeformter Nabe, Kurvenscheibe oder Hebel, Leichtbauräder mit Aussparungen oder mehrere Räder in einem Teil. Und viertens für Kleinserien von einigen bis einigen hundert Stück.
Weniger geeignet ist der 3D-Druck für hoch belastete Getriebe mit grossem Drehmoment, für dauernd schnell laufende Räder mit hoher Wärmeentwicklung und für Anwendungen, bei denen Präzision im Bereich weniger Hundertstelmillimeter verlangt ist. Schon spritzgegossene Kunststoffräder liegen laut MAHLE Powertrain typischerweise drei bis vier Qualitätsstufen nach ISO 1328 unter geschliffenen Stahlrädern. Dort sind gefräste oder geschliffene Metallräder die bessere Wahl.
Werkstoffe für Zahnräder im Vergleich.
Die wichtigsten Werkstoffe für gedruckte und gefräste Kunststoffzahnräder. Werte aus den Datenblättern und dem Material Finder von Swiss3D.
| Kriterium | PA12 (SLS, MJF) | PA6-CF (FDM) | PEEK (FDM) | POM-C (CNC) |
|---|---|---|---|---|
| Zugfestigkeit | 46 MPa | 105 MPa | 105 MPa | ca. 65 MPa |
| Zugmodul | 1600 MPa | 7453 MPa | 4100 MPa | 2800 MPa |
| Bruchdehnung | 36 % | 3 % | 30 % | – |
| Feuchteaufnahme | gering | höher, Festigkeit sinkt feucht | gering, 0,45 % bei Sättigung | sehr gering |
| Stärke im Getriebe | zäh, verzeiht Stösse, keine Stützstrukturen | sehr steif und fest | hitze- und chemikalienbeständig | geringe Reibung, sehr masshaltig |
| Lieferzeit | SLS 2–5, MJF 7–10 Werktage | 2–5 Werktage | 7–10 Werktage | auf Anfrage |
Zugfestigkeit
- PA12 (SLS, MJF)
- 46 MPa
- PA6-CF (FDM)
- 105 MPa
- PEEK (FDM)
- 105 MPa
- POM-C (CNC)
- ca. 65 MPa
Zugmodul
- PA12 (SLS, MJF)
- 1600 MPa
- PA6-CF (FDM)
- 7453 MPa
- PEEK (FDM)
- 4100 MPa
- POM-C (CNC)
- 2800 MPa
Bruchdehnung
- PA12 (SLS, MJF)
- 36 %
- PA6-CF (FDM)
- 3 %
- PEEK (FDM)
- 30 %
- POM-C (CNC)
- –
Feuchteaufnahme
- PA12 (SLS, MJF)
- gering
- PA6-CF (FDM)
- höher, Festigkeit sinkt feucht
- PEEK (FDM)
- gering, 0,45 % bei Sättigung
- POM-C (CNC)
- sehr gering
Stärke im Getriebe
- PA12 (SLS, MJF)
- zäh, verzeiht Stösse, keine Stützstrukturen
- PA6-CF (FDM)
- sehr steif und fest
- PEEK (FDM)
- hitze- und chemikalienbeständig
- POM-C (CNC)
- geringe Reibung, sehr masshaltig
Lieferzeit
- PA12 (SLS, MJF)
- SLS 2–5, MJF 7–10 Werktage
- PA6-CF (FDM)
- 2–5 Werktage
- PEEK (FDM)
- 7–10 Werktage
- POM-C (CNC)
- auf Anfrage
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. PA6-CF und PEEK gemessen in der Schichtebene, in Aufbaurichtung sind die Werte geringer. POM-C wird nicht gedruckt, sondern aus dem Vollen gefräst.
Welches Verfahren für welches Zahnrad.
SLS und MJF: der Standard für Funktionsräder
Im Pulverdruck entstehen Räder aus PA12 ohne Stützstrukturen und mit weitgehend gleichen Eigenschaften in allen Richtungen. Zähne, Naben und Aussparungen sind frei formbar, mehrere Räder lassen sich in einem Auftrag drucken. Die Oberfläche ist leicht körnig. Mehr zum Verfahren bei SLS-3D-Druck.FDM mit faserverstärktem Polyamid: steif und fest
PA6-CF und PA12-CF ergeben sehr steife Räder. Weil die Schichtanbindung die schwächste Stelle ist, wird ein Stirnrad flach gedruckt, sodass die Zähne vollständig in der Schichtebene liegen. Hintergründe bei Carbon im 3D-Druck.FDM mit PEEK: für Wärme und Chemie
PEEK eignet sich für Räder, die in warmer Umgebung oder in Kontakt mit Ölen und Reinigungsmitteln laufen. Es ist teurer und hat eine längere Lieferzeit, beschrieben bei PEEK im 3D-Druck.FDM mit PLA: für Muster und Anschauung
Für ein Funktionsmuster, das die Kinematik zeigt, oder für ein Modell, das sich nur von Hand dreht, reicht PLA. Unter Last und Wärme ist es zu spröde und zu weich.CNC-Fräsen aus POM-C: für Serien mit hohen Anforderungen
POM-C hat sehr gute Gleiteigenschaften, nimmt kaum Feuchte auf und bleibt masshaltig. Für Räder mit engen Toleranzen oder hoher Laufzeit lohnt sich die CNC-Bearbeitung, auf Anfrage.
Modul, Eingriffswinkel und Zähnezahl.
Die Grösse eines Zahns beschreibt der Modul m in Millimetern. Der Teilkreisdurchmesser eines Stirnrads ist Modul mal Zähnezahl, ein Rad mit 30 Zähnen und Modul 1 misst am Teilkreis also 30 mm. Zwei Räder kämmen nur miteinander, wenn sie denselben Modul und denselben Eingriffswinkel haben. Ihr Achsabstand ist der halbe Modul mal die Summe der Zähnezahlen. Die Module sind in einer Normreihe nach DIN 780 und ISO 54 abgestuft, zum Beispiel 0,5, 1, 1,25, 1,5 und 2 mm. Wer ein vorhandenes Rad ersetzt, misst deshalb Aussendurchmesser und Zähnezahl und rechnet daraus den Modul zurück.
Fast alle Stirnräder haben heute eine Evolventenverzahnung mit 20° Eingriffswinkel. Das Bezugsprofil nach DIN 867 und ISO 53 legt fest, dass der Zahn um einen Modul über den Teilkreis hinausragt und um 1,25 Module darunter reicht. Bei kleinen Zähnezahlen schneidet das Werkzeug beim Fräsen den Zahnfuss unten frei, der Zahn wird dort dünner. Bei 20° Eingriffswinkel beginnt dieser Unterschnitt rechnerisch unter 17 Zähnen (2 / sin² 20°). Eine positive Profilverschiebung vermeidet ihn. Im 3D-Druck entsteht zwar kein Unterschnitt durch ein Werkzeug, die Geometrie des Zahns folgt aber denselben Regeln, damit die Räder sauber abwälzen.
Für gedruckte Räder ist der Modul nach unten begrenzt. Der Zahnkopf darf nicht dünner werden als die kleinste Wandstärke, die der Werkstoff zuverlässig abbildet. Bei PA12 im SLS-Verfahren liegt sie bei 1 mm, erhabene Details sind ab 0,4 mm möglich. Weil Zahnhöhe und Zahndicke mit dem Modul schrumpfen, eignen sich Module unter 1 mm vor allem für Feinmechanik mit geringen Kräften.
Flankenspiel, Wärme und Feuchte.
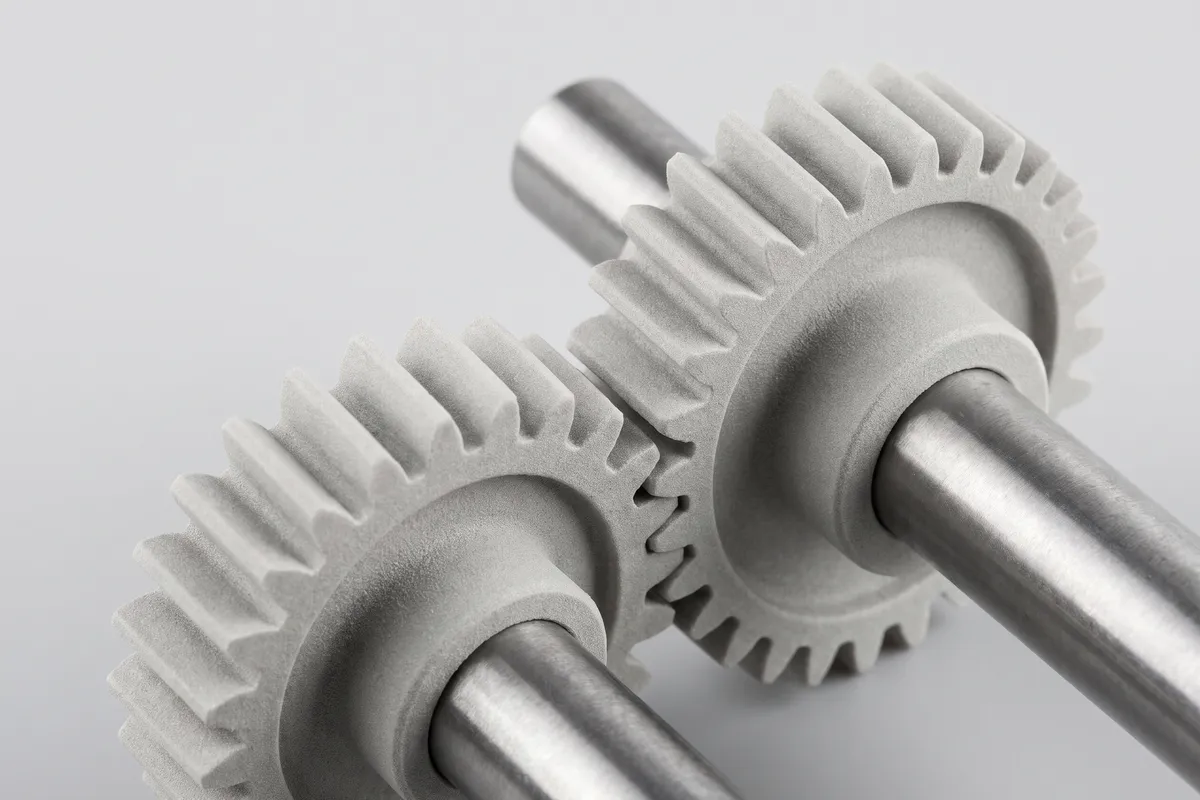
Kunststoffe dehnen sich bei Wärme deutlich stärker aus als Stahl, und Polyamide nehmen je nach Typ Feuchtigkeit auf und quellen dabei. Beides verändert laut MAHLE Powertrain die Eingriffsverhältnisse der Verzahnung. Ein Kunststoffrad, das bei Raumtemperatur spielfrei läuft, kann sich im warmen Betrieb klemmen. Gedruckte Räder brauchen deshalb ein grösseres Flankenspiel als Metallräder. Das Spiel wird beim Konstruieren vorgesehen, indem die Zähne etwas dünner gezeichnet werden, oder über einen leicht grösseren Achsabstand.
Wie stark die Feuchte zählt, zeigen zwei Datenblätter: Unverstärktes PA6 nimmt laut BASF bei Sättigung in Wasser 9–10 % Wasser auf, und sein Zugmodul sinkt im konditionierten Zustand von 3200 auf 1000 MPa. PA12 aus dem Pulverdruck nimmt laut EOS bei 23 °C und 50 % Luftfeuchte nur rund 0,5 % auf. Auch faserverstärktes PA6-CF verliert in feuchter Umgebung an Festigkeit und Steifigkeit. Für Räder, die massstabil bleiben müssen, ist PA12 deshalb die sicherere Wahl.
Die Tragfähigkeit von Zahnrädern aus Thermoplasten lässt sich nach der Richtlinie VDI 2736 abschätzen. Blatt 2 rechnet ausgehend von der Zahntemperatur die Sicherheit gegen Zahnfussbruch, Flankenschäden und Zahnverformung und schätzt den Verschleiss ab. Die nötigen Festigkeitskennwerte werden nach Blatt 4 an Zahnrädern ermittelt und liegen für gedruckte Kunststoffe meist nicht vor. Wie schnell die Wärme zur Grenze wird, zeigt eine Studie mit SLS-Zahnrädern aus PA12, die gegen ein Stahlrad liefen: Bei 1400 U/min und 2,4 Nm schmolzen die Zähne nach rund 14'100 Lastwechseln, bei kleineren Drehmomenten und Drehzahlen trat kein nennenswerter Schaden auf. Für ein gedrucktes Rad unter Last ist deshalb ein Versuch im Getriebe der verlässlichste Nachweis.
Zahnräder für den 3D-Druck konstruieren.
Modell mit dem Zahnrad-Generator erstellen
Mit dem Zahnrad-Generator entstehen Stirnräder mit Evolventenverzahnung aus Zähnezahl, Modul, Eingriffswinkel, Profilverschiebung und Flankenspiel, auf Wunsch mit Nabe, Bohrung und passendem Gegenrad. Das Modell lässt sich als STL herunterladen oder direkt in den Online-Rechner übernehmen.Welle und Nabe sicher verbinden
Eine Passfedernut oder eine Abflachung überträgt das Drehmoment zuverlässiger als ein Presssitz. Für Klemmschrauben in PA12 sind Gewindeeinsätze haltbarer als ein direkt in den Kunststoff geschnittenes Gewinde.Bohrungen nacharbeiten
Für einen Lagersitz oder eine enge Passung auf der Welle wird die Bohrung etwas kleiner gezeichnet und nach dem Druck auf Mass gerieben.Zahnfuss verrunden und Zahnbreite nutzen
Eine Rundung im Zahnfuss senkt die Spannung an der Stelle, an der ein Zahn bei Überlast bricht. Ein etwas breiteres Rad verteilt die Last, wenn der Bauraum es erlaubt.Für das Verfahren richtig ausrichten
Im FDM-Druck liegt ein Stirnrad flach auf der Bauplatte, damit kein Zahn entlang einer Schichtgrenze abschert.
Weiterlesen.
Häufige Fragen.
- Für Funktionsräder PA12 aus dem SLS- oder MJF-Verfahren. Für sehr steife Räder faserverstärktes Polyamid wie PA6-CF, für Wärme und Chemikalien PEEK. PLA reicht nur für Muster und Anschauungsmodelle.
- Sie erreichen nicht die Tragfähigkeit von Stahlrädern und meist auch nicht die von spritzgegossenen Kunststoffrädern. Für Antriebe mit kleinen bis mittleren Kräften, Mechanismen und Ersatzteile sind sie gut geeignet. Bei hoher Last ist ein Versuch im Getriebe sinnvoll.
- Viele Kunststoffräder laufen trocken. Eine Schmierung erhöht die übertragbare Leistung aber deutlich: Nach der Forschungsstelle für Zahnräder (FZG) der TU München steigt die Leistungsdichte mit Ölschmierung um ein Vielfaches gegenüber dem Trockenlauf.
- Das hängt vom Werkstoff ab. Der Zahnkopf sollte nicht dünner als die kleinste Wandstärke werden, bei PA12 im SLS-Verfahren 1 mm. Module unter 1 mm eignen sich vor allem für Feinmechanik mit geringen Kräften.
- Ja. Aus Zähnezahl und Aussendurchmesser lässt sich der Modul bestimmen und das Rad mit dem Zahnrad-Generator neu erstellen. Für komplexe Teile hilft ein 3D-Scan.
- Mit dem kostenlosen Zahnrad-Generator von Swiss3D: Zähnezahl, Modul, Eingriffswinkel und Flankenspiel eingeben, Modell herunterladen oder direkt in den Online-Rechner übernehmen.
Zahnrad drucken lassen.
Laden Sie Ihr Zahnrad-Modell hoch oder erstellen Sie es mit dem Zahnrad-Generator. Preis und Lieferzeit sehen Sie sofort im Online-Rechner.
Veröffentlicht am 19. November 2026.
Quellen: Swiss3D, Technisches Datenblatt PA12 (SLS), TDS-SLS-PA12-DE · Swiss3D, Technisches Datenblatt PA6-CF (FDM), TDS-PA6-CF-DE · Swiss3D, Technisches Datenblatt PEEK (FDM), TDS-PEEK-DE · VDI 2736 Blatt 1, Thermoplastische Zahnräder: Werkstoffe, Werkstoffauswahl, Herstellverfahren, Gestaltung · VDI 2736 Blatt 2, Thermoplastische Zahnräder: Stirnradgetriebe, Tragfähigkeitsberechnung · DIN 780-1, Modulreihe für Zahnräder · DIN 867, Bezugsprofile für Evolventenverzahnungen · TU München, FZG: Alternative Zahnradwerkstoffe · MAHLE Powertrain, Plastic Gears · BASF, Datenblatt Ultramid B3S HP R01 (PA6) · EOS, Material Data Sheet PA 2200 (PA12) · Kalani et al., Performance of SLS PA12 spur gears, El-Cezeri Journal 9(3), 2022
Musterbilder mit KI erstellt.