
Inconel 718 im 3D-Druck.
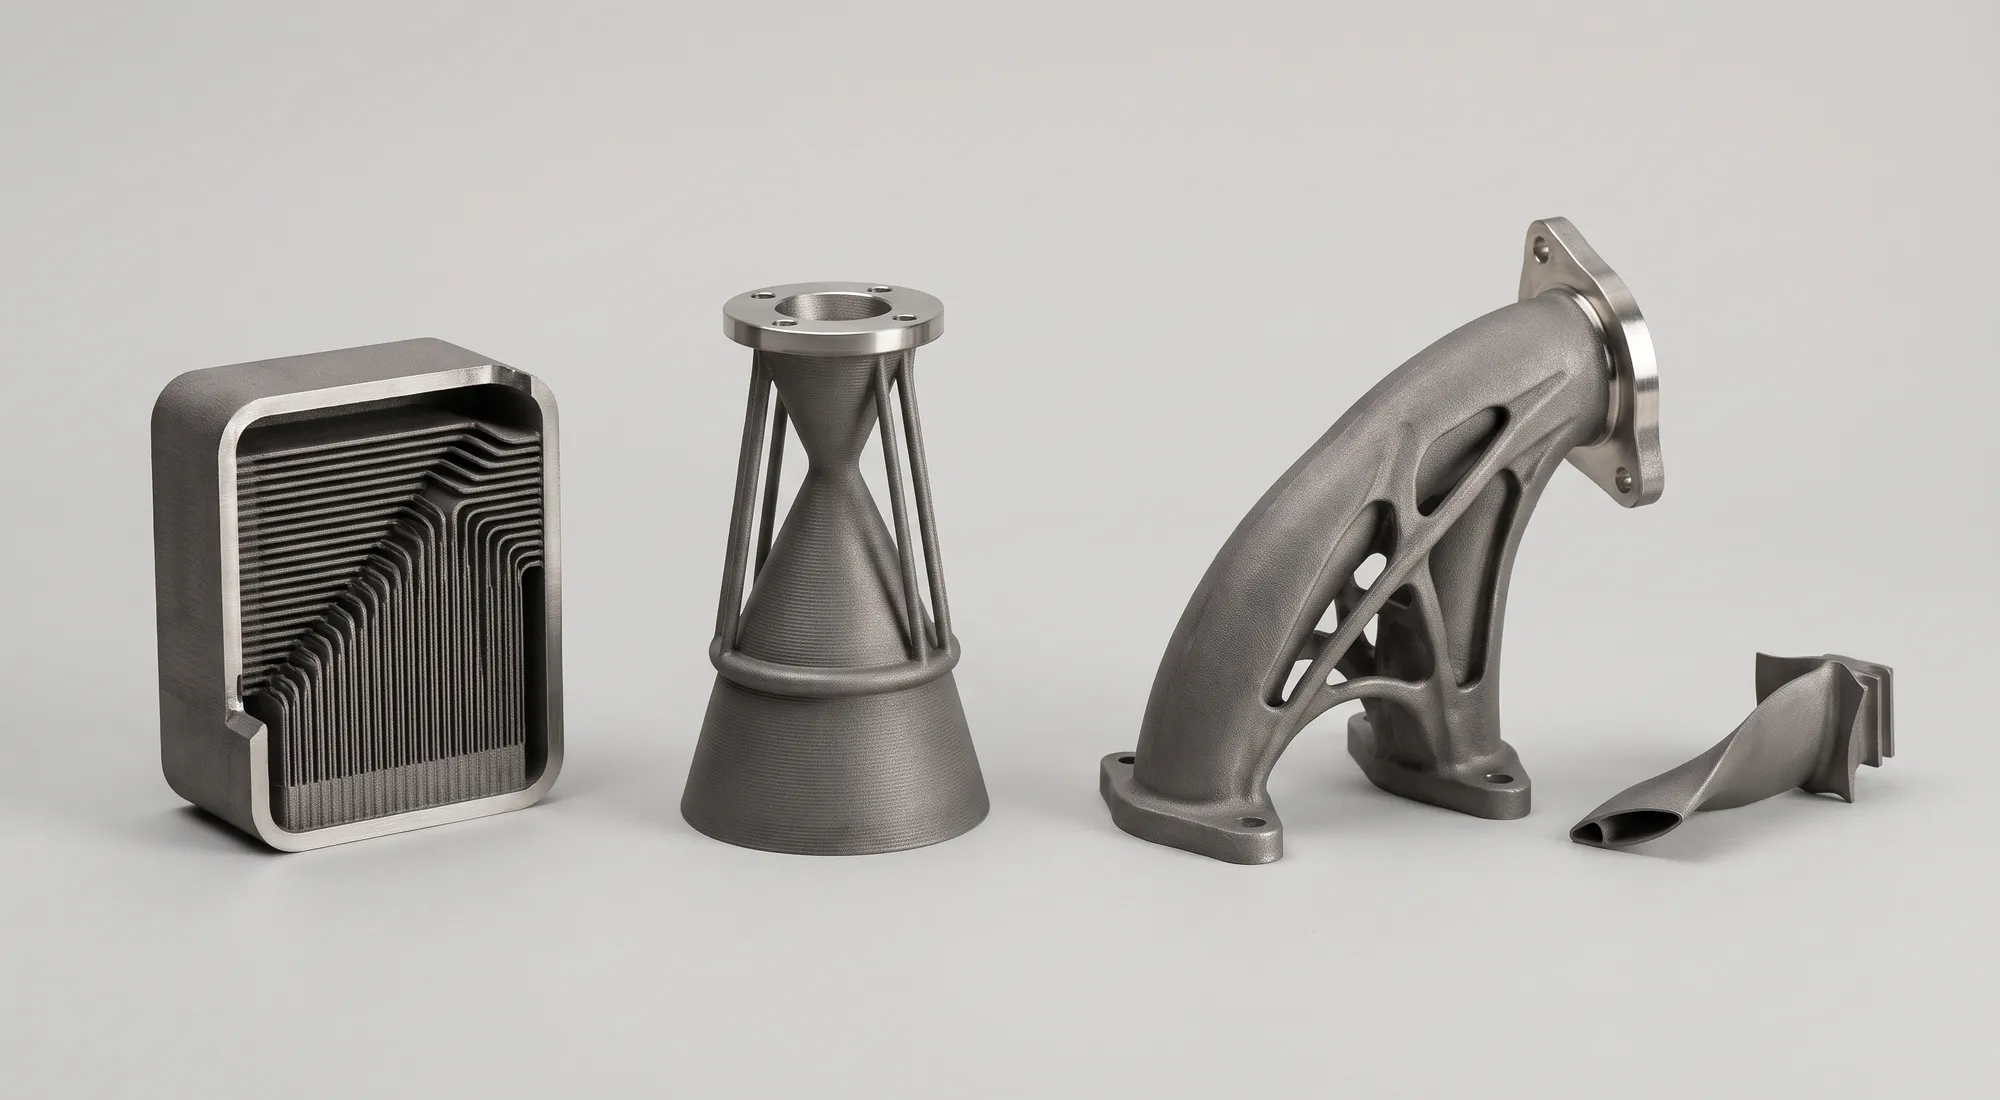
Inconel 718 ist eine Nickel-Chrom-Superlegierung, die ihre Festigkeit bis rund 650 °C behält und sich im Laserschmelzen gut verarbeiten lässt. Gedruckt und wärmebehandelt erreicht sie laut Herstellerdatenblatt Zugfestigkeiten von 1375 bis 1505 MPa. Bei Swiss3D ist sie auf Anfrage erhältlich, für Teile bis 350 × 400 × 360 mm.
- Werkstoffnummer 2.4668, UNS N07718
- Zugfestigkeit wärmebehandelt 1375–1505 MPa laut Datenblatt
- Bauteile bis 350 × 400 × 360 mm
- Preis und Lieferzeit auf Anfrage
Was Inconel 718 ist.
Inconel 718 ist eine Nickelbasislegierung mit rund 50–55 % Nickel, 17–21 % Chrom, 4,75–5,5 % Niob und Tantal, 2,8–3,3 % Molybdän und Eisen als Rest. Der Name Inconel ist eine Marke von Special Metals. Dieselbe Legierung läuft auch als Alloy 718, mit der Werkstoffnummer 2.4668, dem Kurznamen NiCr19Fe19Nb5Mo3 und der US-Nummer UNS N07718.
Ihre Festigkeit verdankt die Legierung feinen Ausscheidungen, die sich bei einer Wärmebehandlung im Gefüge bilden. Darum ist 718 ein ausscheidungshärtender Werkstoff: Erst die Wärmebehandlung holt die volle Festigkeit heraus, gedruckt wie gebaut liegt sie deutlich tiefer. Das gilt für geschmiedetes Material genauso wie für gedruckte Teile.
Special Metals gibt einen Einsatzbereich von −253 bis 704 °C an, VDM Metals nennt gute Kriechbeständigkeit bis 700 °C und sehr gute mechanische Eigenschaften bei tiefen Temperaturen. Die Dichte liegt bei 8,19 g/cm³, der Schmelzbereich bei 1260–1336 °C. Mit 11,5 W/(m·K) leitet 718 Wärme schlecht, was beim Fräsen eine wichtige Rolle spielt.
Im 3D-Druck wird 718 im Laserschmelzen verarbeitet: Ein Laser schmilzt das Metallpulver Schicht für Schicht vollständig auf, bei Swiss3D in Schichten von 0,04 mm. Wie das Verfahren funktioniert, erklärt die Seite DMLS und SLM.
Kennwerte von gedrucktem Inconel 718.
Werte bei Raumtemperatur aus dem Datenblatt des Anlagen- und Pulverherstellers EOS (Schichtdicke 40 µm), jeweils senkrecht und parallel zur Bauplatte gemessen. Zum Vergleich die Mindestwerte für geschmiedetes 718 nach AMS 5662.
| Kriterium | Wie gebaut | Wärmebehandelt | Geschmiedet, AMS 5662 (Minimum) |
|---|---|---|---|
| Zugfestigkeit Rm (vertikal / horizontal) | 970 / 1090 MPa | 1375 / 1505 MPa | 1276 MPa |
| Dehngrenze Rp0,2 (vertikal / horizontal) | 650 / 800 MPa | 1145 / 1240 MPa | 1034 MPa |
| Bruchdehnung A (vertikal / horizontal) | 32 / 25 % | 17 / 12 % | 12 % |
| Wärmebehandlung | Keine | Lösungsglühen 954 °C, Auslagern 718 °C und 621 °C | Lösungsglühen und Auslagern |
Zugfestigkeit Rm (vertikal / horizontal)
- Wie gebaut
- 970 / 1090 MPa
- Wärmebehandelt
- 1375 / 1505 MPa
- Geschmiedet, AMS 5662 (Minimum)
- 1276 MPa
Dehngrenze Rp0,2 (vertikal / horizontal)
- Wie gebaut
- 650 / 800 MPa
- Wärmebehandelt
- 1145 / 1240 MPa
- Geschmiedet, AMS 5662 (Minimum)
- 1034 MPa
Bruchdehnung A (vertikal / horizontal)
- Wie gebaut
- 32 / 25 %
- Wärmebehandelt
- 17 / 12 %
- Geschmiedet, AMS 5662 (Minimum)
- 12 %
Wärmebehandlung
- Wie gebaut
- Keine
- Wärmebehandelt
- Lösungsglühen 954 °C, Auslagern 718 °C und 621 °C
- Geschmiedet, AMS 5662 (Minimum)
- Lösungsglühen und Auslagern
Typische Werte aus Herstellerangaben (EOS, Special Metals, AMS-Werte aus ksi umgerechnet), keine zugesicherten Eigenschaften. Vertikal heisst in Aufbaurichtung. Die Werte hängen von Anlage, Parametern, Wärmebehandlung und Lage des Teils im Bauraum ab.
Wärmebehandlung und HIP bei gedrucktem 718.
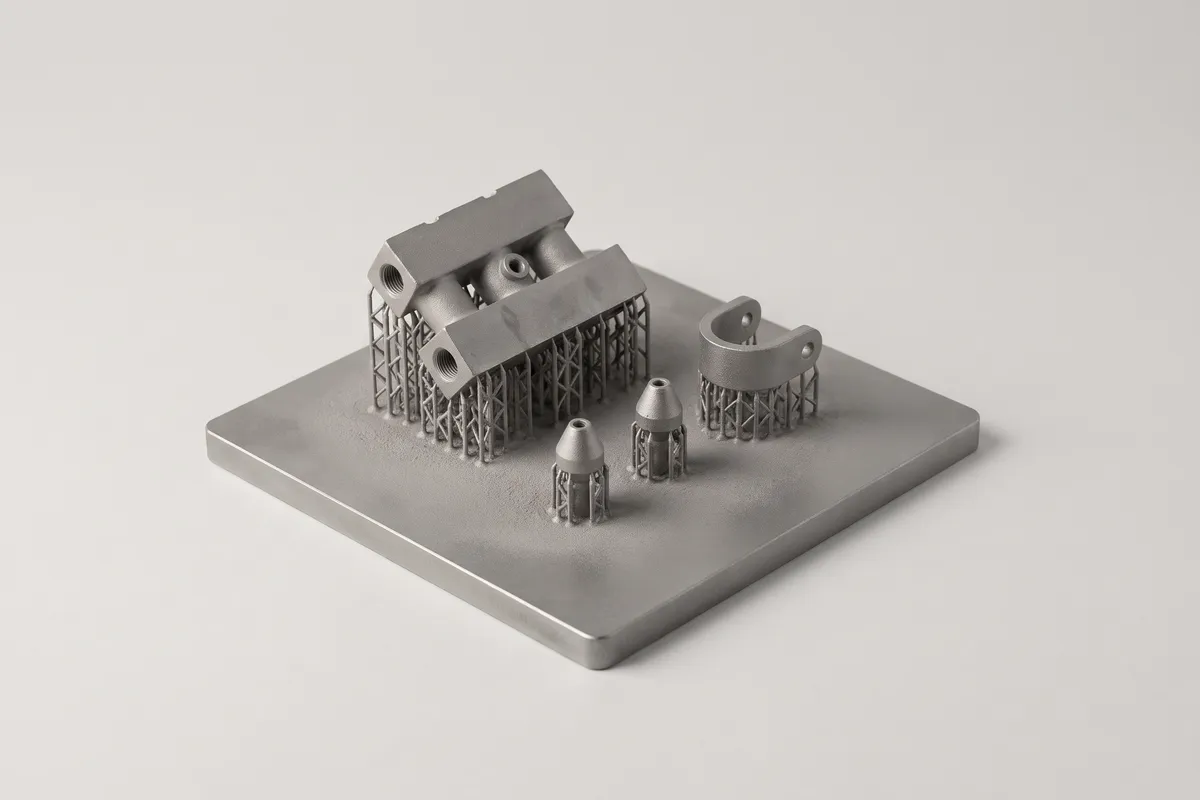
Die Tabelle zeigt, warum gedrucktes 718 fast immer wärmebehandelt wird. EOS glüht dafür zuerst eine Stunde bei 954 °C, lagert danach acht Stunden bei 718 °C aus, kühlt im Ofen auf 621 °C ab und hält dort, bis insgesamt 18 Stunden erreicht sind. Danach liegen Zugfestigkeit und Dehngrenze über den Mindestwerten für geschmiedetes Material nach AMS 5662. Andere Hersteller arbeiten mit leicht abweichenden Temperaturen: Renishaw glüht bei 980 °C und kommt auf vergleichbare Werte.
Gedruckte Teile haben Eigenspannungen, weil jede Schicht schnell aufgeschmolzen und wieder abgekühlt wird. Eine Studie der Bundesanstalt für Materialforschung und -prüfung (BAM) hat an 718-Teilen gemessen, dass Stützstrukturen diese Spannungen verringern, ein Spannungsarmglühen aber trotzdem nötig bleibt. Ohne Stützen lagen die Spannungen an der Oberseite nahe an der Streckgrenze.
Für Teile, die lange unter Last bei hoher Temperatur arbeiten, reicht die Standardbehandlung oft nicht. Eine Übersichtsarbeit von 2025 zeigt, dass sie die Kriechfestigkeit von gedrucktem 718 kaum verbessert, weil das Gefüge aus dem Druck anders aufgebaut ist als das geschmiedeter Teile. Häufig kommt deshalb heissisostatisches Pressen (HIP) dazu, das Eigenspannungen abbaut und Poren schliesst. Nennen Sie in der Anfrage die geforderten Kennwerte oder die Norm, damit die Wärmebehandlung darauf abgestimmt wird. Für gedrucktes 718 gibt es mit ASTM F3055 eine eigene Werkstoffspezifikation.
Anwendungen für gedrucktes Inconel 718.
718 lohnt sich dort, wo Edelstahl die Festigkeit bei Hitze verliert und die Geometrie mit Fräsen oder Giessen kaum herzustellen wäre.
Turbinen, Triebwerke und Abgasstrecken
Halter, Leitbleche, Düsen und Gehäuseteile, die dauerhaft heiss und mechanisch belastet sind.Wärmetauscher und Leitungen
Dünnwandige Kanäle und Rippen in einem Stück, ohne gelötete oder geschweisste Verbindungen, die bei Temperaturwechseln versagen könnten.Ventile und Teile für die Verfahrenstechnik
Bauteile, die hohen Druck, Korrosion und Temperatur gleichzeitig aushalten müssen, etwa in Ventilen, Reaktoren und Bohranlagen.Tiefe Temperaturen
718 bleibt auch weit unter null zäh. Special Metals nennt einen Einsatz bis −253 °C, das betrifft etwa Teile für Flüssiggas und Kryotechnik.Ersatz für aufwendige Frästeile
718 gilt als schwer zerspanbar, weil es sich beim Schneiden verfestigt und Wärme schlecht ableitet. Ein endkonturnah gedrucktes Teil braucht nur noch an den Funktionsflächen eine Bearbeitung.
Teile aus Inconel 718 konstruieren.
Für 718 gelten die Regeln des Laserschmelzens. Die Mindestmasse stehen im Material Finder.
Wände ab 0,4 mm
Gestützte Wände brauchen mindestens 0,4 mm, freistehende 0,5 mm. Löcher sind ab 0,5 mm Durchmesser möglich, erhabene und vertiefte Details ab 0,2 mm.Überhänge und Stützen
Flache Überhänge werden auf Stützstrukturen gebaut, die danach entfernt werden. Flächen, an denen Stützen sassen, sind rauer. Legen Sie Sichtflächen und Dichtflächen so, dass sie ohne Stützen entstehen.Kanäle zum Entpulvern
Innenliegende Kanäle sind die Stärke des Verfahrens. Sie brauchen aber Öffnungen, durch die das lose Pulver nach dem Druck herauskommt. Sackgassen und sehr enge Windungen vermeiden.Aufmass für Funktionsflächen
Gedruckte Oberflächen sind rau: Renishaw nennt für senkrechte Flächen wie gebaut Ra 8 µm. Passungen, Lagersitze und Dichtflächen mit Aufmass konstruieren und in der Zeichnung mit Toleranz und Rauheit angeben.Bauraum
Teile bis 350 × 400 × 360 mm entstehen in einem Stück. Grössere Baugruppen lassen sich teilen und fügen.
Wann sich Inconel 718 lohnt und wann nicht.
718 ist teurer als die gängigen Druckmetalle und braucht in der Regel eine aufwendige Wärmebehandlung. Die Legierung lohnt sich, wenn ein Teil Temperaturen sieht, bei denen Edelstahl dauerhaft an Festigkeit verliert, oder wenn Hitze, Druck und Korrosion zusammenkommen. Für Teile, die bei Raumtemperatur fest und korrosionsbeständig sein müssen, reicht meist Edelstahl 316L.
Für Leichtbau ist 718 wegen der hohen Dichte die falsche Wahl. Wenn Gewicht zählt, ist Titan die bessere Wahl, und mit einer Topologieoptimierung lässt sich das Material zusätzlich auf die tragenden Bereiche beschränken. Soll ein Teil vor allem Wärme ableiten, ist Kupfer der bessere Werkstoff.
Inconel 718 wird bei Swiss3D auf Anfrage angeboten. Senden Sie das Modell mit Stückzahl, Einsatztemperatur und den geforderten Kennwerten, dann erhalten Sie ein Angebot mit Preis und Lieferzeit. Einen Überblick über alle Metalle bietet der Metall-3D-Druck.
Weiterlesen.
Häufige Fragen.
- Ja, im Laserschmelzen von Metallpulver (L-PBF, auch SLM oder DMLS genannt). Bei Swiss3D ist sie auf Anfrage erhältlich.
- 2.4668. Weitere Bezeichnungen sind NiCr19Fe19Nb5Mo3, Alloy 718 und UNS N07718. Inconel ist ein Markenname von Special Metals.
- Laut EOS-Datenblatt wie gebaut 970–1090 MPa Zugfestigkeit, nach Wärmebehandlung 1375–1505 MPa, je nach Richtung. Das liegt über dem Minimum für geschmiedetes 718 nach AMS 5662.
- Die Hersteller nennen eine hohe Festigkeit bis rund 650 °C und gute Kriechbeständigkeit bis 700 °C. Nach unten ist 718 bis −253 °C einsetzbar.
- In den meisten Fällen ja. Erst Lösungsglühen und Auslagern bringen die volle Festigkeit, und ein Spannungsarmglühen baut die Eigenspannungen aus dem Druck ab.
- Ja, ASTM F3055 regelt Nickellegierung UNS N07718 aus dem Pulverbettverfahren. Für geschmiedetes Material gelten unter anderem AMS 5662 und AMS 5663.
- Der Preis hängt von Volumen, Bauhöhe, Stückzahl und Wärmebehandlung ab. Inconel 718 wird auf Anfrage kalkuliert, Sie erhalten ein Angebot mit Preis und Lieferzeit.
Teil aus Inconel 718 anfragen.
Senden Sie uns Ihr Modell mit Stückzahl, Einsatztemperatur und den geforderten Kennwerten. Sie erhalten ein Angebot mit Preis und Lieferzeit.
Veröffentlicht am 20. November 2026.
Quellen: Special Metals, INCONEL alloy 718 (SMC-045) · VDM Metals, Werkstoffdatenblatt VDM Alloy 718 · EOS, Material Data Sheet EOS NickelAlloy IN718 · Renishaw, RenAM 500 Inconel 718 material data sheet · ASTM International, F3055-14a(2021), Additive Manufacturing Nickel Alloy (UNS N07718) with Powder Bed Fusion · Mishurova et al., The Influence of the Support Structure on Residual Stress and Distortion in SLM Inconel 718 Parts, Metallurgical and Materials Transactions A 49 (2018) · Bryndza et al., Review of the Microstructural Impact on Creep Mechanisms and Performance for Laser Powder Bed Fused Inconel 718, Materials 18 (2025)
Musterbilder mit KI erstellt.