Titan-3D-Druck
in Ti6Al4V.
Sehr feste, leichte Metallteile im Laserschmelzverfahren, ab einem Stück. CAD-Datei hochladen, Preis und Liefertermin in Sekunden.
Kennwerte.
Typische Werte nach Wärmebehandlung (800 °C), gemessen nach ISO 6892-1.
Datenblatt (PDF)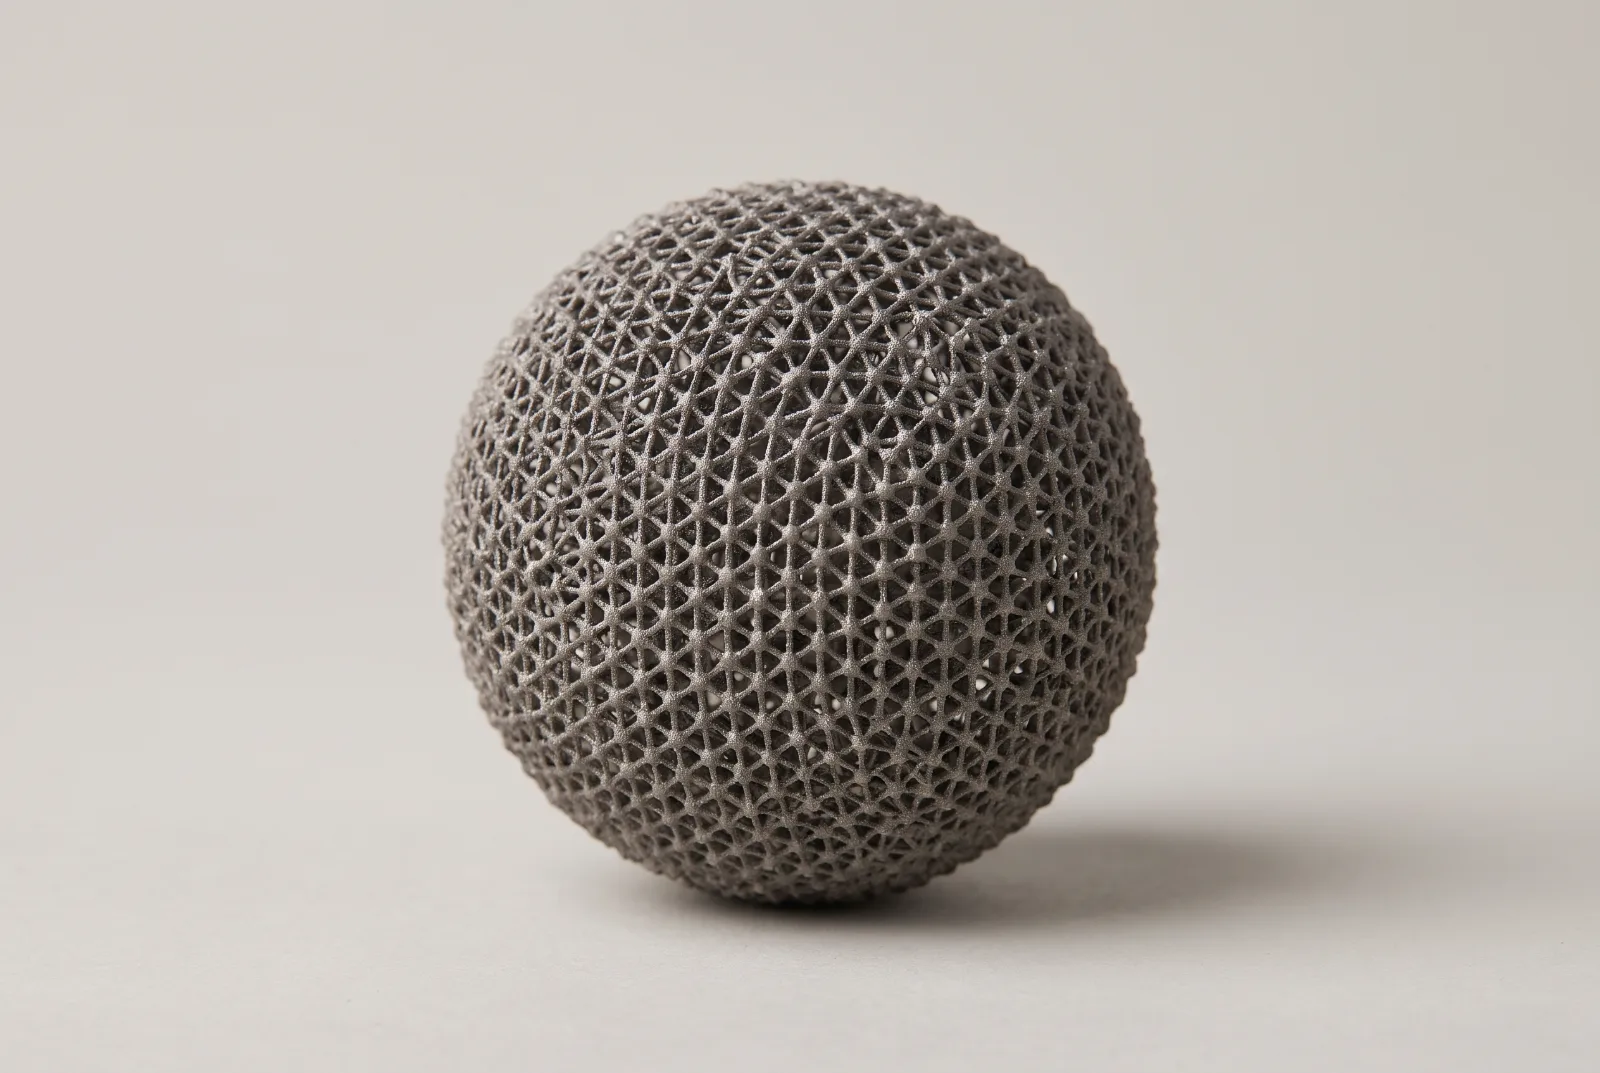
Werkstoff
Ti6Al4V (Grade 5), Zusammensetzung nach ASTM F1472 und F2924Zugfestigkeit
1055–1075 MPaStreckgrenze
945–965 MPaBruchdehnung
13–14 %Dichte
4,41 g/cm³Elastizitätsmodul
110 GPaHärte
rund 320 HV5Dauereinsatz
bis rund 350 °C
Wofür sich Titan eignet.
Für Teile, die hoch belastet werden und trotzdem leicht sein müssen.
Leichtbau unter Last
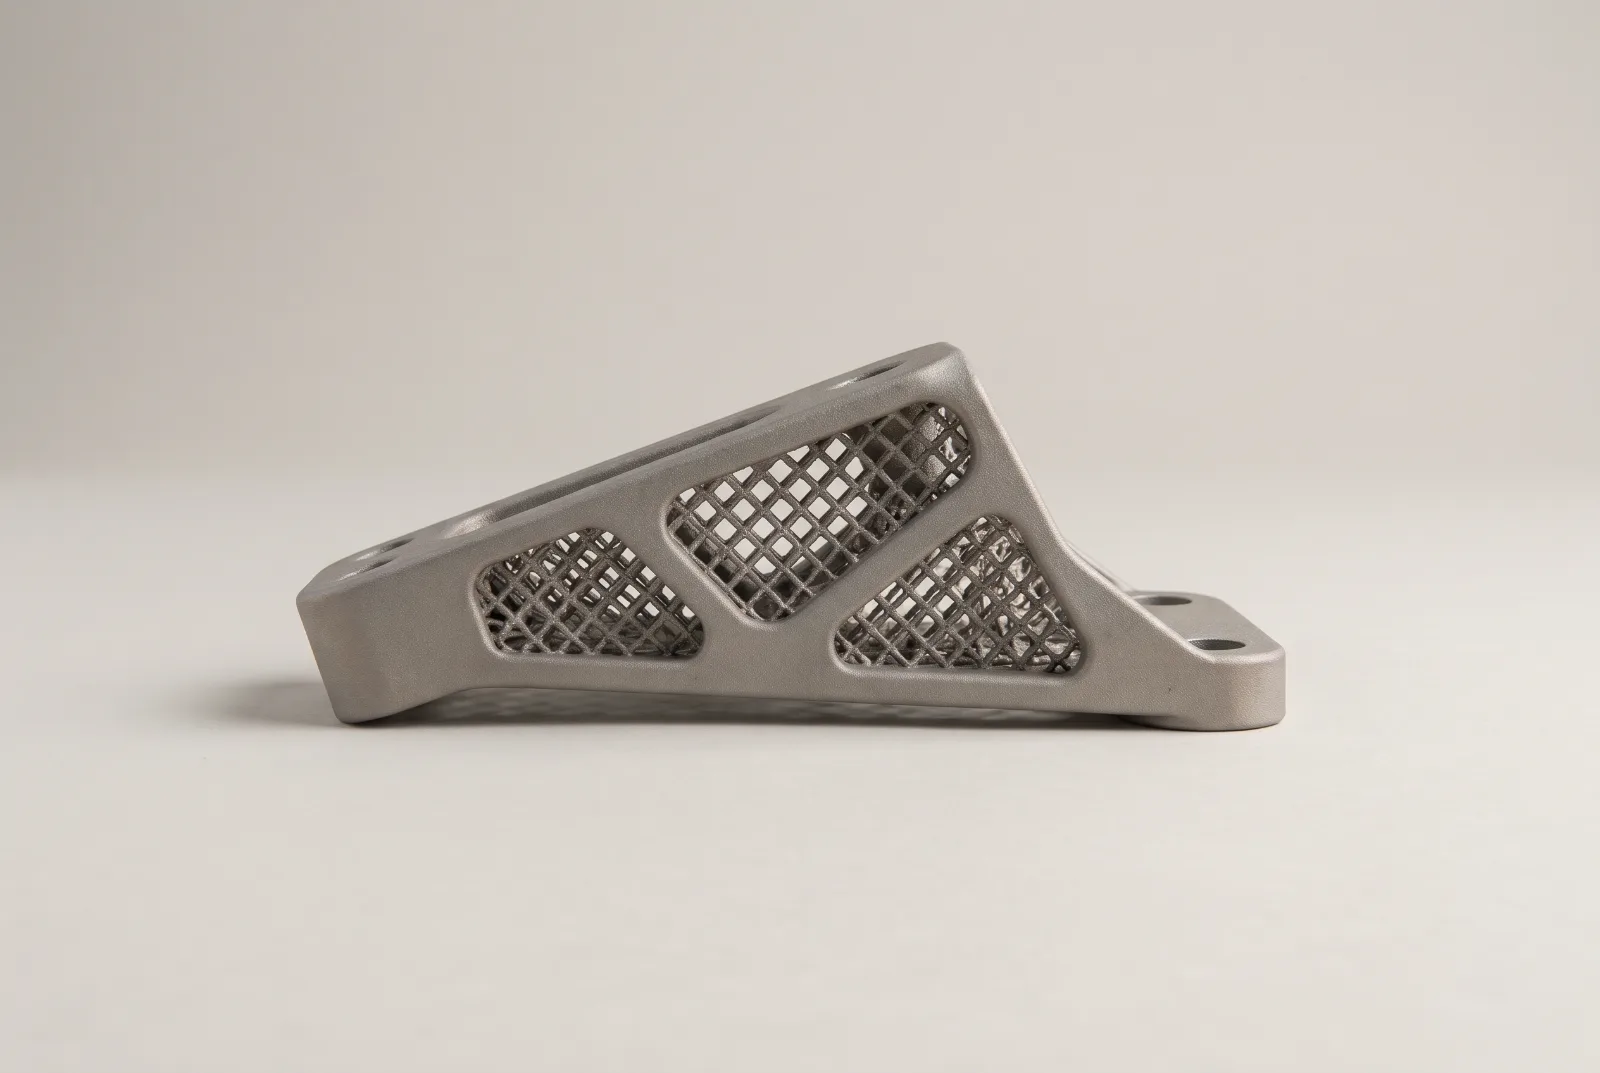
Halterungen und Strukturteile für Luftfahrt, Motorsport und Robotik, bei denen jedes Gramm zählt.Gitterstrukturen
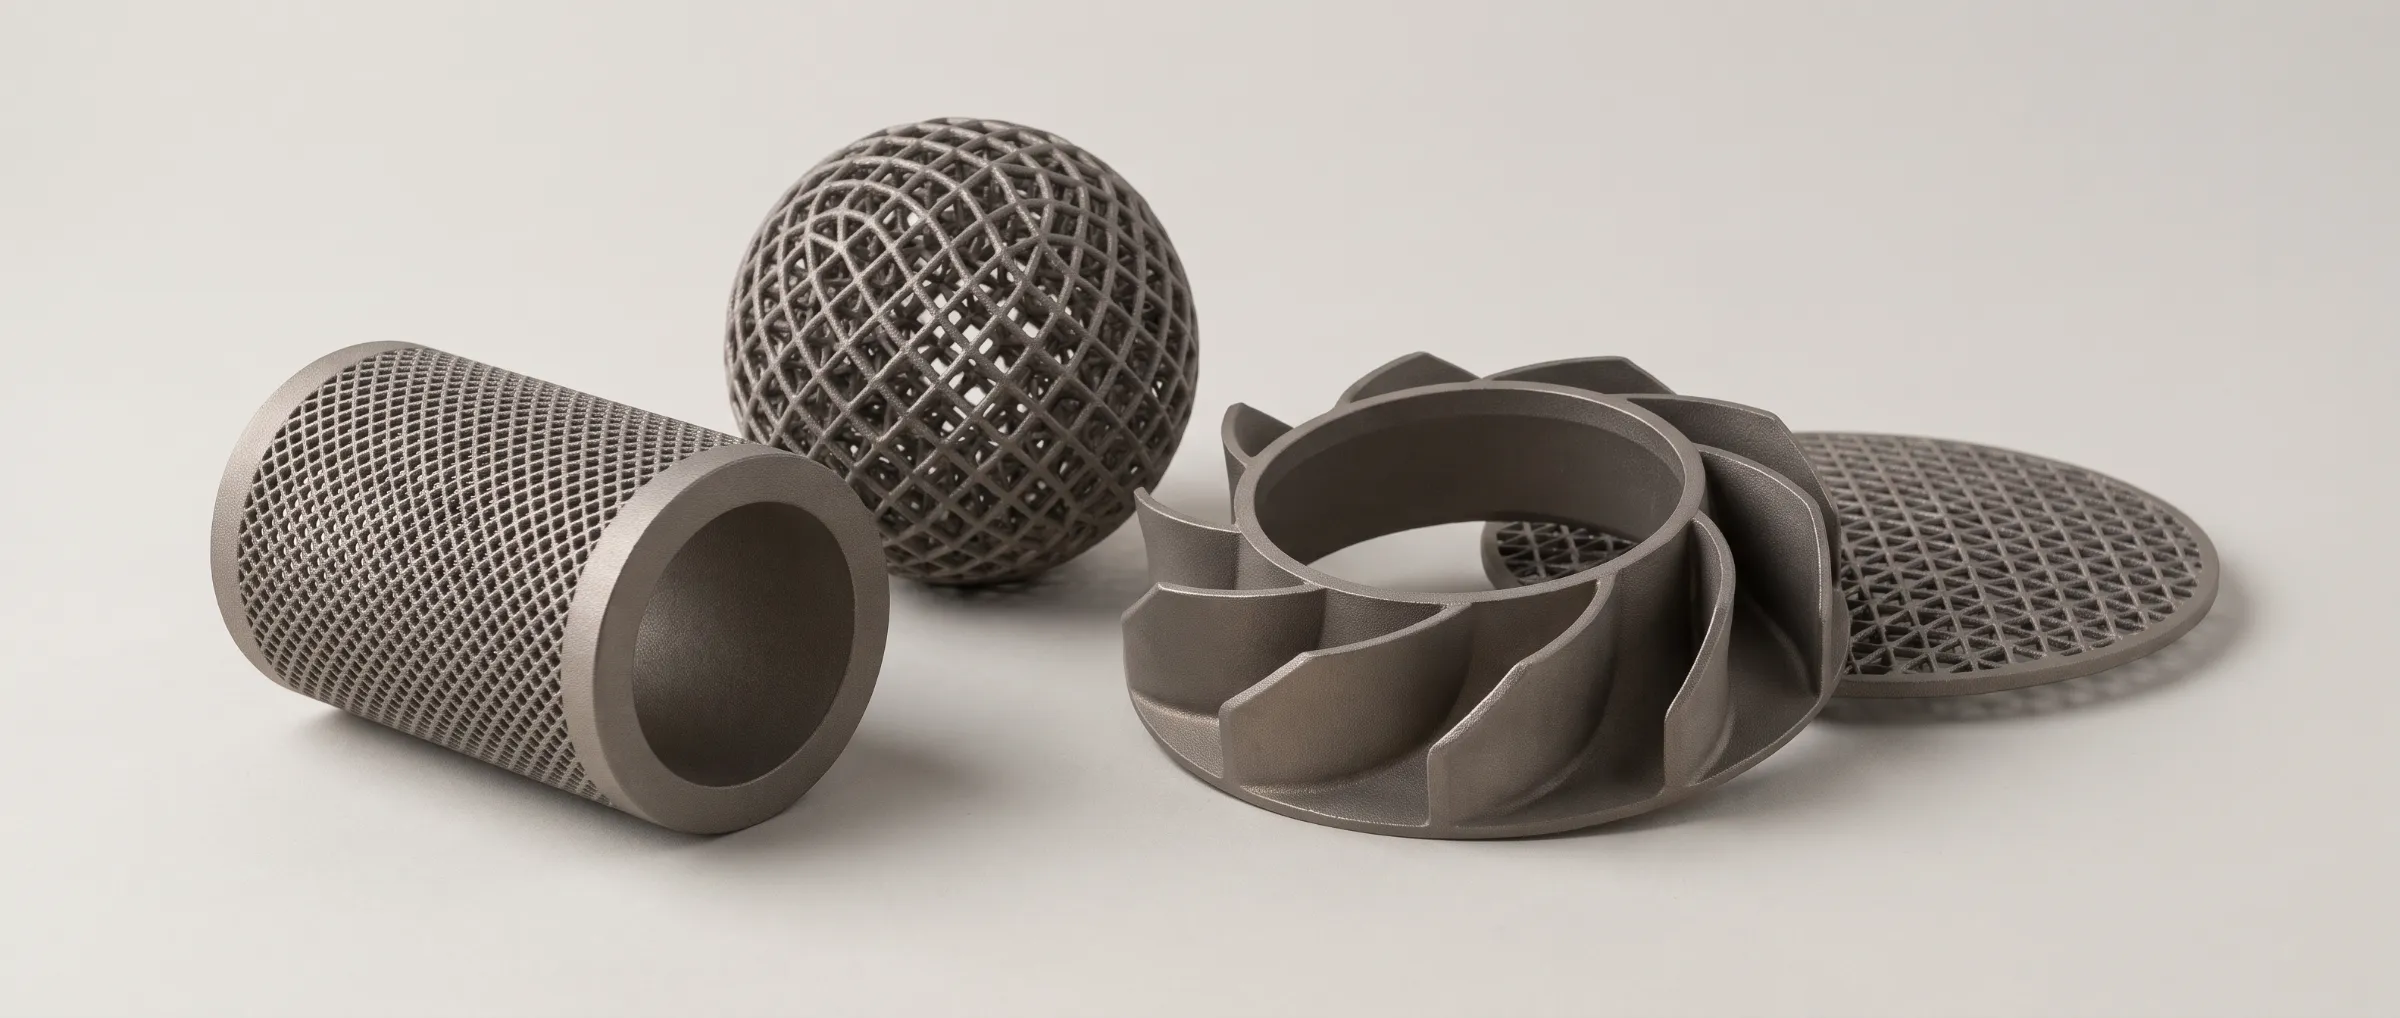
Feine Gitter mit hoher Festigkeit, die Gewicht sparen oder Energie aufnehmen.Korrosive Umgebung
Beständig gegen Salzwasser und viele Chemikalien, auch unter mechanischer Last.Erhöhte Temperatur
Hält im Dauereinsatz bis rund 350 °C, wo Aluminium längst nachgibt.
Wann ein anderes Verfahren besser ist.
Kosten im Vordergrund
Titan ist das teuerste Metall im Sortiment. Wo Aluminium reicht, ist es deutlich günstiger.Korrosion ohne hohe Last
Für beständige Teile ohne Leichtbau-Anforderung genügt oft Edelstahl 316L.Einfache Geometrie
Einfache Formen sind gefräst oft günstiger, auch wenn Titan schwer zu zerspanen ist.Grosse, massive Teile
Viel Volumen macht Titan sehr teuer. Massive Teile lieber hohl, mit Gitter oder in einem anderen Werkstoff auslegen.
Konstruktionsregeln.
Wer diese Werte einhält, bekommt ein Teil, das beim ersten Druck passt.
Wandstärke
Mindestens 0,4 mm bei gestützten Wänden, 0,5 mm bei frei stehenden.Bohrungen
Ab 0,5 mm Durchmesser. Durchgehende Kanäle brauchen eine Öffnung, damit das Pulver herauskommt.Details
Erhabene und vertiefte Details ab 0,2 mm.Überhänge
Flächen flacher als 45° brauchen Stützen und werden auf der Unterseite rauer. Steil stehende Flächen bleiben glatt.Genauigkeit
±0,2 mm. Passungen und Dichtflächen nach dem Druck spanend nacharbeiten.Schicht und Bauraum
0,03 mm Schichtdicke, Bauteile bis 350 × 400 × 360 mm.
Oberfläche und Nachbearbeitung.
Wie gedruckt
Matte, dunkelgraue Oberfläche, Rauheit Ra etwa 9–12 µm.Gestrahlt
Gleichmässig matt, Rauheit Ra etwa 5–9 µm.Gewinde und Passungen
Titan ist schwer zu zerspanen. Gewinde und Passflächen auf Anfrage.
Häufige Fragen.
- In der Regel in 7–10 Werktagen ab Bestellung, je nach Grösse und Nachbearbeitung. Den genauen Liefertermin sehen Sie nach dem Hochladen im Online-Rechner.
- Pulver und Verarbeitung sind aufwendiger. Der Preis hängt vor allem vom Volumen ab: Hohle oder gitterförmige Teile sind deutlich günstiger als massive. Laden Sie Ihre CAD-Datei hoch, der Preis erscheint in Sekunden.
- Nach der Wärmebehandlung über 1000 MPa Zugfestigkeit bei 4,41 g/cm³ Dichte. Das ist mehr als doppelt so fest wie gedrucktes Aluminium, bei rund 1,6-facher Dichte.
- STEP und STL. STEP ist besser, weil Masse und Bohrungen exakt übernommen werden.
- Ja, Gewinde werden nach dem Druck geschnitten. Geben Sie sie in der Anfrage an oder schreiben Sie uns.
Titanteil berechnen.
CAD-Datei hochladen, Preis und Liefertermin in Sekunden. Für Serien und Sonderwünsche senden Sie uns eine Anfrage.