
Topologieoptimierung.
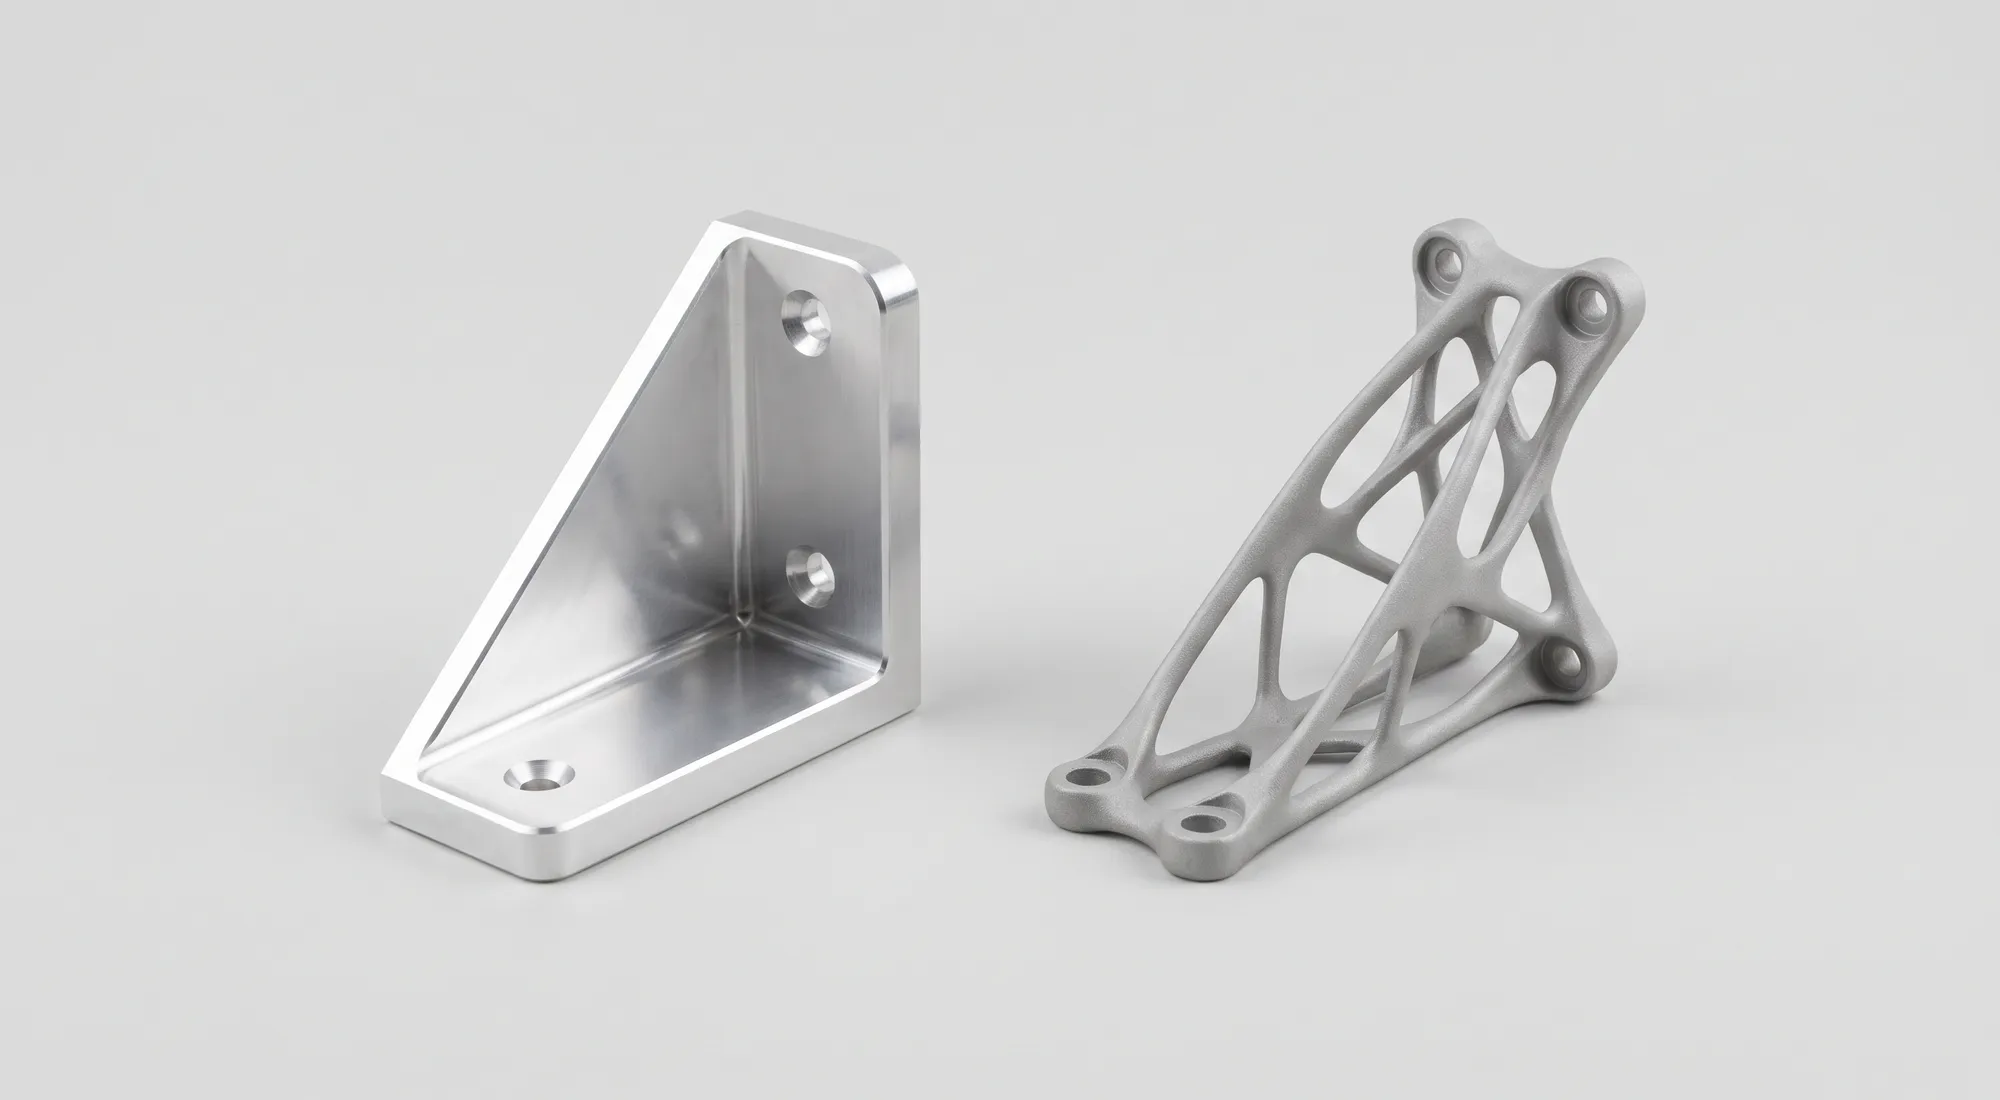
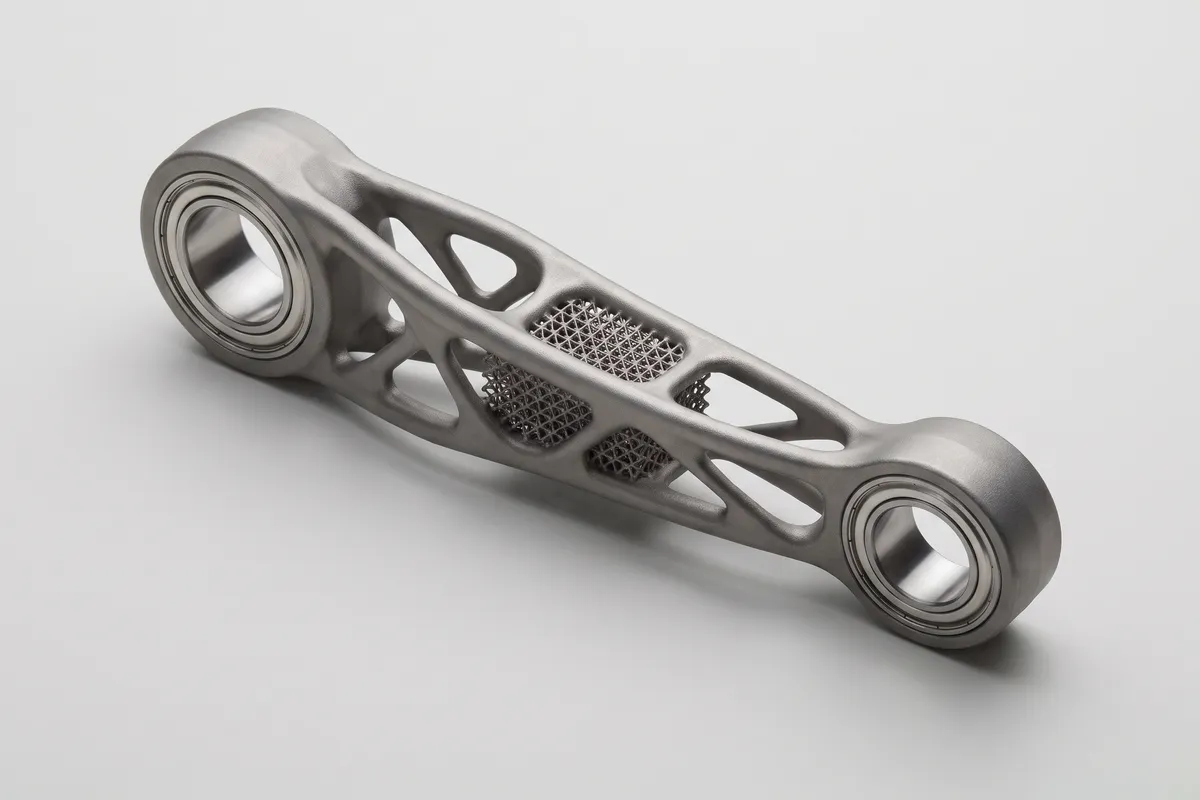
Topologieoptimierung ist ein Rechenverfahren, das in einem vorgegebenen Bauraum Material nur dort belässt, wo es Kräfte aufnimmt, und überall sonst entfernt. Das Ergebnis sind leichte, oft organisch wirkende Bauteile, die bei gleicher Steifigkeit deutlich weniger wiegen und sich wegen ihrer freien Formen am besten im 3D-Druck herstellen lassen.
- Leichtbau für Kunststoff und Metall
- Freie Formen ohne Werkzeug
- Aluminium, Titan, PA12 und mehr
- Preis online nach Upload
Was Topologieoptimierung ist.
Bei einer klassischen Konstruktion legt der Mensch die Form fest und prüft danach mit einer Berechnung, ob sie hält. Die Topologieoptimierung dreht die Reihenfolge um: Vorgegeben werden nur der verfügbare Bauraum, die Lasten, die Lagerungen und ein Ziel, etwa höchste Steifigkeit bei einer bestimmten Masse. Ein Algorithmus berechnet dann mit der Finite-Elemente-Methode, welche Bereiche des Bauraums zur Steifigkeit beitragen, und entfernt schrittweise alles, was wenig bewirkt.
«Topologie» meint dabei die grundlegende Gestalt eines Bauteils: wie viele Löcher, Streben und Verbindungen es hat. Im Unterschied zur Formoptimierung, die nur bestehende Konturen verschiebt, darf die Topologieoptimierung neue Öffnungen schaffen und Streben verbinden. Die bekannteste Methode verteilt dafür eine Dichte zwischen null und eins auf jedes Element und drängt sie im Lauf der Iterationen zu klaren Entscheidungen: Material oder kein Material.
Das Ergebnis erinnert oft an Knochen oder Äste, weil die Natur nach einem ähnlichen Prinzip baut. Solche Formen sind mit Fräsen und Giessen nur mit grossem Aufwand oder gar nicht herstellbar. Erst die additive Fertigung macht die Methode im Alltag nutzbar, weil sie Material dort aufbaut, wo die Berechnung es verlangt, ohne Werkzeug und ohne Zugänglichkeit für einen Fräser.
Ablauf einer Topologieoptimierung.
Eine Optimierung ist kein Knopfdruck. Die Qualität des Ergebnisses hängt vor allem davon ab, wie sorgfältig die Eingaben gewählt sind.
Bauraum festlegen
Der Bereich, in dem Material liegen darf, mit allen Sperrzonen für Nachbarteile, Kabel, Werkzeugzugang und Bewegungsräume. Je grosszügiger der Bauraum, desto mehr Freiheit hat der Algorithmus.Funktionsflächen einfrieren
Bohrungen, Lageraugen, Anschraubflächen und Dichtflächen werden als «nicht optimierbar» markiert. Sie bleiben erhalten und werden später oft nachbearbeitet.Lasten und Lagerungen definieren
Alle relevanten Lastfälle gehören dazu, nicht nur der grösste. Ein Halter, der nur auf die Hauptlast optimiert wird, kann bei einer seitlichen Last versagen, die im Modell fehlte.Ziel und Grenzen setzen
Typisch ist: Steifigkeit maximieren bei vorgegebenem Volumenanteil, oder Masse minimieren bei zulässiger Verformung oder Spannung. Dazu kommen Fertigungsregeln wie Mindeststärken und Überhangwinkel.Ergebnis interpretieren und nachbauen
Die Rohform aus der Berechnung ist ein Netz mit unruhiger Oberfläche. Sie wird geglättet oder als saubere CAD-Geometrie nachkonstruiert, damit Bohrungen, Radien und Toleranzen stimmen.Nachrechnen und prüfen
Die fertige Geometrie wird erneut mit der Finite-Elemente-Methode berechnet, idealerweise mit den Kennwerten des gedruckten Werkstoffs. Bei kritischen Teilen folgt ein Test am Prototyp.
Topologieoptimierung, generatives Design und Gitterstrukturen.
Die Begriffe werden oft vermischt. Sie beschreiben verwandte, aber unterschiedliche Ansätze, Material gezielt zu verteilen.
| Kriterium | Topologieoptimierung | Generatives Design | Gitterstrukturen |
|---|---|---|---|
| Prinzip | Ein Optimierer verteilt Material nach Lasten im Bauraum | Software erzeugt viele Varianten nach Zielen und Regeln | Regelmässige Zellen füllen ein Volumen oder eine Hülle |
| Ergebnis | Eine optimierte Rohform | Mehrere Entwürfe zur Auswahl | Leichte Füllung mit einstellbarer Dichte |
| Stärke | Steifigkeit pro Masse | Vergleich von Varianten und Verfahren | Dämpfung, Durchströmung, gleichmässige Steifigkeit |
| Typische Teile | Halter, Hebel, Konsolen | Halter, Rahmen, Baugruppenteile | Polster, Griffe, Wärmetauscher, Implantate |
| Fertigung | Meist additiv, einfache Fälle auch gefräst | Je nach Vorgabe additiv, gefräst oder gegossen | Nur additiv, bevorzugt im Pulverbett |
Prinzip
- Topologieoptimierung
- Ein Optimierer verteilt Material nach Lasten im Bauraum
- Generatives Design
- Software erzeugt viele Varianten nach Zielen und Regeln
- Gitterstrukturen
- Regelmässige Zellen füllen ein Volumen oder eine Hülle
Ergebnis
- Topologieoptimierung
- Eine optimierte Rohform
- Generatives Design
- Mehrere Entwürfe zur Auswahl
- Gitterstrukturen
- Leichte Füllung mit einstellbarer Dichte
Stärke
- Topologieoptimierung
- Steifigkeit pro Masse
- Generatives Design
- Vergleich von Varianten und Verfahren
- Gitterstrukturen
- Dämpfung, Durchströmung, gleichmässige Steifigkeit
Typische Teile
- Topologieoptimierung
- Halter, Hebel, Konsolen
- Generatives Design
- Halter, Rahmen, Baugruppenteile
- Gitterstrukturen
- Polster, Griffe, Wärmetauscher, Implantate
Fertigung
- Topologieoptimierung
- Meist additiv, einfache Fälle auch gefräst
- Generatives Design
- Je nach Vorgabe additiv, gefräst oder gegossen
- Gitterstrukturen
- Nur additiv, bevorzugt im Pulverbett
Abgrenzung nach Liu et al. (2018) und ISO/ASTM 52910. In der Praxis werden die Ansätze kombiniert, etwa eine topologieoptimierte Aussenform mit Gitterfüllung.
Fertigungsregeln für optimierte Bauteile.
Ein Optimierer kennt die Grenzen des Druckverfahrens nur, wenn man sie ihm vorgibt. Diese Regeln entscheiden, ob ein Ergebnis druckbar und wirtschaftlich ist.
Mindeststärken einhalten
Feine Streben sehen elegant aus, sind aber anfällig und unter Umständen nicht druckbar. Die Mindestwandstärke je Werkstoff steht im Material Finder. Für tragende Streben lieber deutlich darüber bleiben.Überhänge begrenzen
Im Metall-3D-Druck brauchen Flächen, die flacher als 45° liegen, Stützen und werden auf der Unterseite rauer. Viele Optimierer können einen Überhangwinkel als Bedingung berücksichtigen und so Stützen sparen.Pulver entfernen können
Geschlossene Hohlräume halten im Pulverbett das Pulver fest. Hohlräume brauchen Öffnungen, durch die das Pulver nach dem Druck ausrieselt.Funktionsflächen mit Aufmass
Lagersitze, Passbohrungen und Dichtflächen werden mit Aufmass gedruckt und danach spanend bearbeitet. Diese Bereiche gehören bei der Optimierung in die eingefrorenen Zonen.Werkstoff realistisch annehmen
Gedruckte Werkstoffe sind nicht immer in alle Richtungen gleich fest. Bei FDM ist der Unterschied am grössten, Pulverbettverfahren sind gleichmässiger. Für die Nachrechnung Kennwerte des gedruckten Werkstoffs verwenden, nicht die des Halbzeugs.Kerben vermeiden
Übergänge zwischen Streben verrunden. Unruhige Rohformen aus der Berechnung enthalten oft kleine Kerben, die unter Wechsellast zum Ausgangspunkt von Rissen werden.
Werkstoffe und Verfahren für topologieoptimierte Teile.
Welches Verfahren passt, hängt von Last, Grösse und Stückzahl ab. Für die meisten optimierten Bauteile kommen diese Kombinationen in Frage.
Aluminium im Laserschmelzen
Leichte, steife Halter und Konsolen aus AlSi10Mg. Die Kombination aus geringer Dichte und Metallfestigkeit macht Aluminium zum häufigsten Werkstoff für optimierte Metallteile. Mehr unter Aluminium 3D-Druck.Titan im Laserschmelzen
Für höchste Festigkeit pro Gewicht und Teile, die korrosionsbeständig sein müssen, etwa in Luftfahrt, Motorsport und Medizintechnik. Mehr unter Titan 3D-Druck.PA12 im Pulverbett
Optimierte Kunststoffteile wie Greiferfinger, Hebel und Halter entstehen im SLS- oder MJF-Verfahren ohne Stützen und mit gleichmässigen Eigenschaften in alle Richtungen.Kohlefaserverstärkte Kunststoffe
PA12-CF und PA6-CF im FDM-Verfahren sind sehr steif und leicht. Wegen der Schichtrichtung eignen sie sich vor allem für flache, in der Ebene belastete Teile.
Wann sich Topologieoptimierung lohnt.
Am meisten bringt die Methode bei Teilen, deren Masse etwas kostet: bewegte Bauteile in Robotern und Maschinen, deren Gewicht Beschleunigung und Energie bestimmt, Teile in Fahrzeugen und Fluggeräten, und Endeffektoren, bei denen jedes eingesparte Gramm Nutzlast frei macht. Auch teure Werkstoffe wie Titan profitieren, weil weniger Volumen direkt weniger Kosten bedeutet.
Weniger lohnend ist die Optimierung bei Teilen, die ohnehin klein und günstig sind, bei denen die Masse keine Rolle spielt oder die in grosser Stückzahl gegossen oder gespritzt werden sollen. Dort reicht oft eine konventionelle, rippenverstärkte Konstruktion. Auch der Aufwand für Rechnung und Nachkonstruktion muss sich lohnen.
Wer ein optimiertes Teil fertigen lassen will, lädt die bereinigte Geometrie als STEP oder STL hoch und sieht Preis und Liefertermin sofort. Für Unterstützung bei Konstruktion und Auslegung für den 3D-Druck gibt es Konzept & Design, Hintergründe zu Verfahren und Grenzen stehen im Beitrag zur additiven Fertigung.
Weiterlesen.
Häufige Fragen.
- Die Topologieoptimierung berechnet eine optimale Materialverteilung für gegebene Lasten. Generatives Design erzeugt mit ähnlichen Methoden viele Varianten nach Zielen und Fertigungsregeln, aus denen die Konstrukteurin auswählt.
- Das hängt stark vom Ausgangsteil, den Lastfällen und den Vorgaben ab. Am meisten sparen Teile, die konventionell massiv oder überdimensioniert konstruiert waren. Eine verlässliche Zahl liefert nur die Berechnung am konkreten Teil.
- Einfache, weitgehend ebene Ergebnisse ja, wenn bei der Optimierung Fräsregeln vorgegeben werden. Freie, dreidimensionale Formen mit Hinterschnitten lassen sich meist nur additiv fertigen.
- Am besten STEP aus der nachkonstruierten CAD-Geometrie. Eine geglättete STL aus der Optimierung funktioniert ebenfalls, solange das Netz geschlossen ist.
- Für Metallteile meist Aluminium AlSi10Mg oder Titan, für Kunststoffteile PA12 im SLS- oder MJF-Verfahren. Kohlefaserverstärkte FDM-Werkstoffe eignen sich für flache, steife Teile.
- Funktionsflächen wie Lagersitze und Passbohrungen meist ja. Bei Metallteilen kommen Stützenentfernung und Wärmebehandlung dazu, die Freiformflächen bleiben in der Regel wie gedruckt.
Optimiertes Bauteil fertigen lassen.
Laden Sie die Geometrie hoch und vergleichen Sie Aluminium, Titan und PA12: Preis und Liefertermin stehen in Sekunden fest. Für Fragen zur Auslegung oder zur Nachkonstruktion schicken Sie uns eine Anfrage.
Veröffentlicht am 13. November 2026.
Quellen: Bendsøe, Sigmund: Topology Optimization – Theory, Methods and Applications, Springer · Liu et al.: Current and future trends in topology optimization for additive manufacturing, Structural and Multidisciplinary Optimization 57 (2018) · ISO/ASTM 52910:2018, Additive Fertigung – Konstruktion – Anforderungen, Richtlinien und Empfehlungen
Musterbilder mit KI erstellt.