
Additive Fertigung.
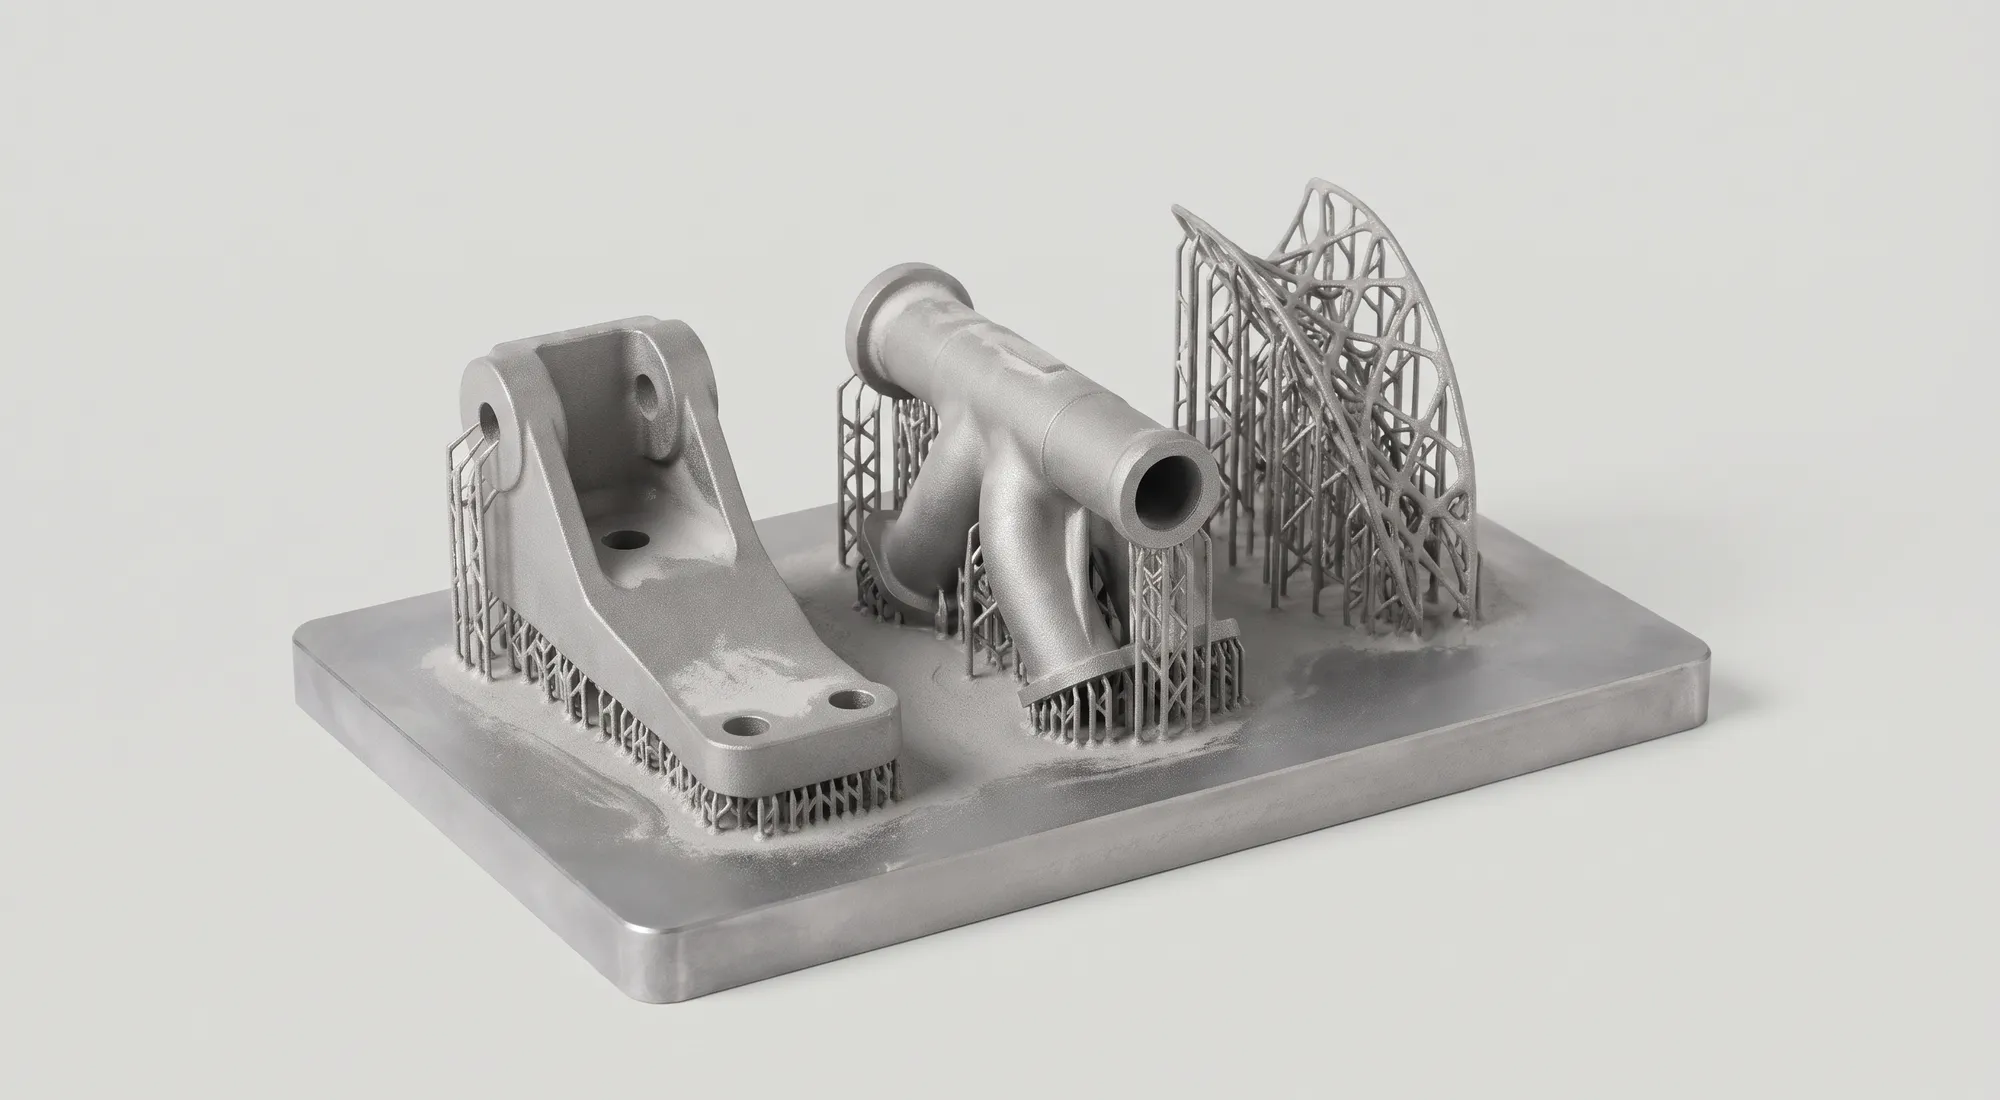
Additive Fertigung ist der Fachbegriff für industriellen 3D-Druck: Ein Bauteil entsteht direkt aus 3D-Daten, indem Material Schicht für Schicht aufgebaut wird, statt es aus einem Block abzutragen oder in einer Form umzuformen. Die Norm ISO/ASTM 52900 unterscheidet dabei sieben Verfahrensgruppen, von der Materialextrusion bis zum Laserschmelzen von Metallpulver.
- Kunststoff und Metall
- FDM, SLS, MJF, SLA und Metall-3D-Druck
- Ab einem Stück, ohne Werkzeug
- Preis online nach Upload
Was additive Fertigung bedeutet.
Die klassische Fertigung kennt zwei Grundprinzipien. Subtraktive Verfahren wie Fräsen, Drehen und Bohren tragen Material von einem Rohteil ab, bis die gewünschte Form übrig bleibt. Formative Verfahren wie Spritzgiessen, Giessen und Umformen bringen Material mit einer Form oder einem Werkzeug in Gestalt. Die additive Fertigung ist das dritte Prinzip: Sie fügt Material dort hinzu, wo das Bauteil entstehen soll, und zwar direkt nach den Daten eines 3D-Modells.
Die internationale Norm ISO/ASTM 52900 legt die Begriffe fest und beschreibt additive Fertigung als Verbinden von Material zu Bauteilen auf Grundlage von 3D-Modelldaten, in der Regel Schicht für Schicht. Im Deutschen sind auch «generative Fertigung» und «3D-Druck» üblich. Die VDI-Richtlinie 3405 ordnet die Anwendungen nach ihrem Zweck: Prototypen, Werkzeuge und Formen sowie Endteile. Mehr zum ersten Bereich steht im Beitrag zum Rapid Prototyping.
Weil kein Werkzeug gebaut werden muss, kostet ein Einzelteil in der additiven Fertigung kaum mehr als das hundertste. Eine Änderung braucht nur eine neue Datei. Das verschiebt die Rechnung gegenüber konventionellen Verfahren: Additiv lohnt sich besonders bei kleinen Stückzahlen, vielen Varianten und Geometrien, die sich anders nur aufwendig oder gar nicht herstellen lassen.
Die sieben Verfahrensgruppen nach ISO/ASTM 52900.
Die Norm ordnet alle additiven Verfahren nach dem physikalischen Prinzip, mit dem Material verbunden wird. Hinter vielen Markennamen steckt eine dieser sieben Gruppen.
| Kriterium | Prinzip | Bekannte Verfahren | Typische Werkstoffe |
|---|---|---|---|
| Materialextrusion | Thermoplast wird durch eine Düse gepresst und bahnweise abgelegt | FDM, FFF | PLA, PETG, ASA, Polyamid, PEEK, faserverstärkte Kunststoffe |
| Pulverbettbasiertes Schmelzen | Energie verschmilzt Pulver gezielt in einer Pulverschicht | SLS, MJF, SLM, LPBF | Polyamid, TPU, Aluminium, Edelstahl, Titan, Nickelbasis |
| Badbasierte Photopolymerisation | Licht härtet flüssiges Harz in einem Becken aus | SLA, DLP | Fotopolymere, auch transparent oder zäh |
| Freistrahl-Materialauftrag | Tröpfchen eines Werkstoffs werden aufgedruckt und ausgehärtet | PolyJet, Material Jetting | Fotopolymere, mehrfarbig |
| Freistrahl-Bindemittelauftrag | Ein Bindemittel verklebt Pulver, meist mit anschliessendem Sintern | Binder Jetting | Sand, Gips, Metallpulver |
| Gerichtete Energieeinbringung | Draht oder Pulver wird an der Auftragsstelle aufgeschmolzen | DED, Laserauftragschweissen, WAAM | Stahl, Titan, Nickelbasis |
| Schichtlaminierung | Folien oder Bleche werden geschnitten und verbunden | Sheet Lamination | Papier, Kunststofffolie, Metallfolie |
Materialextrusion
- Prinzip
- Thermoplast wird durch eine Düse gepresst und bahnweise abgelegt
- Bekannte Verfahren
- FDM, FFF
- Typische Werkstoffe
- PLA, PETG, ASA, Polyamid, PEEK, faserverstärkte Kunststoffe
Pulverbettbasiertes Schmelzen
- Prinzip
- Energie verschmilzt Pulver gezielt in einer Pulverschicht
- Bekannte Verfahren
- SLS, MJF, SLM, LPBF
- Typische Werkstoffe
- Polyamid, TPU, Aluminium, Edelstahl, Titan, Nickelbasis
Badbasierte Photopolymerisation
- Prinzip
- Licht härtet flüssiges Harz in einem Becken aus
- Bekannte Verfahren
- SLA, DLP
- Typische Werkstoffe
- Fotopolymere, auch transparent oder zäh
Freistrahl-Materialauftrag
- Prinzip
- Tröpfchen eines Werkstoffs werden aufgedruckt und ausgehärtet
- Bekannte Verfahren
- PolyJet, Material Jetting
- Typische Werkstoffe
- Fotopolymere, mehrfarbig
Freistrahl-Bindemittelauftrag
- Prinzip
- Ein Bindemittel verklebt Pulver, meist mit anschliessendem Sintern
- Bekannte Verfahren
- Binder Jetting
- Typische Werkstoffe
- Sand, Gips, Metallpulver
Gerichtete Energieeinbringung
- Prinzip
- Draht oder Pulver wird an der Auftragsstelle aufgeschmolzen
- Bekannte Verfahren
- DED, Laserauftragschweissen, WAAM
- Typische Werkstoffe
- Stahl, Titan, Nickelbasis
Schichtlaminierung
- Prinzip
- Folien oder Bleche werden geschnitten und verbunden
- Bekannte Verfahren
- Sheet Lamination
- Typische Werkstoffe
- Papier, Kunststofffolie, Metallfolie
Benennung nach ISO/ASTM 52900:2021 und VDI 3405. Für Funktionsteile in Industrie und Entwicklung sind Materialextrusion, Pulverbettverfahren und Photopolymerisation am weitesten verbreitet.
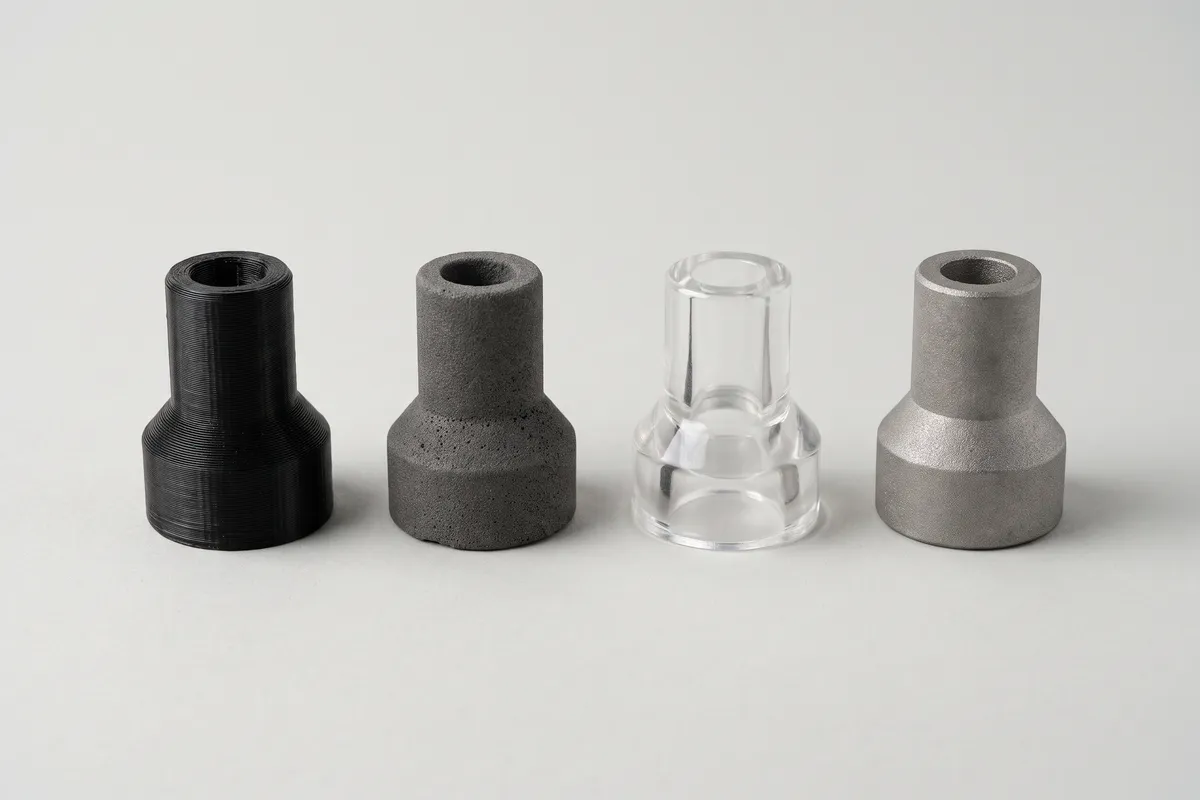
Additive Verfahren für Kunststoff und Metall.
Swiss3D bietet die Verfahren aus den drei wichtigsten Gruppen an. Welches passt, hängt vor allem vom Werkstoff, der Belastung und der Oberfläche ab.
FDM (Materialextrusion)
Für Vorrichtungen, Halter und grosse Muster. Zwölf Werkstoffe von PLA bis PEEK, darunter kohlefaserverstärkte Polyamide. Bauteile bis 800 × 800 × 800 mm in PLA und PETG, Lieferzeit meist 2–5 Werktage.SLS (Pulverbettbasiertes Schmelzen)
Ein Laser sintert Polyamid- oder TPU-Pulver. Ohne Stützstrukturen, zäh und in alle Richtungen ähnlich belastbar. Für Funktionsteile, Schnapphaken und Gehäuse bis 700 × 380 × 580 mm.MJF (Pulverbettbasiertes Schmelzen)
Infrarotstrahler verschmelzen eine ganze Pulverschicht auf einmal. PA12 in Grau oder Schwarz, mit feinkörniger Oberfläche und ausgelegt für Serien gleicher Teile.SLA und DLP (Photopolymerisation)
UV-Licht härtet Harz Schicht für Schicht. Glatte Oberflächen und feine Details, auch transparent. Für Sichtmodelle, Feinteile und Formen.Metall-3D-Druck (Pulverbettbasiertes Schmelzen)
Ein Laser schmilzt Metallpulver vollständig auf. Aluminium, Edelstahl, Titan, Inconel 718 und Kupfer für Bauteile mit innenliegenden Kanälen, Leichtbaustrukturen oder komplexer Geometrie.
Die Prozesskette: vom CAD-Modell zum fertigen Teil.
Am Anfang steht ein geschlossenes 3D-Modell, idealerweise als STEP-Datei, weil sie die Geometrie exakt beschreibt. STL zerlegt die Oberfläche in Dreiecke und genügt für viele Kunststoffteile ebenfalls. Bei der Datenaufbereitung wird das Teil im Bauraum ausgerichtet, bei Bedarf mit Stützstrukturen versehen und in Schichten zerlegt. Die Ausrichtung beeinflusst Festigkeit, Oberfläche, Massgenauigkeit und Kosten, gerade bei FDM und beim Metalldruck.
Im Bauprozess entsteht das Teil Schicht für Schicht. Danach folgen verfahrensabhängige Schritte: Pulverbettteile werden aus dem Pulver entpackt und gestrahlt, SLA-Teile gewaschen und nachgehärtet, FDM- und Metallteile von ihren Stützen befreit. Metallteile werden in der Regel wärmebehandelt, um Eigenspannungen abzubauen, und an Funktionsflächen häufig spanend nachbearbeitet.
Am Ende steht die Nachbearbeitung nach Bedarf, etwa Strahlen, Lackieren oder Gewindeschneiden. Bei Swiss3D beginnt die Kette mit dem Upload: Der Online-Rechner prüft das Modell und zeigt Preis und Liefertermin für Verfahren und Werkstoff, bevor bestellt wird.
Stärken der additiven Fertigung.
Die Vorteile zeigen sich vor allem dort, wo konventionelle Verfahren an Werkzeugkosten, Zugänglichkeit oder Rüstzeiten scheitern.
Ohne Werkzeug
Keine Form, keine Vorrichtung, keine Rüstzeit. Schon das erste Teil hat Serienqualität des Verfahrens, und eine Änderung kostet nur eine neue Datei.Geometriefreiheit
Hinterschnitte, innenliegende Kanäle, Gitterstrukturen und verschachtelte Formen sind möglich, die kein Fräser erreicht und keine Form entformen kann.Funktionsintegration
Mehrere Einzelteile lassen sich zu einem Bauteil zusammenfassen, etwa ein Gehäuse mit Haltern, Clips und Kabelführung. Das spart Montage und Verbindungselemente.Varianten und Losgrösse 1
Jedes Teil im Bauraum kann anders sein. Kundenspezifische Ausführungen, Ersatzteile und Kleinserien kosten pro Stück kaum mehr als Standardteile.Leichtbau
Material wird nur dort aufgebaut, wo es trägt. Rippen, Hohlräume und Gitter senken das Gewicht, besonders beim Metalldruck mit Aluminium und Titan.Kurze Durchlaufzeit
Vom Modell zum Teil vergehen oft nur wenige Werktage. Entwicklungsschleifen und Ersatzteilbeschaffung werden dadurch deutlich kürzer.
Grenzen und worauf Sie achten sollten.
Additive Fertigung ersetzt Fräsen und Spritzgiessen nicht pauschal. Diese Punkte entscheiden, ob ein Teil additiv sinnvoll ist.
Richtungsabhängige Eigenschaften
Schichtweise aufgebaute Teile sind oft nicht in alle Richtungen gleich fest. Bei FDM ist der Unterschied am grössten, Pulverbettverfahren sind deutlich gleichmässiger. Belastete Teile deshalb mit Blick auf die Ausrichtung auslegen.Oberfläche und Massgenauigkeit
Gedruckte Oberflächen zeigen Schichten oder eine körnige Struktur. Enge Passungen, Dichtflächen und Lagersitze werden in der Regel nachbearbeitet oder gleich in der CNC-Bearbeitung gefertigt.Werkstoffspezifikation
Ein gedruckter Werkstoff ist nicht dasselbe wie sein gegossenes, gewalztes oder spritzgegossenes Gegenstück, auch wenn er gleich heisst. Wo Normen oder Freigaben einen bestimmten Halbzeug-Werkstoff verlangen, braucht ein gedrucktes Teil eine eigene Freigabe.Bauteilgrösse
Jedes Verfahren hat einen begrenzten Bauraum. Grössere Teile werden geteilt und verbunden oder im Grossformatdruck gefertigt.Stückkosten in grossen Serien
Bei hohen Stückzahlen einfacher Teile wird Spritzguss irgendwann günstiger pro Teil. Wo die Grenze liegt, hängt von Grösse, Werkstoff und Komplexität ab. Eine Gegenüberstellung steht im Beitrag 3D-Druck vs. traditionelle Fertigung.
Wann sich additive Fertigung lohnt.
In Industrie und Entwicklung hat sich die additive Fertigung in einigen Bereichen fest etabliert. Prototypen und Funktionsmuster sind der klassische Einsatz. Dazu kommen Vorrichtungen, Lehren und Greifer für Montage- und Fertigungslinien, die schnell angepasst werden müssen, sowie Ersatzteile für Maschinen, für die es kein Werkzeug und oft keine Zeichnung mehr gibt.
Immer häufiger entstehen auch Endteile additiv: Gehäuse und Halter in Kleinserien, Bauteile mit integrierten Funktionen und Metallteile mit innenliegenden Kühl- oder Medienkanälen. Für Kleinserien ohne Werkzeug sind MJF und SLS ausgelegt, mehr dazu auf der Seite zur Serienproduktion.
Ob ein bestimmtes Teil additiv sinnvoll ist, zeigt am schnellsten ein Preis: Modell hochladen, Verfahren und Werkstoff wählen und mit dem Angebot für ein gefrästes oder gegossenes Teil vergleichen. Die wichtigsten Kostentreiber stehen auf der Seite zu den Kosten im 3D-Druck.
Weiterlesen.
Häufige Fragen.
- Im Wesentlichen ja. «Additive Fertigung» ist der normgerechte Fachbegriff nach ISO/ASTM 52900, «3D-Druck» der geläufige Name. In der Industrie wird additive Fertigung oft verwendet, wenn es um Serien- und Endteile geht.
- Die Norm ISO/ASTM 52900 unterscheidet sieben Gruppen: Materialextrusion, pulverbettbasiertes Schmelzen, badbasierte Photopolymerisation, Freistrahl-Materialauftrag, Freistrahl-Bindemittelauftrag, gerichtete Energieeinbringung und Schichtlaminierung.
- Thermoplaste wie PLA, PETG, ASA, Polyamid und PEEK, faserverstärkte Kunststoffe, elastisches TPU, Fotopolymere sowie Metalle wie Aluminium, Edelstahl, Titan, Inconel und Kupfer. Eine Übersicht mit Kennwerten bietet der Material Finder.
- Für Einzelteile und Kleinserien ist sie oft günstiger als konventionelle Verfahren, weil keine Werkzeugkosten anfallen. Bei grossen Stückzahlen einfacher Teile ist Spritzguss meist günstiger pro Teil.
- Das hängt stark von Verfahren, Werkstoff und Grösse ab. Werte je Werkstoff stehen im Material Finder. Für enge Passungen werden Funktionsflächen nachbearbeitet oder das Teil gefräst.
- In vielen Fällen ja, etwa bei Gehäusen, Haltern und Kleinserien aus PA12. Wo Normen einen bestimmten Halbzeug-Werkstoff vorschreiben, braucht ein gedrucktes Teil eine eigene Freigabe.
Teil additiv fertigen lassen.
Laden Sie Ihr Modell hoch und vergleichen Sie Verfahren und Werkstoffe: Preis und Liefertermin stehen in Sekunden fest. Für Metallteile, grosse Baugruppen oder Fragen zur Auslegung schicken Sie uns eine Anfrage.
Veröffentlicht am 13. November 2026.
Quellen: ISO/ASTM 52900:2021, Additive Fertigung – Grundlagen und Begriffe · VDI 3405, Additive Fertigungsverfahren – Grundlagen, Begriffe, Verfahrensbeschreibungen · ISO/ASTM 52910:2018, Additive Fertigung – Konstruktion – Anforderungen, Richtlinien und Empfehlungen · Gebhardt, Kessler, Schwarz, Thurn: Additive Fertigungsverfahren, Hanser · Zäh et al., Additive Fertigungsverfahren, Universität Augsburg
Musterbilder mit KI erstellt.