
DMLS und SLM: Metall-3D-Druck im Pulverbett.
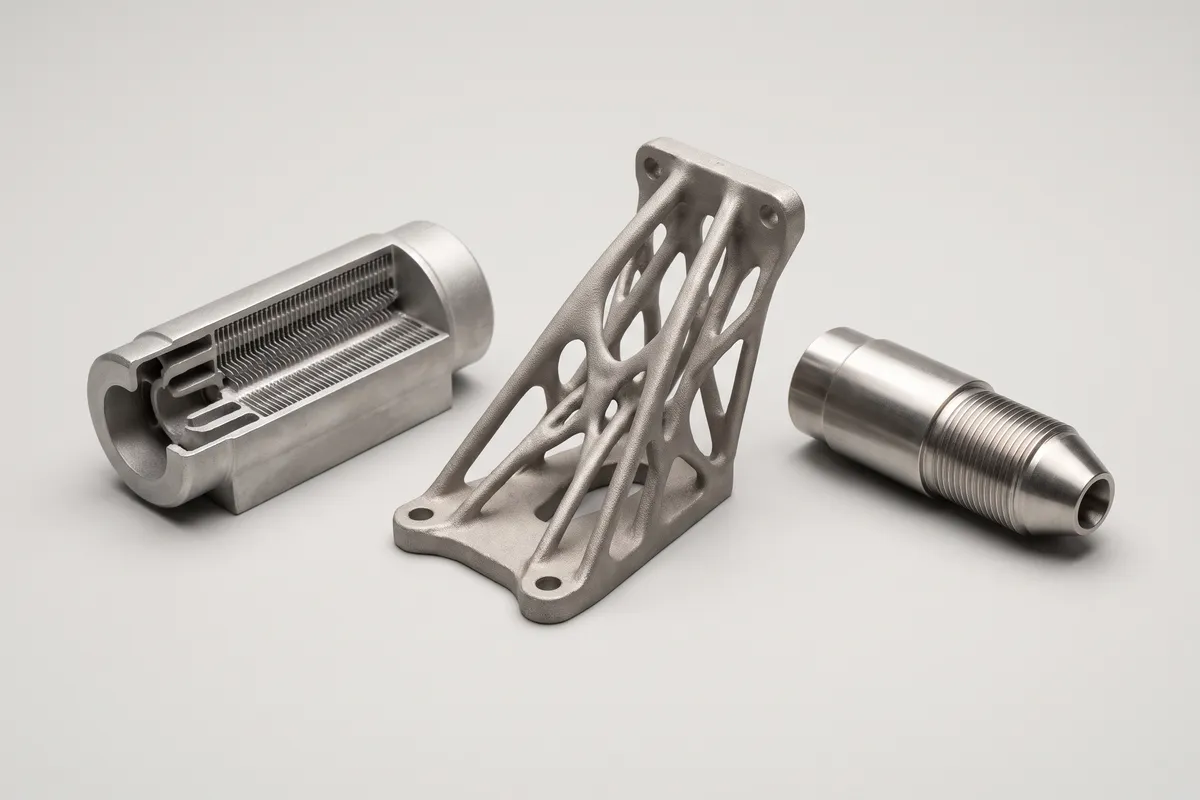
DMLS (Direct Metal Laser Sintering) und SLM (Selective Laser Melting) sind zwei Namen für dasselbe Verfahren: Ein Laser schmilzt feines Metallpulver Schicht für Schicht entlang der Bauteilkontur auf, bis ein dichtes Metallteil entsteht. In der Norm ISO/ASTM 52900 heisst es Pulverbettfusion mit Laser für Metalle, kurz PBF-LB/M oder LPBF.
- Aluminium, Edelstahl, Titan, Inconel, Kupfer
- Schichtdicke 0.03–0.05 mm
- Innenliegende Kanäle möglich
- Sandstrahlen und Gewindeschneiden bestellbar
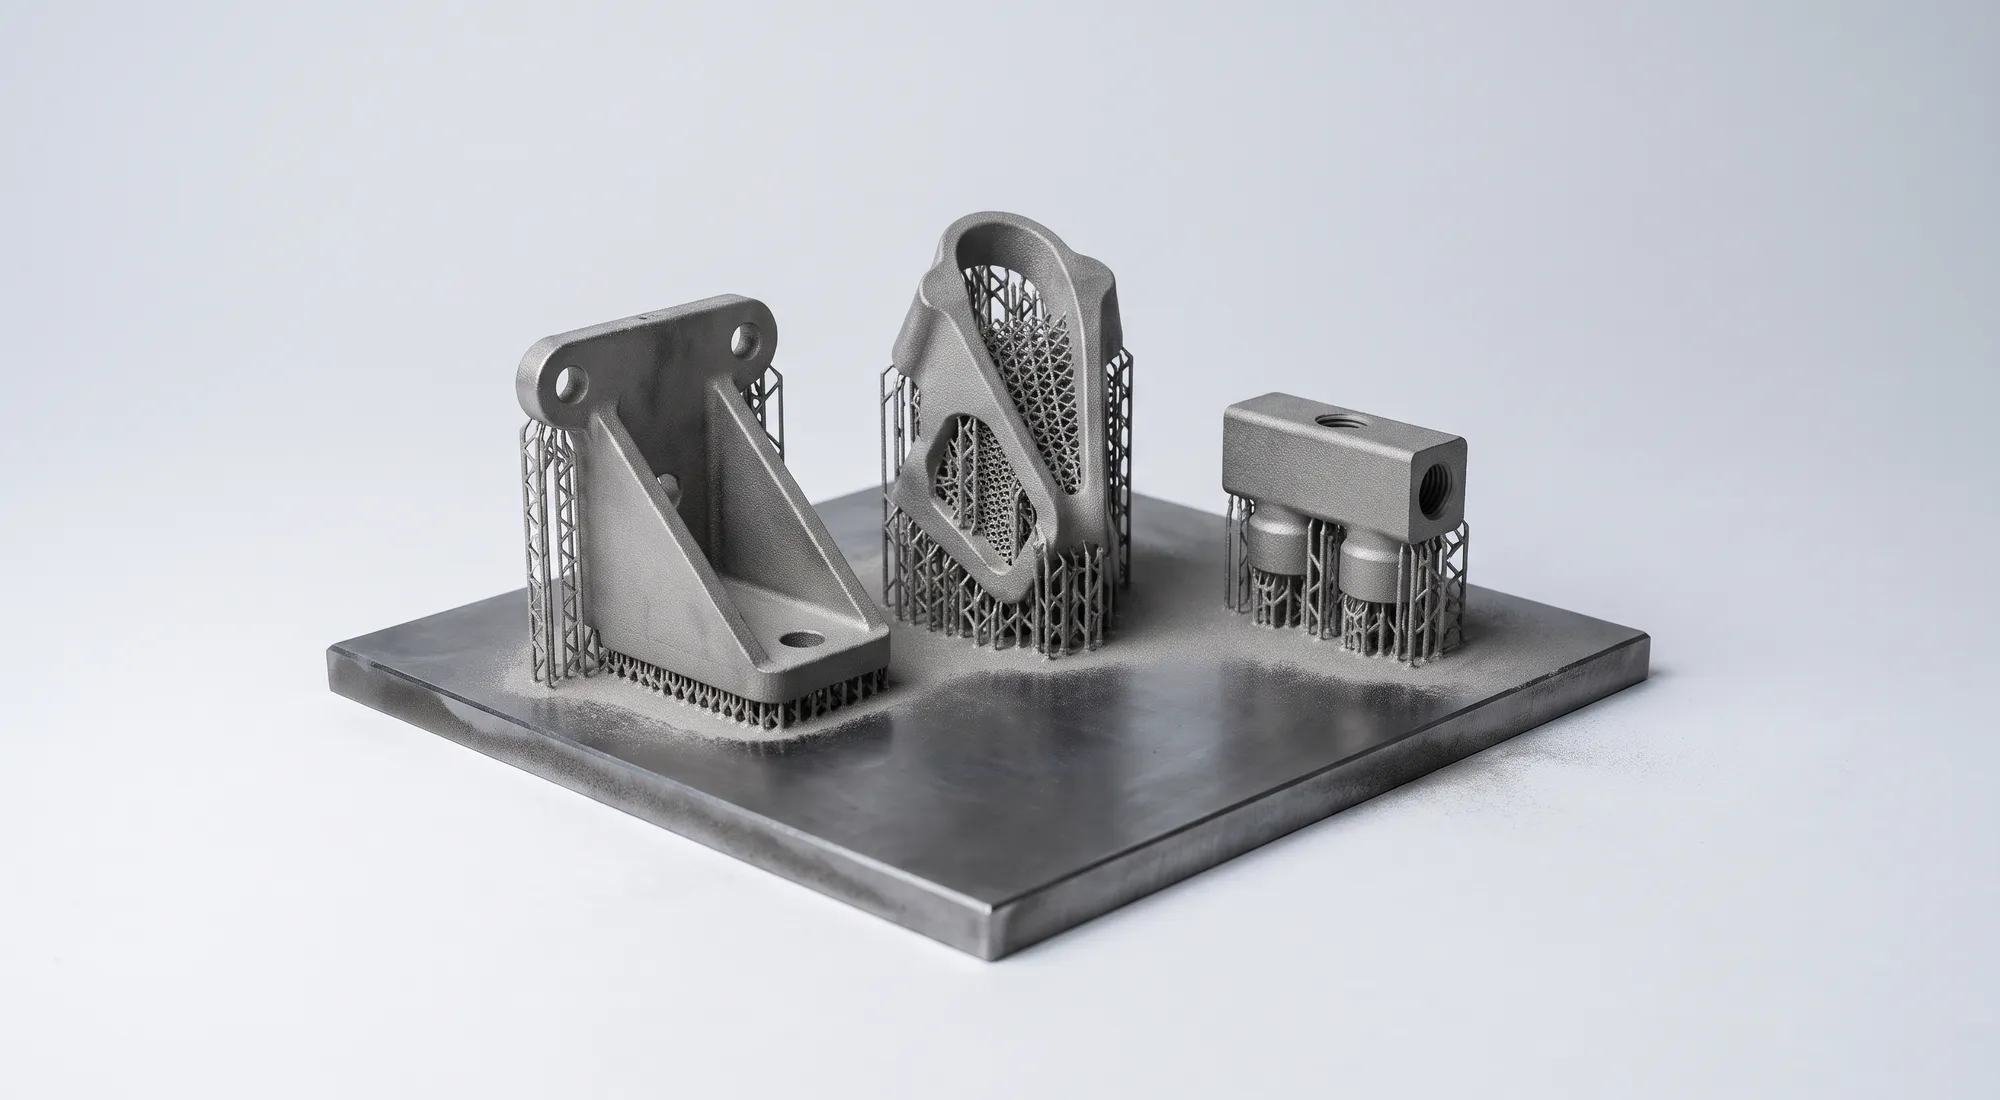
DMLS, SLM, LPBF: drei Namen für ein Verfahren.
Die Begriffe stammen aus unterschiedlichen Quellen, beschreiben aber dasselbe Prinzip. Für Konstruktion und Bestellung macht es keinen Unterschied, welcher Name verwendet wird.
| Kriterium | Herkunft | Wo der Begriff verwendet wird |
|---|---|---|
| DMLS | Bezeichnung eines Anlagenherstellers aus den 1990er-Jahren, «Direct Metal Laser Sintering» | Verbreitet in Datenblättern, im englischsprachigen Raum und bei Dienstleistern |
| SLM | Am Fraunhofer-Institut für Lasertechnik ILT in Aachen ab Mitte der 1990er-Jahre entwickelt, «Selective Laser Melting» | Verbreitet im deutschsprachigen Raum und in der Forschung |
| LPBF, L-PBF | Englisch «Laser Powder Bed Fusion» | Fachliteratur und Industrie, herstellerneutral |
| PBF-LB/M | Normbezeichnung nach ISO/ASTM 52900 | Normen, Spezifikationen, Qualitätsdokumente |
DMLS
- Herkunft
- Bezeichnung eines Anlagenherstellers aus den 1990er-Jahren, «Direct Metal Laser Sintering»
- Wo der Begriff verwendet wird
- Verbreitet in Datenblättern, im englischsprachigen Raum und bei Dienstleistern
SLM
- Herkunft
- Am Fraunhofer-Institut für Lasertechnik ILT in Aachen ab Mitte der 1990er-Jahre entwickelt, «Selective Laser Melting»
- Wo der Begriff verwendet wird
- Verbreitet im deutschsprachigen Raum und in der Forschung
LPBF, L-PBF
- Herkunft
- Englisch «Laser Powder Bed Fusion»
- Wo der Begriff verwendet wird
- Fachliteratur und Industrie, herstellerneutral
PBF-LB/M
- Herkunft
- Normbezeichnung nach ISO/ASTM 52900
- Wo der Begriff verwendet wird
- Normen, Spezifikationen, Qualitätsdokumente
Trotz «Sintering» im Namen wird das Pulver bei heutigen Anlagen auch beim DMLS vollständig aufgeschmolzen. Mit dem Lasersintern von Kunststoff (SLS) hat das Verfahren nur das Pulverbett gemeinsam.
So funktioniert das Laserschmelzen von Metall.
Die Anlage trägt eine dünne Schicht Metallpulver auf eine Bauplatte aus Stahl auf, typischerweise einige Hundertstel Millimeter. Ein fokussierter Laser fährt die Querschnittsfläche des Bauteils in dieser Schicht ab und schmilzt das Pulver dort vollständig auf. Die Schmelze verbindet sich mit der Schicht darunter und erstarrt in Sekundenbruchteilen. Danach senkt sich die Bauplattform um eine Schichtdicke, die nächste Pulverschicht wird aufgezogen, und der Vorgang wiederholt sich, bis das Teil fertig ist.
Damit das heisse Metall nicht oxidiert, läuft der Prozess unter Schutzgas, meist Argon oder Stickstoff. Weil jede Schicht aufgeschmolzen wird und schnell abkühlt, entstehen im Bauteil Eigenspannungen. Deshalb ist das Teil fest mit der Bauplatte verbunden, und überhängende Flächen werden mit feinen Stützstrukturen abgestützt, die gleichzeitig Wärme abführen.
Das Ergebnis ist ein nahezu dichtes Metallteil. Das Fraunhofer ILT nennt für optimierte Prozesse relative Bauteildichten über 99,5 %. Die mechanischen Eigenschaften liegen damit nahe am konventionell hergestellten Werkstoff, hängen aber von Werkstoff, Bauausrichtung und Wärmebehandlung ab.
Vom CAD-Modell zum fertigen Metallteil.
Der Druck selbst ist nur ein Schritt. Für die Qualität des Teils zählen die Schritte davor und danach genauso.
Datenaufbereitung
Das Modell wird auf der Bauplatte ausgerichtet, Stützstrukturen werden angelegt und die Schichten berechnet. Die Ausrichtung bestimmt, wo Stützen nötig sind, wie rau welche Fläche wird und wie lange der Druck dauert. Am besten liefern Sie eine STEP-Datei.Bauprozess
Je nach Höhe des Teils läuft die Anlage Stunden bis Tage. Mehrere Teile teilen sich eine Bauplatte, deshalb wirkt sich die Bauhöhe stärker auf die Dauer aus als die Anzahl.Spannungsarmglühen und Abtrennen
Je nach Werkstoff wird das Teil noch auf der Platte wärmebehandelt, damit es sich beim Abtrennen nicht verzieht. Danach wird es von der Bauplatte getrennt und die Stützen werden entfernt.Oberfläche
Direkt nach dem Druck ist die Oberfläche matt und leicht rau, auf der Unterseite von Überhängen rauer als oben. Standard ist Sandstrahlen, das eine gleichmässige matte Oberfläche ergibt.Nacharbeit an Funktionsflächen
Passungen, Dichtflächen und Gewinde werden nach dem Druck spanend bearbeitet. Gewinde M2 bis M12 lassen sich im Online-Rechner dazu wählen, weitere Nacharbeit über die CNC-Bearbeitung.
Werkstoffe für DMLS und SLM bei Swiss3D.
Diese Metalle bietet Swiss3D im Laserschmelzen an. Bauraum und alle Mindestmasse je Werkstoff stehen im Material Finder.
| Kriterium | Typische Eigenschaft | Schichtdicke | Mindestwand gestützt |
|---|---|---|---|
| Aluminium AlSi10Mg | Leicht, gute Wärmeleitung, für Leichtbau und Kühlkörper | 0.03 mm | 0.8 mm |
| Edelstahl 316L | Korrosionsbeständig und zäh, für Apparate- und Anlagenbau | 0.04 mm | 0.4 mm |
| Titan Ti6Al4V | Hohe Festigkeit bei geringem Gewicht | 0.03 mm | 0.4 mm |
| Inconel 718 | Fest bis in hohe Temperaturen, auf Anfrage | 0.04 mm | 0.4 mm |
| Reinkupfer | Sehr hohe elektrische und thermische Leitfähigkeit, auf Anfrage | 0.05 mm | 0.8 mm |
Aluminium AlSi10Mg
- Typische Eigenschaft
- Leicht, gute Wärmeleitung, für Leichtbau und Kühlkörper
- Schichtdicke
- 0.03 mm
- Mindestwand gestützt
- 0.8 mm
Edelstahl 316L
- Typische Eigenschaft
- Korrosionsbeständig und zäh, für Apparate- und Anlagenbau
- Schichtdicke
- 0.04 mm
- Mindestwand gestützt
- 0.4 mm
Titan Ti6Al4V
- Typische Eigenschaft
- Hohe Festigkeit bei geringem Gewicht
- Schichtdicke
- 0.03 mm
- Mindestwand gestützt
- 0.4 mm
Inconel 718
- Typische Eigenschaft
- Fest bis in hohe Temperaturen, auf Anfrage
- Schichtdicke
- 0.04 mm
- Mindestwand gestützt
- 0.4 mm
Reinkupfer
- Typische Eigenschaft
- Sehr hohe elektrische und thermische Leitfähigkeit, auf Anfrage
- Schichtdicke
- 0.05 mm
- Mindestwand gestützt
- 0.8 mm
Werte aus dem Material Finder von Swiss3D. Eine gestützte Wand ist an zwei oder mehr Seiten mit anderen Wänden verbunden, freistehende Wände brauchen mehr.
Konstruktionsregeln für das Laserschmelzen.
Die Norm ISO/ASTM 52911-1 fasst die Konstruktionsempfehlungen für PBF-LB/M zusammen. Die wichtigsten Punkte für die Praxis:
Überhänge über 45° vermeiden
Flächen, die flacher als etwa 45° zur Bauplatte liegen, brauchen Stützen. Die Unterseite wird dort rauer, und die Stützen müssen entfernt werden. Fasen statt waagrechter Kanten und tropfenförmige statt runde Querbohrungen sparen Stützen.Pulver muss heraus
Geschlossene Hohlräume füllen sich mit Pulver, das nicht mehr entfernt werden kann. Kanäle und Hohlräume brauchen Öffnungen, möglichst an beiden Enden, und Stützen in Kanälen lassen sich kaum entfernen.Grosse Flächen und Massen vermeiden
Grosse, massive Querschnitte bauen hohe Eigenspannungen auf und dauern lange. Wandstärken gleichmässig halten, Material dort weglassen, wo es nicht trägt, etwa mit Topologieoptimierung oder Gitterstrukturen.Aufmass für Funktionsflächen
Flächen, die gefräst, gerieben oder geschliffen werden, mit Aufmass konstruieren und in der Zeichnung kennzeichnen. Bohrungen für Gewinde als Kernloch anlegen.Kleine Löcher und feine Details
Sehr kleine Bohrungen wachsen leicht zu, feine Details werden durch das Sandstrahlen gerundet. Die Mindestmasse je Werkstoff stehen im Material Finder.
Wann sich DMLS und SLM lohnen und wann nicht.
Das Laserschmelzen spielt seine Stärken bei Geometrien aus, die spanend nicht oder nur mit grossem Aufwand herstellbar sind: innenliegende Kühlkanäle, die der Kontur folgen, Gitter- und Leichtbaustrukturen, Bauteile, die sonst aus mehreren Teilen verschweisst oder verschraubt würden, und organische Formen aus der Topologieoptimierung. Weil kein Werkzeug nötig ist, eignet es sich ausserdem für Prototypen, Einzelteile und Kleinserien.
Weniger sinnvoll ist es bei einfachen prismatischen Teilen, die sich in wenigen Aufspannungen fräsen lassen, bei grossen massiven Teilen und bei hohen Stückzahlen einfacher Geometrie. Dort ist die CNC-Bearbeitung meist schneller und günstiger. Oft ist die Kombination am besten: die komplexe Form gedruckt, Passungen und Dichtflächen nachgefräst.
Wer zwischen den Verfahren abwägt, findet auf der Seite zum Metall-3D-Druck einen Überblick über die Werkstoffe und Anwendungen, Details auf den Seiten zu Aluminium, Edelstahl, Titan und Kupfer. Für Kunststoffteile mit ähnlichem Pulverbettprinzip ist das SLS-Verfahren die passende Alternative.
Weiterlesen.
Häufige Fragen.
- Für die Praxis keiner. Beide Namen bezeichnen das Laserschmelzen von Metallpulver im Pulverbett. DMLS ist die Bezeichnung eines Anlagenherstellers, SLM stammt aus der Forschung am Fraunhofer ILT. Die Norm nennt das Verfahren PBF-LB/M.
- Laser Powder Bed Fusion, also Pulverbettfusion mit Laser. Es ist die herstellerneutrale Bezeichnung für DMLS und SLM. In der Norm ISO/ASTM 52900 heisst das Verfahren für Metalle PBF-LB/M.
- SLM schmilzt Metallpulver vollständig auf und erzeugt Metallteile. SLS sintert Kunststoffpulver, meist Polyamid, und braucht keine Stützstrukturen, weil das umgebende Pulver das Teil trägt.
- Bei Swiss3D Aluminium AlSi10Mg, Edelstahl 316L, Titan Ti6Al4V sowie auf Anfrage Inconel 718 und Reinkupfer.
- Mit optimierten Prozessen werden relative Dichten über 99,5 % erreicht, laut Fraunhofer ILT. Die Werte eines bestimmten Teils hängen von Werkstoff, Anlage und Parametern ab.
- Der Preis hängt vor allem vom Volumen, von der Bauhöhe und vom Werkstoff ab. Für Aluminium, Edelstahl und Titan zeigt der Online-Rechner den Preis direkt nach dem Upload, Inconel und Kupfer werden auf Anfrage kalkuliert.
Metallteil im Laserschmelzen bestellen.
Laden Sie Ihre STEP-Datei hoch und wählen Sie Aluminium, Edelstahl oder Titan. Preis und Lieferzeit erscheinen direkt im Online-Rechner, für Inconel und Kupfer erhalten Sie ein Angebot.
Veröffentlicht am 17. November 2026.
Quellen: ISO/ASTM 52900:2021, Additive manufacturing – General principles – Fundamentals and vocabulary · ISO/ASTM 52911-1:2019, Additive manufacturing – Design – Part 1: Laser-based powder bed fusion of metals · Fraunhofer ILT, Laser Powder Bed Fusion · Fraunhofer ILT, Themenbroschüre Laser Powder Bed Fusion · idw, Fraunhofer ILT: Pressemitteilung zu Dichte und Aufbaurate im LPBF
Musterbilder mit KI erstellt.