
PLA im 3D-Druck.
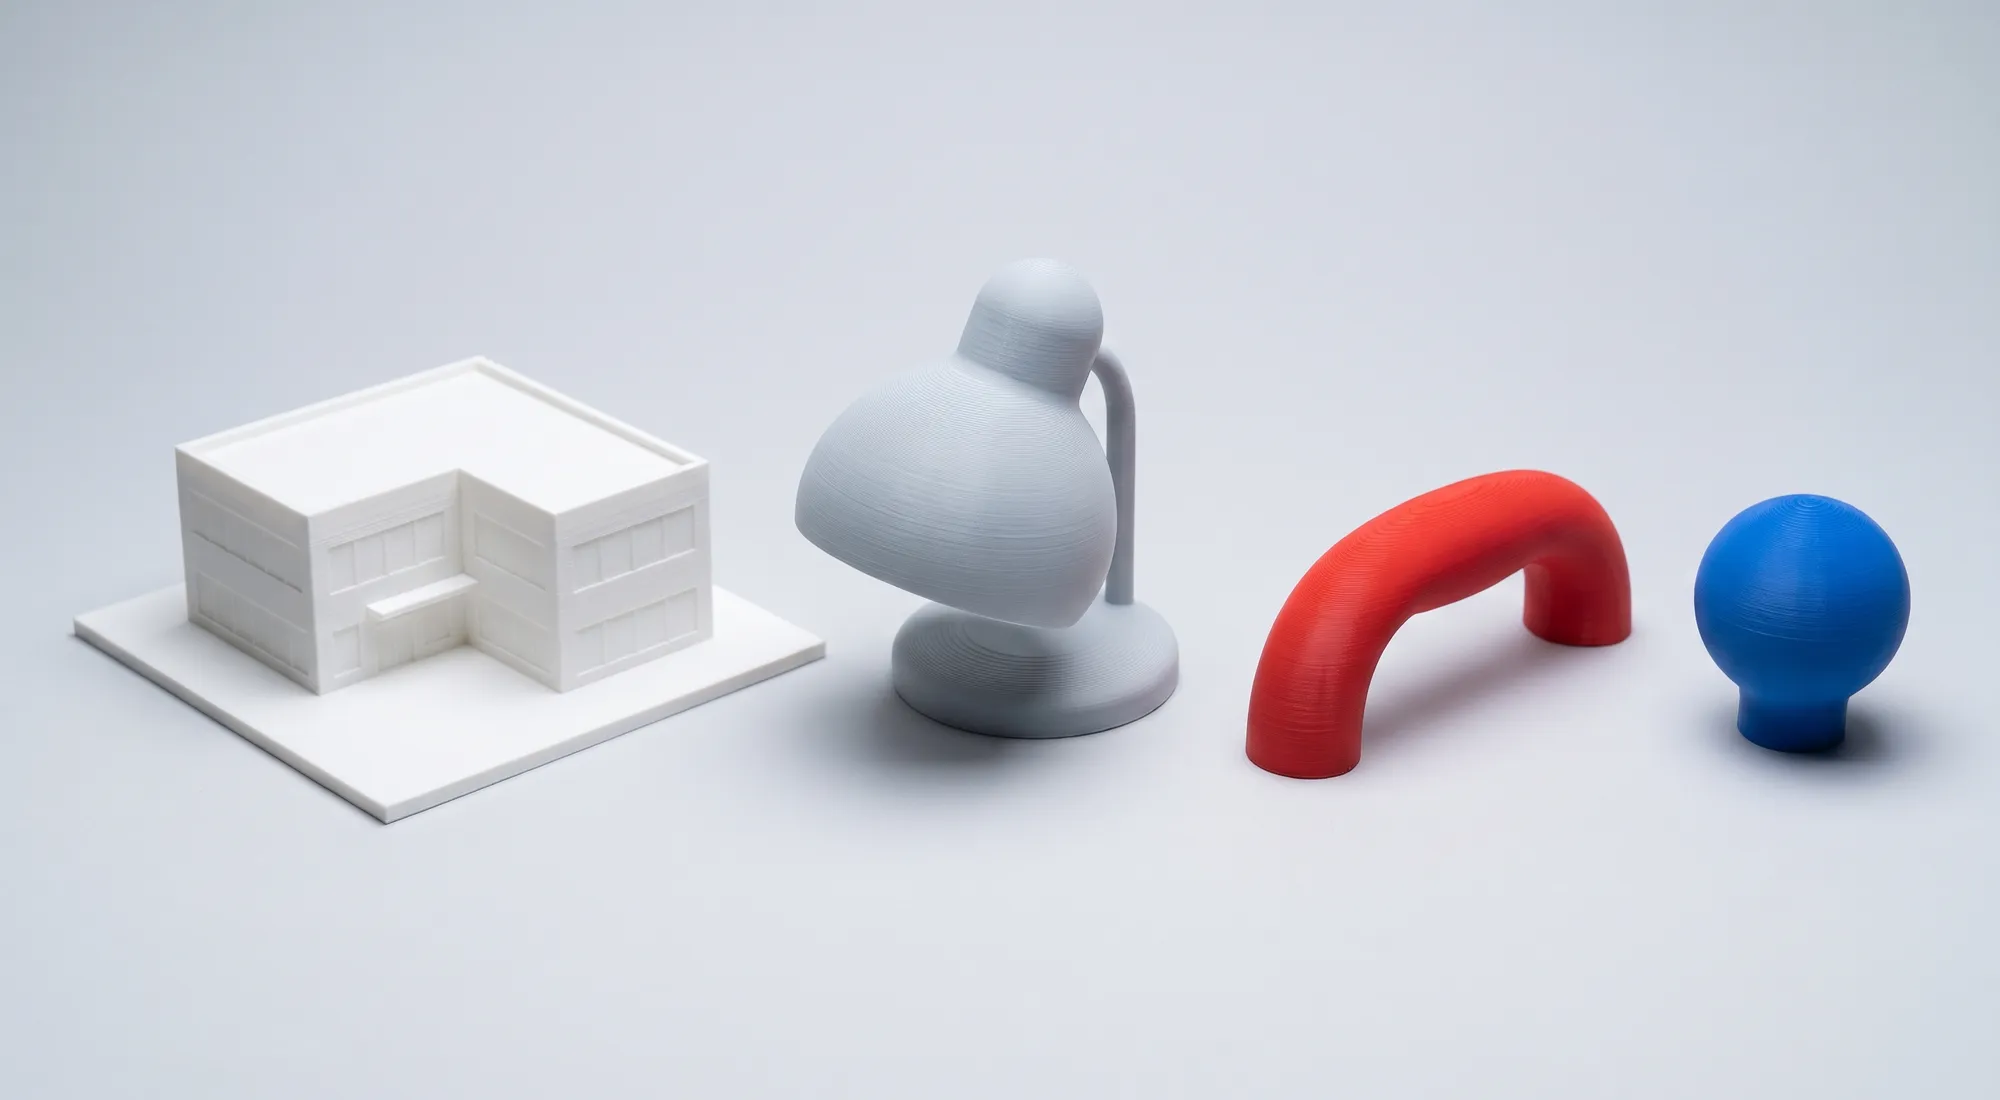
PLA (Polylactid, auch Polymilchsäure) ist ein Kunststoff aus Milchsäure, die aus Stärke oder Zucker von Pflanzen gewonnen wird. Im 3D-Druck ist PLA das günstigste und schnellste Material: steif, massgenau und in acht Farben erhältlich, aber spröde und schon ab rund 60 °C weich. Swiss3D bietet PLA im FDM-Verfahren für Anschauungsmodelle, Designstudien und erste Prototypen an.
- Zugmodul 3427 MPa, steif und massgenau
- Wärmeformbeständig bis 58 °C (HDT-A)
- Acht Farben, Teile bis 800 × 800 × 800 mm
- Lieferzeit 2–5 Werktage, Express 1–2
Was PLA ist.
PLA steht für Polylactid oder Polymilchsäure. Ausgangsstoff ist Stärke oder Zucker aus Pflanzen wie Mais, Maniok, Zuckerrohr oder Zuckerrüben. Die Stärke wird zu Traubenzucker abgebaut und dieser zu Milchsäure vergoren. Aus der Milchsäure entsteht zuerst ein ringförmiges Zwischenprodukt, das Lactid, und daraus durch Polymerisation der Kunststoff. Chemisch gehört PLA zu den Polyestern, wie auch PET und PETG.
Im Unterschied zu den meisten technischen Kunststoffen basiert PLA damit nicht auf Erdöl. Das macht ihn zu einem der bekanntesten Biokunststoffe. «Bio» beschreibt hier aber vor allem die Herkunft des Rohstoffs. Ob und wie schnell ein PLA-Teil abgebaut wird, ist eine eigene Frage und weiter unten erklärt.
Im FDM-Druck ist PLA das unkomplizierteste Material. Es schrumpft beim Abkühlen kaum, verzieht sich wenig und gibt Kanten und Details sauber wieder. Deshalb lassen sich auch grosse, flache Teile zuverlässig drucken. Der Preis dafür ist eine tiefe Glasübergangstemperatur von 61 °C laut Datenblatt: Oberhalb davon wird PLA weich, und Teile verformen sich unter ihrem eigenen Gewicht oder einer kleinen Last.
Kennwerte von PLA.
Werte aus dem technischen Datenblatt PLA Basic, gemessen in der Schichtebene an genormten Prüfkörpern.
| Kriterium | Wert | Prüfnorm |
|---|---|---|
| Zugmodul | 3427 MPa | ISO 527 |
| Zugfestigkeit | 52 MPa | ISO 527 |
| Bruchdehnung | 6 % | ISO 527 |
| Biegemodul | 3231 MPa | ISO 178 |
| Biegefestigkeit | 87 MPa | ISO 178 |
| Kerbschlagzähigkeit Charpy | 3,3 kJ/m² | ISO 179 |
| Dichte | 1,17 g/cm³ | ISO 1183 |
| Glasübergangstemperatur | 61 °C | DSC |
| Vicat-Erweichungstemperatur | 63 °C | ISO 306 |
| Wärmeformbeständigkeit HDT-A / HDT-B | 58 °C / 60 °C | ISO 75 |
Zugmodul
- Wert
- 3427 MPa
- Prüfnorm
- ISO 527
Zugfestigkeit
- Wert
- 52 MPa
- Prüfnorm
- ISO 527
Bruchdehnung
- Wert
- 6 %
- Prüfnorm
- ISO 527
Biegemodul
- Wert
- 3231 MPa
- Prüfnorm
- ISO 178
Biegefestigkeit
- Wert
- 87 MPa
- Prüfnorm
- ISO 178
Kerbschlagzähigkeit Charpy
- Wert
- 3,3 kJ/m²
- Prüfnorm
- ISO 179
Dichte
- Wert
- 1,17 g/cm³
- Prüfnorm
- ISO 1183
Glasübergangstemperatur
- Wert
- 61 °C
- Prüfnorm
- DSC
Vicat-Erweichungstemperatur
- Wert
- 63 °C
- Prüfnorm
- ISO 306
Wärmeformbeständigkeit HDT-A / HDT-B
- Wert
- 58 °C / 60 °C
- Prüfnorm
- ISO 75
Typische Werte aus Herstellerangaben, keine zugesicherten Eigenschaften. In Aufbaurichtung Z sind geringere Festigkeiten zu erwarten. Gut beständig gegen Öle, Fette und schwache Säuren bei kurzem Kontakt, eingeschränkt gegen schwache Laugen, gering gegen starke Säuren und Laugen.
PLA vs. PETG und PA12.
PLA wird oft mit PETG verglichen, dem zweiten günstigen FDM-Material. PA12 aus dem Pulverdruck steht als Beispiel für einen zähen Funktionswerkstoff daneben. Alle Werte stammen aus den Datenblättern von Swiss3D.
| Kriterium | PLA (FDM) | PETG (FDM) | PA12 (SLS, MJF) |
|---|---|---|---|
| Zugfestigkeit | 52 MPa | 50,8 MPa | 46 MPa |
| Zugmodul | 3427 MPa | 2117 MPa | 1600 MPa |
| Bruchdehnung | 6 % | 8,4 % | 36 % |
| Wärmeformbeständigkeit HDT-A | 58 °C | 75 °C | 82 °C |
| Wärmeformbeständigkeit HDT-B | 60 °C | 78 °C | 145 °C |
| Wasser und Feuchte | nicht vorgesehen | gut | gut |
| Farben | acht Grundfarben | Weiss, Schwarz, weitere auf Anfrage | Dunkelgrau, Schwarz, Weiss |
| Lieferzeit | 2–5 Werktage | 2–5 Werktage | SLS 2–5, MJF 7–10 Werktage |
Zugfestigkeit
- PLA (FDM)
- 52 MPa
- PETG (FDM)
- 50,8 MPa
- PA12 (SLS, MJF)
- 46 MPa
Zugmodul
- PLA (FDM)
- 3427 MPa
- PETG (FDM)
- 2117 MPa
- PA12 (SLS, MJF)
- 1600 MPa
Bruchdehnung
- PLA (FDM)
- 6 %
- PETG (FDM)
- 8,4 %
- PA12 (SLS, MJF)
- 36 %
Wärmeformbeständigkeit HDT-A
- PLA (FDM)
- 58 °C
- PETG (FDM)
- 75 °C
- PA12 (SLS, MJF)
- 82 °C
Wärmeformbeständigkeit HDT-B
- PLA (FDM)
- 60 °C
- PETG (FDM)
- 78 °C
- PA12 (SLS, MJF)
- 145 °C
Wasser und Feuchte
- PLA (FDM)
- nicht vorgesehen
- PETG (FDM)
- gut
- PA12 (SLS, MJF)
- gut
Farben
- PLA (FDM)
- acht Grundfarben
- PETG (FDM)
- Weiss, Schwarz, weitere auf Anfrage
- PA12 (SLS, MJF)
- Dunkelgrau, Schwarz, Weiss
Lieferzeit
- PLA (FDM)
- 2–5 Werktage
- PETG (FDM)
- 2–5 Werktage
- PA12 (SLS, MJF)
- SLS 2–5, MJF 7–10 Werktage
PLA ist der steifste der drei Werkstoffe, aber auch der sprödeste und der wärmeempfindlichste. PETG hält mehr Wärme und Feuchte aus, PA12 verformt sich stark, bevor es bricht.
Wofür sich PLA eignet.
Anschauungsmodelle und Designstudien
Für Formstudien, Ergonomiemodelle und Präsentationen, bei denen Aussehen und Proportionen zählen. Acht Farben erlauben farbige Modelle ohne Lackierung.Architektur- und Massstabsmodelle
PLA bildet Kanten und Fassadendetails sauber ab und eignet sich für grosse Volumenmodelle. Mehr zu Massstab und Mindestwandstärken bei Architekturmodellen.Erste Prototypen für Form und Einbau
Für die Frage, ob ein Teil passt, bevor es aus einem technischen Werkstoff gedruckt oder gefertigt wird. Wie Prototypen schrittweise entstehen, steht bei Rapid Prototyping.Messe- und Präsentationsobjekte
Exponate, Displays und dekorative Teile für den Innenbereich, die nicht dauerhaft belastet werden.
Grenzen von PLA.
Wärme
Mit einer Wärmeformbeständigkeit von 58 °C unter Last verformt sich PLA schon in einem Auto in der Sommersonne, neben Leuchten oder auf Geräten, die warm werden. Für solche Teile ist PETG die nächste Stufe, für deutlich höhere Temperaturen faserverstärktes Polyamid.Schlag und Dauerlast
PLA bricht mit einer Bruchdehnung von 6 % fast ohne Vorwarnung. Unter Dauerlast kriecht es. Für Funktionsteile mit mechanischer Belastung ist es deshalb nicht vorgesehen.Im Freien
Sonne und Wärme lassen PLA vergilben und verformen. Für Teile im Freien eignet sich ASA.Wasser und Chemikalien
Kurzer Kontakt mit Ölen und Fetten ist laut Datenblatt unproblematisch. Für dauerhaften Kontakt mit Wasser, Ölen oder Chemikalien ist PLA nicht vorgesehen und auch nicht als wasserdicht angegeben.Lebensmittelkontakt
Swiss3D gibt gedrucktes PLA nicht als lebensmittelecht an. Rillen zwischen den Schichten lassen sich zudem schlecht reinigen.
Ist PLA biologisch abbaubar?
PLA gilt als biologisch abbaubar, aber nur unter bestimmten Bedingungen. Gemeint ist die industrielle Kompostierung nach der europäischen Norm EN 13432: Ein Material muss sich dort bei rund 58 °C innerhalb von höchstens sechs Monaten zu 90 % zu CO₂ abbauen und nach zwölf Wochen so weit zerfallen sein, dass höchstens 10 % auf einem 2-mm-Sieb zurückbleiben. Laut Umweltbundesamt zerfallen solche Kunststoffe erst über 60 °C, die ein Gartenkompost nicht erreicht. Im Boden oder im Wasser fehlen diese Bedingungen ebenfalls.
Für ein gedrucktes Bauteil ist das sogar ein Vorteil: Bei Raumtemperatur und normaler Luftfeuchte bleibt PLA über Jahre formstabil, solange es nicht warm wird. Nach EN 13432 zertifiziert wird zudem immer ein bestimmtes Produkt, inklusive Prüfung auf Schwermetalle und Ökotoxizität. Ein gedrucktes Teil mit Farbpigmenten ist deshalb nicht automatisch kompostierbar, nur weil der Grundstoff PLA ist. Der Umweltvorteil von PLA liegt vor allem im pflanzlichen Rohstoff, nicht in der Entsorgung.
Für Kunden heisst das: PLA ist eine gute Wahl für Modelle, die eine Zeit lang gebraucht werden, etwa für ein Projekt, eine Präsentation oder einen Entwicklungsschritt. Für Teile, die lange im Einsatz bleiben, entscheidet die Belastung über den Werkstoff, nicht die Abbaubarkeit.
PLA-Teile konstruieren und bestellen.
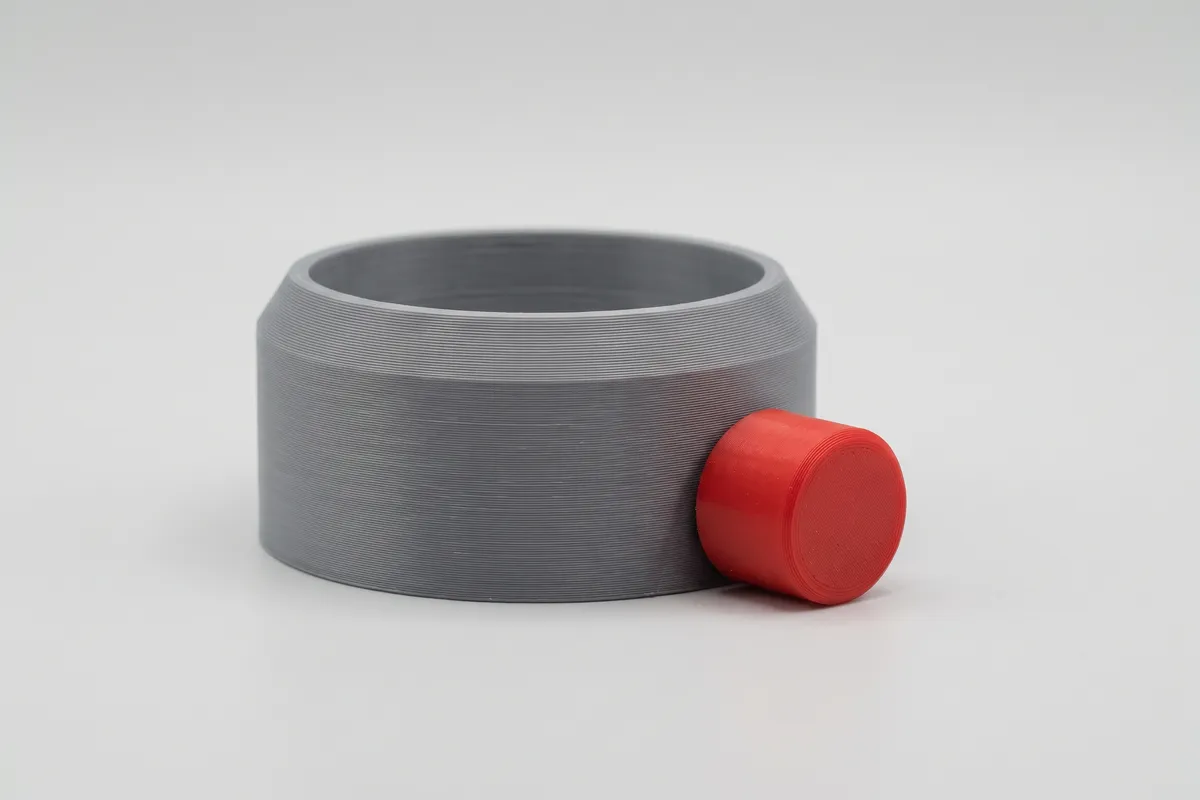
Für PLA gelten die Regeln des FDM-Drucks. Wände sollten mindestens 1 mm dick sein, Löcher mindestens 2 mm messen, erhabene und vertiefte Details mindestens 0,6 mm, der Abstand zwischen getrennten Teilen 0,5 mm. Dünne, freistehende Stäbe und Drähte brauchen mindestens 2 mm. Ineinandergreifende Teile lassen sich in einem Stück drucken.
Weil PLA spröde ist, lohnt es sich, scharfe Innenecken zu verrunden und dünne Stege zu vermeiden, an denen ein Modell beim Transport abbrechen kann. Die Schichtlinien sind sichtbar und verlaufen waagrecht zur Druckrichtung. Wer eine glatte Sichtfläche braucht, legt sie möglichst nach oben oder wählt für dieses Teil SLA.
Swiss3D bietet für PLA Klarlack sowie transparente Schutzbeschichtungen gegen UV-Strahlung und gegen Wasser und Gas an, beschrieben bei der Nachbearbeitung. Die Lieferzeit liegt bei 2–5 Werktagen, mit Express bei 1–2 Werktagen. Preis und Termin zeigt der Online-Rechner nach dem Hochladen des Modells.
Weiterlesen.
Häufige Fragen.
- PLA (Polylactid oder Polymilchsäure) ist ein Polyester aus Milchsäure, die aus Stärke oder Zucker von Pflanzen wie Mais, Maniok oder Zuckerrohr gewonnen wird. Im 3D-Druck ist es das günstigste und am einfachsten zu verarbeitende Material.
- Laut Datenblatt liegt die Glasübergangstemperatur bei 61 °C und die Wärmeformbeständigkeit bei 58 °C unter Last (HDT-A). Ab rund 60 °C werden PLA-Teile weich und verformen sich.
- PLA ist steifer, günstiger und gibt Details sauberer wieder. PETG ist zäher, hält Feuchte und Chemikalien besser aus und ist bis 75 °C formstabil. Für Modelle eignet sich PLA, für Funktionsteile PETG.
- Nur unter den Bedingungen einer industriellen Kompostierung nach EN 13432, also bei rund 58 °C über mehrere Wochen. Ein Gartenkompost wird dafür nicht warm genug.
- Swiss3D gibt gedrucktes PLA nicht als lebensmittelecht an. Für Teile mit Lebensmittelkontakt senden Sie uns bitte eine Anfrage mit den Anforderungen.
- Nicht dauerhaft. Sonne und Wärme lassen PLA vergilben und verformen. Für Teile im Freien eignet sich ASA.
- In der Regel in 2–5 Werktagen, mit Express in 1–2 Werktagen. Preis und Liefertermin sehen Sie sofort im Online-Rechner.
PLA-Modell bestellen.
Laden Sie Ihr Modell hoch und wählen Sie PLA in einer der acht Farben. Preis und Lieferzeit sehen Sie sofort im Online-Rechner.
Veröffentlicht am 19. November 2026.
Quellen: Swiss3D, Technisches Datenblatt PLA Basic (FDM), TDS-PLA-BASIC-DE · Swiss3D, Technisches Datenblatt PETG (FDM), TDS-PETG-DE · Swiss3D, Technisches Datenblatt PA12 (SLS), TDS-SLS-PA12-DE · NatureWorks, Ingeo Technology · European Bioplastics, Fact Sheet Industry standards & labels · TÜV AUSTRIA, Vergleich der Normen zur Kompostierbarkeit (Info Doc 415) · Umweltbundesamt, Biobasierte und biologisch abbaubare Kunststoffe (2021)
Musterbilder mit KI erstellt.