
Eloxieren von Aluminium.
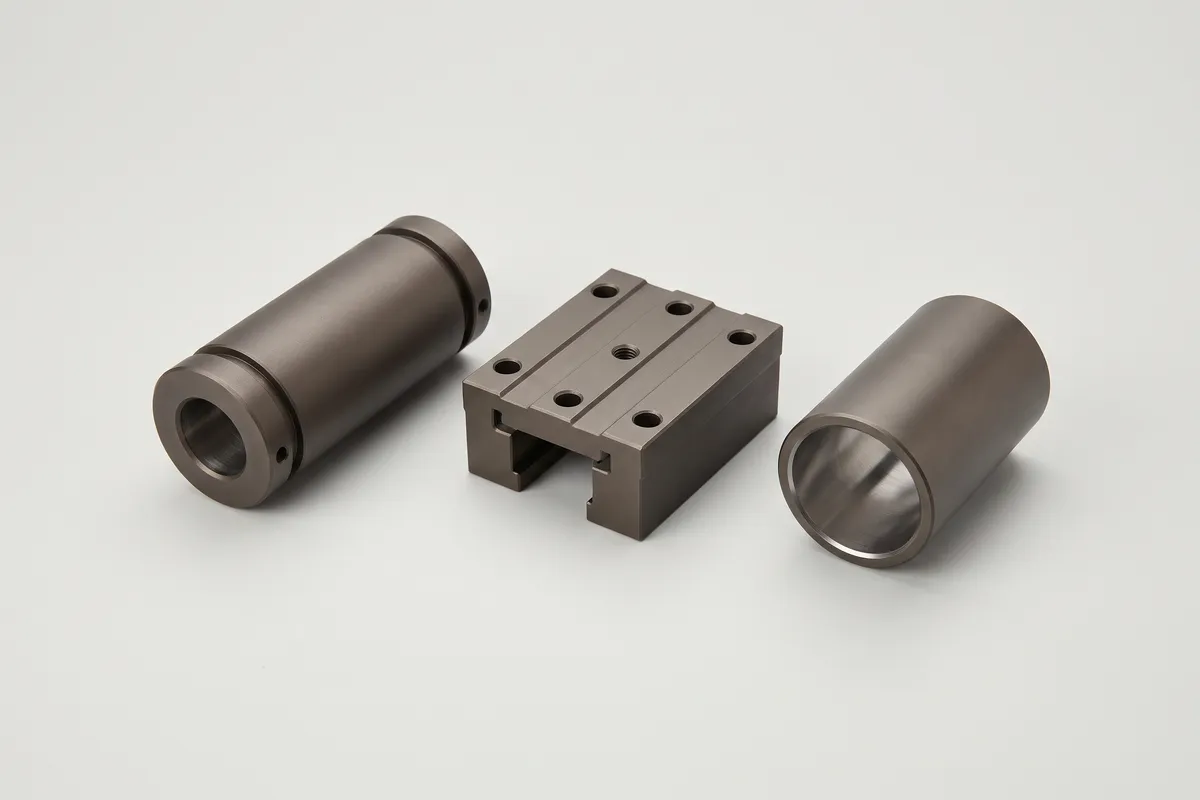
Beim Eloxieren wird die Oberfläche von Aluminium elektrolytisch in eine harte, korrosionsbeständige Oxidschicht umgewandelt, die aus dem Metall selbst wächst und deshalb nicht abblättern kann. Für Frästeile sind zwei Arten üblich: Eloxal nach Typ II mit 10–15 µm, natur, schwarz oder farbig, und Harteloxal nach Typ III mit bis zu 50 µm für verschleissbeanspruchte Flächen.
- Eloxal Typ II mit 10–15 µm Schichtdicke
- Harteloxal Typ III bis 50 µm
- Natur, schwarz oder Sonderfarbe
- Für Frästeile aus Aluminium 6061 und 7075
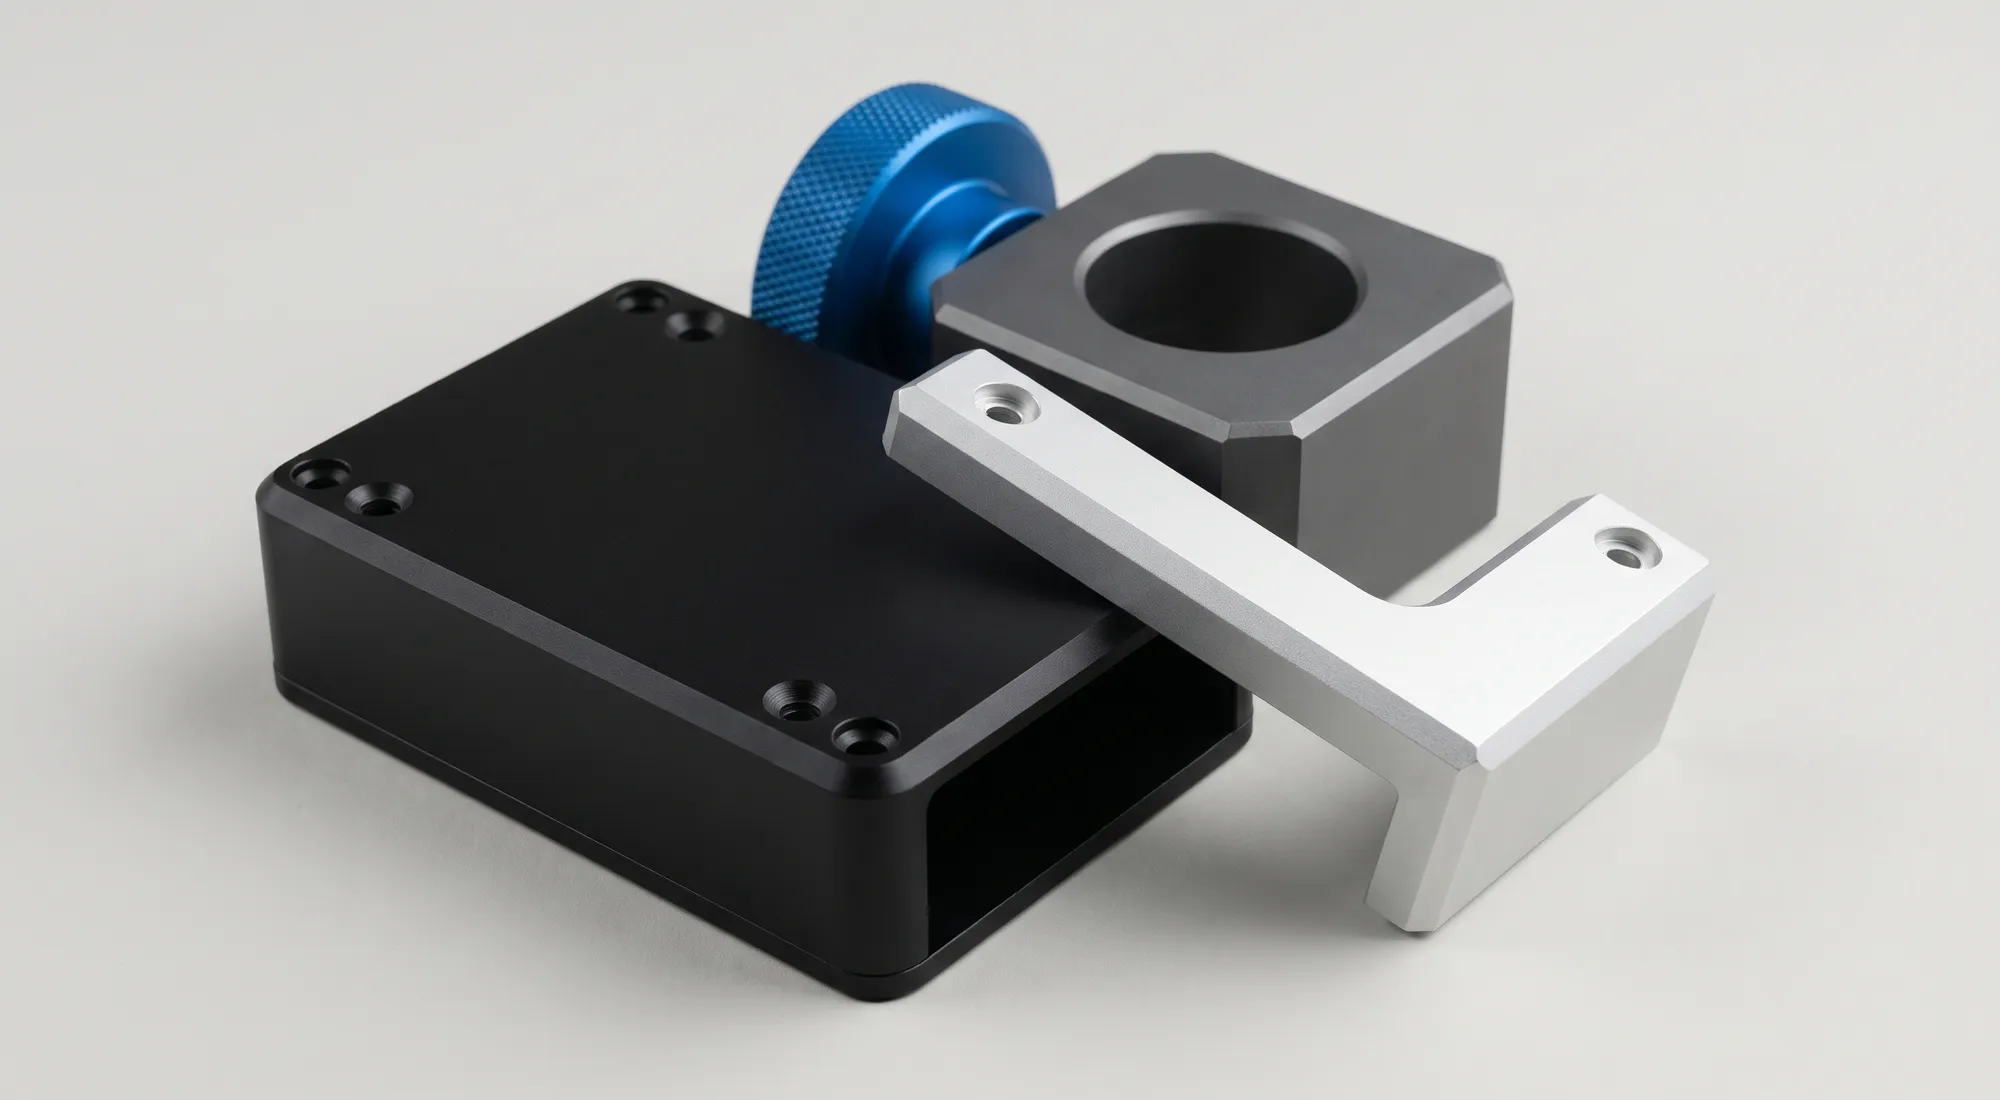
Was beim Eloxieren passiert.
Eloxieren, fachlich anodisieren oder anodische Oxidation, wandelt die Oberfläche eines Aluminiumteils in eine Oxidschicht um. Das Teil hängt dafür als Anode in einem Elektrolyten, meist verdünnter Schwefelsäure, und Gleichstrom treibt die Oxidation an. Eine Dissertation der Universität Duisburg nennt für dieses GS-Verfahren 10–20 % Schwefelsäure, 15–25 °C und Schichtdicken von meist 5–30 µm.
Anders als ein Lack liegt Eloxal nicht auf dem Metall, sondern entsteht aus ihm. Der US-Verband der Eloxierbetriebe (Aluminum Anodizers Council) beschreibt die Schicht deshalb als Teil des Grundwerkstoffs, die weder abblättern noch abplatzen kann. Sie ist härter als das Aluminium darunter, schützt vor Korrosion und isoliert elektrisch.
Frisch erzeugtes Eloxal ist fein porös. In diese Poren lassen sich Farbstoffe einlagern, entweder durch Tauchen in eine Farblösung oder elektrolytisch mit Metallsalzen. Danach wird die Schicht verdichtet: In fast kochendem Wasser bildet sich in den Poren Böhmit, das sie verschliesst. Erst das Verdichten macht die Schicht dauerhaft korrosionsbeständig und hält die Farbe fest.
Eloxal und Harteloxal im Vergleich.
Die Oberflächen, die Swiss3D für Aluminium-Frästeile anbietet. Typen nach der US-Norm MIL-A-8625.
| Kriterium | Eloxiert natur | Eloxiert schwarz | Harteloxiert |
|---|---|---|---|
| Typ | Typ II (Schwefelsäure) | Typ II, gefärbt | Typ III (Hartanodisieren) |
| Schichtdicke | 10–15 µm | 10–15 µm | bis 50 µm |
| Masszuwachs je Fläche | rund ein Drittel der Schicht | rund ein Drittel der Schicht | rund die Hälfte der Schicht |
| Aussehen | Matt bis seidig, metallisch | Tiefschwarz | Dunkelgrau bis bronze, je nach Legierung |
| Stärken | Korrosionsschutz, griffige Oberfläche | Gehäuse, Blenden, Frontplatten | Verschleissfest, hart, isolierend |
Typ
- Eloxiert natur
- Typ II (Schwefelsäure)
- Eloxiert schwarz
- Typ II, gefärbt
- Harteloxiert
- Typ III (Hartanodisieren)
Schichtdicke
- Eloxiert natur
- 10–15 µm
- Eloxiert schwarz
- 10–15 µm
- Harteloxiert
- bis 50 µm
Masszuwachs je Fläche
- Eloxiert natur
- rund ein Drittel der Schicht
- Eloxiert schwarz
- rund ein Drittel der Schicht
- Harteloxiert
- rund die Hälfte der Schicht
Aussehen
- Eloxiert natur
- Matt bis seidig, metallisch
- Eloxiert schwarz
- Tiefschwarz
- Harteloxiert
- Dunkelgrau bis bronze, je nach Legierung
Stärken
- Eloxiert natur
- Korrosionsschutz, griffige Oberfläche
- Eloxiert schwarz
- Gehäuse, Blenden, Frontplatten
- Harteloxiert
- Verschleissfest, hart, isolierend
Masszuwachs als Faustregel nach Hydro, Gleich Aluminium (Typ II) und MIL-A-8625, ISO 10074 (Typ III). Sonderfarben sind auf Anfrage möglich, ebenso Chromatieren als elektrisch leitende Alternative ohne Masszuwachs.
Wie viel die Eloxalschicht aufträgt.
Weil die Schicht aus dem Aluminium wächst, verschwindet ein Teil davon im Werkstoff, der Rest trägt nach aussen auf. Bei normalem Eloxal nach Typ II wachsen etwa zwei Drittel hinein und ein Drittel nach aussen. Eine Schicht von 15 µm trägt also rund 5 µm je Fläche auf. Eine Welle wird im Durchmesser rund 10 µm dicker, eine Bohrung rund 10 µm enger.
Bei Harteloxal ist der Anteil nach aussen grösser: ISO 10074 und MIL-A-8625 rechnen mit etwa der Hälfte der Schichtdicke je Fläche. Bei 50 µm sind das 25 µm je Fläche und 50 µm im Durchmesser. Zum Vergleich: Eine Passbohrung H7 hat bei 20 mm Durchmesser nach ISO 286 nur 21 µm Toleranz. Ohne Vorhalt wäre sie nach dem Harteloxieren unbrauchbar.
Bei Gewinden wirkt der Zuwachs mehrfach. Nach MIL-A-8625 wächst der Flankendurchmesser eines metrischen Gewindes um das Vierfache des Zuwachses je Fläche. Die NASA rät in ihrer Prozessvorschrift davon ab, Gewinde hart zu anodisieren. Gewinde, Passungen und Dichtflächen werden deshalb abgedeckt oder mit Vorhalt gefertigt. Beides gehört in die Zeichnung: das Mass vor und das Mass nach dem Eloxieren, so wie es MIL-A-8625 empfiehlt.
Frästeile für Eloxal konstruieren.
Die meisten Probleme mit eloxierten Teilen entstehen in der Konstruktion, nicht im Bad.
Kanten runden
An scharfen Kanten wird die Schicht dünn oder bildet Fehlstellen. MIL-A-8625 empfiehlt für Harteloxal von rund 50 µm einen Kantenradius von etwa 1,6 mm, ISO 10074 mindestens das Zehnfache der Schichtdicke. Auch bei Eloxal nach Typ II sind gebrochene Kanten besser als scharfe.Bohrungen und Gewindelöcher
In kleinen und tiefen Bohrungen wird die Schicht nach innen dünner, bis hin zu unbeschichteten Stellen. Wo es auf Korrosionsschutz im Loch ankommt, den Durchmesser grosszügig wählen.Elektrischen Kontakt einplanen
Eloxal isoliert: Laut Hydro hält eine verdichtete Schicht von 15 µm 500–600 V aus, bevor sie durchschlägt. Erdungs- und Kontaktflächen deshalb abdecken lassen oder das Teil chromatieren statt eloxieren.Kontaktstellen im Bad
Jedes Teil wird im Bad an einer Stelle kontaktiert, die danach ohne Schicht bleibt. Markieren Sie in der Zeichnung, wo diese Stelle liegen darf, etwa in einer Bohrung oder auf einer verdeckten Fläche.Keine Presspassungen auf Eloxal
Eloxalschichten sind spröde und können reissen, wenn ein Teil eingepresst wird. Presssitze vor dem Eloxieren abdecken.Temperatur beachten
Laut Hydro können über 100 °C feine Risse in der Schicht entstehen. Bei Sichtteilen, die heiss werden, sollten Sie das einplanen.
Welche Aluminiumlegierungen sich eloxieren lassen.
Die Legierung bestimmt, wie gleichmässig und in welchem Farbton die Schicht wird.
6061 und andere 6000er-Legierungen
Laut Aluminum Anodizers Council sprechen sie ausgezeichnet auf Eloxal an, 6061 gilt in Fräsereien als Favorit für Harteloxal. ISO 10074 verlangt für diese Gruppe eine Mindesthärte von 400 HV 0,05.7075 und andere 7000er-Legierungen
Fester als 6061, aber natur eloxiert grau, blaugrau bis braunschwarz und oft leicht fleckig. ISO 10074 verlangt für Harteloxal auf dieser Gruppe nur 300 HV 0,05. Für Sichtteile mit gleichmässigem Farbton ist 6061 die sicherere Wahl.Kupferhaltige 2000er-Legierungen
Lassen sich eloxieren, gleichmässige Schichten sind aber schwieriger zu erreichen. MIL-A-8625 sieht Harteloxal nur für Legierungen mit höchstens 5 % Kupfer vor.Guss und 3D-gedrucktes Aluminium
Siliziumreiche Legierungen werden grau bis schwarz und ungleichmässig. MIL-A-8625 sieht Harteloxal nur bis 8 % Silizium vor. Das gedruckte AlSi10Mg enthält, wie der Name sagt, rund 10 % Silizium. Für gedruckte Aluminiumteile sind andere Oberflächen meist die bessere Wahl.
Eloxal richtig in der Zeichnung angeben.
Eine typische Angabe lautet «Eloxiert E6/EV1, Schichtdicke 15 µm». E6 beschreibt die Vorbehandlung: Nach dem europäischen Verband EURAS steht E0 für nur entfettet und leicht gebeizt, E1 bis E5 für geschliffen, gebürstet oder poliert und E6 für chemisch gebeizt. E6 ergibt eine gleichmässig matte, silbrige Oberfläche. EV1 steht für natur, also ohne Farbe.
Die Schichtdicke lässt sich nach DIN EN ISO 7599 in Klassen von AA5 bis AA25 angeben, die Zahl steht für die mittlere Mindestdicke in µm. Für Harteloxal gilt ISO 10074. Wer keine Norm braucht, gibt einfach die Schichtdicke und den Typ an.
Bei Farben lohnt sich Zurückhaltung in der Erwartung. Laut Aluminum Anodizers Council ergibt jede Legierung bei gleichem Verfahren ein anderes Aussehen, und auch Eloxal aus demselben Bad ist nicht vollkommen gleichmässig. Eine Sonderfarbe nähert einen RAL-Ton an, trifft ihn aber nicht exakt, weil Eloxal durchscheinend ist und den Untergrund durchscheinen lässt. Wo der Farbton zählt, vereinbaren Sie ein Grenzmuster, wie es auch DIN EN ISO 7599 vorsieht.
Eloxierte Frästeile bei Swiss3D.
Swiss3D bietet Frästeile aus Aluminium 6061 und 7075 nach Zeichnung an, wahlweise eloxiert natur oder schwarz, in einer Sonderfarbe oder harteloxiert. Für leitende Flächen ohne Masszuwachs gibt es das Chromatieren, für besonders gleichmässige Schichten auch in Bohrungen das chemische Vernickeln. Eloxieren verlängert die Lieferzeit um einige Werktage, Harteloxal und Sonderfarben etwas mehr.
Senden Sie über die CNC-Bearbeitung Ihr STEP-Modell mit Zeichnung. Geben Sie darin Eloxalart, Schichtdicke, abzudeckende Flächen und die erlaubte Lage der Kontaktstelle an. Wie Sie Zeichnung und Modell sauber übergeben, erklärt die Seite STEP- und STL-Dateien. Für Kunststoffgehäuse statt Alu lohnt ein Blick auf Gehäuse aus dem 3D-Druck.
Weiterlesen.
Häufige Fragen.
- Eloxieren ist das elektrolytische Oxidieren von Aluminium. Die Oberfläche wird in eine harte Oxidschicht umgewandelt, die vor Korrosion schützt, elektrisch isoliert und sich färben lässt. Der Name kommt von «elektrolytisch oxidiertes Aluminium».
- Normales Eloxal nach Typ II ist meist 5–25 µm dick, bei Frästeilen von Swiss3D 10–15 µm. Harteloxal nach Typ III ist dicker, bei Swiss3D bis 50 µm.
- Ja. Bei Eloxal nach Typ II trägt etwa ein Drittel der Schicht nach aussen auf, bei Harteloxal etwa die Hälfte. Bei 50 µm Harteloxal wird eine Bohrung im Durchmesser rund 50 µm enger. Passungen und Gewinde deshalb abdecken oder mit Vorhalt fertigen.
- Harteloxal ist dicker, deutlich härter und verschleissfester als normales Eloxal. Es wird für Gleit- und Verschleissflächen verwendet, normales Eloxal für Korrosionsschutz und Optik.
- Nein, Eloxal isoliert. Eine verdichtete Schicht von 15 µm hält laut Hydro 500–600 V aus. Für Kontaktflächen werden Stellen abgedeckt, oder das Teil wird chromatiert.
- Nur eingeschränkt. Gedrucktes AlSi10Mg enthält rund 10 % Silizium und wird beim Eloxieren grau und ungleichmässig. MIL-A-8625 sieht Harteloxal nur für Legierungen bis 8 % Silizium vor.
- E6 ist die Vorbehandlung chemisch gebeizt, die eine gleichmässig matte Oberfläche ergibt. EV1 steht für natur, also farblos eloxiert.
- Mit normalem Eloxal ja, wenn der Zuwachs eingeplant ist. Der Flankendurchmesser wächst um das Vierfache des Zuwachses je Fläche. Harteloxal auf Gewinden wird nicht empfohlen, Gewinde werden dann abgedeckt.
Eloxierte Frästeile anfragen.
Senden Sie Ihr STEP-Modell mit Zeichnung und Angaben zu Eloxalart, Schichtdicke und abzudeckenden Flächen. Sie erhalten ein Angebot mit Preis und Lieferzeit.
Veröffentlicht am 20. November 2026.
Quellen: DIN Media, DIN EN ISO 7599:2018-05, Anodisieren von Aluminium und Aluminiumlegierungen, dekorative und schützende Oxidschichten · DIN Media, ISO 10074:2021-05, Spezifikation für hartanodisierte Oxidschichten auf Aluminium und seinen Legierungen · U.S. Department of Defense, MIL-A-8625F, Anodic Coatings for Aluminum and Aluminum Alloys · NASA Johnson Space Center, PRC-5006, Process Specification for the Anodizing of Aluminum Alloys · Aluminum Anodizers Council, Specifying Anodized Finishes on Aluminum · Hydro Extrusions, Aluminium-Lösungen mit Eloxal · Gleich Aluminium, Guidelines for the Anodizing of Aluminium · Universität Duisburg-Essen, Dissertation, Kapitel 3: Anodische Oxidation von Aluminium
Musterbilder mit KI erstellt.