
Shore-Härte.
Die Shore-Härte gibt an, wie tief ein federbelasteter Stift in ein Elastomer oder einen Kunststoff eindringt, auf einer Skala von 0 bis 100: Je höher die Zahl, desto härter der Werkstoff. Weiche Werkstoffe wie Gummi und TPU werden mit Shore A gemessen, harte Kunststoffe und Harze mit Shore D. Die beiden Skalen lassen sich nicht exakt ineinander umrechnen.
- Skala 0–100, höher heisst härter
- Shore A für Elastomere, Shore D für harte Kunststoffe
- SLS TPU 88A: 88–90 Shore A
- PolyJet Agilus: 30–35 Shore A
Was die Shore-Härte misst.
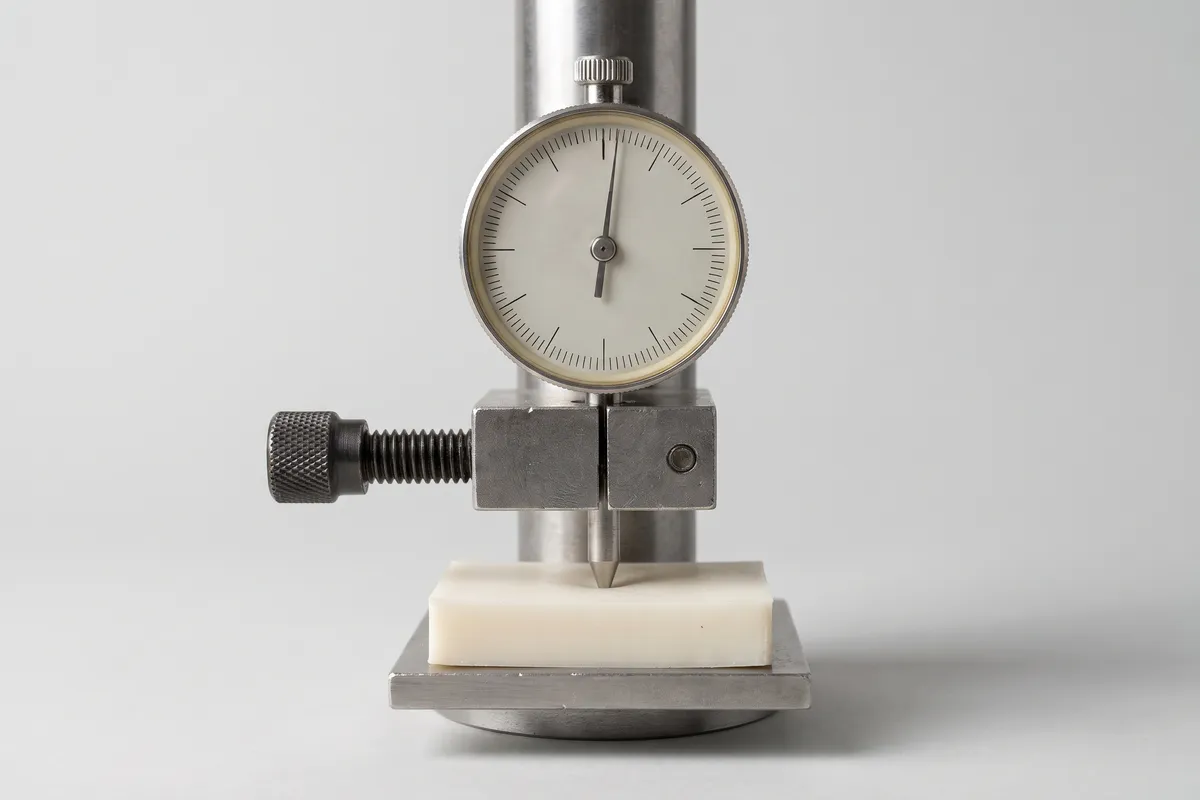
Ein Shore-Härteprüfer, auch Durometer genannt, drückt einen federbelasteten Stift auf die Probe und misst, wie tief er eindringt. Dringt er die vollen 2,5 mm ein, zeigt das Gerät 0 Shore an, dringt er gar nicht ein, 100 Shore. Je tiefer der Stift eindringt, desto kleiner der Wert. Der Wert hat keine Einheit, angegeben wird er mit der Skala, etwa «70 Shore A» oder «83 Shore D».
Benannt ist das Verfahren nach Albert F. Shore, der das Durometer Typ A laut dem O-Ring Prüflabor Richter 1915 einführte. Gemessen wird mit einem Handgerät oder, für reproduzierbare Werte, in einem Prüfstand.
Die amerikanische Prüfnorm ASTM D2240 weist darauf hin, dass der Messwert vom Elastizitätsmodul und vom viskoelastischen Verhalten des Werkstoffs abhängt. Deshalb spielt der Messzeitpunkt eine Rolle: Elastomere geben unter dem Stift langsam nach, und je länger gemessen wird, desto tiefer fällt der Wert aus.
Shore A und Shore D im Vergleich.
Die beiden gebräuchlichsten Skalen unterscheiden sich in der Form des Stifts und in der Federkraft. Angaben nach ZwickRoell und den Normen ISO 48-4, ISO 868 und ASTM D2240.
| Kriterium | Shore A | Shore D |
|---|---|---|
| Eindringkörper | Kegelstumpf, 35° | Spitzer Kegel, 30°, Spitzenradius 0,1 mm |
| Federkraft bei 100 | 8,05 N | 44,5 N |
| Sinnvoller Messbereich | 10–90 Shore A | ab 20–30 bis 90 Shore D |
| Typische Werkstoffe | Gummi, Silikon, TPU, weiche Elastomere | Harte Elastomere, Thermoplaste, Harze |
| Mindestdicke der Probe | 6 mm (ISO 48-4), 4 mm (ISO 868) | 6 mm (ISO 48-4), 4 mm (ISO 868) |
Eindringkörper
- Shore A
- Kegelstumpf, 35°
- Shore D
- Spitzer Kegel, 30°, Spitzenradius 0,1 mm
Federkraft bei 100
- Shore A
- 8,05 N
- Shore D
- 44,5 N
Sinnvoller Messbereich
- Shore A
- 10–90 Shore A
- Shore D
- ab 20–30 bis 90 Shore D
Typische Werkstoffe
- Shore A
- Gummi, Silikon, TPU, weiche Elastomere
- Shore D
- Harte Elastomere, Thermoplaste, Harze
Mindestdicke der Probe
- Shore A
- 6 mm (ISO 48-4), 4 mm (ISO 868)
- Shore D
- 6 mm (ISO 48-4), 4 mm (ISO 868)
Für sehr weiche Werkstoffe unter 20 Shore A gibt es weitere Skalen wie Shore AO oder 00, etwa für Schaum- und Zellgummi.
Shore A in Shore D umrechnen.
Eine exakte Umrechnung zwischen Shore A und Shore D gibt es nicht. ASTM D2240 hält ausdrücklich fest, dass zwischen den Messwerten verschiedener Durometer-Typen kein einfacher Zusammenhang besteht. Stiftform und Federkraft sind verschieden, und Werkstoffe reagieren je nach Steifigkeit und Viskoelastizität unterschiedlich darauf. Es gibt Diagramme mit ungefähren Beziehungen, sie gelten aber nur als grobe Orientierung.
In der Praxis überlappen sich die Skalen. Liegt ein Werkstoff über 90 Shore A, wird mit Shore D gemessen, liegt er unter rund 20 Shore D, mit Shore A. Ein TPU mit 88–90 Shore A liegt also am oberen Ende der A-Skala, Harze aus dem SLA-Druck mit Werten über 80 Shore D sind klar harte Kunststoffe.
Ebenso wichtig: Die Shore-Härte sagt wenig über andere Eigenschaften. ASTM D2240 und ISO 868 halten fest, dass es keinen einfachen Zusammenhang mit grundlegenden Werkstoffkennwerten gibt, und laut O-Ring Prüflabor Richter ist auch der Zusammenhang mit dem Elastizitätsmodul nicht linear. Zwei Werkstoffe mit gleicher Shore-Härte können sich in Reissfestigkeit, Dehnung und Dauerhaltbarkeit stark unterscheiden. Für die Werkstoffwahl gehören diese Werte deshalb immer dazu.
Shore-Härte der 3D-Druck-Werkstoffe bei Swiss3D.
Werte aus den technischen Datenblättern der Werkstoffe. Die elastischen Werkstoffe werden mit Shore A gemessen, die harten Kunststoffe und Harze mit Shore D.
| Kriterium | Verfahren | Shore-Härte | Geeignet für |
|---|---|---|---|
| Agilus | PolyJet | 30–35 Shore A | Prototypen von Griffen, Dichtungen und Soft-Touch-Teilen |
| TPU 88A | SLS | 88–90 Shore A | Puffer, Manschetten, Schutzhüllen, Dichtungen |
| Standard Resin | SLA | 83 Shore D | Detailreiche Modelle und Prototypen |
| Tough Resin | SLA | 83 Shore D | Belastbare Prototypen, Clips und Schnappverbindungen |
| PEEK | FDM | 85 Shore D | Teile für Hitze, Chemie und hohe Last |
| Transparent Resin | SLA | 87 Shore D | Durchsichtige Gehäuse, Lichtleiter und Sichtmodelle |
Agilus
- Verfahren
- PolyJet
- Shore-Härte
- 30–35 Shore A
- Geeignet für
- Prototypen von Griffen, Dichtungen und Soft-Touch-Teilen
TPU 88A
- Verfahren
- SLS
- Shore-Härte
- 88–90 Shore A
- Geeignet für
- Puffer, Manschetten, Schutzhüllen, Dichtungen
Standard Resin
- Verfahren
- SLA
- Shore-Härte
- 83 Shore D
- Geeignet für
- Detailreiche Modelle und Prototypen
Tough Resin
- Verfahren
- SLA
- Shore-Härte
- 83 Shore D
- Geeignet für
- Belastbare Prototypen, Clips und Schnappverbindungen
PEEK
- Verfahren
- FDM
- Shore-Härte
- 85 Shore D
- Geeignet für
- Teile für Hitze, Chemie und hohe Last
Transparent Resin
- Verfahren
- SLA
- Shore-Härte
- 87 Shore D
- Geeignet für
- Durchsichtige Gehäuse, Lichtleiter und Sichtmodelle
Typische Werte aus Herstellerangaben (BASF Forward AM, Stratasys, technische Datenblätter von Swiss3D), keine zugesicherten Eigenschaften. Agilus ist auf Anfrage erhältlich.
Welche Shore-Härte für welches Bauteil.
Eine allgemeingültige Tabelle von Härte und Anwendung gibt es nicht. Einige Richtwerte aus der Dichtungstechnik und den Datenblättern helfen bei der Einordnung.
Weiche Griffe und Soft-Touch-Flächen
Sehr weiche Werkstoffe um 30 Shore A geben unter dem Finger spürbar nach. Agilus liegt bei 30–35 Shore A und eignet sich für Prototypen, an denen Haptik und Passform geprüft werden. Für langlebige Teile unter Dauerlast ist es nicht gedacht.O-Ringe und Dichtungen
In der Dichtungstechnik ist 70 Shore A der Standard: Trelleborg liefert O-Ringe ohne besondere Vorgabe aus NBR mit 70 Shore A. Parker nennt 70–80 Shore A als besten Kompromiss, deutlich weichere Mischungen verschleissen schneller, sehr harte über 90 lassen bei bewegten Dichtungen etwas Flüssigkeit durch.Puffer, Manschetten und Schutzhüllen
Hier passt TPU 88A aus dem Pulverdruck. Es ist mit 88–90 Shore A fest, aber elastisch, abriebfest und übersteht laut Datenblatt hohe Dehnungen und viele Lastwechsel.Harte Kunststoffteile
Ab dem Shore-D-Bereich ist die Härte selten das entscheidende Kriterium. Zur Einordnung: Lasergesintertes PA12 liegt laut EOS-Datenblatt bei 75–77 Shore D, die SLA-Harze bei Swiss3D zwischen 83 und 87. Für Gehäuse, Halter und Clips zählen Festigkeit, Zähigkeit und Temperaturbeständigkeit mehr.
Shore-Werte richtig vergleichen und angeben.
Shore-Werte aus verschiedenen Quellen sind nur vergleichbar, wenn gleich gemessen wurde.
Messzeit
Nach ISO 48-4 wird Gummi nach 3 s abgelesen, thermoplastische Elastomere wie TPU nach 15 s, nach ISO 868 ebenfalls nach 15 s. ASTM D2240 lässt eine Sekunde zu. Je länger gemessen wird, desto tiefer fällt der Wert aus.Probendicke
Die Probe muss nach ISO 48-4 mindestens 6 mm dick sein, nach ISO 868 mindestens 4 mm. Dünnere Teile dürfen laut Trelleborg aus höchstens drei Lagen von je mindestens 2 mm gestapelt werden. Laut Trelleborg ergeben unterschiedliche Dicken und Formen unterschiedliche Werte.Temperatur
Geprüft wird bei 23 ± 2 °C. Elastomere werden in der Kälte härter, in der Wärme weicher. Für Teile, die in der Kälte arbeiten, ist die Härte bei Einsatztemperatur entscheidend.Fertigteil oder Prüfkörper
Datenblattwerte stammen von genormten Prüfkörpern. Freudenberg weist darauf hin, dass Werte an Fertigteilen je nach Fertigungsverfahren und Geometrie abweichen können.Angabe in der Zeichnung
Geben Sie Wert, Skala, Toleranz und Norm an, zum Beispiel «Härte 88 ± 3 Shore A nach ISO 48-4». Ohne Skala ist eine Zahl wertlos, denn 80 Shore A und 80 Shore D sind völlig verschiedene Werkstoffe.
Härte im 3D-Druck über die Geometrie einstellen.
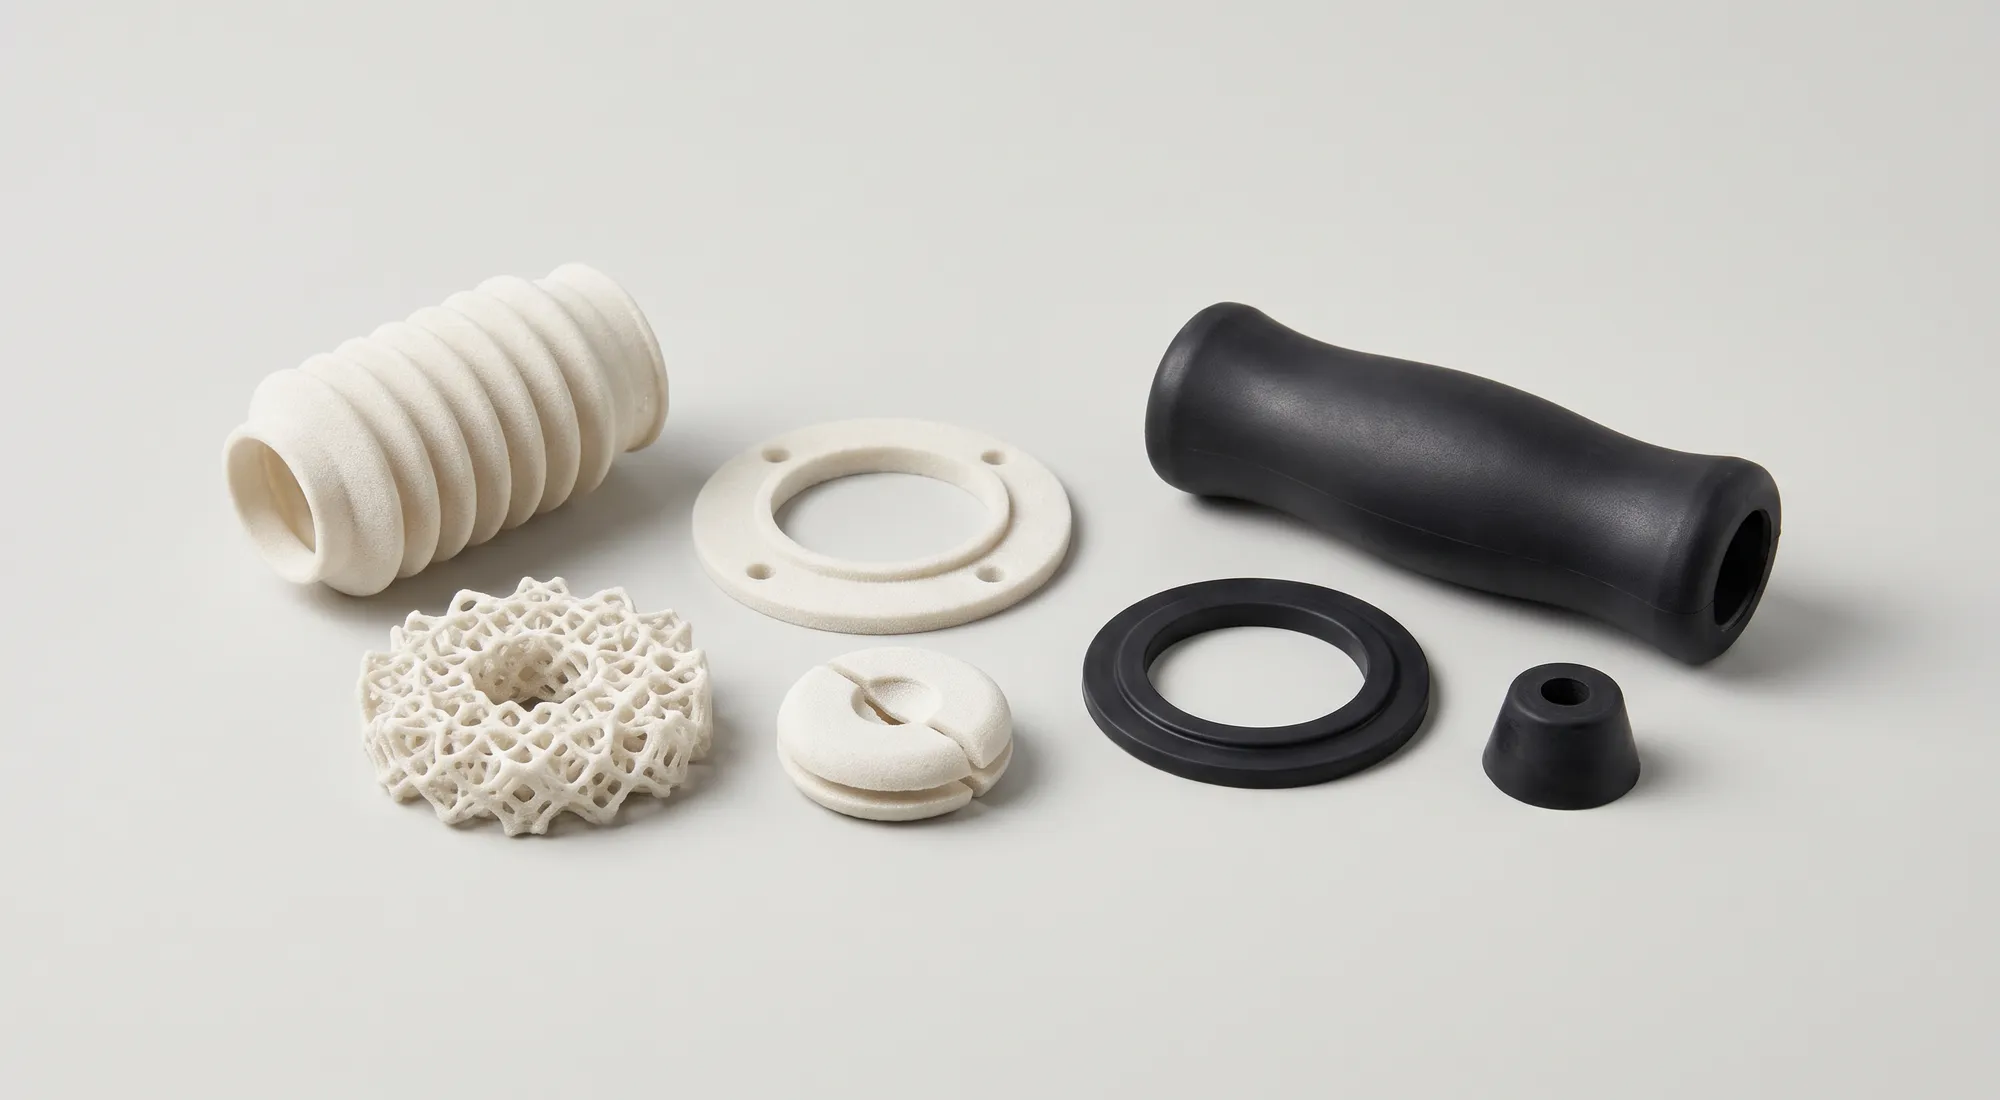
Die Shore-Härte ist eine Eigenschaft des Werkstoffs. Wie weich ein Bauteil nachgibt, hängt zusätzlich von seiner Form ab. Dünne Wände, Faltenbälge, Schlitze oder Gitterstrukturen aus TPU 88A federn deutlich weicher ein als ein massiver Block aus demselben Werkstoff. Der Pulverdruck kann solche Strukturen ohne Stützen fertigen, so lässt sich die Nachgiebigkeit eines Puffers oder einer Auflage gezielt über die Konstruktion einstellen.
Für weiche Prototypen mit glatter Oberfläche und feinen Details eignet sich PolyJet mit Agilus. Das Verfahren kann auch harte und weiche Werkstoffe in einem Teil kombinieren, mehr dazu auf der Seite farbiger 3D-Druck. Für harte, detailreiche Teile bieten sich die Harze aus dem Resin-3D-Druck an.
Laden Sie Ihr Modell hoch und wählen Sie TPU 88A, um Preis und Lieferzeit direkt im Online-Rechner zu sehen. Für Agilus oder Fragen zur passenden Härte erhalten Sie ein Angebot auf Anfrage. Alle Mindestmasse für TPU stehen im Material Finder.
Weiterlesen.
Häufige Fragen.
- Sie gibt an, wie tief ein federbelasteter Stift in einen Werkstoff eindringt, auf einer Skala von 0 bis 100. Je höher die Zahl, desto härter der Werkstoff.
- Shore A misst weiche Werkstoffe mit einem stumpfen Kegel und rund 8 N Federkraft, Shore D harte Werkstoffe mit einem spitzen Kegel und rund 44,5 N. Über 90 Shore A wird auf Shore D gewechselt.
- Nicht exakt. Laut ASTM D2240 besteht zwischen den Messwerten verschiedener Durometer-Typen kein einfacher Zusammenhang. Umrechnungstabellen geben nur eine grobe Orientierung.
- Laut Datenblatt 88–90 Shore A, gemessen in beiden Druckrichtungen. Das ist ein festes, aber elastisches Gummi am oberen Ende der Shore-A-Skala.
- Der Standard ist 70 Shore A, meist aus NBR. Für O-Ringe gilt 70–80 Shore A als bester Kompromiss zwischen Dichtwirkung und Verschleiss.
- Für Gummi und Elastomere ISO 48-4 (früher ISO 7619-1 und DIN 53505), für Kunststoffe ISO 868, international verbreitet ist auch ASTM D2240.
- Swiss3D bietet TPU 88A mit 88–90 Shore A im Pulverdruck und auf Anfrage Agilus mit 30–35 Shore A im PolyJet-Verfahren an. Wie weich ein Teil nachgibt, lässt sich zusätzlich über Wandstärken und Gitterstrukturen einstellen.
Elastische Teile bestellen.
Laden Sie Ihr Modell hoch und wählen Sie TPU 88A, Preis und Lieferzeit erscheinen direkt im Online-Rechner. Für Agilus oder Fragen zur passenden Härte erhalten Sie ein Angebot.
Veröffentlicht am 20. November 2026.
Quellen: ZwickRoell, Shore-Härte: Prüfung nach ASTM D2240 und ISO 48-4 · ASTM International, D2240-15(2021), Standard Test Method for Rubber Property, Durometer Hardness · DIN Media, DIN ISO 48-4:2021-02, Eindringhärte durch Durometer-Verfahren (Shore-Härte) · DIN Media, DIN EN ISO 868:2003-10, Kunststoffe und Hartgummi, Bestimmung der Eindruckhärte mit einem Durometer · O-Ring Prüflabor Richter, 1915–2015: 100 Jahre Shore A · Trelleborg Sealing Solutions, O-Rings and Back-up Rings · Forward AM (BASF), Ultrasint TPU 88A · Stratasys, Datenblatt Agilus30 · EOS, Datenblatt PA 2200 on HELIOR · Parker Hannifin, O-Ring Handbook ORD 5700 · Freudenberg Sealing Technologies, Werkstoffdatenblatt 70 NBR
Musterbilder mit KI erstellt.