Impression 3D SLS
pour pièces fonctionnelles et petites séries.
Pièces plastiques résistantes en PA12, PA12-GF et TPU par frittage laser sélectif, sans supports et dès une pièce. Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes.
- PA12 gris foncé en 2–5 jours ouvrables
- Pièces jusqu’à 700 × 380 × 580 mm
- Tolérance ±0,3 %
- Sans structures de support
Comment fonctionne le frittage laser (SLS)
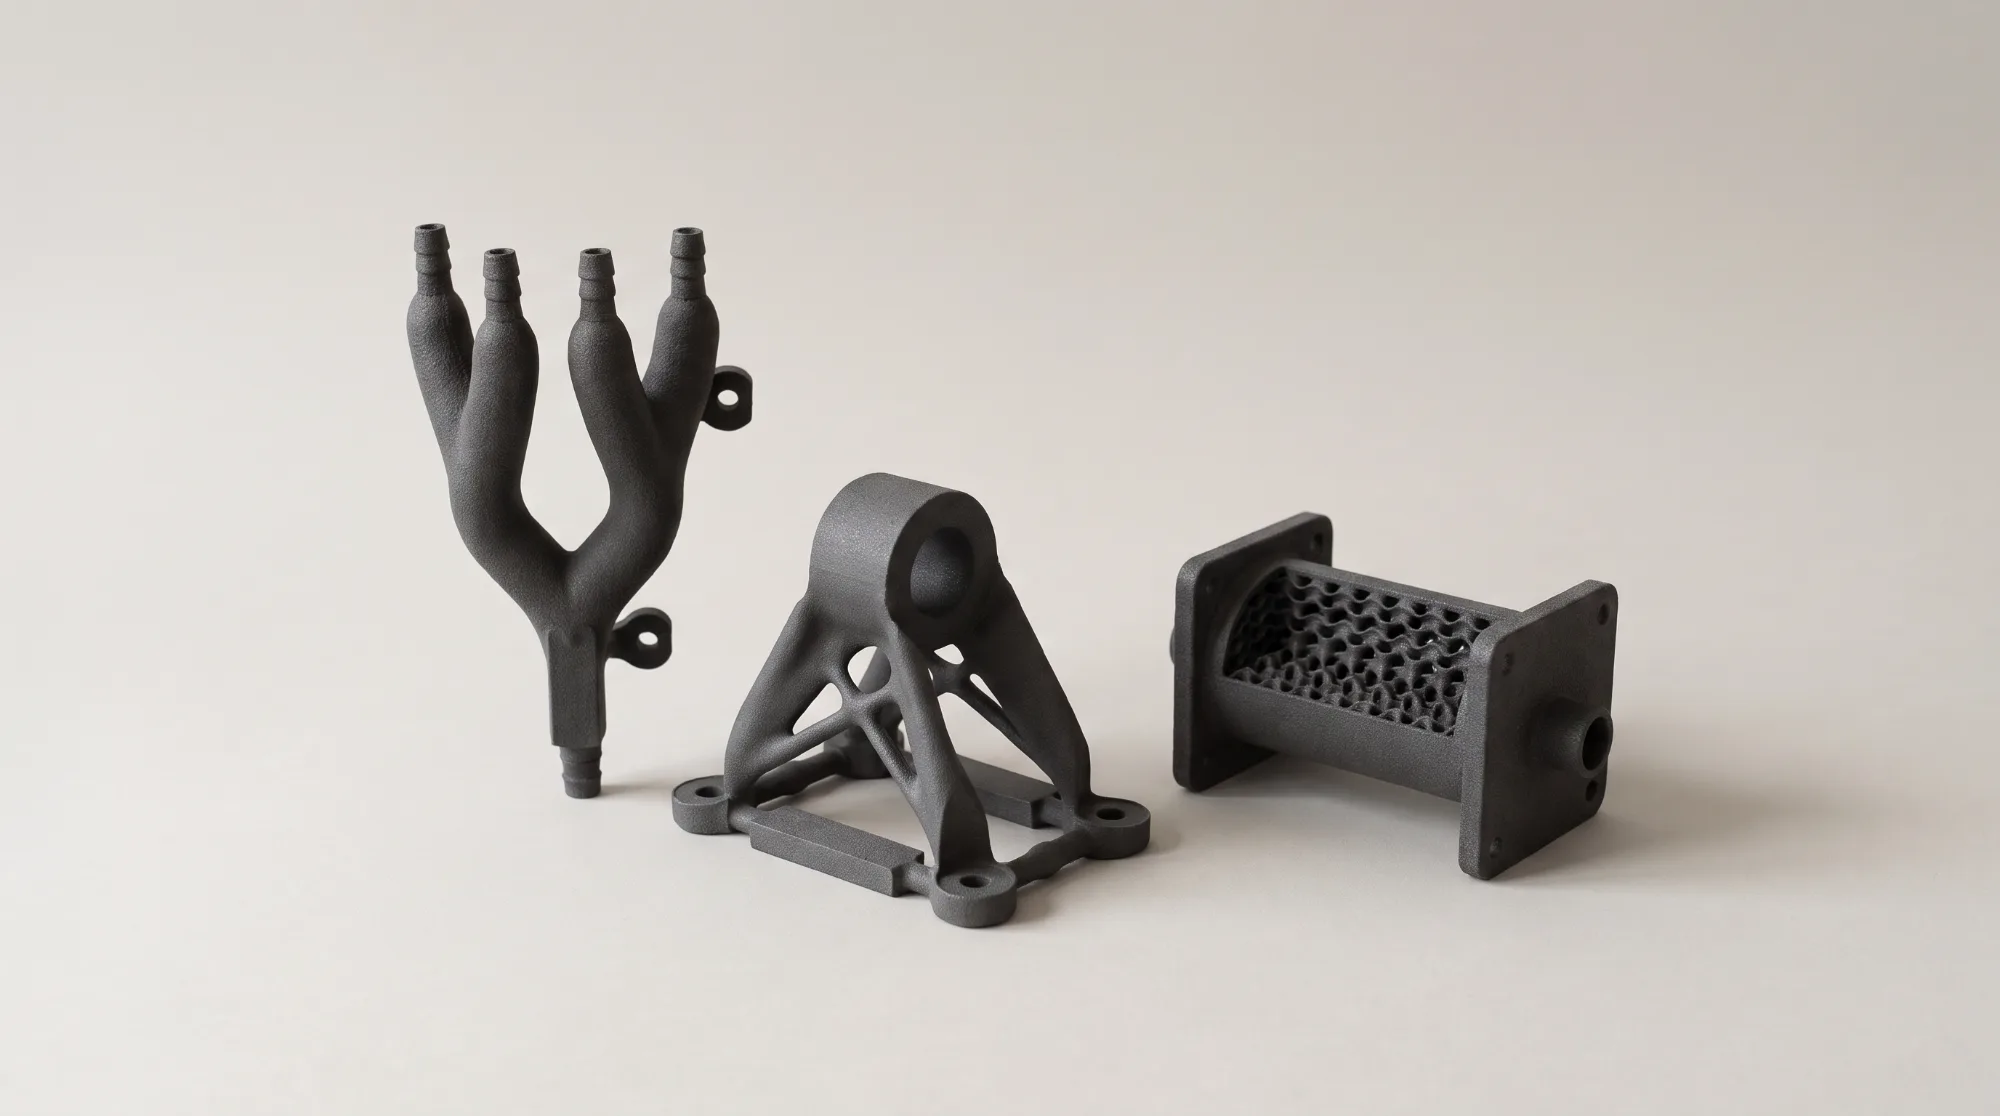
Le SLS, ou frittage laser sélectif, est un procédé d’impression 3D dans lequel un laser fusionne couche par couche une fine poudre plastique, généralement du polyamide 12 (PA12). La poudre non frittée soutient la pièce pendant l’impression : le SLS ne nécessite donc aucun support. Il produit des pièces fonctionnelles résistantes et complexes, à l’unité ou en petite série.
Un racleur étale une couche de poudre de 0,1 mm. Le laser trace la section de chaque pièce et fusionne à ces endroits la poudre préchauffée juste sous son point de fusion. La plateforme descend ensuite d’une couche et le cycle recommence jusqu’à ce que toutes les pièces soient terminées.
Après refroidissement, les pièces sont extraites du bloc de poudre et débarrassées de la poudre libre. Comme elles reposent librement dans la poudre, de nombreuses pièces tiennent côte à côte et les unes au-dessus des autres dans un même volume. Le SLS devient ainsi rentable aussi pour les petites séries, sans outillage.
Matériaux SLS.
Trois poudres couvrent la plupart des applications : tenace, rigide ou caoutchouteuse.
Tous les matériaux dans le Material FinderSLS PA12
Le matériau standard pour les pièces fonctionnelles. Tenace, avec 46 MPa de résistance à la traction et 36 % d’allongement à la rupture, HDT 145 °C (0,45 MPa). En gris foncé, noir et blanc, pièces jusqu’à 700 × 380 × 580 mm.SLS PA12-GF
PA12 chargé de billes de verre : avec un module de traction de 3500 MPa, plus de deux fois plus rigide que le PA12, HDT 160 °C (0,45 MPa), peu sujet au gauchissement. Pour boîtiers rigides, supports et gabarits. Pas pour les clips, car l’allongement à la rupture est de 5 %. Blanc, jusqu’à 330 × 330 × 380 mm.SLS TPU 88A
Caoutchouteux, dureté Shore 88–90 A et jusqu’à 280 % d’allongement à la rupture. Résiste à 100 000 cycles de flexion sans propagation de fissure. Pour joints, butées, poignées et housses souples. Blanc, jusqu’à 500 × 500 × 820 mm.
Données techniques du SLS.
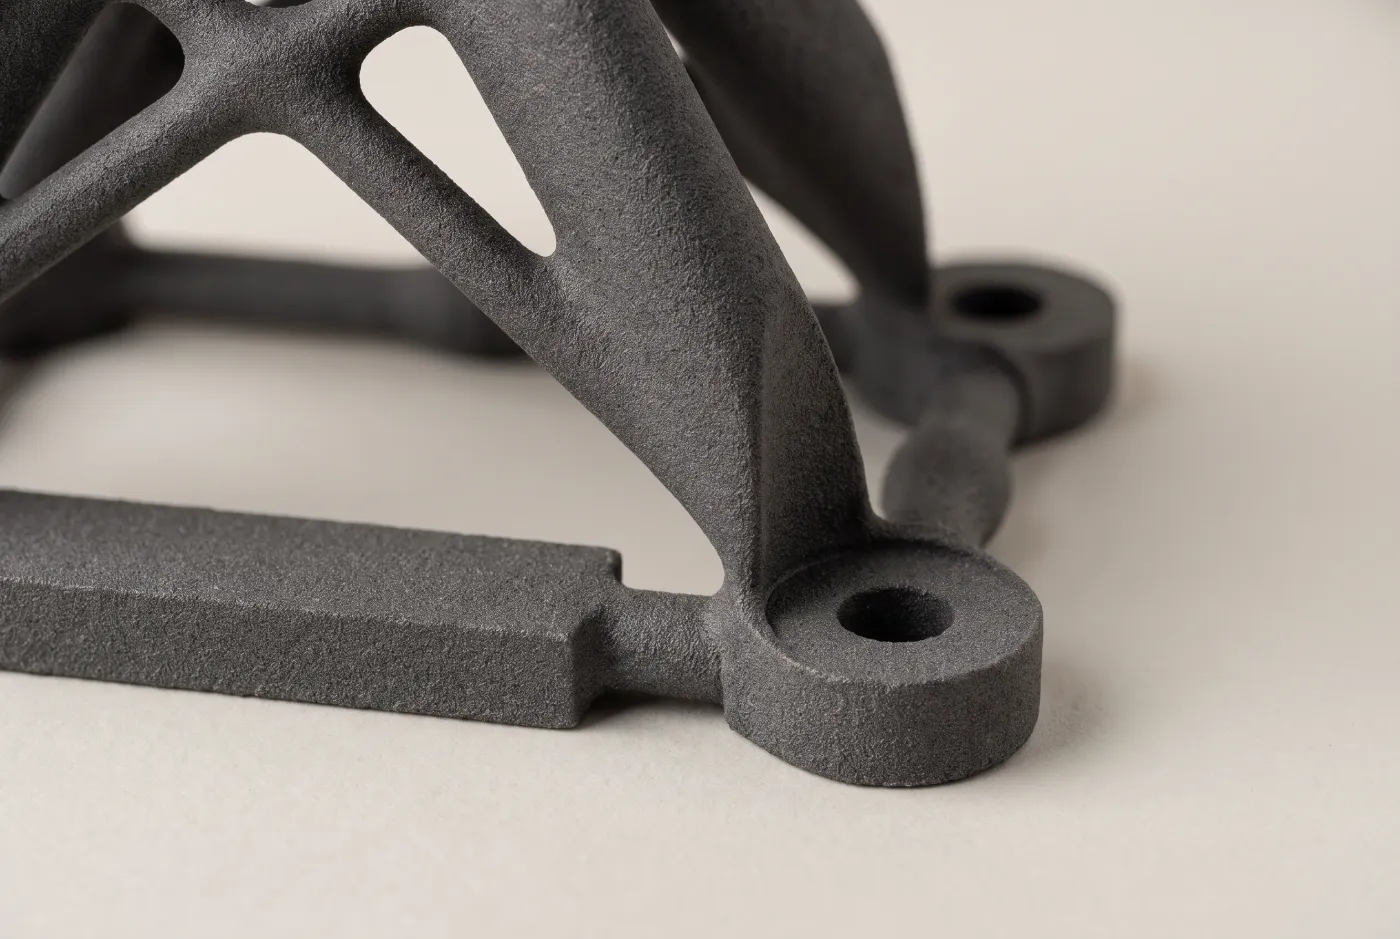
Valeurs typiques du SLS PA12 selon la fiche technique, mesurées sur des éprouvettes normalisées.
Épaisseur de couche
0,1 mmPrécision
±0,3 % de la coteTaille des pièces
PA12 jusqu’à 700 × 380 × 580 mm, TPU 88A jusqu’à 500 × 500 × 820 mm, PA12-GF jusqu’à 330 × 330 × 380 mmDélai de livraison
PA12 gris foncé jusqu’à 165 × 165 × 300 mm : 2–5 jours ouvrables, express 1–3. Noir dans cette taille : 5–8 jours ouvrables, express 4–6. Autres couleurs et tailles : 7–10 jours ouvrables.Résistance à la traction
46 MPaAllongement à la rupture
36 %Module de traction
1600 MPaTempérature de fléchissement sous charge
145 °C sous 0,45 MPa (HDT-B), 82 °C sous 1,8 MPa (HDT-A)Résistance chimique
Résistant aux huiles et graisses, résistance limitée aux acides et bases faibles
Les propriétés d’une pièce dépendent de sa géométrie et de son orientation dans le volume de fabrication et peuvent varier. L’allongement à la rupture est généralement plus faible dans la direction de fabrication.
Informations à jour en: novembre 2026
Quand l’impression 3D SLS est rentable.
Pour les pièces plastiques soumises à des charges mécaniques, de forme complexe ou nécessaires en petite série.
Prototypes fonctionnels
Des prototypes qui se comportent comme des pièces finales : vérifiez l’ajustement, le montage et la charge sur la pièce réelle.Petites séries sans outillage
Pas de frais d’outillage ni de quantité minimale, de la pièce unique à la petite série.Boîtiers, clips et encliquetages
Le PA12 est assez tenace pour les clips, les encliquetages et les charnières ouverts régulièrement.Formes complexes
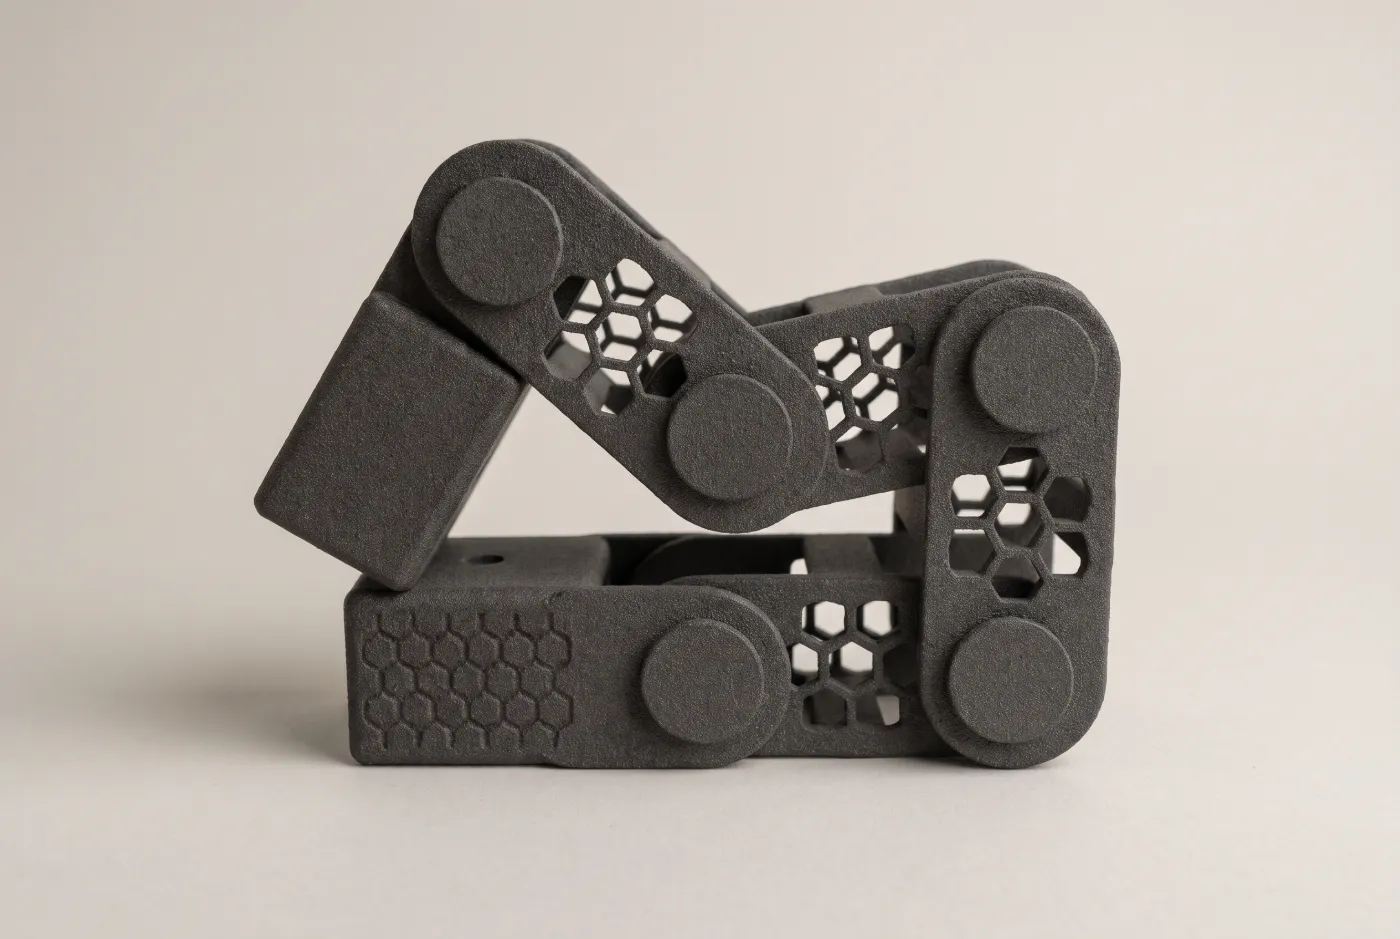
Canaux internes, contre-dépouilles, structures en treillis et assemblages mobiles en une seule impression, sans montage.Gabarits, montages et préhenseurs
Aides au montage, doigts de préhenseur et calibres de contrôle pour la production ; versions rigides en PA12-GF.Joints et amortisseurs
Joints, butées et poignées souples en TPU 88A, sans moule.
SLS, MJF, SLA et FDM comparés.
Les quatre procédés produisent des pièces plastiques, chacun avec ses points forts. Pour les pièces résistantes de forme complexe, le SLS est généralement le premier choix.
| Critère | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principe | Un laser fritte une poudre plastique | L’infrarouge fusionne toute la couche de poudre | La lumière UV durcit une résine liquide | Une buse dépose du plastique fondu |
| Matériaux | PA12, PA12-GF, TPU 88A | PA12 | Résine standard, transparente et tenace, DLP | Onze, du PLA au PEEK |
| Surface | Mate, légèrement granuleuse | Mate, grain fin, un peu plus lisse | Lisse, couches à peine visibles | Lignes de couches visibles |
| Précision | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm à ±0,3 % |
| Épaisseur de couche | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Résistance | Tenace, semblable dans toutes les directions | Tenace, semblable dans toutes les directions | Rigide, résine standard plutôt cassante | Plus faible entre les couches |
| Supports | Aucun, la poudre soutient | Aucun, la poudre soutient | Toujours, points d’attache visibles | Pour les porte-à-faux dès 45° environ |
| Plus grandes pièces | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Délai | PA12 gris foncé 2–5, sinon 5–10 jours ouvrables | 7–10 jours ouvrables | 7–10 jours ouvrables, DLP sur demande | 2–5 jours ouvrables, PEEK 7–10 |
| Pièces typiques | Pièces fonctionnelles, clips, boîtiers complexes | Pièces de série, boîtiers, supports | Maquettes d’aspect, pièces fines, pièces transparentes | Gabarits, supports, grands prototypes |
| Coût | Moyen | Moyen, plus bas en série | Moyen | Bas (PLA, PETG) à élevé (PEEK) |
Principe
- SLS
- Un laser fritte une poudre plastique
- MJF
- L’infrarouge fusionne toute la couche de poudre
- SLA
- La lumière UV durcit une résine liquide
- FDM
- Une buse dépose du plastique fondu
Matériaux
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Résine standard, transparente et tenace, DLP
- FDM
- Onze, du PLA au PEEK
Surface
- SLS
- Mate, légèrement granuleuse
- MJF
- Mate, grain fin, un peu plus lisse
- SLA
- Lisse, couches à peine visibles
- FDM
- Lignes de couches visibles
Précision
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm à ±0,3 %
Épaisseur de couche
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Résistance
- SLS
- Tenace, semblable dans toutes les directions
- MJF
- Tenace, semblable dans toutes les directions
- SLA
- Rigide, résine standard plutôt cassante
- FDM
- Plus faible entre les couches
Supports
- SLS
- Aucun, la poudre soutient
- MJF
- Aucun, la poudre soutient
- SLA
- Toujours, points d’attache visibles
- FDM
- Pour les porte-à-faux dès 45° environ
Plus grandes pièces
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Délai
- SLS
- PA12 gris foncé 2–5, sinon 5–10 jours ouvrables
- MJF
- 7–10 jours ouvrables
- SLA
- 7–10 jours ouvrables, DLP sur demande
- FDM
- 2–5 jours ouvrables, PEEK 7–10
Pièces typiques
- SLS
- Pièces fonctionnelles, clips, boîtiers complexes
- MJF
- Pièces de série, boîtiers, supports
- SLA
- Maquettes d’aspect, pièces fines, pièces transparentes
- FDM
- Gabarits, supports, grands prototypes
Coût
- SLS
- Moyen
- MJF
- Moyen, plus bas en série
- SLA
- Moyen
- FDM
- Bas (PLA, PETG) à élevé (PEEK)
Valeurs indicatives pour les matériaux standard, valeurs par matériau dans le Material Finder. Le SLS en 2–5 jours ouvrables s’applique au PA12 gris foncé jusqu’à 165 × 165 × 300 mm.
Règles de conception pour le SLS.
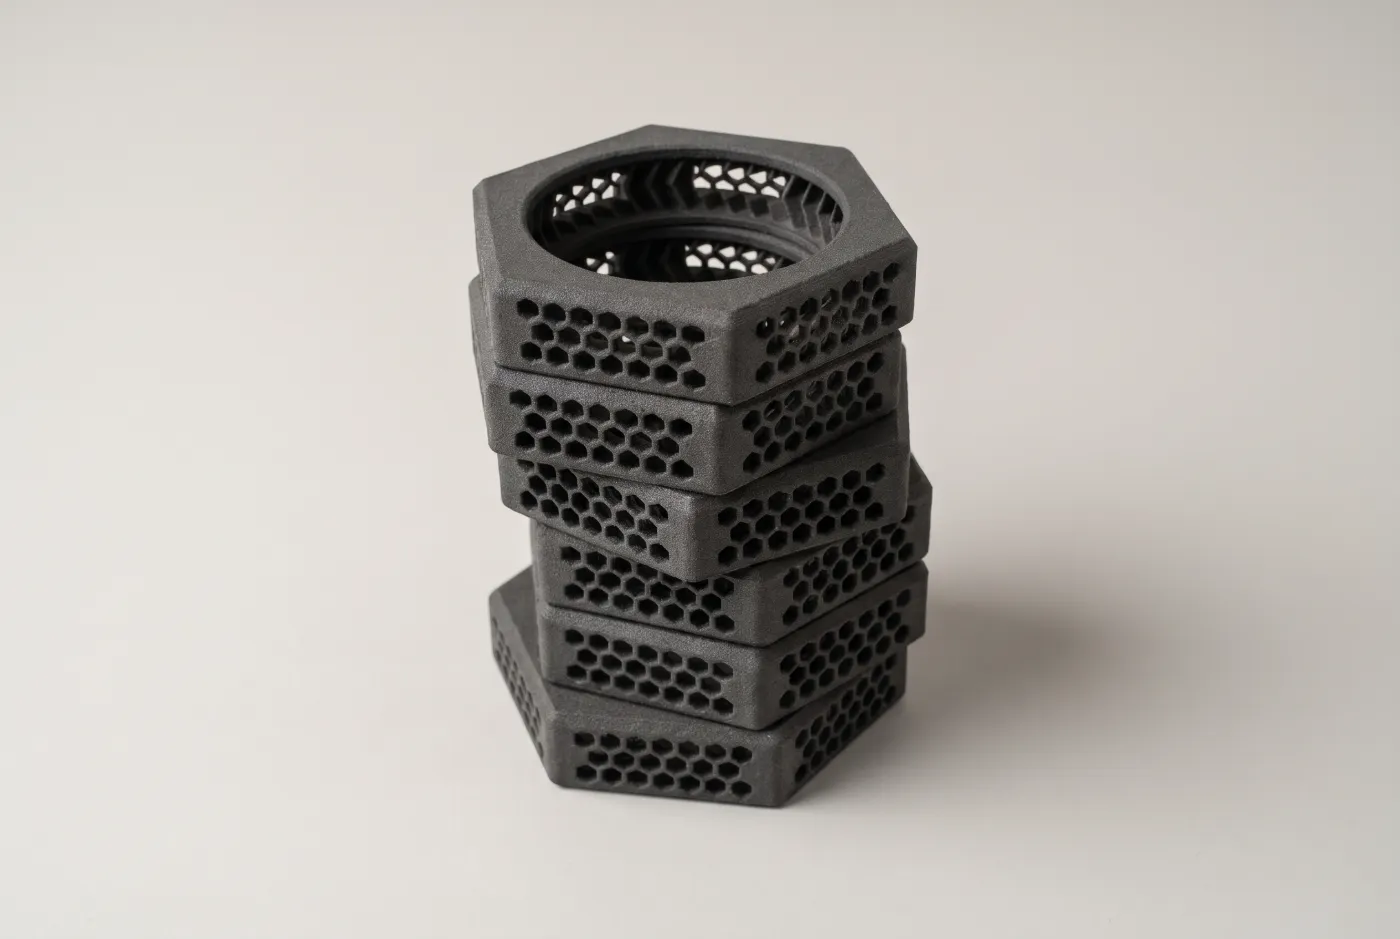
Valeurs minimales pour le SLS PA12 et PA12-GF ; le TPU 88A permet des parois plus fines et des perçages plus petits.
Épaisseur de paroi
Au moins 1,0 mm pour les parois soutenues, 1,5 mm pour les parois non soutenues. TPU 88A dès 0,5 mm.Tiges et nervures
Dès 0,8 mm de diamètre si elles sont reliées aux deux extrémités, sinon dès 1,0 mm.Perçages
À partir de 1,0 mm de diamètre (TPU 88A dès 0,5 mm). Les perçages traversants doivent rester dégagés pour évacuer la poudre.Détails et textes
Détails en relief et en creux dès 0,4 mm. Un texte devient bien lisible à partir de 0,6 mm de relief.Jeu et pièces mobiles
Au moins 0,5 mm entre pièces, parois et tiges (TPU 88A 1,0 mm). Articulations et pièces imbriquées s’impriment d’un seul tenant.Pièces creuses
Les pièces creuses doivent comporter des ouvertures pour évacuer la poudre non frittée. Sinon, elle reste enfermée à l’intérieur.Grandes surfaces planes
Les grandes plaques et les blocs massifs peuvent se déformer au refroidissement. Prévoir des nervures plutôt que de la matière pleine, ou choisir le PA12-GF, qui gauchit moins.
Surfaces et finitions en SLS.
Brut d’impression
Mate et légèrement granuleuse, identique sur toutes les faces, sans traces de supports. Un peu plus rugueuse qu’en MJF ; pour des pièces d’aspect lisses, la SLA convient mieux.Teinté en noir
Teinture par immersion pour les matériaux blancs PA12-GF et TPU 88A. La teinte pénètre dans la surface, les cotes restent inchangées.Revêtu
Vernis transparent, protection UV pour les pièces extérieures et scellement contre l’eau et les gaz pour les boîtiers étanches.
Quand un autre procédé que le SLS convient mieux.
Pièces d’aspect lisses
Pour les détails fins et les surfaces à peindre, la SLA convient mieux.Grandes quantités en gris ou noir
Également du PA12 aux mêmes valeurs de fiche technique, avec une surface un peu plus lisse. Selon la forme, le MJF peut revenir moins cher ; le calculateur en ligne permet de comparer les deux.Pièces simples, budget serré
Les modèles conceptuels et les supports simples sans exigences élevées coûtent moins cher en FDM.Pièces plus grandes que le volume
Les pièces trop grandes pour le volume SLS sont réalisées en impression grand format.Métal ou hautes températures
Là où le plastique atteint ses limites, l’aluminium, l’inox ou le titane en impression 3D métal conviennent mieux.Tolérances serrées, géométrie simple
Les ajustements plus serrés que ±0,3 % et les pièces prismatiques sont plus précis, et souvent moins chers, en fraisage.
Questions fréquentes.
- Le prix dépend surtout du volume et de la taille de la pièce ainsi que de la quantité. Téléchargez votre fichier STEP ou STL, le prix s’affiche en quelques secondes. Dès une pièce, sans frais d’outillage.
- Le PA12 gris foncé jusqu’à 165 × 165 × 300 mm est livré en 2–5 jours ouvrables, en 1–3 avec l’option express. Le noir dans cette taille demande 5–8 jours ouvrables. Autres couleurs et tailles, PA12-GF et TPU 88A : 7–10 jours ouvrables. Après le téléchargement, le calculateur en ligne indique la date de livraison exacte.
- La précision dimensionnelle est de ±0,3 % de la cote, avec une épaisseur de couche de 0,1 mm. Prévoyez au moins 0,5 mm de jeu pour les ajustements et les pièces mobiles. Pour des tolérances plus serrées, le fraisage CNC est plus adapté.
- Les deux fusionnent de la poudre de PA12 sans supports et atteignent les mêmes valeurs de résistance selon la fiche technique. Avec des couches de 0,08 mm, le MJF donne une surface un peu plus lisse, en gris ou en noir. Le SLS offre le plus grand volume de fabrication, le blanc, le PA12-GF et le TPU, ainsi que des délais plus courts pour le PA12 gris foncé.
- Le FDM est moins cher pour les pièces simples et les modèles conceptuels. Dès qu’une pièce subit des charges, présente des contre-dépouilles ou des canaux internes, ou doit être produite en petite série, le SLS est généralement le meilleur choix : il ne nécessite aucun support et sa résistance dépend moins de la direction d’impression.
- Le PA12 SLS est légèrement poreux et n’est pas étanche de manière fiable sans traitement. Pour les boîtiers étanches, un scellement contre l’eau et les gaz est disponible. Selon les essais du fabricant, le TPU 88A est étanche à l’eau dès 0,6 mm d’épaisseur de paroi.
- Oui, au moyen d’inserts filetés en laiton (M1,6 à M8) ou d’inserts Helicoil en inox (M2 à M10). Ils supportent plus de charge et davantage de vissages qu’un filetage imprimé. Les inserts se sélectionnent dans le calculateur en ligne.
- Oui, pour les petites séries et les pièces finales. De nombreuses pièces partagent un même volume de fabrication, il n’y a pas de frais d’outillage et une modification ne demande qu’un nouveau fichier. Pour de grandes quantités en gris ou en noir, une comparaison avec le MJF vaut la peine.
Calculer le prix d’une pièce SLS.
Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes. Pour les séries et les exigences particulières, envoyez-nous une demande.