Impression 3D MJF
Multi Jet Fusion en PA12.
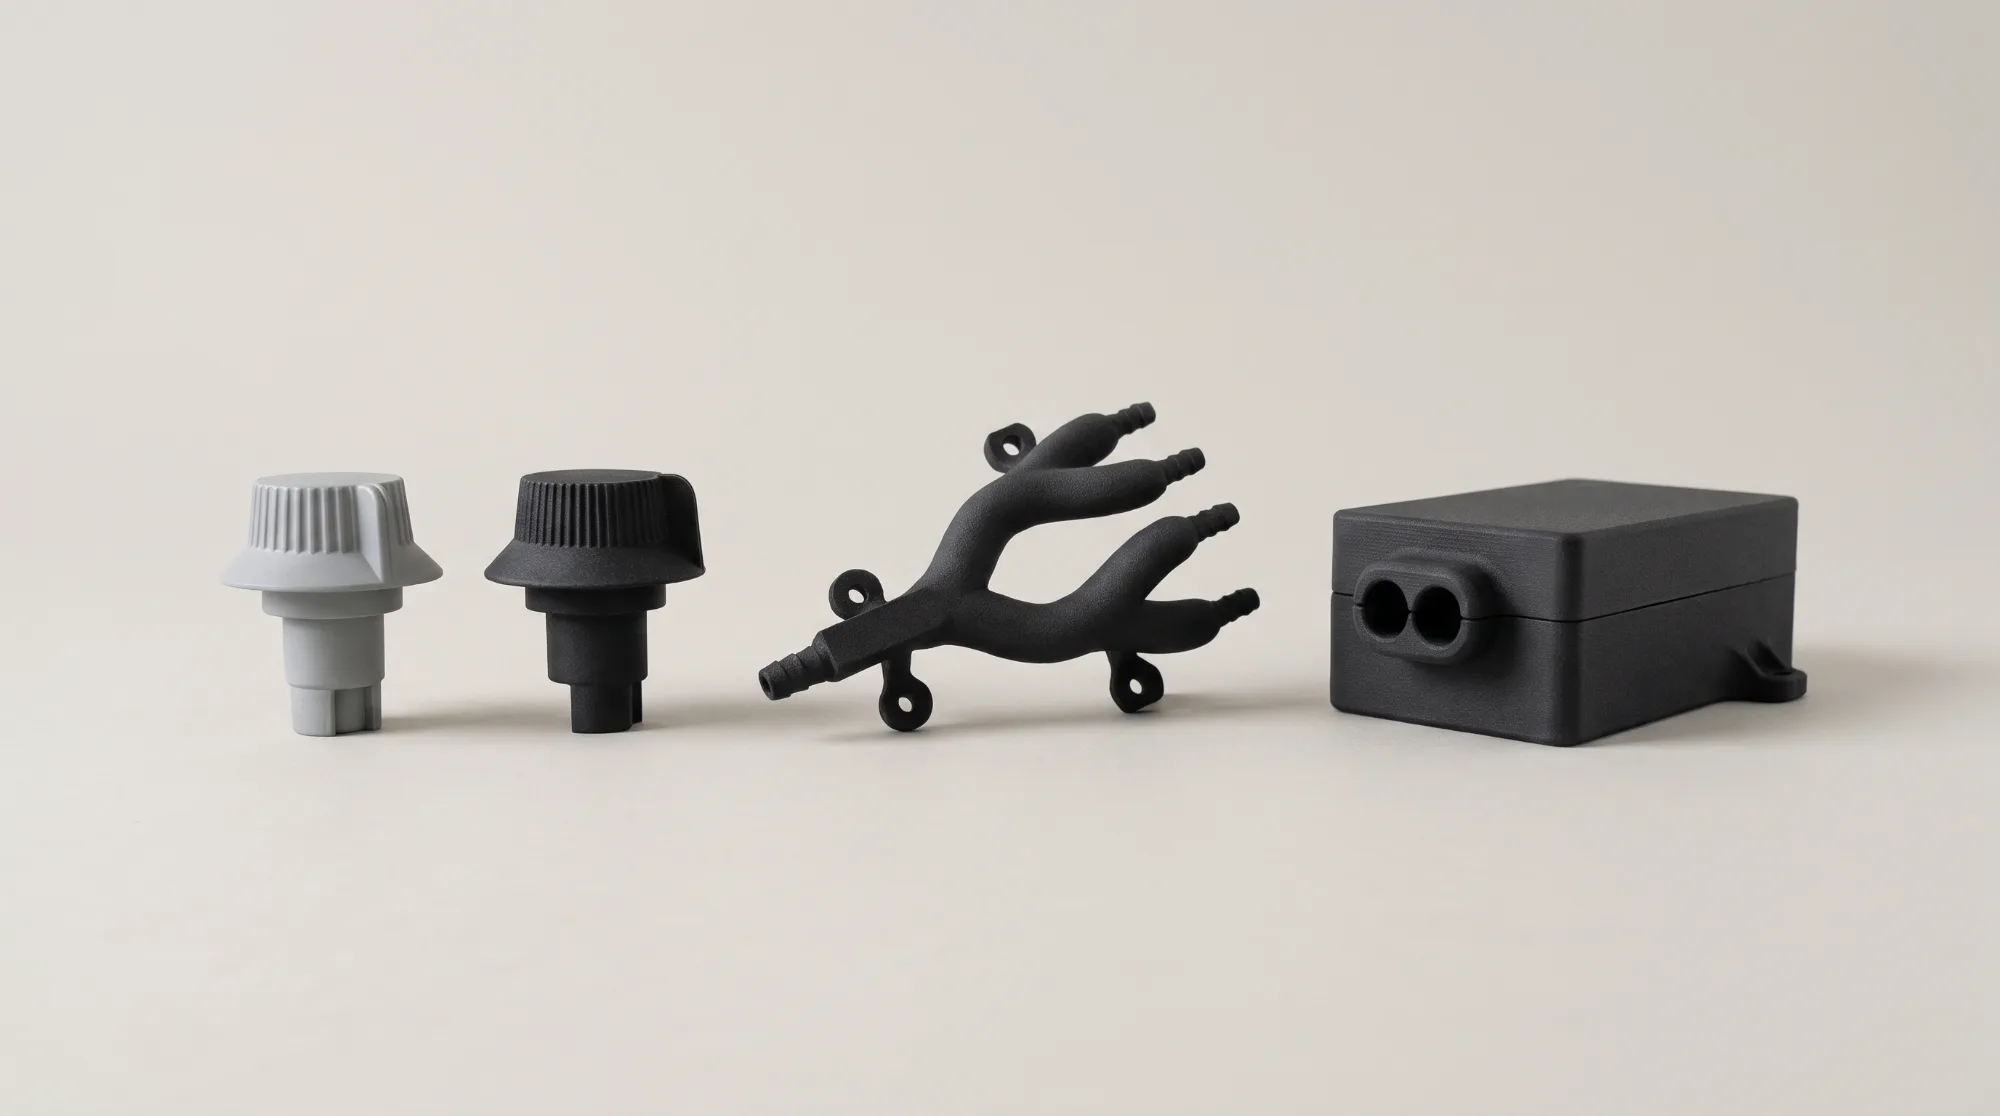
Impression 3D MJF chez Swiss3D : pièces fonctionnelles et séries en PA12, grises ou noires, sans supports, en 7–10 jours ouvrables. Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes.
- Délai 7–10 jours ouvrables
- Volume jusqu’à 284 × 350 × 350 mm
- Tolérance ±0,3 %
- Sans structures de support
Fonctionnement de la Multi Jet Fusion.
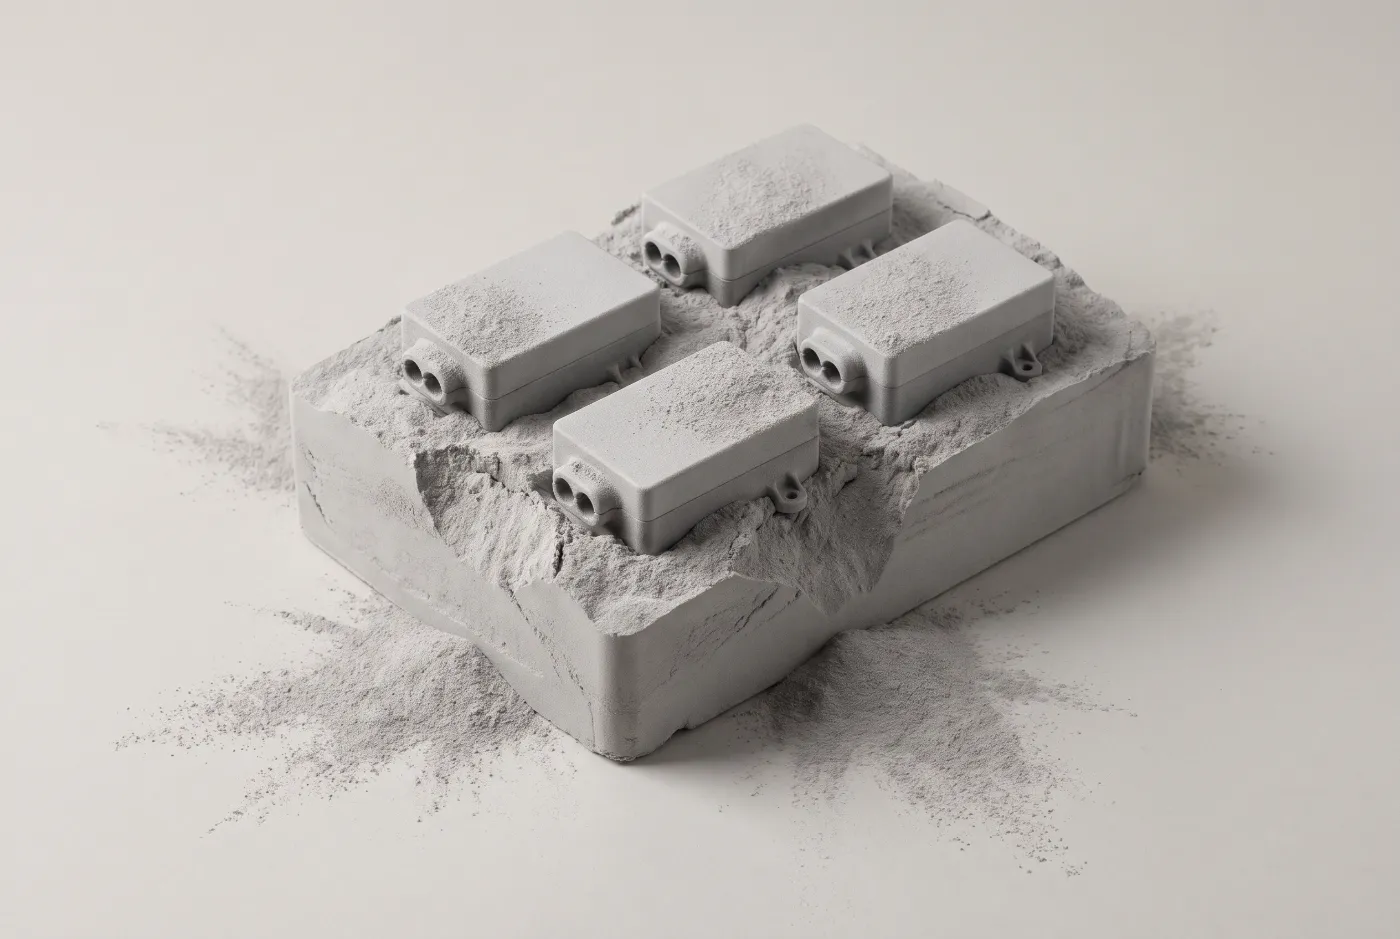
L’impression 3D MJF (Multi Jet Fusion) est un procédé sur lit de poudre développé par HP pour des pièces en PA12. Une tête d’impression dépose des agents de fusion et de détail sur chaque couche, puis l’infrarouge chauffe toute la couche et la poudre fond là où se trouve l’agent de fusion. Les pièces n’ont besoin d’aucun support.
La chambre de fabrication est remplie de poudre PA12 couche par couche, chaque couche mesurant 0,08 mm. Là où se trouve l’agent de fusion, la poudre absorbe la chaleur des lampes infrarouges et fond. L’agent de détail appliqué le long des contours freine la chaleur et garde arêtes et détails nets. La poudre libre autour des pièces les porte. Le MJF n’a donc pas besoin de supports, et de nombreuses pièces peuvent être superposées dans le volume de fabrication.
Après l’impression, le bloc entier refroidit lentement. Les pièces sont ensuite dépoudrées, nettoyées et livrées dans leur gris naturel ou teintées en noir. Comme chaque couche est chauffée en une fois, et non point par point comme en frittage laser, le MJF convient particulièrement aux séries de pièces identiques aux propriétés homogènes dans toutes les directions.
Matériau MJF PA12 et alternatives.
Les pièces MJF sont réalisées en PA12, un polyamide tenace pour pièces fonctionnelles. Pour des pièces plus rigides, souples ou blanches, il existe le procédé apparenté SLS.
Tous les matériaux dans le Material FinderMJF PA12
Polyamide 12 tenace, gris ou noir. Résistance à la traction 46 MPa, allongement à la rupture 36 %, température de fléchissement 145 °C sous 0,45 MPa. Résiste aux huiles et aux graisses.SLS PA12
Même matériau de base en SLS : également en blanc, volume jusqu’à 700 × 380 × 580 mm, gris foncé jusqu’à 165 × 165 × 300 mm en 2–5 jours ouvrables.SLS PA12-GF
Chargé de billes de verre, plus rigide et nettement moins sujet au gauchissement, pour des pièces qui doivent rester précises. Blanc, jusqu’à 330 × 330 × 380 mm.SLS TPU 88A
Souple et caoutchouteux, pour des pièces élastiques durables à géométrie complexe. Blanc naturel.
Données techniques du MJF.
Valeurs du MJF PA12, le matériau de toutes les pièces MJF.
Matériau
PA12 (polyamide 12), température de fusion 183 °CCouleurs
Gris (teinte naturelle) ou teinté noirVolume de fabrication
Jusqu’à 284 × 350 × 350 mmÉpaisseur de couche
0,08 mmTolérance
±0,3 %Résistance à la traction
46 MPa, module de traction 1600 MPaAllongement à la rupture
36 %Température de fléchissement
145 °C sous 0,45 MPa, 82 °C sous 1,8 MPaRésistance chimique
Résiste aux huiles et aux graisses, résistance limitée aux acides et bases faiblesDélai de livraison
7–10 jours ouvrables (standard)Fiche technique
PA12 (MJF), PDF en allemand avec toutes les valeurs
Valeurs mécaniques typiques du fabricant, mesurées sur éprouvettes normalisées, sans caractère garanti. Précision et résistance dépendent de la géométrie et de l’orientation dans le volume de fabrication.
Informations à jour en: novembre 2026
Le MJF pour les séries et les pièces fonctionnelles.
Le MJF plutôt que le SLS est rentable pour de nombreuses pièces identiques, sollicitées et d’aspect homogène en gris ou en noir. Pour le blanc, les grandes pièces ou les pièces uniques urgentes en gris foncé, le SLS convient mieux.
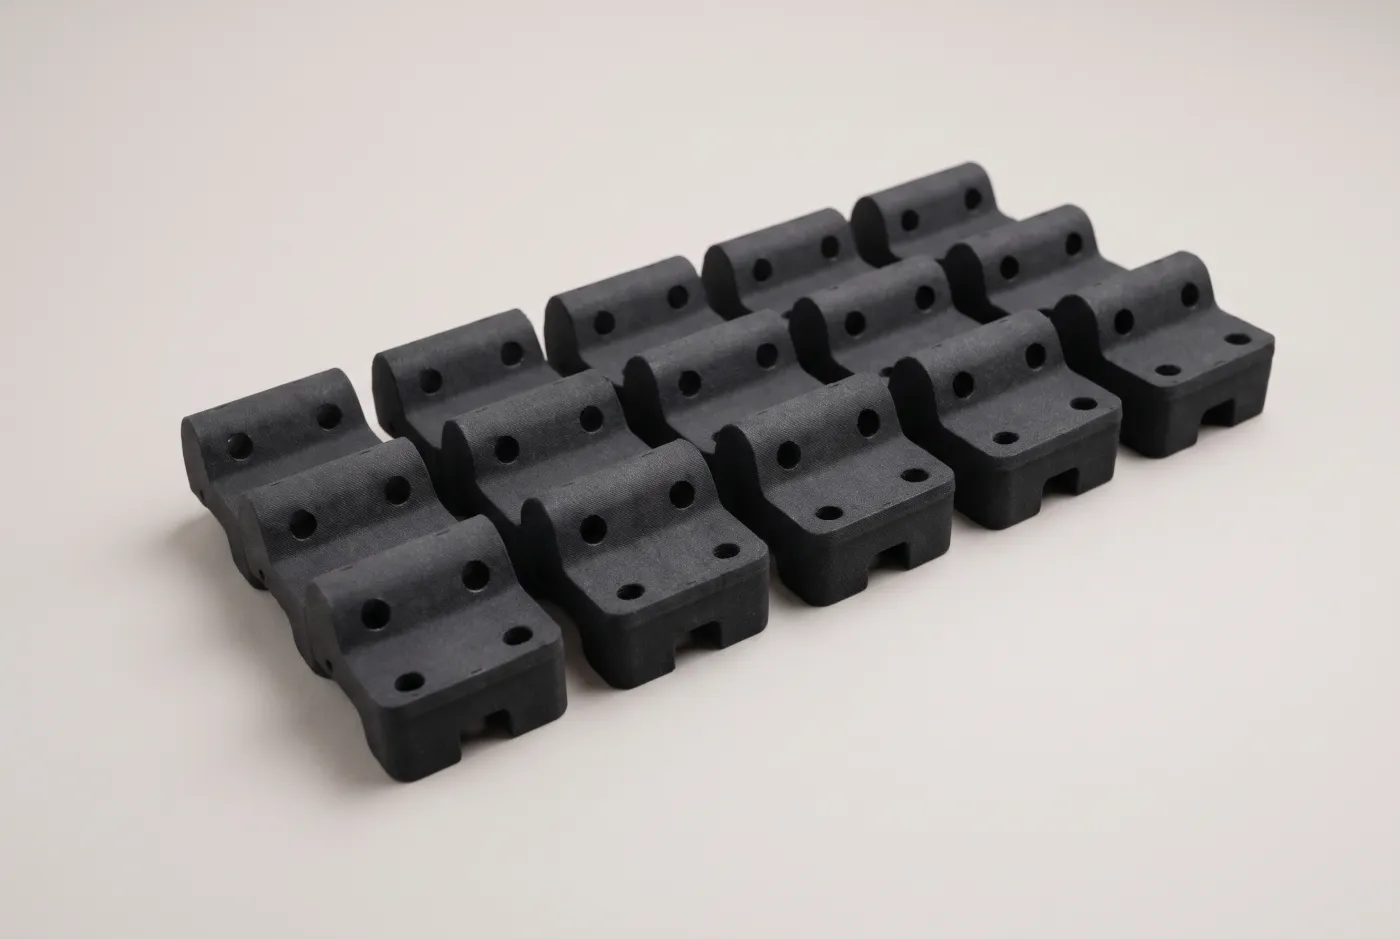
Petites et moyennes séries
De nombreuses pièces sont fabriquées en même temps dans le même volume. Avec la quantité, le prix par pièce baisse, sans frais d’outillage.Boîtiers et capots
Boîtiers robustes pour l’électronique et les appareils, d’aspect homogène en noir.Clips et encliquetages
Le PA12 est tenace : avec 36 % d’allongement à la rupture, il convient aux clips, crochets d’encliquetage et éléments d’assemblage.Gabarits et montages de contrôle
Supports, calibres et montages de contrôle pour l’assemblage et le contrôle qualité, résistants aux huiles et aux graisses.
Comparatif SLS, MJF, SLA et FDM.
Les quatre procédés plastiques côte à côte, avec les valeurs du matériau standard de chacun.
| Critère | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principe | Un laser fritte une poudre plastique | L’infrarouge fusionne toute la couche de poudre | La lumière UV durcit une résine liquide | Une buse dépose du plastique fondu |
| Matériaux | PA12, PA12-GF, TPU 88A | PA12 | Résine standard, transparente et tenace, DLP | Onze, du PLA au PEEK |
| Surface | Mate, légèrement granuleuse | Mate, grain fin, un peu plus lisse | Lisse, couches à peine visibles | Lignes de couches visibles |
| Précision | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm à ±0,3 % |
| Épaisseur de couche | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Résistance | Tenace, semblable dans toutes les directions | Tenace, semblable dans toutes les directions | Rigide, résine standard plutôt cassante | Plus faible entre les couches |
| Supports | Aucun, la poudre soutient | Aucun, la poudre soutient | Toujours, points d’attache visibles | Pour les porte-à-faux dès 45° environ |
| Plus grandes pièces | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Délai | PA12 gris foncé 2–5, sinon 5–10 jours ouvrables | 7–10 jours ouvrables | 7–10 jours ouvrables, DLP sur demande | 2–5 jours ouvrables, PEEK 7–10 |
| Pièces typiques | Pièces fonctionnelles, clips, boîtiers complexes | Pièces de série, boîtiers, supports | Maquettes d’aspect, pièces fines, pièces transparentes | Gabarits, supports, grands prototypes |
| Coût | Moyen | Moyen, plus bas en série | Moyen | Bas (PLA, PETG) à élevé (PEEK) |
Principe
- SLS
- Un laser fritte une poudre plastique
- MJF
- L’infrarouge fusionne toute la couche de poudre
- SLA
- La lumière UV durcit une résine liquide
- FDM
- Une buse dépose du plastique fondu
Matériaux
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Résine standard, transparente et tenace, DLP
- FDM
- Onze, du PLA au PEEK
Surface
- SLS
- Mate, légèrement granuleuse
- MJF
- Mate, grain fin, un peu plus lisse
- SLA
- Lisse, couches à peine visibles
- FDM
- Lignes de couches visibles
Précision
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm à ±0,3 %
Épaisseur de couche
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Résistance
- SLS
- Tenace, semblable dans toutes les directions
- MJF
- Tenace, semblable dans toutes les directions
- SLA
- Rigide, résine standard plutôt cassante
- FDM
- Plus faible entre les couches
Supports
- SLS
- Aucun, la poudre soutient
- MJF
- Aucun, la poudre soutient
- SLA
- Toujours, points d’attache visibles
- FDM
- Pour les porte-à-faux dès 45° environ
Plus grandes pièces
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Délai
- SLS
- PA12 gris foncé 2–5, sinon 5–10 jours ouvrables
- MJF
- 7–10 jours ouvrables
- SLA
- 7–10 jours ouvrables, DLP sur demande
- FDM
- 2–5 jours ouvrables, PEEK 7–10
Pièces typiques
- SLS
- Pièces fonctionnelles, clips, boîtiers complexes
- MJF
- Pièces de série, boîtiers, supports
- SLA
- Maquettes d’aspect, pièces fines, pièces transparentes
- FDM
- Gabarits, supports, grands prototypes
Coût
- SLS
- Moyen
- MJF
- Moyen, plus bas en série
- SLA
- Moyen
- FDM
- Bas (PLA, PETG) à élevé (PEEK)
Valeurs indicatives pour les matériaux standard, valeurs par matériau dans le Material Finder. Le SLS en 2–5 jours ouvrables s’applique au PA12 gris foncé jusqu’à 165 × 165 × 300 mm.
Règles de conception pour le MJF.
Dimensions minimales pour le MJF PA12. En dessous, parois, tiges et détails ne sont pas reproduits de manière fiable.
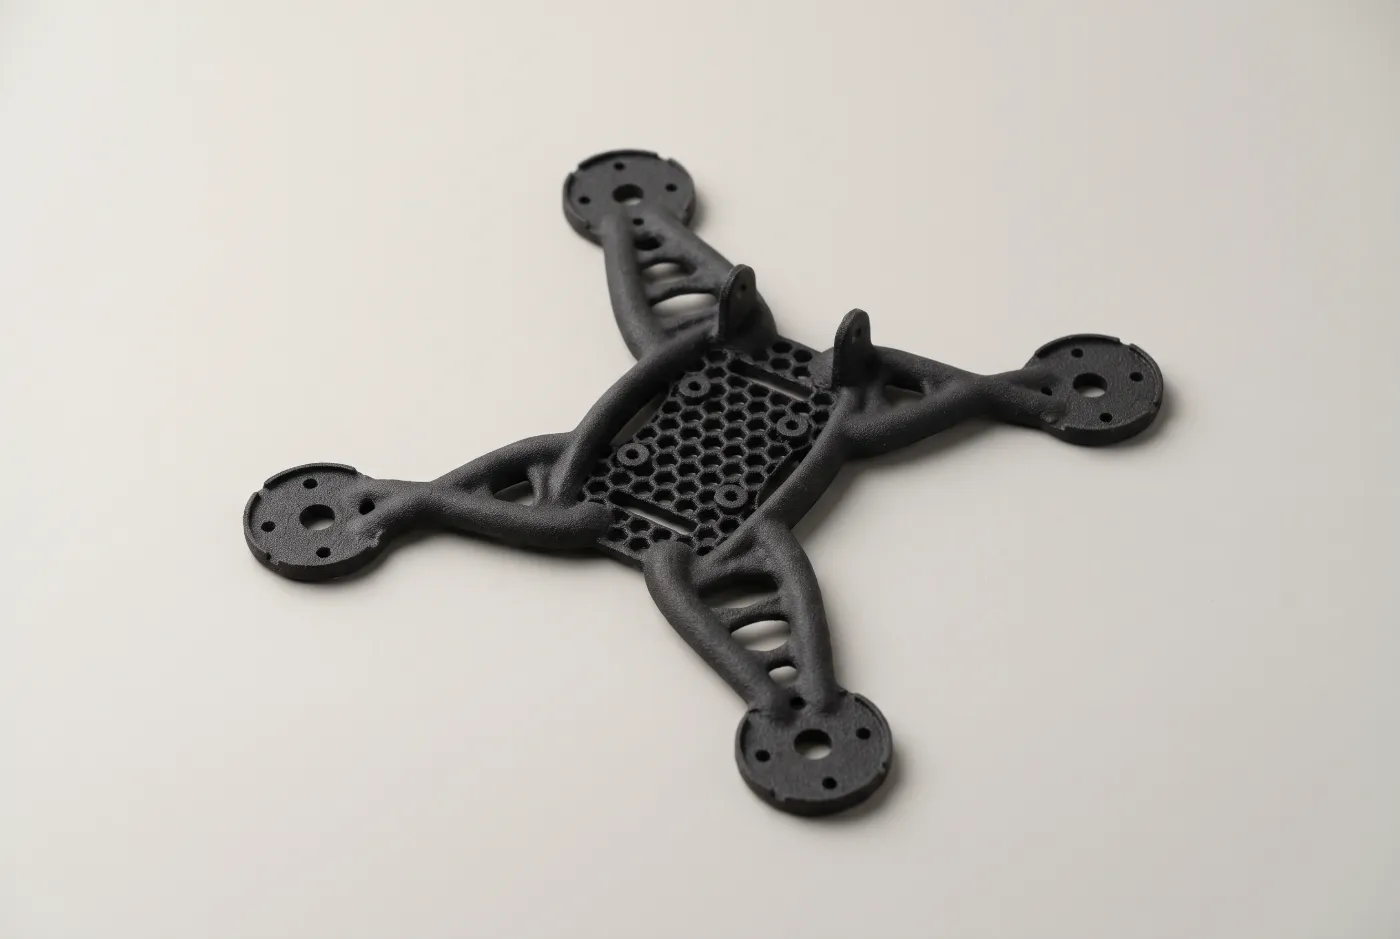
Épaisseur de paroi
Dès 0,6 mm pour les parois soutenues, dès 0,8 mm pour les parois libres. Prévoir plus épais pour les parois porteuses.Tiges et broches
Dès 0,9 mm de diamètre, soutenues ou libres.Perçages
Dès 0,9 mm de diamètre. Les trous traversants doivent offrir une ligne de vue dégagée pour évacuer toute la poudre. Dans les parois épaisses, les petits trous sont moins précis.Détails et textes
En relief et gravés dès 0,4 mm.Jeux et pièces mobiles
Au moins 0,6 mm entre pièces, parois et tiges. Les pièces imbriquées et mobiles peuvent être imprimées d’un seul tenant.Cavités
Les cavités fermées restent remplies de poudre. Pour des pièces légères, prévoir des ouvertures de dépoudrage.Sections massives
Les grandes sections pleines ont tendance à se déformer. Mieux vaut les évider ou les nervurer.Taille
Jusqu’à 284 × 350 × 350 mm d’un seul tenant. Diviser les pièces plus grandes ou les imprimer en SLS jusqu’à 700 × 380 × 580 mm.
Surface et finition des pièces MJF.
Les pièces MJF sont mates et à grain fin, plus lisses que les pièces SLS. Le noir, le vapor smoothing et les revêtements se choisissent dans le calculateur en ligne.
Gris ou noir
Le gris est la teinte naturelle de la poudre. Teintées en noir, les pièces de série ont un aspect homogène, y compris les pièces visibles.Vapor smoothing
Lissage chimique à la vapeur de solvant : surface fermée, proche de l’injection plastique, moins rugueuse et plus étanche. Disponible pour les pièces MJF.Revêtements
Vernis transparent, protection UV et protection eau et gaz, tous transparents, pour les pièces en extérieur ou devant être étanches.
Alternatives à l’impression 3D MJF.
Pièces uniques, blanc, grandes pièces
Le SLS PA12 existe aussi en blanc et jusqu’à 700 × 380 × 580 mm. En gris foncé jusqu’à 165 × 165 × 300 mm, livraison en 2–5 jours ouvrables.Détails fins et surfaces visibles lisses
La SLA durcit une résine liquide et atteint ±0,1–0,3 % selon la résine, aussi en transparent et peignable.Prototypes économiques en couleur
Le FDM est avantageux et disponible en nombreuses couleurs ; le PLA est livré en 1–2 jours ouvrables en express.Très grandes pièces
Jusqu’à 800 × 800 × 800 mm en FDM, sans division.Pièces métalliques
Aluminium, acier inoxydable et titane par fusion laser sur lit de poudre.Tolérances serrées
Les ajustements et surfaces d’étanchéité plus serrés que ±0,3 % sont plutôt fraisés ou tournés.
Questions fréquentes.
- La Multi Jet Fusion est un procédé d’impression 3D développé par HP pour des pièces plastiques à partir de poudre. Une tête d’impression dépose des agents de fusion et de détail sur chaque couche, puis l’infrarouge fusionne les zones imprimées. La poudre libre porte les pièces, aucun support n’est nécessaire.
- Le prix dépend surtout du volume des pièces, de leur taille et de la quantité. Plus la quantité augmente, plus le prix par pièce baisse. Téléchargez votre fichier CAO, le prix s’affiche en quelques secondes. Pour une pièce unique, comparez avec le SLS dans le même calculateur.
- Les deux fusionnent de la poudre PA12 sans supports et atteignent ±0,3 %. Le MJF offre une surface plus lisse, des parois minimales plus fines (0,6 au lieu de 1,0 mm) et se prête aux séries. Le SLS est plus rapide pour les pièces uniques (gris foncé jusqu’à 165 × 165 × 300 mm en 2–5 jours ouvrables) et propose le blanc ainsi qu’un volume jusqu’à 700 × 380 × 580 mm.
- La tolérance est de ±0,3 % de la cote, pour une épaisseur de couche de 0,08 mm. Les détails dès 0,4 mm sont reproduits. Pour des ajustements plus serrés, l’usinage CNC est plus adapté.
- Le délai standard est de 7–10 jours ouvrables à compter de la commande. Après le téléchargement, le calculateur en ligne indique la date de livraison exacte. En cas d’urgence, le SLS PA12 en gris foncé jusqu’à 165 × 165 × 300 mm est livré en 2–5 jours ouvrables.
- Gris et noir. Le gris est la teinte naturelle de la poudre ; le noir est obtenu par teinture et donne un aspect homogène aux séries. Les pièces blanches ou claires sont disponibles en SLS, les pièces transparentes en SLA.
- Il n’y a pas de seuil fixe. Le MJF est conçu pour les pièces de série en moyennes et grandes quantités : de nombreuses pièces partagent un volume de fabrication et le prix par pièce baisse. Un prototype unique est souvent livré plus vite en SLS PA12 gris foncé ; le procédé le moins cher dépend de la forme et se compare dans le calculateur en ligne.
Calculer vos pièces MJF.
Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes. Pour les grandes séries et les exigences particulières, envoyez-nous une demande.
Images d’échantillons créées par IA.