Impression 3D SLA :
stéréolithographie et DLP.
Pièces en résine par impression 3D SLA, dès une pièce : surfaces lisses, détails dès 0,15 mm et livraison en 7–10 jours ouvrables. Téléchargez votre fichier CAO, le prix s’affiche en quelques secondes.
- Délai 7–10 jours ouvrables
- Couches de 0,05–0,1 mm
- Tolérance ±0,1–0,3 %
- Volume jusqu’à 1700 × 900 × 800 mm
Comment fonctionne la stéréolithographie.
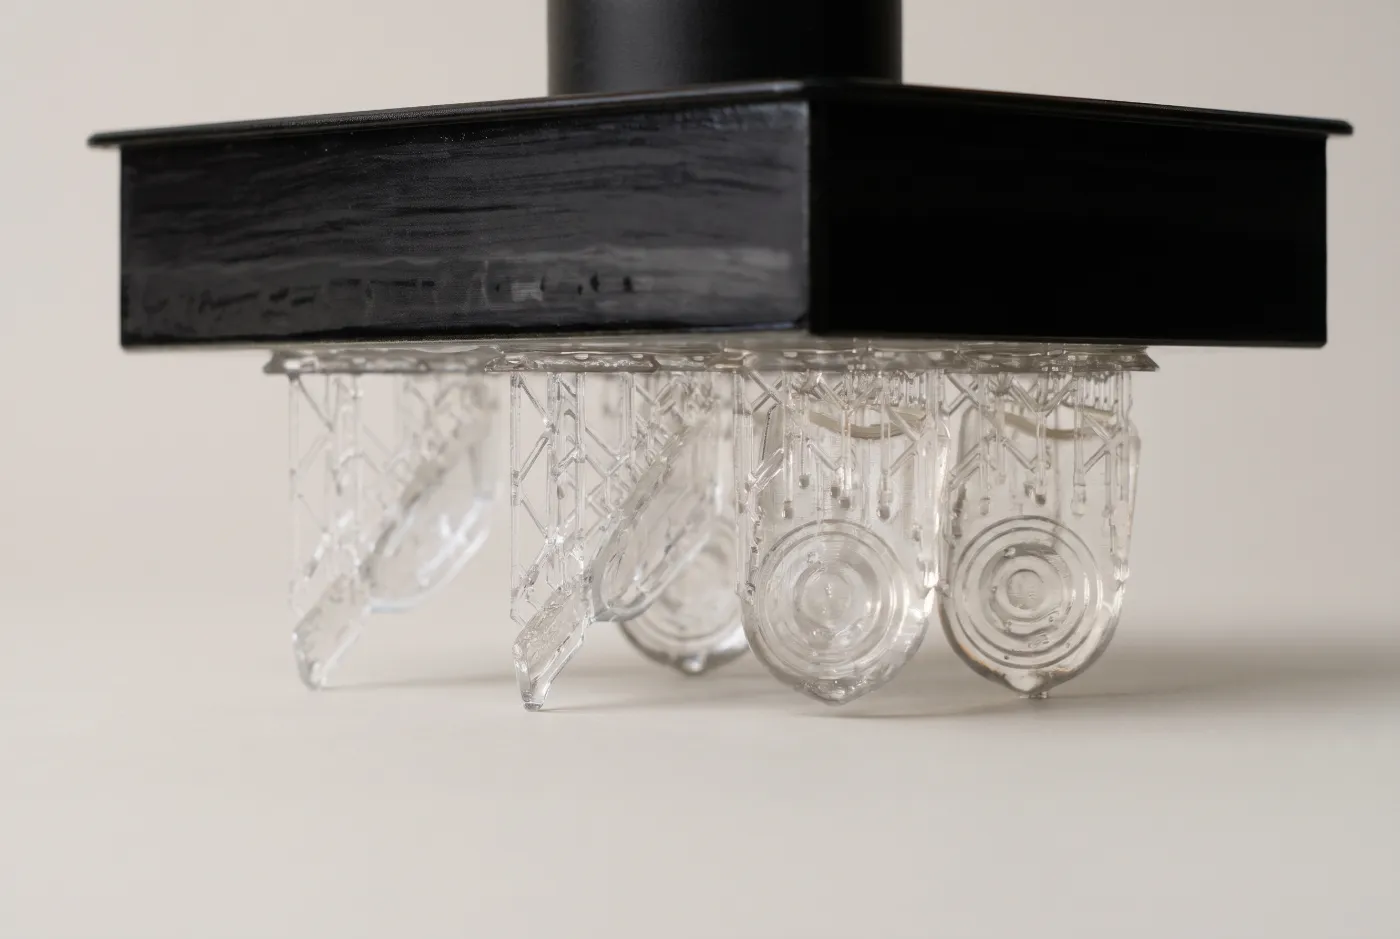
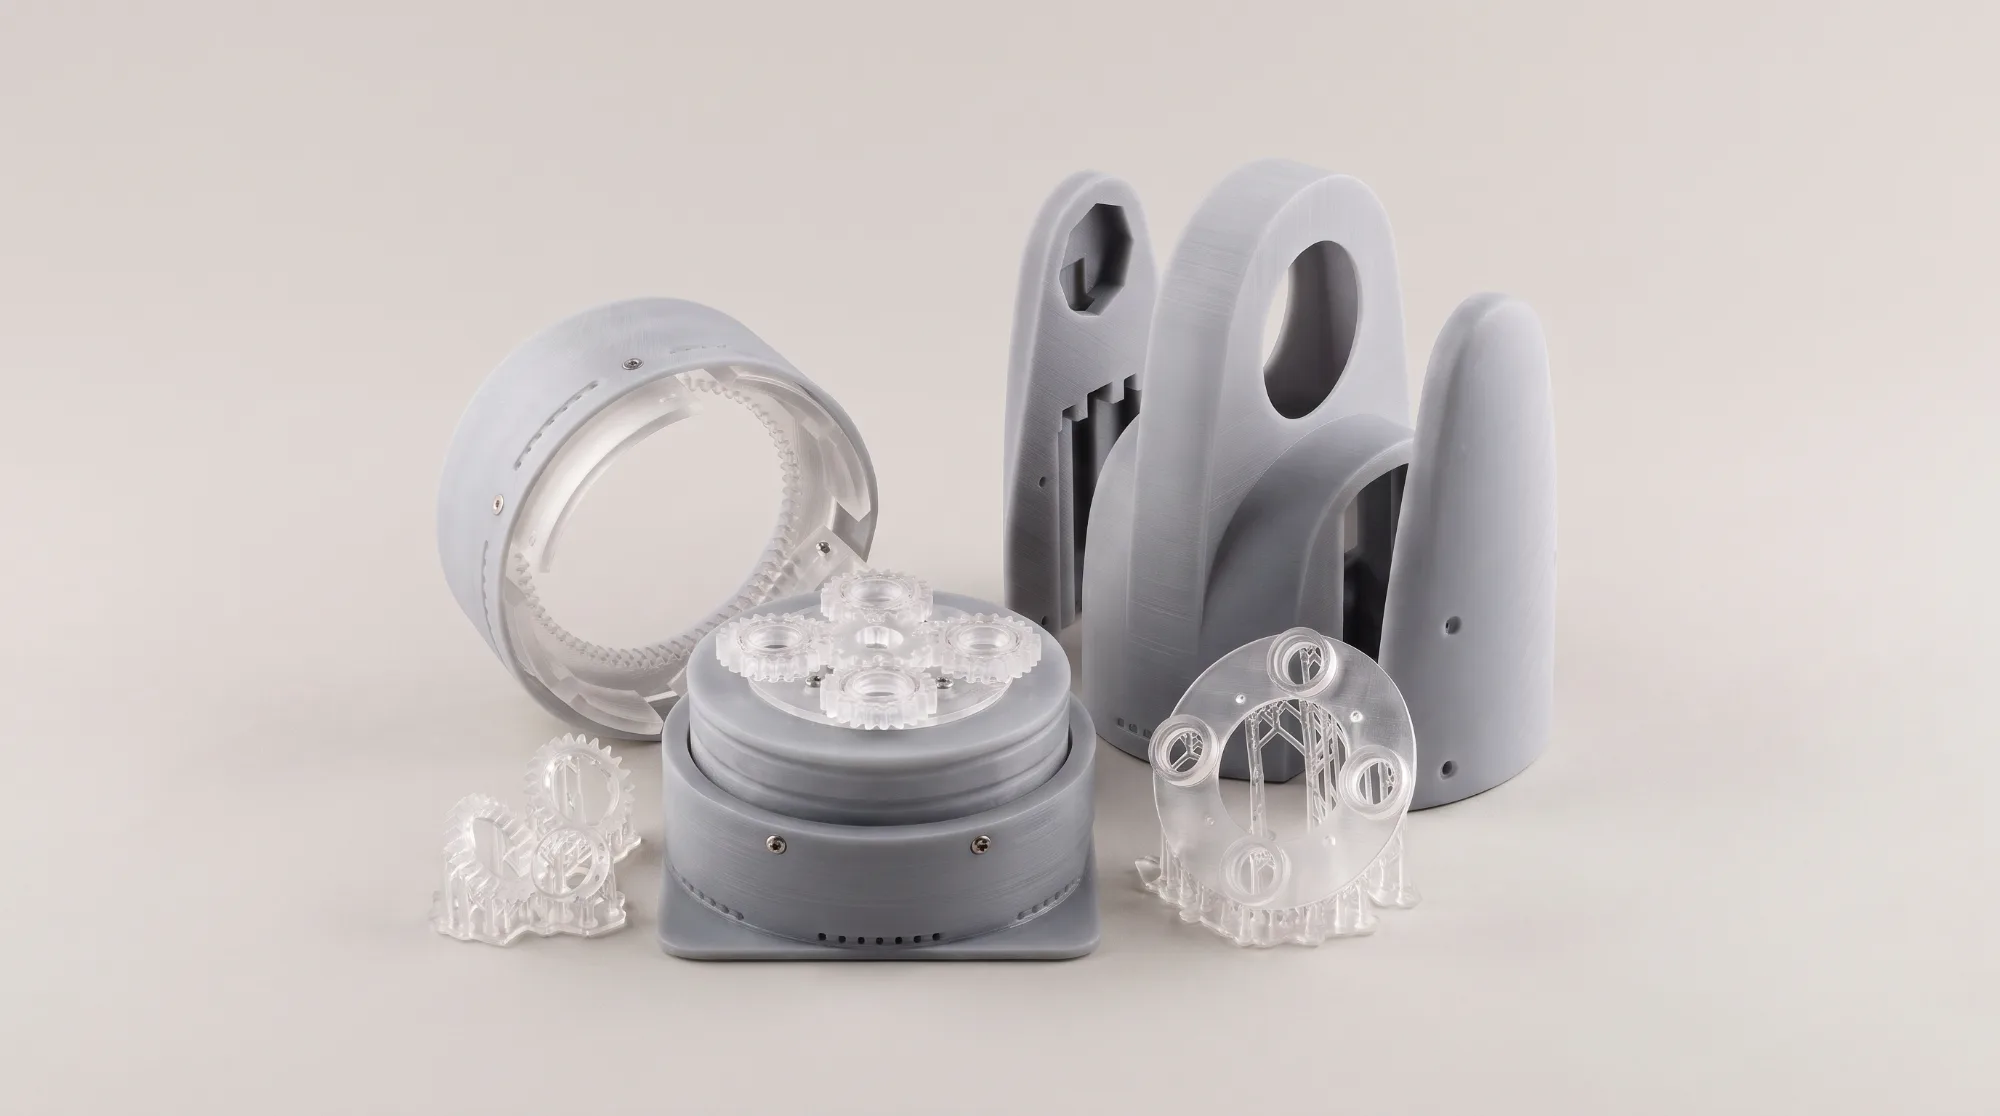
La SLA, ou stéréolithographie, est un procédé d’impression 3D dans lequel un laser UV durcit une résine liquide (photopolymère) couche par couche. Les couches de 0,05–0,1 mm donnent des surfaces lisses et des détails dès 0,15 mm. Le DLP suit le même principe, mais expose chaque couche en une fois avec un projecteur et atteint des détails dès 0,1 mm.
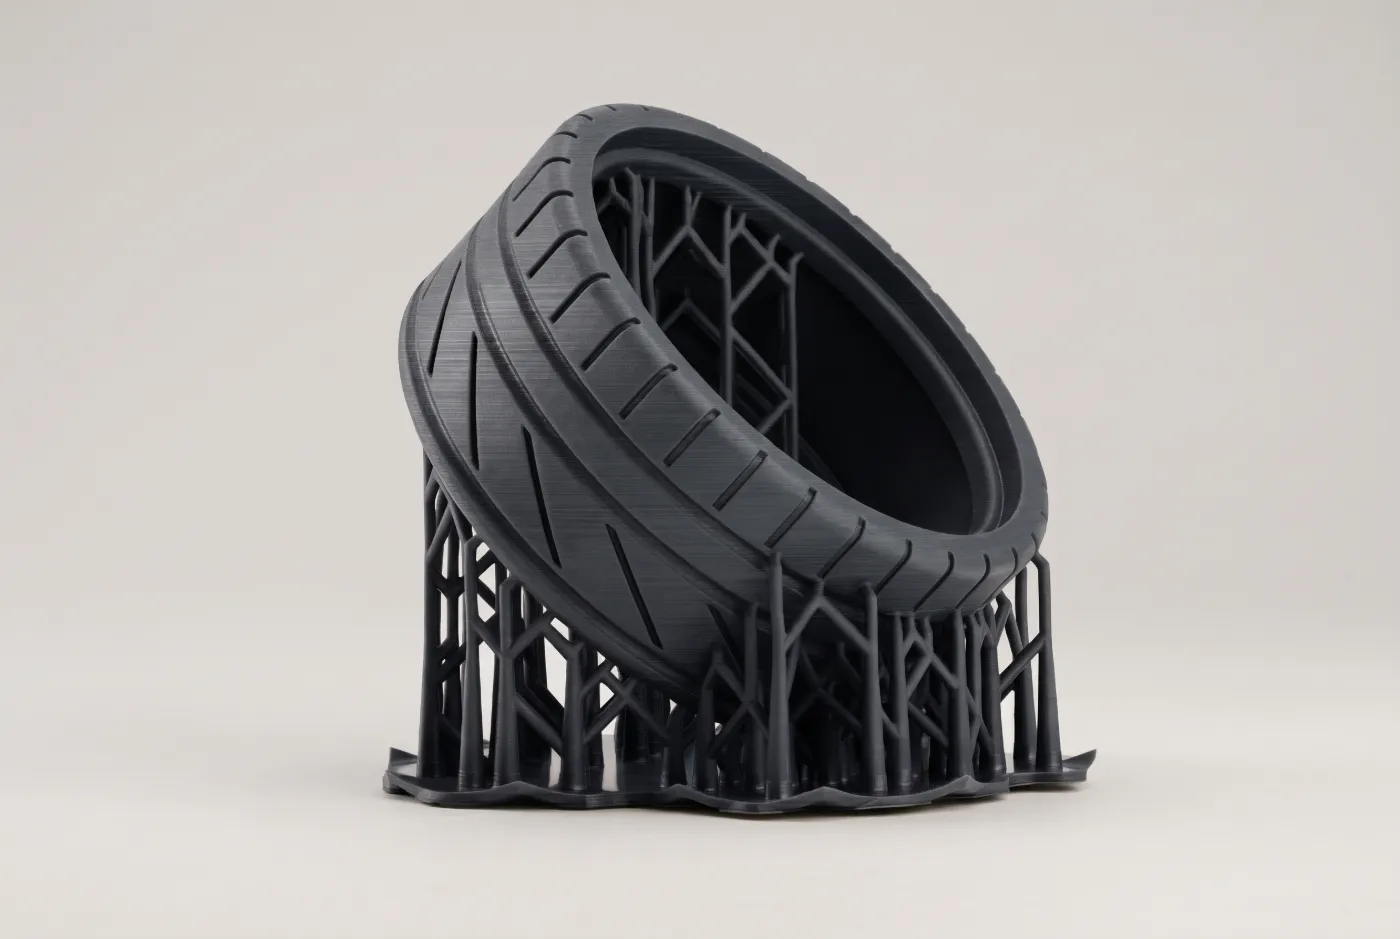
Le laser trace la section de la pièce dans une fine couche de résine ; là où il passe, la résine se solidifie. La plateforme se déplace ensuite d’une épaisseur de couche et la couche suivante est exposée. Selon la machine, la pièce plonge par le haut dans le bac de résine ou est suspendue tête en bas sous la plateforme. Comme la résine est liquide, chaque pièce a besoin de supports qui la maintiennent et sont retirés après l’impression.
Après l’impression, la pièce est lavée dans un solvant, séparée de ses supports et post-polymérisée sous lumière UV ; ce n’est qu’alors que la résine est entièrement durcie. Les lignes de couche ne sont généralement pas visibles. On parle aussi d’impression 3D résine ou simplement d’impression SLA.
Résines SLA et DLP.
Quatre résines, du modèle d’aspect lisse à la micropièce. Chaque page matériau indique la fiche technique et toutes les valeurs limites.
Tous les matériaux dans le Material FinderStandard Resin
Blanche ou noire, la blanche peut aussi être peinte dans les teintes Pantone. Pour modèles d’aspect, prototypes de design et modèles maîtres pour la coulée sous vide. Tolérance ±0,2 %, pièces jusqu’à 1700 × 900 × 800 mm.Transparent Resin
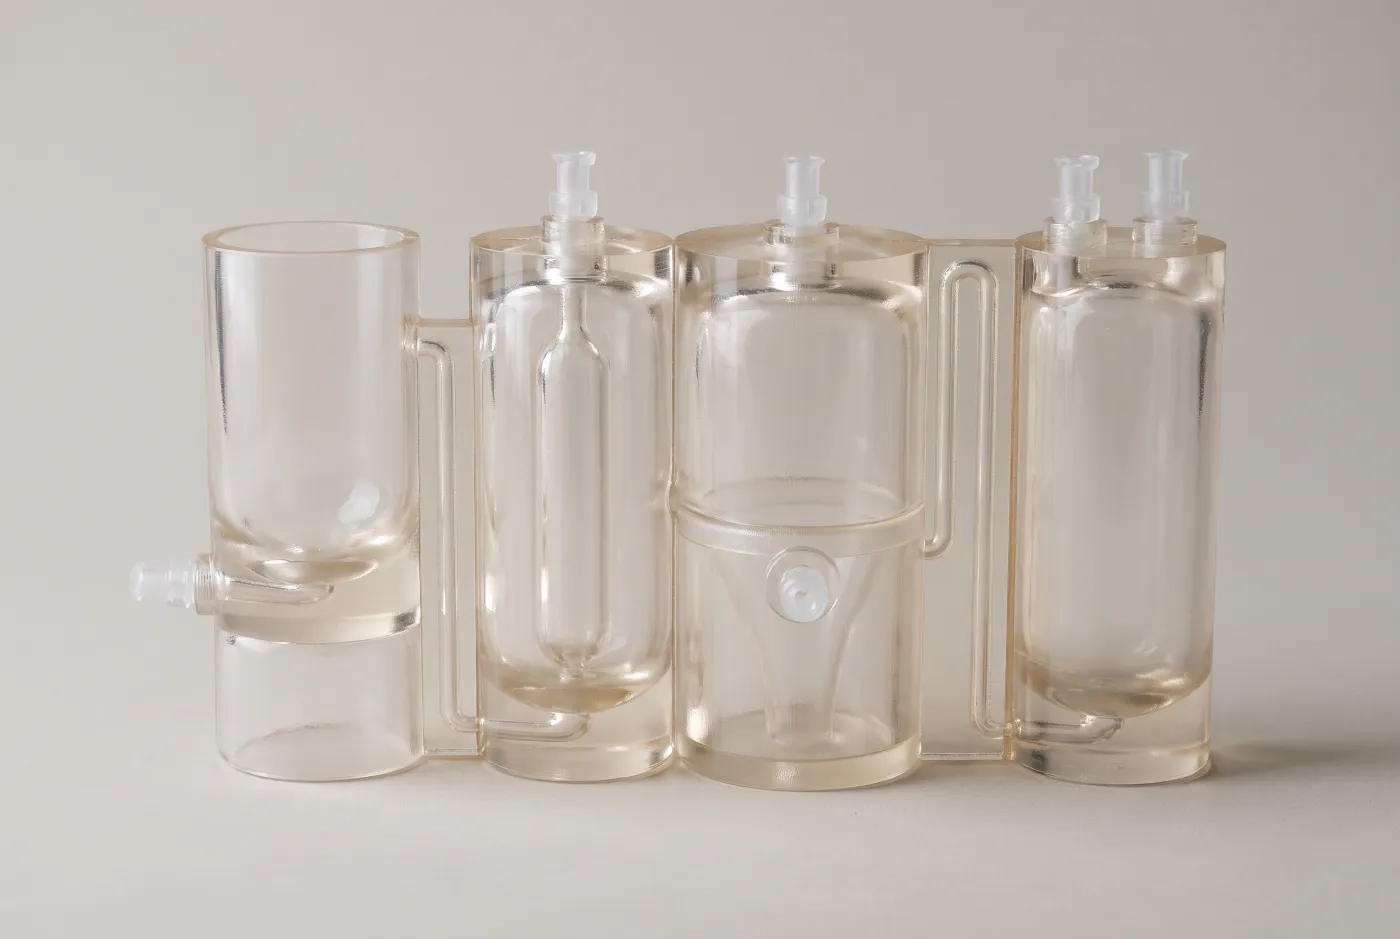
Résine claire, polie en standard. Pour guides de lumière, voyants et modèles d’écoulement avec flux visible. Tolérance ±0,3 %, pièces jusqu’à 600 × 600 × 450 mm.Tough Resin (vert)
Résine plus tenace pour les essais fonctionnels : clips, encliquetages et contrôles de montage. Résistance à la traction 62,4 MPa, tolérance ±0,1 %, pièces jusqu’à 145 × 145 × 175 mm.DLP Ultra Detail Resin RC31
La résine la plus fine de la gamme, orange. Détails dès 0,1 mm, tolérance ±0,05 %, pièces jusqu’à 192 × 120 × 200 mm. Pour micropièces, modèles de bijouterie et dentaires. Délai sur demande.
Données techniques de l’impression 3D SLA.
Valeurs indicatives des quatre résines. Les valeurs de votre matériau figurent sur sa page et dans la fiche technique.
Procédé
SLA avec laser UV, DLP avec projecteur UV ; matériau : résine photopolymère liquideÉpaisseur de couche
0,05–0,1 mm, Standard Resin 0,1 mm ; Tough Resin et DLP aussi 0,025 mmTolérance
±0,1 % (Tough Resin), ±0,2 % (Standard Resin), ±0,3 % (Transparent Resin), ±0,05 % en DLPDétails les plus fins
0,4 mm (Standard Resin), 0,15 mm (Tough Resin), 0,1 mm (DLP)Volume de fabrication
Jusqu’à 1700 × 900 × 800 mm (Standard Resin), 600 × 600 × 450 mm (Transparent Resin), 145 × 145 × 175 mm (Tough Resin), 192 × 120 × 200 mm (DLP)Température de fléchissement
49–56 °C (HDT sous 0,45 MPa), selon la résineDélai
7–10 jours ouvrables, DLP sur demande
Les caractéristiques mécaniques sont des valeurs typiques du fabricant, et non des propriétés garanties. L’orientation et l’épaisseur de couche influencent la pièce finie.
Informations à jour en: novembre 2026
Applications des pièces SLA.
La SLA s’impose lorsque l’état de surface, les détails fins ou la transparence comptent et que la pièce n’est ni chaude ni sous charge permanente.
Modèles d’aspect et de design
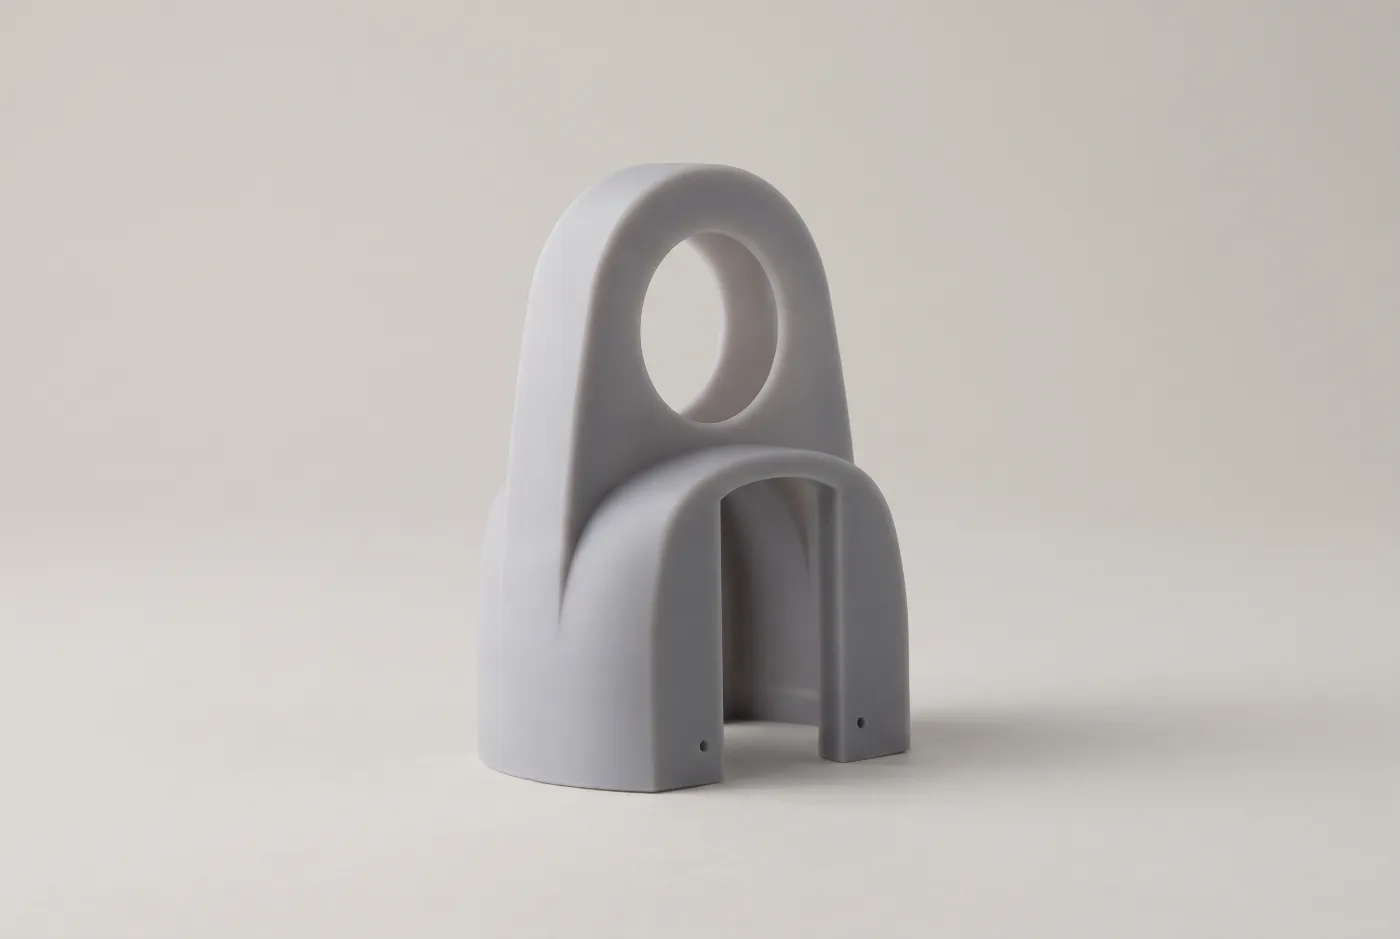
Boîtiers, éléments de commande et maquettes de salon avec une surface lisse qui se peint.Prototypes avant l’injection
Vérifier forme, toucher et montage avant la fabrication du moule.Modèles maîtres pour la coulée sous vide
Modèles lisses pour moules en silicone ; le moule reproduit chaque défaut du modèle.Pièces transparentes
Guides de lumière, capots et modèles d’écoulement dans lesquels le flux est visible.Essais de montage et de fonction
Clips, encliquetages et contrôles de montage en Tough Resin, tolérance ±0,1 %.Micropièces en DLP
Prototypes de connecteurs, modèles dentaires et de bijouterie avec des détails dès 0,1 mm.
Comparatif SLA, SLS, MJF et FDM.
La surface, la charge et la chaleur décident généralement du procédé. Valeurs indicatives pour les matériaux courants.
| Critère | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principe | Un laser fritte une poudre plastique | L’infrarouge fusionne toute la couche de poudre | La lumière UV durcit une résine liquide | Une buse dépose du plastique fondu |
| Matériaux | PA12, PA12-GF, TPU 88A | PA12 | Résine standard, transparente et tenace, DLP | Onze, du PLA au PEEK |
| Surface | Mate, légèrement granuleuse | Mate, grain fin, un peu plus lisse | Lisse, couches à peine visibles | Lignes de couches visibles |
| Précision | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm à ±0,3 % |
| Épaisseur de couche | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Résistance | Tenace, semblable dans toutes les directions | Tenace, semblable dans toutes les directions | Rigide, résine standard plutôt cassante | Plus faible entre les couches |
| Supports | Aucun, la poudre soutient | Aucun, la poudre soutient | Toujours, points d’attache visibles | Pour les porte-à-faux dès 45° environ |
| Plus grandes pièces | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Délai | PA12 gris foncé 2–5, sinon 5–10 jours ouvrables | 7–10 jours ouvrables | 7–10 jours ouvrables, DLP sur demande | 2–5 jours ouvrables, PEEK 7–10 |
| Pièces typiques | Pièces fonctionnelles, clips, boîtiers complexes | Pièces de série, boîtiers, supports | Maquettes d’aspect, pièces fines, pièces transparentes | Gabarits, supports, grands prototypes |
| Coût | Moyen | Moyen, plus bas en série | Moyen | Bas (PLA, PETG) à élevé (PEEK) |
Principe
- SLS
- Un laser fritte une poudre plastique
- MJF
- L’infrarouge fusionne toute la couche de poudre
- SLA
- La lumière UV durcit une résine liquide
- FDM
- Une buse dépose du plastique fondu
Matériaux
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Résine standard, transparente et tenace, DLP
- FDM
- Onze, du PLA au PEEK
Surface
- SLS
- Mate, légèrement granuleuse
- MJF
- Mate, grain fin, un peu plus lisse
- SLA
- Lisse, couches à peine visibles
- FDM
- Lignes de couches visibles
Précision
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm à ±0,3 %
Épaisseur de couche
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Résistance
- SLS
- Tenace, semblable dans toutes les directions
- MJF
- Tenace, semblable dans toutes les directions
- SLA
- Rigide, résine standard plutôt cassante
- FDM
- Plus faible entre les couches
Supports
- SLS
- Aucun, la poudre soutient
- MJF
- Aucun, la poudre soutient
- SLA
- Toujours, points d’attache visibles
- FDM
- Pour les porte-à-faux dès 45° environ
Plus grandes pièces
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Délai
- SLS
- PA12 gris foncé 2–5, sinon 5–10 jours ouvrables
- MJF
- 7–10 jours ouvrables
- SLA
- 7–10 jours ouvrables, DLP sur demande
- FDM
- 2–5 jours ouvrables, PEEK 7–10
Pièces typiques
- SLS
- Pièces fonctionnelles, clips, boîtiers complexes
- MJF
- Pièces de série, boîtiers, supports
- SLA
- Maquettes d’aspect, pièces fines, pièces transparentes
- FDM
- Gabarits, supports, grands prototypes
Coût
- SLS
- Moyen
- MJF
- Moyen, plus bas en série
- SLA
- Moyen
- FDM
- Bas (PLA, PETG) à élevé (PEEK)
Valeurs indicatives pour les matériaux standard, valeurs par matériau dans le Material Finder. Le SLS en 2–5 jours ouvrables s’applique au PA12 gris foncé jusqu’à 165 × 165 × 300 mm.
Règles de conception pour l’impression SLA.
Valeurs pour Standard Resin. Tough Resin et le DLP permettent des structures plus fines, Transparent Resin exige des parois plus épaisses.
Épaisseur de paroi
Au moins 0,5 mm pour les parois soutenues, 0,8 mm pour les parois libres. Transparent Resin : 1,0 et 1,5 mm.Tiges et nervures
Dès 0,8 mm de diamètre si elles sont reliées aux deux extrémités, sinon dès 1,0 mm.Perçages
Dès 1,0 mm de diamètre, 0,5 mm en Tough Resin, 0,3 mm en DLP. Les perçages traversants doivent rester dégagés pour que les résidus de résine puissent être lavés.Détails et textes
Détails en relief et gravés dès 0,4 mm, 0,15 mm en Tough Resin, 0,1 mm en DLP.Écarts
Au moins 0,4 mm entre pièces, parois et tiges.Cavités
Les pièces creuses ont besoin d’ouvertures pour que la résine liquide s’écoule. Les pièces enfermées ou imbriquées ne sont pas possibles, car les supports internes ne peuvent pas être retirés.Supports
Les supports laissent de petites marques à leurs points d’appui. Vous pouvez indiquer les faces visibles dans la demande ou dans les remarques de la commande ; les supports sont alors placés si possible sur d’autres faces.
Finitions et post-traitement des pièces SLA.
Brut d’impression
Lisse, lignes de couche généralement invisibles. De fines marques subsistent aux points de support.Peint
Standard Resin blanche peinte dans toute teinte Pantone ou avec un vernis transparent.Poli
Transparent Resin est polie en standard et prend alors un aspect de verre.Protection UV
Revêtement protecteur transparent contre le rayonnement UV pour les pièces très exposées à la lumière.Barrière contre l’eau et les gaz
Revêtement transparent qui retient l’eau et les gaz.Galvanisation et floquage
Surface métallique ou veloutée, sur demande.
Quand un autre procédé que la SLA convient mieux.
Pièces fonctionnelles sollicitées
Le PA12 en impression SLS est tenace, n’a pas besoin de supports et atteint une température de fléchissement de 145 °C sous 0,45 MPa.Séries en plastique
Le MJF produit des pièces homogènes, avec une résistance similaire dans toutes les directions.Extérieur et grands supports
Les résines jaunissent aux UV. L’ASA en impression FDM résiste aux intempéries et est livré en 2–5 jours ouvrables.Pièces métalliques
Quand le plastique atteint ses limites : aluminium, acier inoxydable ou titane par fusion laser sur lit de poudre.Ajustements serrés
Les surfaces d’étanchéité et les ajustements plus serrés que la tolérance d’impression sont usinés.
Questions fréquentes.
- Le prix dépend surtout du volume de la pièce, de la hauteur de fabrication, des supports et de la résine choisie. Téléchargez votre fichier CAO, le prix s’affiche en quelques secondes. Dès une pièce, sans frais d’outillage.
- Selon la résine, la tolérance est de ±0,1 % (Tough Resin), ±0,2 % (Standard Resin) ou ±0,3 % (Transparent Resin) de la cote. En DLP, elle est de ±0,05 %. Les détails sont possibles dès 0,15 mm, en DLP dès 0,1 mm.
- Les deux durcissent une résine liquide par lumière UV. La SLA trace chaque couche avec un laser, le DLP expose la couche entière en une fois avec un projecteur. Le DLP atteint des détails dès 0,1 mm et une tolérance de ±0,05 %, mais son volume de 192 × 120 × 200 mm est réduit.
- La SLA donne des surfaces plus lisses et des détails plus fins, le SLS et le MJF des pièces plus résistantes. Le PA12 en SLS ou en MJF est tenace et n’a pas besoin de supports. Sous 0,45 MPa, sa température de fléchissement est de 145 °C, celle des résines SLA de 49–56 °C. La SLA convient aux modèles d’aspect et aux modèles maîtres, le SLS ou le MJF aux pièces fonctionnelles et aux petites séries.
- La SLA donne des surfaces lisses sans lignes de couche visibles et des détails plus fins. Le FDM est moins cher, livré en 2–5 jours ouvrables pour la plupart des matériaux et propose des plastiques résistants à la chaleur et aux intempéries. La SLA convient aux modèles d’aspect et aux pièces fines, le FDM aux gabarits, supports et grands prototypes.
- Les pièces en Standard Resin, Transparent Resin et Tough Resin sont livrées en 7–10 jours ouvrables à compter de la commande. Pièces DLP sur demande. Après le téléchargement, le calculateur en ligne indique le délai de livraison.
- Les résines SLA ont une température de fléchissement de 49–56 °C (HDT sous 0,45 MPa) et jaunissent aux UV. Un revêtement anti-UV aide pour les pièces d’aspect, mais ne remplace pas un matériau résistant aux intempéries. Pour un environnement chaud ou l’extérieur, le SLS ou l’ASA en FDM conviennent mieux.
- Oui, avec Transparent Resin. Les pièces sont polies en standard et prennent un aspect de verre. Plus la paroi est épaisse, moins la pièce est claire ; la résine ne convient ni à l’extérieur ni aux charges permanentes.
Calculer le prix de votre pièce SLA.
Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes. Pour le DLP, les séries et les exigences particulières, envoyez-nous une demande.