Impression 3D FDM
du PLA au PEEK.
Pièces FDM en onze plastiques, du PLA pour les maquettes au PA6-CF et au PEEK pour les montages et les environnements chauds. Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes.
- Délai 2–5 jours ouvrables
- Volume jusqu’à 800 × 800 × 800 mm
- Onze matériaux jusqu’au PEEK
- Tolérance ±0,2 mm à ±0,3 %
Qu’est-ce que l’impression 3D FDM ?
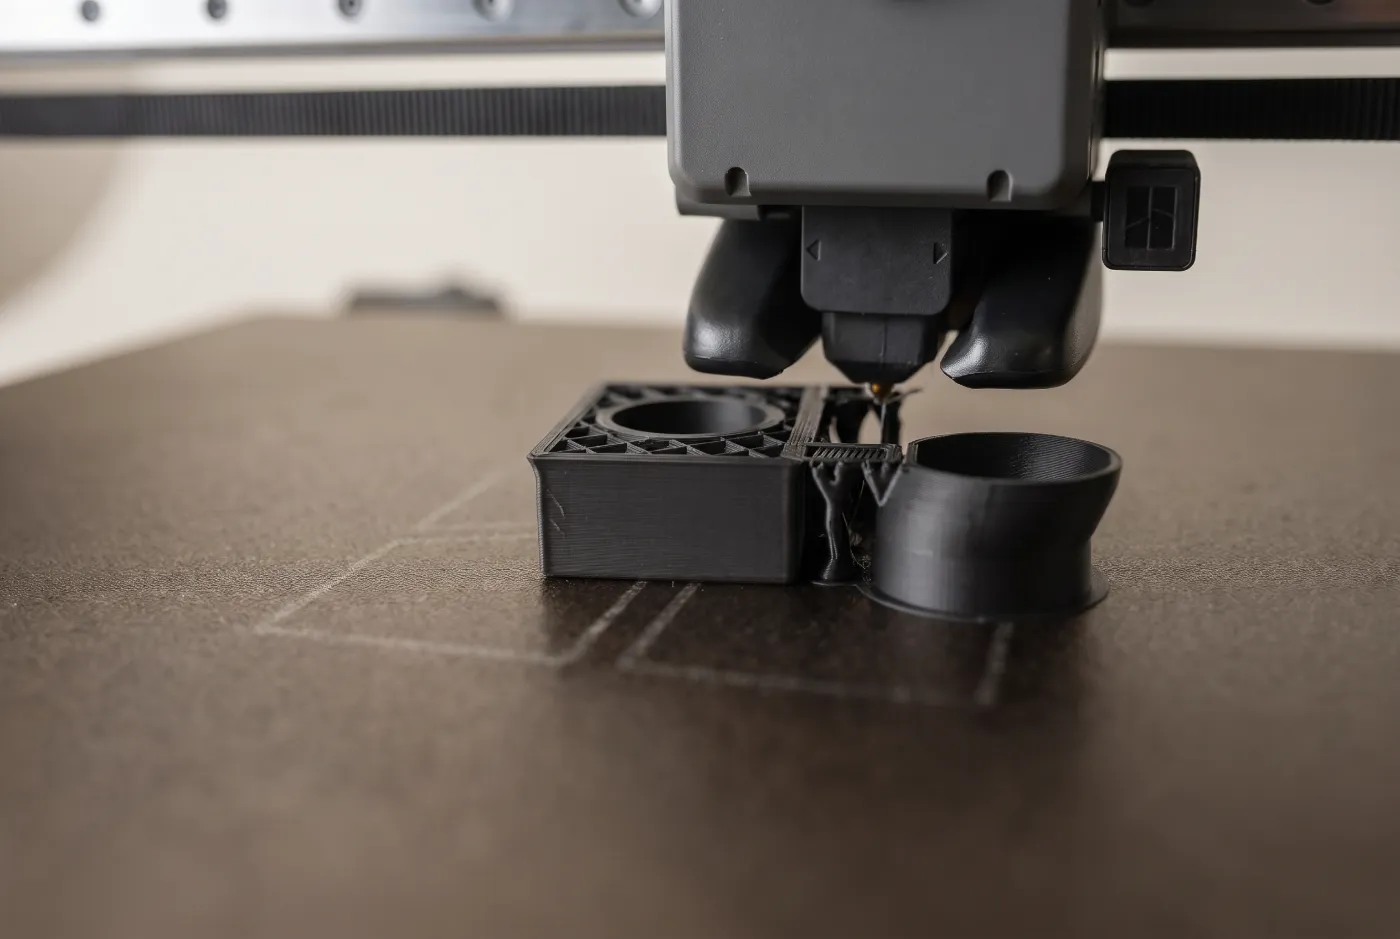
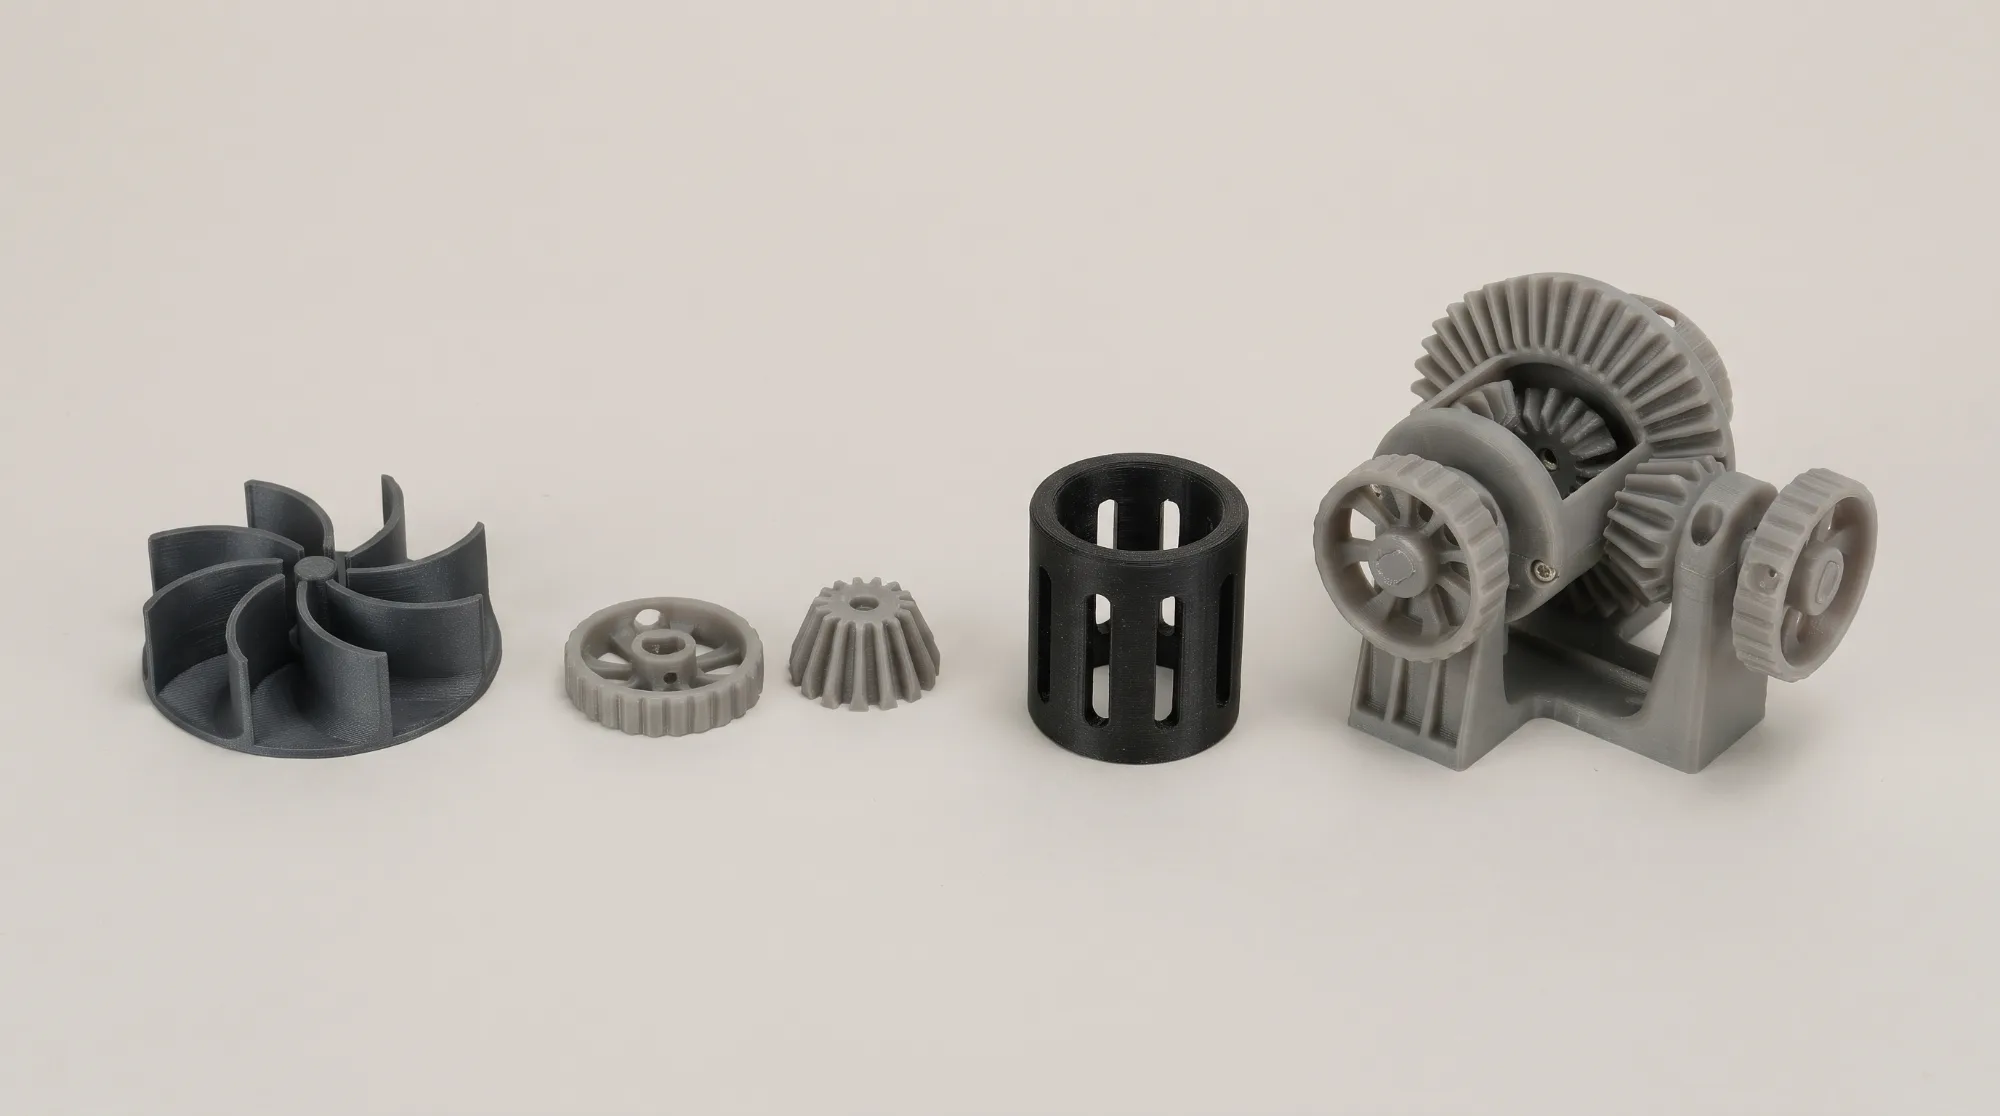
Le FDM (fused deposition modeling), aussi appelé FFF ou dépôt de fil fondu, est un procédé d’impression 3D dans lequel une buse chauffée fait fondre un filament thermoplastique et le dépose en cordon fin, couche par couche, sur un plateau. Il met en œuvre des plastiques techniques comme le PETG, l’ASA, le nylon chargé de carbone et le PEEK.
À partir du fichier CAO, le logiciel calcule les trajectoires de chaque couche : des parois extérieures fermées et un remplissage à l’intérieur. La buse suit ces trajectoires, le plastique se solidifie aussitôt, puis vient la couche suivante, en général 0,2 mm plus haut. Les surfaces inclinées à moins d’environ 45° au-dessus du vide nécessitent des supports, retirés après l’impression.
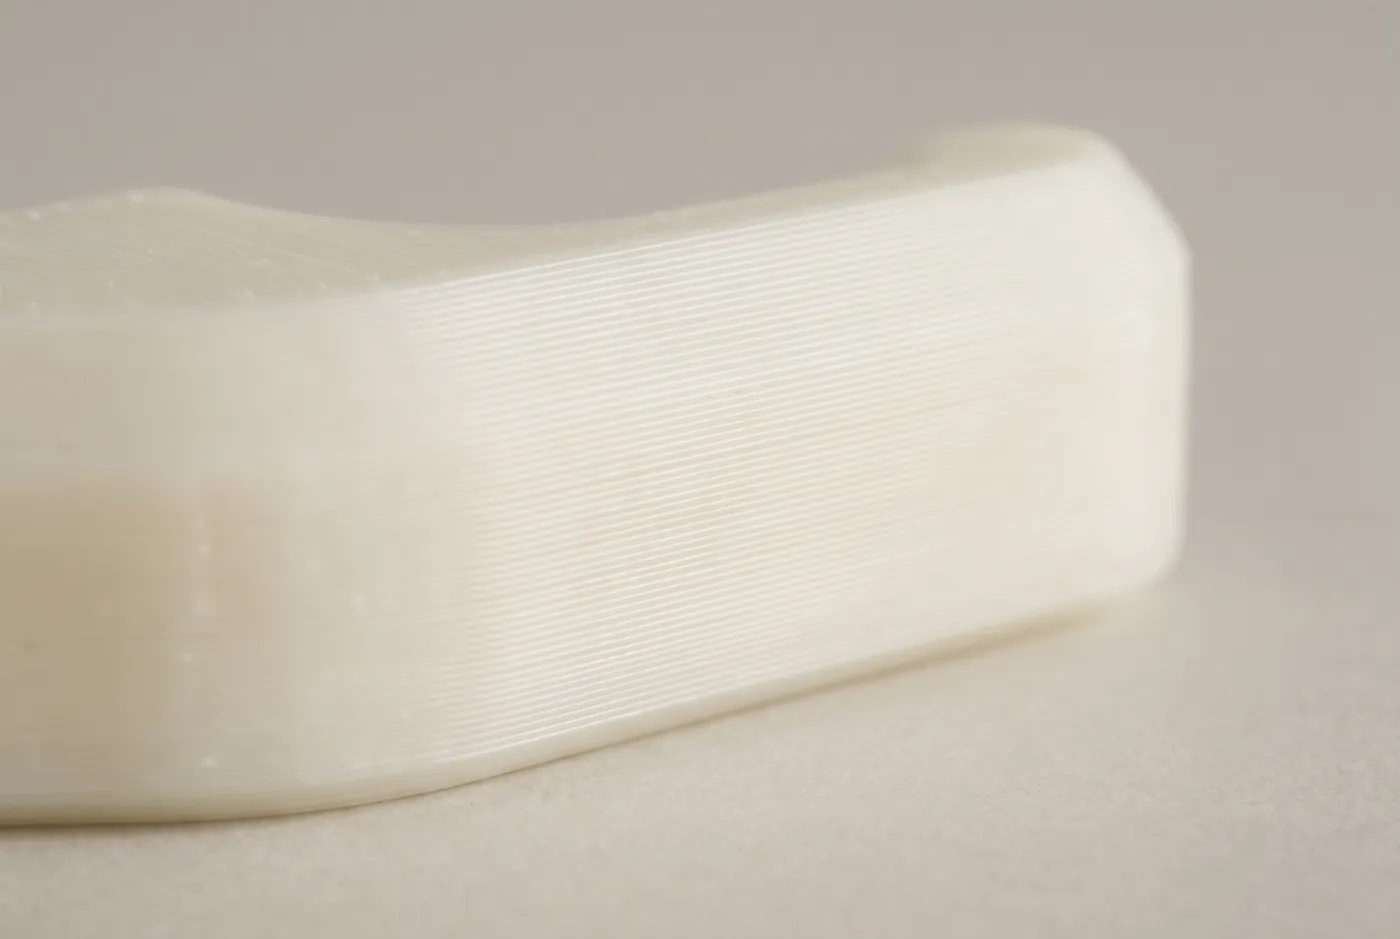
Comme la pièce se compose de cordons soudés entre eux, elle est plus résistante dans le plan des couches que dans le sens de fabrication, et les lignes de couche restent visibles. L’orientation dans le volume de fabrication détermine donc la résistance. Pour des pièces fonctionnelles à géométrie complexe, avec clips ou sollicitées dans plusieurs directions, le SLS est en général le meilleur choix.
Matériaux FDM.
Onze filaments, du PLA économique au plastique haute performance PEEK.
Tous les matériaux dans le Material FinderPLA
Pour maquettes et premiers prototypes, ni pour les charges, ni pour la chaleur, ni pour l’extérieur. HDT 58 °C (1,8 MPa), huit couleurs.PETG
Étanche à l’eau, résistant aux huiles et aux acides faibles. Pour boîtiers, supports et capots. HDT 75 °C (1,8 MPa).ASA
Résistant aux UV et aux intempéries pour un usage permanent en extérieur. HDT 100 °C (1,8 MPa).ABS-GF
ABS renforcé de fibres de verre : rigide, stable, peu de déformation, surface mate. HDT 88 °C (1,8 MPa).PA12-CF
Nylon renforcé de fibres de carbone, à faible absorption d’humidité, pour montages et supports rigides. HDT 131 °C (0,45 MPa).PA6-GF
Nylon renforcé de fibres de verre, stable à la chaleur : HDT 191 °C (0,45 MPa). Pour environnements secs.PA6-CF
Très rigide et résistant : module de traction 7453 MPa, résistance à la traction 105 MPa, HDT 215 °C (0,45 MPa).PPS-CF10
Ignifuge selon UL94 V0, résistant aux huiles, aux bases et aux carburants. HDT 252,5 °C (0,45 MPa). Sur demande.PC-FR
Polycarbonate résistant aux chocs, ignifuge selon UL94 V0, pour boîtiers soumis à des exigences de protection incendie. HDT 107 °C (1,8 MPa). Sur demande.PEEK
Plastique haute performance pour la chaleur et les produits chimiques : HDT 156 °C (1,8 MPa), tolérance ±0,1 mm. Délai 7–10 jours ouvrables.ABS-ESD7
ABS dissipateur (10⁴–10⁹ Ω) pour montages et porte-pièces en production électronique. Sur demande.
Données techniques de l’impression FDM.
Valeurs indicatives par matériau. Les valeurs exactes figurent sur les pages matériaux et dans les fiches techniques.
Délai de livraison
2–5 jours ouvrables pour le PLA, le PETG, l’ASA, l’ABS-GF et les nylons, le PLA en express en 1–2 jours ouvrables. PEEK 7–10 jours ouvrables. PPS-CF10, PC-FR et ABS-ESD7 sur demande.Volume de fabrication
Jusqu’à 800 × 800 × 800 mm en PLA et PETG, jusqu’à 325 × 320 × 325 mm en ASA, ABS-GF et nylon. Autres matériaux de 300 × 300 × 400 mm (PEEK) à 355 × 305 × 305 mm (ABS-ESD7).Hauteur de couche
En général 0,1–0,25 mm : 0,2 mm en standard, 0,12 mm en fin, jusqu’à 0,06 mm pour le PA12-CF.Tolérance
±0,2 % pour les nylons, ±0,3 % pour le PETG, l’ASA et l’ABS-GF, ±0,2 mm pour le PLA, ±0,1 mm pour le PEEK.Température de fléchissement (HDT)
Sous 0,45 MPa de 60 °C (PLA) à 252,5 °C (PPS-CF10), sous 1,8 MPa de 58 °C (PLA) à 173 °C (PA6-CF).Résistance à la traction
Dans le plan des couches d’env. 35 MPa (ABS-GF, ABS-ESD7) à 105 MPa (PA6-CF, PEEK), plus faible dans le sens de fabrication.Quantité
Dès une pièce, sans frais d’outillage.
Valeurs des fiches techniques, mesurées dans le plan des couches (X-Y). Sur une pièce imprimée, elles dépendent de la géométrie, de l’orientation et du remplissage.
Informations à jour en: novembre 2026
Applications de l’impression 3D FDM.
Pour des pièces plutôt simples, nécessaires rapidement, en grand format ou dans un plastique technique précis.
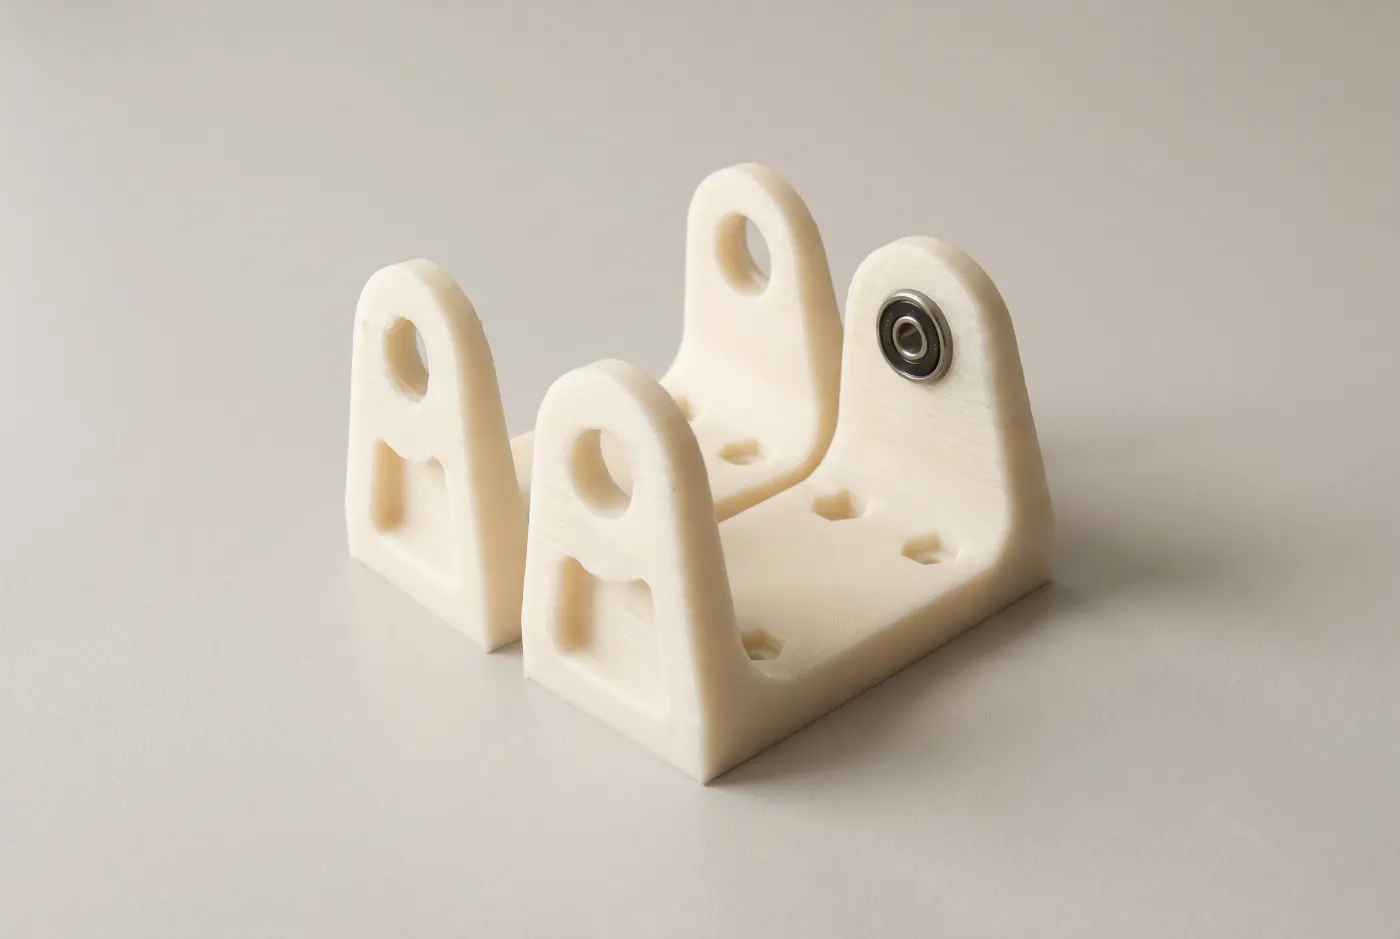
Montages et gabarits
Montages d’assemblage, de perçage et de contrôle en PA12-CF ou PA6-CF, rigides et sur la ligne en quelques jours. Pour la production électronique en ABS-ESD7 dissipateur.Supports et boîtiers
Supports, capots et boîtiers de forme simple en PETG ou ABS-GF, en ASA pour l’extérieur.Chaleur, chimie, protection incendie
PA6-GF et PA6-CF près des sources de chaleur, PPS-CF10 et PEEK pour l’huile et le carburant, PC-FR si l’UL94 V0 est exigé.Grands prototypes
Modèles de design et prototypes fonctionnels jusqu’à 800 × 800 × 800 mm en PLA ou PETG.
FDM, SLS, MJF et SLA comparés.
Les quatre procédés plastiques côte à côte, avec les valeurs des matériaux standard.
| Critère | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principe | Un laser fritte une poudre plastique | L’infrarouge fusionne toute la couche de poudre | La lumière UV durcit une résine liquide | Une buse dépose du plastique fondu |
| Matériaux | PA12, PA12-GF, TPU 88A | PA12 | Résine standard, transparente et tenace, DLP | Onze, du PLA au PEEK |
| Surface | Mate, légèrement granuleuse | Mate, grain fin, un peu plus lisse | Lisse, couches à peine visibles | Lignes de couches visibles |
| Précision | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | ±0,2 mm à ±0,3 % |
| Épaisseur de couche | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Résistance | Tenace, semblable dans toutes les directions | Tenace, semblable dans toutes les directions | Rigide, résine standard plutôt cassante | Plus faible entre les couches |
| Supports | Aucun, la poudre soutient | Aucun, la poudre soutient | Toujours, points d’attache visibles | Pour les porte-à-faux dès 45° environ |
| Plus grandes pièces | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Délai | PA12 gris foncé 2–5, sinon 5–10 jours ouvrables | 7–10 jours ouvrables | 7–10 jours ouvrables, DLP sur demande | 2–5 jours ouvrables, PEEK 7–10 |
| Pièces typiques | Pièces fonctionnelles, clips, boîtiers complexes | Pièces de série, boîtiers, supports | Maquettes d’aspect, pièces fines, pièces transparentes | Gabarits, supports, grands prototypes |
| Coût | Moyen | Moyen, plus bas en série | Moyen | Bas (PLA, PETG) à élevé (PEEK) |
Principe
- SLS
- Un laser fritte une poudre plastique
- MJF
- L’infrarouge fusionne toute la couche de poudre
- SLA
- La lumière UV durcit une résine liquide
- FDM
- Une buse dépose du plastique fondu
Matériaux
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Résine standard, transparente et tenace, DLP
- FDM
- Onze, du PLA au PEEK
Surface
- SLS
- Mate, légèrement granuleuse
- MJF
- Mate, grain fin, un peu plus lisse
- SLA
- Lisse, couches à peine visibles
- FDM
- Lignes de couches visibles
Précision
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- ±0,2 mm à ±0,3 %
Épaisseur de couche
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Résistance
- SLS
- Tenace, semblable dans toutes les directions
- MJF
- Tenace, semblable dans toutes les directions
- SLA
- Rigide, résine standard plutôt cassante
- FDM
- Plus faible entre les couches
Supports
- SLS
- Aucun, la poudre soutient
- MJF
- Aucun, la poudre soutient
- SLA
- Toujours, points d’attache visibles
- FDM
- Pour les porte-à-faux dès 45° environ
Plus grandes pièces
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Délai
- SLS
- PA12 gris foncé 2–5, sinon 5–10 jours ouvrables
- MJF
- 7–10 jours ouvrables
- SLA
- 7–10 jours ouvrables, DLP sur demande
- FDM
- 2–5 jours ouvrables, PEEK 7–10
Pièces typiques
- SLS
- Pièces fonctionnelles, clips, boîtiers complexes
- MJF
- Pièces de série, boîtiers, supports
- SLA
- Maquettes d’aspect, pièces fines, pièces transparentes
- FDM
- Gabarits, supports, grands prototypes
Coût
- SLS
- Moyen
- MJF
- Moyen, plus bas en série
- SLA
- Moyen
- FDM
- Bas (PLA, PETG) à élevé (PEEK)
Valeurs indicatives pour les matériaux standard, valeurs par matériau dans le Material Finder. Le SLS en 2–5 jours ouvrables s’applique au PA12 gris foncé jusqu’à 165 × 165 × 300 mm.
Règles de conception pour l’impression FDM.
Valeurs minimales issues des données matériaux. En dessous, parois, perçages et détails ne sont pas reproduits de manière fiable.
Épaisseur de paroi
Au moins 1 mm, 1,2 mm pour le PC-FR, 1,5 mm pour le PEEK et le PPS-CF10, 2 mm si la paroi est libre.Perçages
Dès 1 mm, dès 1,5 mm pour le PC-FR et l’ABS-ESD7, dès 2 mm pour le PLA, le PEEK et le PPS-CF10. Les trous imprimés sortent un peu plus petits ; percer ou aléser les ajustements.Détails
Détails en relief et gravés de 0,3 mm (PEEK, PPS-CF10) à 0,6 mm (PLA, ABS-ESD7).Porte-à-faux et ponts
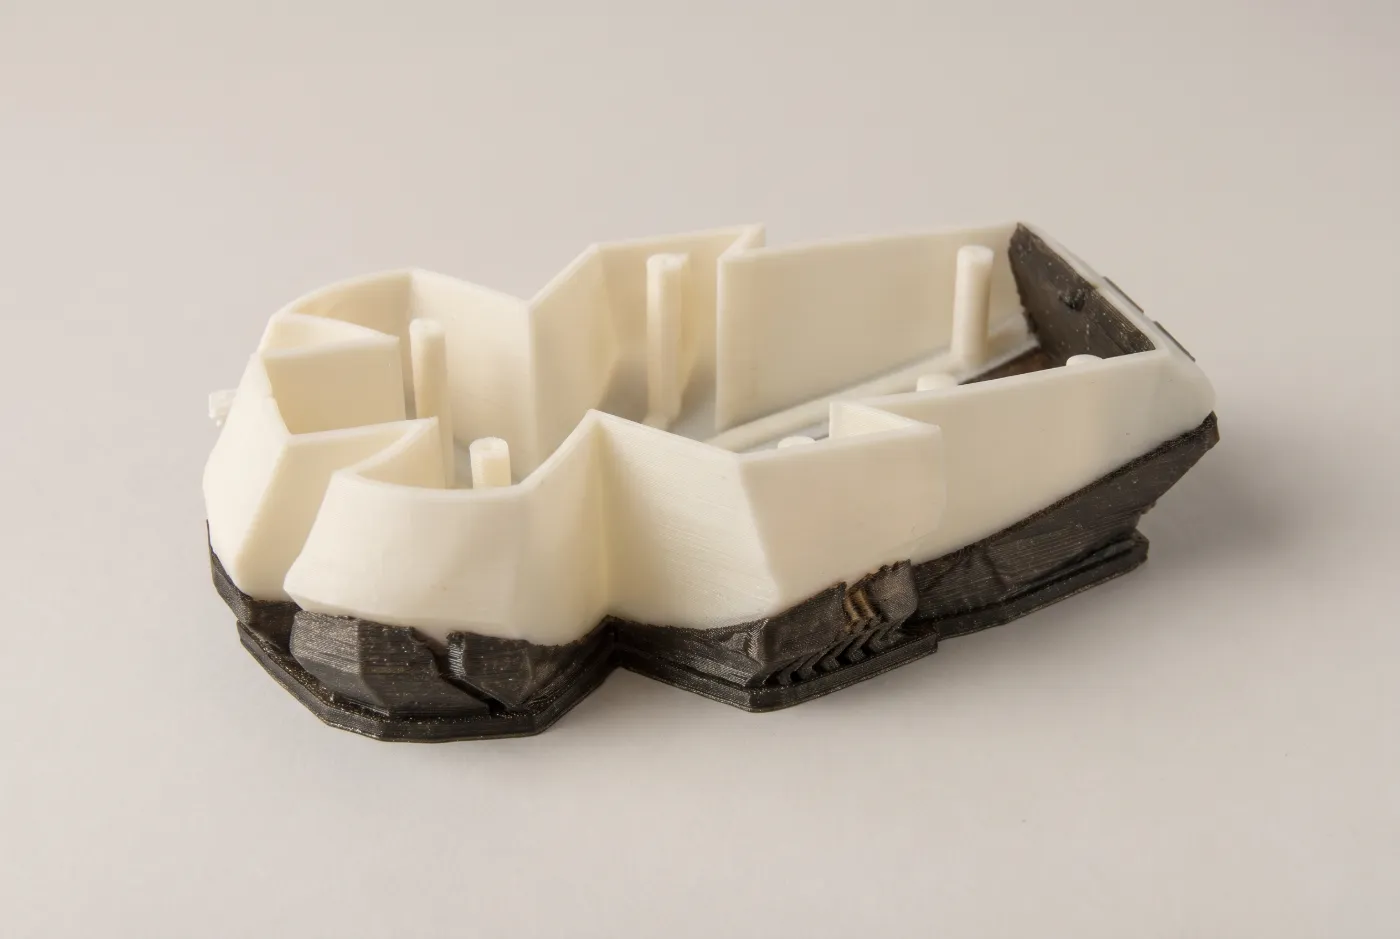
Les surfaces inclinées à moins d’environ 45° nécessitent des supports, qui laissent des traces sur la face inférieure. Le FDM imprime les ponts courts sans support ; des chanfreins à la place de porte-à-faux horizontaux évitent des supports.Orientation et charge
Les valeurs des fiches techniques s’appliquent dans le plan des couches. Selon l’axe Z, la résistance à la traction baisse, de 59,4 à 32 MPa pour le PPS-CF10. Placer la charge principale et les clips dans le plan des couches.Jeux et pièces enfermées
Jeu entre pièces d’au moins 0,5 mm pour le PLA, le PC-FR, le PEEK et le PPS-CF10, sinon 1 mm. Pièces enfermées uniquement en PLA, PETG, ASA et ABS-GF.
Surface et finition des pièces FDM.
Brut d’impression
Fines lignes de couche, faces inférieures supportées plus rugueuses que le dessus. Le PETG et l’ASA sont brillants, l’ABS-GF et les matériaux carbone sont mats et masquent les couches.Revêtements
Vernis incolore et revêtements de protection transparents contre les UV ou contre l’eau et les gaz, disponibles pour la plupart des matériaux.Recuit
Pour le PA12-CF, le PA6-GF, le PA6-CF et le PPS-CF10 : le traitement thermique augmente la rigidité et la tenue en température. La pièce peut alors rétrécir d’env. 1–3 %.
Quand un autre procédé que le FDM convient mieux.
Pièces fonctionnelles complexes
Contre-dépouilles, canaux internes, clips et assemblages mobiles : le SLS se passe de supports et offre une résistance similaire dans toutes les directions.Pièces souples en TPU
Joints, butées et poignées sont réalisés en TPU 88A par SLS, avec des parois dès 0,5 mm.Séries de pièces identiques
Dès les moyennes quantités, de nombreuses pièces partagent un même volume de fabrication. Le MJF PA12 est conçu pour les pièces de série.Surfaces visibles lisses
La SLA livre des surfaces lisses et ±0,1–0,3 % selon la résine, pour maquettes visuelles et échantillons d’ajustement.Du métal plutôt que du plastique
Là où la résistance ou la température dépassent les limites du PEEK : aluminium, acier inoxydable et titane par fusion laser sur lit de poudre.
Questions fréquentes.
- Le prix dépend du matériau, du volume, des supports et du temps d’impression, qui augmente surtout avec la hauteur. Le PLA est le moins cher, le PETG le matériau fonctionnel le plus économique, le PEEK le plus cher. Téléchargez votre fichier CAO, le prix s’affiche en quelques secondes, dès une pièce et sans frais d’outillage.
- Selon le matériau, ±0,2 % pour les nylons, ±0,3 % pour le PETG, l’ASA et l’ABS-GF et ±0,1 mm pour le PEEK. Les trous imprimés sortent un peu plus petits, les ajustements sont donc percés ou alésés après l’impression.
- Dans le plan des couches, le PA6-CF renforcé de fibres de carbone atteint 105 MPa de résistance à la traction pour un module de 7453 MPa. L’adhérence entre les couches est plus faible : pour le PPS-CF10, la résistance à la traction selon l’axe Z passe de 59,4 à 32 MPa. Pour des charges venant de plusieurs directions, le SLS est donc souvent le choix le plus sûr.
- Le SLS, si la géométrie est complexe, comporte des clips ou des canaux internes, ou si la charge vient de plusieurs directions, car la poudre soutient la pièce. Le FDM, si la pièce est grande et simple ou exige un matériau qui n’existe qu’en filament, comme le PEEK, le PC-FR ou l’ABS-ESD7. Pour des séries de pièces identiques, le MJF est aussi une option.
- L’ASA : il remplace le butadiène de l’ABS par de l’acrylate et résiste ainsi aux UV et aux intempéries, HDT 100 °C sous 1,8 MPa. Le PETG est étanche à l’eau et convient pour l’intérieur comme pour l’extérieur, mais sa HDT n’est que de 75 °C (1,8 MPa). L’ABS existe en version rigide ABS-GF et en version dissipatrice ABS-ESD7, aucune n’étant prévue pour une exposition UV permanente.
- Oui, les pièces souples en TPU 88A sont réalisées par SLS, pas en FDM. Sans supports, les structures en treillis, les joints et les butées avec des parois dès 0,5 mm sont aussi possibles. Le délai est de 7–10 jours ouvrables.
- PLA, PETG, ASA, ABS-GF et nylons en 2–5 jours ouvrables, le PLA en express en 1–2 jours ouvrables. Le PEEK demande 7–10 jours ouvrables, le PPS-CF10, le PC-FR et l’ABS-ESD7 sont disponibles sur demande. Après le téléchargement, le calculateur en ligne indique le délai de livraison exact.
Calculer votre pièce FDM.
Téléchargez un fichier CAO, prix et délai de livraison en quelques secondes. Pour le PPS-CF10, le PC-FR, l’ABS-ESD7 et les séries, envoyez-nous une demande.