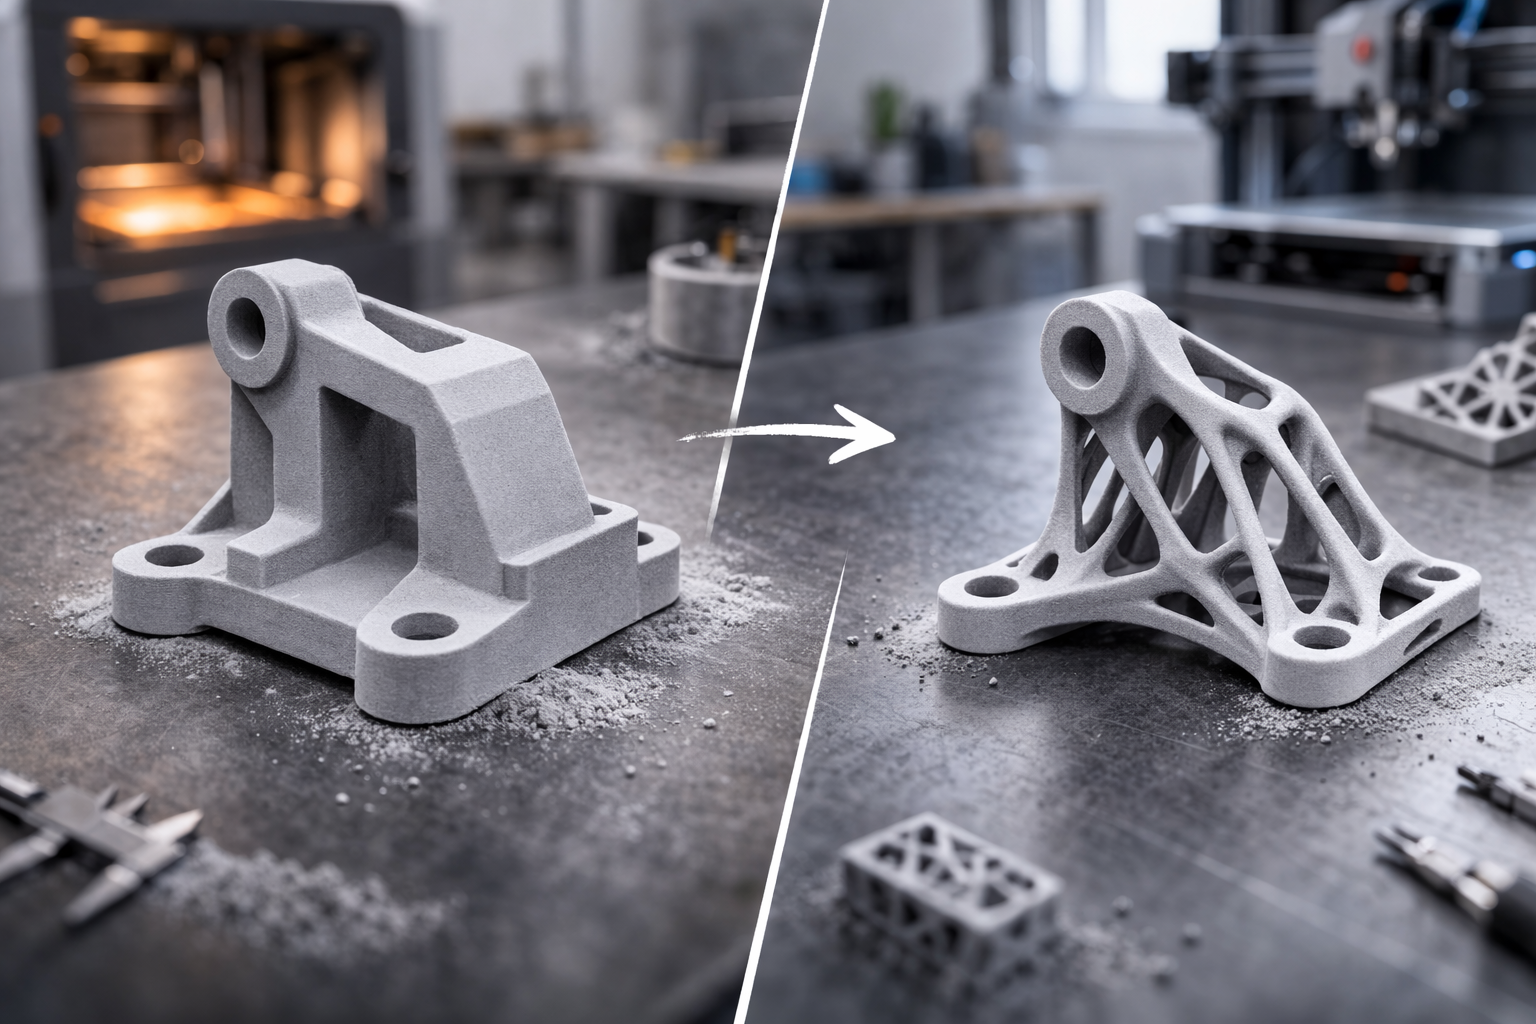
Optimiser les modèles 3D pour l'impression 3D
Un guide pour tous les procédés d'impression
Elia Dubach
Responsable conseil
Vous avez un modèle 3D. Conçu par vous-même peut-être, livré par le concepteur peut-être, ou issu d'un scan par reverse engineering. Maintenant, il faut l'imprimer. Et c'est ici que commence la partie que la plupart sous-estiment : le modèle ne doit pas simplement exister. Il doit fonctionner pour le procédé d'impression choisi.
Un modèle CAO qui paraît parfait à l'écran est encore loin d'être un bon modèle d'impression. La géométrie doit correspondre à la technologie et les épaisseurs de paroi doivent être correctes. Et qui veut produire en série doit réfléchir autrement que pour une pièce unique.
Cet article n'est pas un survol superficiel. C'est un guide honnête qui vous montre ce qui compte vraiment lors de la conception. Pour que vous n'ayez pas à retravailler votre modèle trois fois avant qu'il soit imprimable.
Mais avant de penser que tout cela est terriblement compliqué : pas d'inquiétude. La plupart des modèles que nous recevons sont déjà assez proches du but. Ce sont souvent des détails qui font la différence. Une épaisseur de paroi ici, un perçage là. Et même si votre modèle n'est pas encore prêt à imprimer : nous ne vous laissons pas seul avec ça. Avant l'impression, chaque modèle est vérifié par nos ingénieurs. Si nous remarquons quelque chose à adapter, nous vous contactons de manière proactive. Vous n'avez pas besoin d'être un expert en impression 3D pour obtenir de bons résultats chez nous. C'est pour cela que nous sommes là.
1. Avant de commencer : les règles de base qui s'appliquent toujours
Que ce soit FDM, SLA, SLS, MJF ou SLM : il existe des principes valables tous procédés confondus. Qui les intègre s'épargne des reprises sur chaque projet.
Une géométrie étanche est obligatoire. Cela semble évident, mais c'est l'erreur la plus fréquente de toutes. Votre modèle doit être un volume fermé. Aucune arête ouverte, aucune surface qui se chevauche, aucune normale inversée. Tout logiciel de découpe rencontrera des problèmes avec un maillage non-manifold. Certains le réparent automatiquement, mais vous ne devriez jamais compter là-dessus. Vérifiez votre modèle avant l'export avec une analyse de maillage. Dans Fusion 360, SolidWorks ou aussi gratuitement dans Meshmixer, cela se fait en quelques secondes.
Respecter les épaisseurs de paroi minimales. Chaque procédé d'impression a des limites physiques. Une paroi de 0,3 mm d'épaisseur dans la CAO ne sera tout simplement pas imprimée en FDM. En SLS peut-être, mais elle sera si fragile qu'elle cassera lors du dépoudrage. Les épaisseurs de paroi minimales concrètes et les directives de conception se trouvent chez nous sur la page matériau correspondante du Material Finder. Mais la règle de base est : ne concevez jamais à la limite absolue. Donnez-vous de la marge.
Comprendre les tolérances. L'impression 3D, ce n'est pas du fraisage CNC. Selon le procédé et le matériau, les tolérances atteignables se situent entre ±0,1 mm et ±0,5 mm. Qui a besoin d'ajustements doit en tenir compte lors de la conception. Un perçage qui fait exactement 10,00 mm dans la CAO n'aura pas exactement 10,00 mm à l'impression. Prévoyez du jeu, et ce, en fonction du procédé. Ici aussi, un coup d'œil dans notre Material Finder aide : vous y trouvez les tolérances atteignables par procédé et matériau.
Choisir le bon format de fichier. Un fichier STL haute résolution suffit amplement dans la plupart des cas. Veillez lors de l'export à une résolution suffisamment fine (écart de corde inférieur à 0,01 mm pour les pièces précises) afin que les arrondis ne deviennent pas des facettes visibles. Mais n'en faites pas trop : un fichier de 500 Mo pour une pièce de 5 cm n'est ni nécessaire ni utile. Pour les grands modèles ou les pièces avec beaucoup d'arrondis et de surfaces de forme libre, nous recommandons toutefois le STEP comme format de fichier. Le STEP transmet la géométrie mathématique exacte au lieu d'une approximation triangulaire, ce qui peut faire une différence de qualité perceptible à l'impression pour les grandes pièces ou les courbes complexes.
2. FDM : penser couche par couche
Le Fused Deposition Modeling est le procédé le plus répandu. Un fil plastique est fondu et déposé couche par couche. Cela semble simple, mais la physique sous-jacente détermine fortement la conception.
Porte-à-faux et structures de support. Le FDM imprime du bas vers le haut. Chaque couche a besoin d'un appui. Pour les porte-à-faux de plus de 45°, du matériau de support devient nécessaire. Cela signifie : plus de consommation de matière, plus de temps d'impression et des traces en surface. La meilleure optimisation est d'éviter les porte-à-faux ou au moins de les réduire. Des pans inclinés plutôt que des transitions à angle droit. Des cavités en forme de goutte plutôt que circulaires. Garder les ponts courts (moins de 10 mm fonctionne le plus souvent sans support).
Les pièces FDM sont anisotropes. Dans le plan d'impression (XY), elles sont nettement plus résistantes qu'entre les couches (Z). Un crochet imprimé en direction Z casse à la limite de couche. Le même crochet, tourné de 90°, tient bien davantage. Nos ingénieurs choisissent l'orientation d'impression optimale pour votre pièce. Mais si vous savez où surviennent les plus grandes sollicitations, cette information nous aide énormément. Communiquez-nous les directions de sollicitation afin que nous puissions orienter la pièce de manière optimale.
Trous et tolérances. Les perçages en FDM sont fondamentalement plus petits que conçus. Cela vient du fait que l'imprimante compose les courbes à partir de segments droits et que le plastique fondu se rétracte légèrement en refroidissant. Règle générale : concevoir les perçages 0,2 à 0,4 mm plus grands que la cote nominale. Pour les goupilles d'ajustement ou les assemblages vissés, nous recommandons une pièce échantillon au préalable.
Éviter le pied d'éléphant. Les premières couches d'une impression FDM sont souvent un peu plus larges que voulu, car le plateau d'impression comprime légèrement le plastique. Si la précision dimensionnelle sur la face inférieure est importante, prévoyez un petit chanfrein (0,5 mm) sur l'arête d'appui. Cela résout élégamment le problème au niveau de la conception.
3. SLA : précision au niveau de la géométrie
La stéréolithographie travaille avec de la lumière UV qui durcit une résine liquide couche par couche. Les résultats sont nettement plus fins qu'en FDM, mais le procédé impose ses propres exigences à la géométrie.
Corps creux avec trous de drainage. Si vous concevez de grandes pièces massives, vous consommez inutilement de la matière, et la pièce peut se déformer sous l'effet de contraintes internes. Mieux : concevoir des corps creux et prévoir des trous de drainage (au moins 3 mm de diamètre, mieux 5 mm) afin que la résine non durcie puisse s'écouler. Sans trous de drainage, de la résine liquide reste emprisonnée à l'intérieur, ce qui peut entraîner des fissures à long terme.
Les structures de support sont inévitables, mais planifiables. Sur la plupart des imprimantes SLA, la pièce est suspendue tête en bas au plateau de fabrication. Des structures de support sont presque toujours nécessaires et laissent des traces en surface. Si vous savez quelles faces de votre pièce sont des faces visibles, communiquez-le-nous. Nos ingénieurs orientent alors la pièce de sorte que les supports se trouvent sur des faces non critiques. Ce que vous pouvez faire lors de la conception : évitez les grandes surfaces planes qui devraient être parallèles au plateau de fabrication. De telles géométries génèrent à chaque couche de fortes forces d'aspiration et sont généralement problématiques en impression SLA.
Utiliser les détails fins de manière ciblée. Le SLA peut restituer des détails impressionnants de finesse. Détails en relief (reliefs, nervures, texte) à partir de 0,2 mm. Détails en creux (gravures, canaux) à partir de 0,3 mm. Pour du texte sur des surfaces : le texte en relief fonctionne mieux que le texte en creux, et la hauteur minimale des lettres devrait être de 3 mm pour qu'il soit bien lisible. Les épaisseurs de paroi minimales et tailles de détails exactes se trouvent dans notre Material Finder pour chaque résine SLA.
4. SLS et MJF : les procédés de série
Le frittage laser sélectif (SLS) et le Multi Jet Fusion (MJF) sont les procédés où l'impression 3D cesse d'être du pur prototypage pour passer à la fabrication en série. Tous deux travaillent avec un lit de poudre et ne nécessitent pas de structures de support, car la poudre non frittée soutient la pièce pendant l'impression. Cela change fondamentalement la liberté de conception.
Exploiter la liberté de design. Pas de supports signifie : vous pouvez réaliser des géométries impossibles avec tout autre procédé. Chaînes entrelacées, charnières intégrées, canaux internes, assemblages imbriqués. Exploitez cela. Le plus grand atout du SLS et du MJF n'est pas d'imprimer des designs existants à l'identique, mais de permettre des designs qui seraient impossibles en fabrication conventionnelle.
Tenir compte du dépoudrage. Après l'impression, votre pièce est prise dans un bloc de poudre libre. Cette poudre doit être entièrement éliminée. Cela devient un problème dans les canaux étroits (en dessous de 4 mm de diamètre, ça devient difficile), les poches profondes ou les cavités fermées. Concevez toujours des ouvertures par lesquelles la poudre peut s'échapper. Les canaux devraient avoir au moins 4 mm de diamètre intérieur s'ils font plus de 20 mm de long. Pour les longs canaux, des ouvertures de contrôle le long du tracé aident.
Déformation des grandes surfaces. Le SLS comme le MJF travaillent à hautes températures. Les grandes surfaces planes ont tendance à se déformer. À partir d'une surface d'environ 150 x 150 mm, cela devient critique. Contre-stratégies : ajouter des nervures sur la face arrière, légèrement bomber la plaque (concevoir une contre-déformation) ou augmenter l'épaisseur de paroi. Mieux encore : adapter la conception de sorte qu'aucune grande surface plane ne soit nécessaire.
Cotes minimales et structures fines. Les épaisseurs de paroi minimales concrètes pour les matériaux SLS et MJF se trouvent dans notre Material Finder. En règle générale : les pins et goupilles fins ne doivent pas être conçus trop élancés, surtout s'ils sont en porte-à-faux. Les détails sollicités mécaniquement lors du dépoudrage ont besoin d'une marge de sécurité.
5. SLM : le métal a ses propres lois
La fusion laser sélective imprime des pièces métalliques directement à partir de poudre. Titane, acier inoxydable, aluminium, acier à outils. Les possibilités sont énormes, mais les règles de conception sont les plus strictes de tous les procédés.
Les structures de support sont obligatoires. Contrairement au SLS, l'impression métal nécessite presque toujours des supports. Pas seulement pour soutenir les porte-à-faux, mais surtout pour relier la pièce au plateau de fabrication et évacuer la chaleur. Le métal devient extrêmement chaud lors de l'impression et, sans liaison thermique suffisante, la pièce se déforme ou se fissure. Concevez votre pièce de sorte que les supports puissent être retirés proprement : prévoir l'accès aux outils, ne pas imposer de supports dans des zones inaccessibles.
Tenir compte des contraintes thermiques dans la géométrie. L'impression métal génère d'énormes contraintes thermiques. Plus un détail est long et fin, plus le risque qu'il se déforme est élevé. Les variations massives de section créent des concentrations de contraintes. Concevez des transitions fluides, évitez les changements d'épaisseur abrupts et raisonnez en épaisseurs de paroi homogènes.
Élimination de la poudre dans les cavités. Tout comme en SLS, la poudre non frittée doit être éliminée. Pour le métal, c'est encore plus critique, car la poudre est nettement plus lourde et plus difficile à détacher. Les canaux internes ont besoin d'un diamètre suffisant, et chaque cavité a besoin d'au moins deux ouvertures pour que la poudre puisse s'écouler. La poudre métallique emprisonnée n'est pas seulement un gaspillage de matière, mais un véritable risque de sécurité dans les applications médicales ou aéronautiques.
Porte-à-faux et angles. L'impression métal autorise des porte-à-faux jusqu'à environ 45° sans support. Tout ce qui est en dessous a besoin de structures de support. Les surfaces horizontales sur la face inférieure (downskin) ont une surface nettement plus rugueuse que les surfaces verticales ou les zones upskin. Si la qualité de surface est importante, indiquez-nous quelles surfaces sont critiques. Nos ingénieurs en tiennent compte lors de l'orientation dans le volume de fabrication.
Surépaisseur pour les surfaces fonctionnelles. Les surfaces post-traitées en CNC après l'impression (ajustements, surfaces d'étanchéité, taraudages) ont besoin d'une surépaisseur de 0,5 à 1,0 mm par côté. Et n'oubliez pas : la pièce doit pouvoir être bridée. Prévoyez des surfaces de bridage dès la conception.
6. Concevoir pour la série : penser autrement
Imprimer des pièces unitaires et des prototypes est une chose. Mais si vous voulez produire cent, cinq cents ou mille pièces identiques, d'autres règles s'appliquent. La fabrication en série en impression 3D fonctionne, mais seulement si le design est conçu pour cela dès le départ.
Optimiser le nesting. Dans les procédés à base de poudre (SLS, MJF), de nombreuses pièces sont placées simultanément dans le volume de fabrication. Plus il y a de pièces dans un job de fabrication, plus la pièce unitaire devient économique. Cela signifie : les géométries compactes sont moins chères que les géométries encombrantes. Une pièce de 50 x 50 x 50 mm se nichera bien mieux qu'une pièce de 200 x 30 x 10 mm, même si le volume est similaire. Si vous avez le choix, privilégiez les formes compactes.
Assurer la répétabilité. Ce qui est encore acceptable pour un prototype devient un problème à 500 pièces si la précision dimensionnelle n'est pas au rendez-vous. Identifiez les cotes critiques de votre pièce et discutez des tolérances atteignables avec nous avant de passer en série.
Marquage et traçabilité. En fabrication en série, chaque pièce a besoin d'une identification. Concevez les numéros de pièce, numéros de lot ou QR codes directement dans le modèle. Le texte en relief sur une surface plane est la méthode la plus fiable. La taille de police minimale dépend du procédé, mais prévoyez large : des inscriptions trop petites ne sont plus corrigeables après coup.
Concevoir pour le montage. Si la pièce imprimée est intégrée dans un assemblage, pensez au montage. Les détails auto-centrants (chanfreins aux ajustements, pans d'introduction, encliquetages) accélèrent massivement le montage. En impression 3D, vous pouvez réaliser des détails qui seraient non rentables en fabrication conventionnelle : éléments ressort intégrés, charnières vivantes, assemblages prémontés. Exploitez cela.
Intégration de fonctions. Le plus grand levier d'optimisation pour la série n'est pas la pièce individuelle, mais la réduction du nombre de pièces. Pouvez-vous regrouper trois pièces en une seule ? Pouvez-vous intégrer des filetages, lèvres d'étanchéité ou rainures de guidage directement dans la pièce au lieu de composants séparés ? Chaque pièce qui ne doit pas être montée économise des coûts en fabrication, en stockage et en logistique.
7. Penser ensemble matériau et géométrie
L'optimisation du modèle ne s'arrête pas à la simple forme. Le matériau influence la manière dont vous devez concevoir.
Retrait et déformation. Chaque matériau se rétracte en refroidissant, et ce, de manière variable. Dans les zones aux épaisseurs de paroi très différentes ou pour les pièces longues et fines, la déformation peut localement être plus forte que prévu. Évitez les transitions d'épaisseur abruptes. Concevez des transitions fluides. Les sections symétriques se déforment moins que les sections asymétriques.
Absorption d'humidité. Le nylon (PA12, PA11) absorbe l'humidité et modifie alors ses dimensions et ses propriétés mécaniques. Si la stabilité dimensionnelle dans la durée est importante, tenez-en compte lors du choix du matériau. Ici aussi, notre Material Finder aide : vous y trouvez les propriétés de matériau pertinentes et pouvez comparer de manière ciblée.
Résistance à la chaleur. Si votre pièce est exposée à la chaleur, choisissez non seulement le matériau en conséquence, mais concevez aussi en tenant compte du coefficient de dilatation thermique du matériau. Une pièce parfaitement ajustée à température ambiante peut se coincer dans son logement à 80°C. Prévoyez la dilatation thermique pour les ajustements et les guidages.
8. Erreurs fréquentes et comment les éviter
À la fin de ce guide, un regard sur les erreurs que nous voyons le plus souvent. Non pour pointer du doigt, mais parce que presque tout le monde les commet au moins une fois.
Conçu trop fin. Le classique. «Ça a l'air bien dans la CAO» n'est pas une preuve d'imprimabilité. Vérifiez chaque épaisseur de paroi par rapport aux valeurs minimales du procédé choisi dans notre Material Finder. Et donnez-vous ensuite encore une marge de sécurité.
Structures de support non anticipées. Qui conçoit son modèle sans penser à l'imprimabilité obtient une pièce soit pleine de supports, soit pas imprimable du tout. Évitez les porte-à-faux inutiles là où la fonction le permet. Nos ingénieurs s'occupent du reste.
Conçu pour la machine au lieu de pour la fabrication. De nombreux designers transposent des modes de pensée CNC à l'impression 3D. Les congés sur chaque arête, nécessaires en fraisage, sont souvent inutiles en impression 3D et n'apportent qu'une complexité supplémentaire. À l'inverse, les atouts spécifiques de l'impression 3D ne sont pas exploités : contre-dépouilles, structures en treillis, intégration de fonctions. Raisonnez en fonction des possibilités du procédé, pas des limites de la fabrication conventionnelle.
Mise à l'échelle oubliée. Cela semble banal, mais arrive régulièrement : le modèle est conçu en pouces, le slicer interprète des millimètres. Ou l'inverse. Vérifiez les unités et les dimensions globales de votre modèle exporté avant de le soumettre.
Pas de pièces de test en fabrication en série. Qui commande directement 500 pièces sans vérifier un échantillon au préalable risque 500 pièces inutilisables. En production en série, toujours d'abord imprimer, monter, vérifier et valider une pièce échantillon. Nous le recommandons pour chaque commande de série et vous accompagnons dans cette démarche.
Ce qu'il faut retenir
L'impression 3D, ce n'est pas «téléverser le fichier, cliquer sur imprimer, terminé». La conception détermine largement si une pièce est bien, moyennement ou pas du tout imprimable. Les points les plus importants en un coup d'œil :
Concevez en fonction du procédé. Un modèle optimisé pour le FDM n'est pas automatiquement bon pour le SLS ou le SLM. Les directives de conception et épaisseurs de paroi minimales se trouvent dans notre Material Finder.
Dites-nous ce qui compte. Directions de sollicitation, faces visibles, cotes critiques : plus nous en savons sur l'usage prévu, mieux nos ingénieurs peuvent préparer votre pièce.
Exploitez les atouts du procédé. Qui n'utilise l'impression 3D que comme substitut à la fabrication conventionnelle gaspille le plus grand potentiel : la liberté géométrique, l'intégration de fonctions et la possibilité de réaliser des pièces autrement tout simplement irréalisables.
Testez avant de passer à l'échelle. En production en série, la pièce échantillon n'est pas optionnelle. C'est l'assurance que l'investissement en vaut la peine.
Häufige Fragen zur 3D-Druck-Designoptimierung
Was bedeutet DfAM und warum ist es wichtig?
DfAM steht für Design for Additive Manufacturing – also die gezielte Gestaltung von Bauteilen für den 3D-Druck. Im Gegensatz zu CNC oder Spritzguss erlaubt der 3D-Druck Hinterschnitte, Hohlräume und organische Formen ohne Zusatzkosten. Wer diese Freiheiten nutzt, reduziert Material, Supportstrukturen und Druckzeiten erheblich.
Welche Wandstärken sind beim 3D-Druck empfehlenswert?
Als Faustregel gilt: mindestens 1,2 mm für FDM, 0,8 mm für SLA und 1,0 mm für SLS/MJF. Zu dünne Wände brechen beim Druck oder verziehen sich. Für belastete Funktionsbauteile sind 2–3 mm deutlich stabiler – der Material-Finder von Swiss3D zeigt die genauen Richtwerte je Verfahren.
Wie lassen sich Stützstrukturen beim 3D-Druck minimieren?
Überhänge unter 45° benötigen Supports. Durch Neuausrichten des Bauteils, Aufteilen in Hälften oder Gestalten von Selbst-Träger-Geometrien lassen sich Stützen oft vollständig vermeiden. SLS und MJF drucken supportfrei, da das Pulverbett als Träger dient – ideal für komplexe Geometrien.
Senkt Designoptimierung wirklich die Druckkosten?
Erheblich. Die drei grössten Kostentreiber sind Materialvolumen, Supportmenge und Druckzeit. Ein druckoptimiertes Bauteil kann 20–50 % günstiger sein als ein direkt konvertiertes CAD-Modell. Hohlräume, Wabenstrukturen und reduzierte Wandstärken senken den Preis, ohne die Funktion zu beeinträchtigen.
Kann Swiss3D mein 3D-Modell druckoptimieren?
Ja. Das Konzept-Design-Team von Swiss3D bietet DfAM-Unterstützung an – von der Geometrieprüfung über die Wandstärkenanalyse bis zur vollständigen Neumodellierung. Besonders bei Funktionsbauteilen und Kleinserien lohnt sich eine professionelle Designprüfung vor dem Druck.
Conclusion
Si vous n'êtes pas sûr que votre modèle soit prêt à imprimer, ou si vous voulez optimiser une pièce pour la fabrication en série : envoyez-le-nous. Chaque modèle est vérifié par nos ingénieurs avant l'impression et, en cas de questions ou de potentiel d'optimisation, nous vous contactons de manière proactive. Nous vous donnons un retour concret sur la géométrie et vous indiquons quel procédé et quel matériau conviennent le mieux. Honnêtement et directement.