Stampa 3D SLS
per parti funzionali e piccole serie.
Parti in plastica resistenti in PA12, PA12-GF e TPU con sinterizzazione laser selettiva, senza supporti e a partire da un pezzo. Carica un file CAD: prezzo e data di consegna in pochi secondi.
- PA12 grigio scuro in 2–5 giorni lavorativi
- Pezzi fino a 700 × 380 × 580 mm
- Tolleranza ±0,3 %
- Senza strutture di supporto
Come funziona la sinterizzazione laser (SLS)
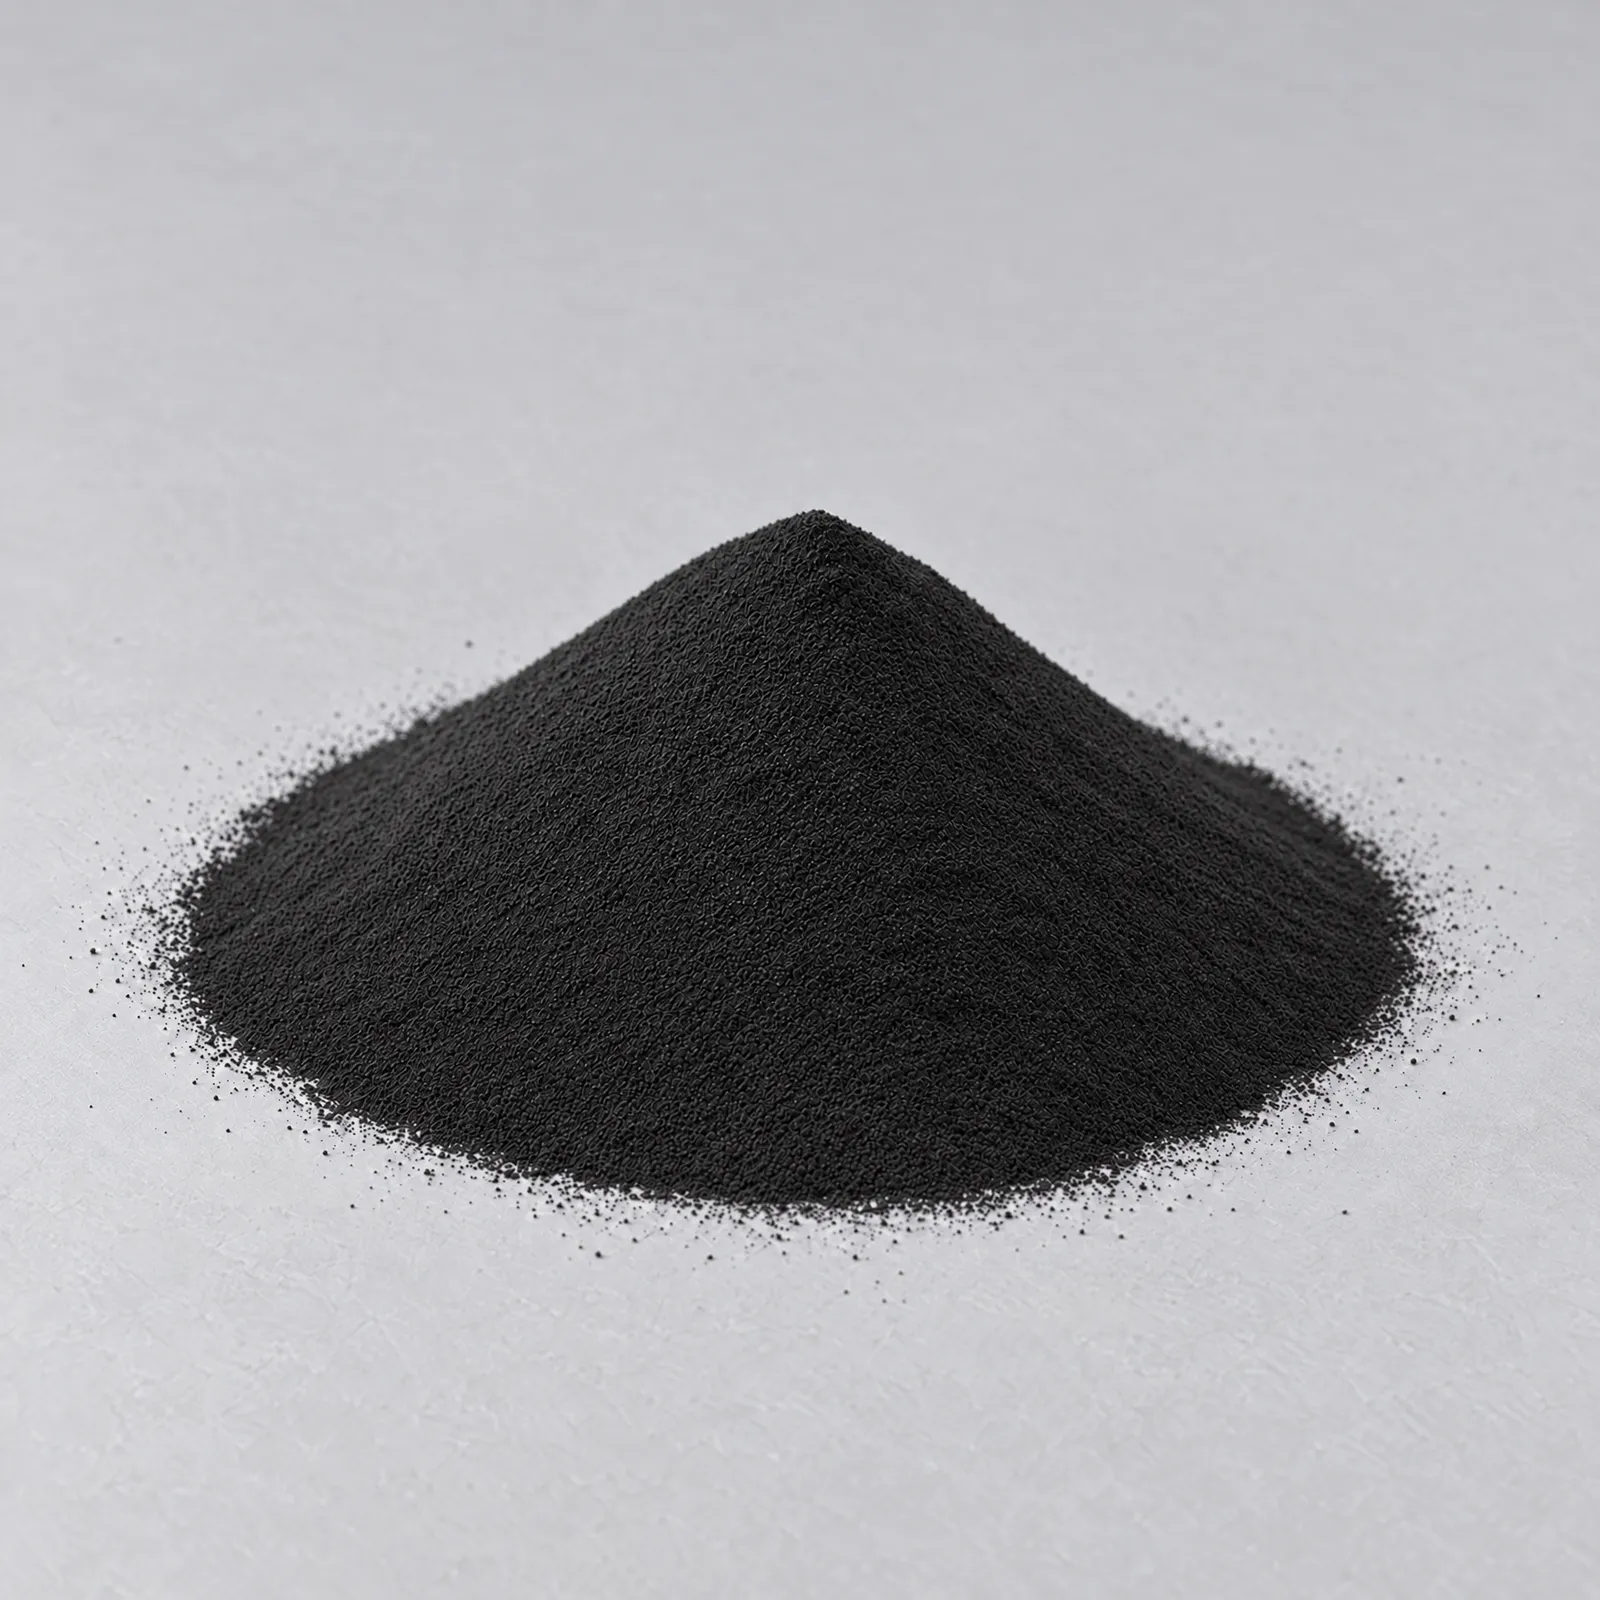
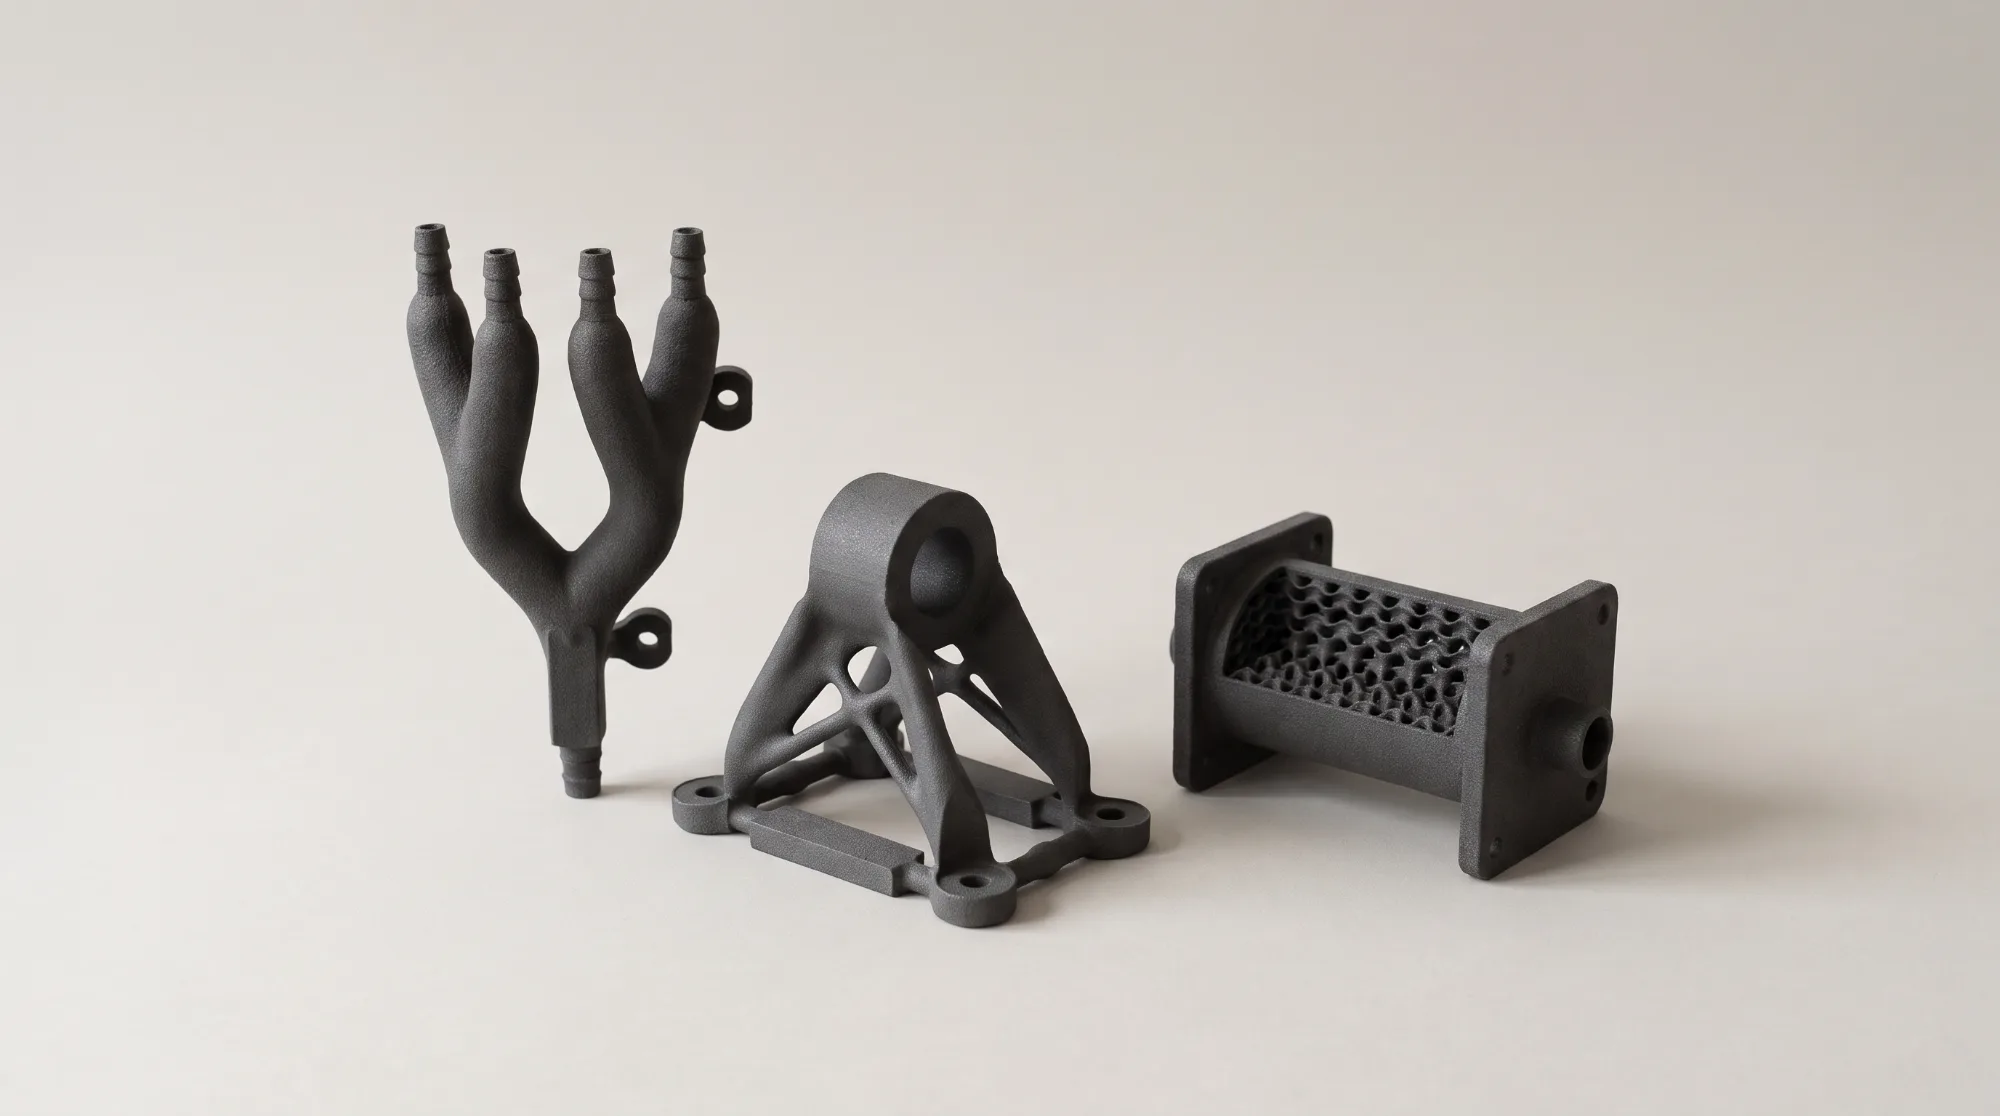
La SLS, o sinterizzazione laser selettiva, è un processo di stampa 3D in cui un laser fonde strato dopo strato una polvere plastica fine, per lo più poliammide 12 (PA12). La polvere non sinterizzata sostiene il pezzo durante la stampa, quindi la SLS non richiede supporti. Si ottengono parti funzionali resistenti con geometrie complesse, singole o in piccola serie.
Una racla stende uno strato di polvere di 0,1 mm. Il laser traccia la sezione di ogni pezzo e fonde in quei punti la polvere, preriscaldata appena sotto il punto di fusione. La piattaforma scende poi di uno strato e il ciclo si ripete fino al completamento di tutti i pezzi.
Dopo il raffreddamento, i pezzi vengono estratti dal blocco di polvere e liberati dalla polvere residua. Poiché sono immersi liberamente nella polvere, molti pezzi trovano posto uno accanto all’altro e uno sopra l’altro nello stesso volume. Questo rende la SLS conveniente anche per le piccole serie, senza stampi.
Materiali SLS.
Tre polveri coprono la maggior parte delle applicazioni: tenace, rigida o simile alla gomma.
Tutti i materiali nel Material FinderSLS PA12
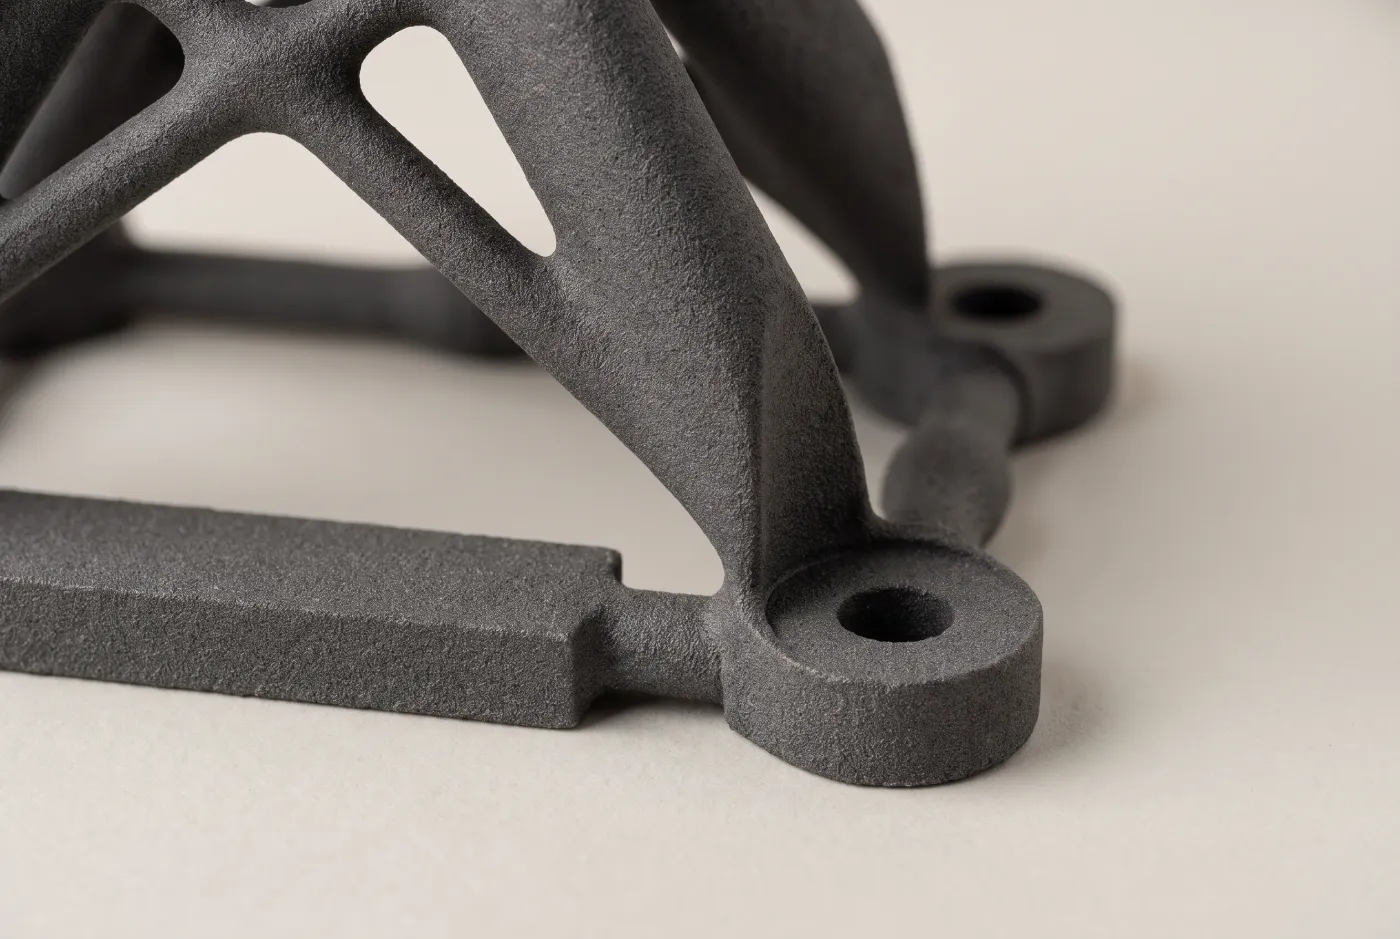
Il materiale standard per le parti funzionali. Tenace, con 46 MPa di resistenza a trazione e 36 % di allungamento a rottura, HDT 145 °C (0,45 MPa). In grigio scuro, nero e bianco, pezzi fino a 700 × 380 × 580 mm.SLS PA12-GF
PA12 caricato con microsfere di vetro: con un modulo a trazione di 3500 MPa è oltre due volte più rigido del PA12, HDT 160 °C (0,45 MPa), con poche deformazioni. Per alloggiamenti rigidi, staffe e attrezzature. Non per agganci a scatto, perché l’allungamento a rottura è del 5 %. Bianco, fino a 330 × 330 × 380 mm.SLS TPU 88A
Simile alla gomma, durezza Shore 88–90 A e fino al 280 % di allungamento a rottura. Supera 100 000 cicli di flessione senza propagazione delle cricche. Per guarnizioni, tamponi, impugnature e coperture flessibili. Bianco, fino a 500 × 500 × 820 mm.
Dati tecnici della SLS.
Valori tipici per SLS PA12 secondo la scheda tecnica, misurati su provini normalizzati.
Spessore dello strato
0,1 mmPrecisione
±0,3 % della dimensioneDimensioni dei pezzi
PA12 fino a 700 × 380 × 580 mm, TPU 88A fino a 500 × 500 × 820 mm, PA12-GF fino a 330 × 330 × 380 mmTempi di consegna
PA12 grigio scuro fino a 165 × 165 × 300 mm: 2–5 giorni lavorativi, express 1–3. Nero in questa dimensione: 5–8 giorni lavorativi, express 4–6. Altri colori e dimensioni: 7–10 giorni lavorativi.Resistenza a trazione
46 MPaAllungamento a rottura
36 %Modulo a trazione
1600 MPaTemperatura di inflessione sotto carico
145 °C a 0,45 MPa (HDT-B), 82 °C a 1,8 MPa (HDT-A)Resistenza chimica
Resistente a oli e grassi, resistenza limitata ad acidi e basi deboli
Le proprietà di un pezzo dipendono dalla geometria e dall’orientamento nel volume di costruzione e possono variare. L’allungamento a rottura è in genere minore nella direzione di costruzione.
Dati aggiornati a: novembre 2026
Quando conviene la stampa 3D SLS.
Per parti in plastica sottoposte a carichi meccanici, di forma complessa o necessarie in piccola serie.
Prototipi funzionali
Prototipi che si comportano come parti finali: verifica accoppiamento, montaggio e carico sul pezzo reale.Piccole serie senza stampo
Nessun costo di attrezzatura né quantità minima, dal pezzo singolo alla piccola serie.Alloggiamenti, clip e agganci a scatto
Il PA12 è abbastanza tenace per clip, agganci a scatto e cerniere aperti di frequente.Forme complesse
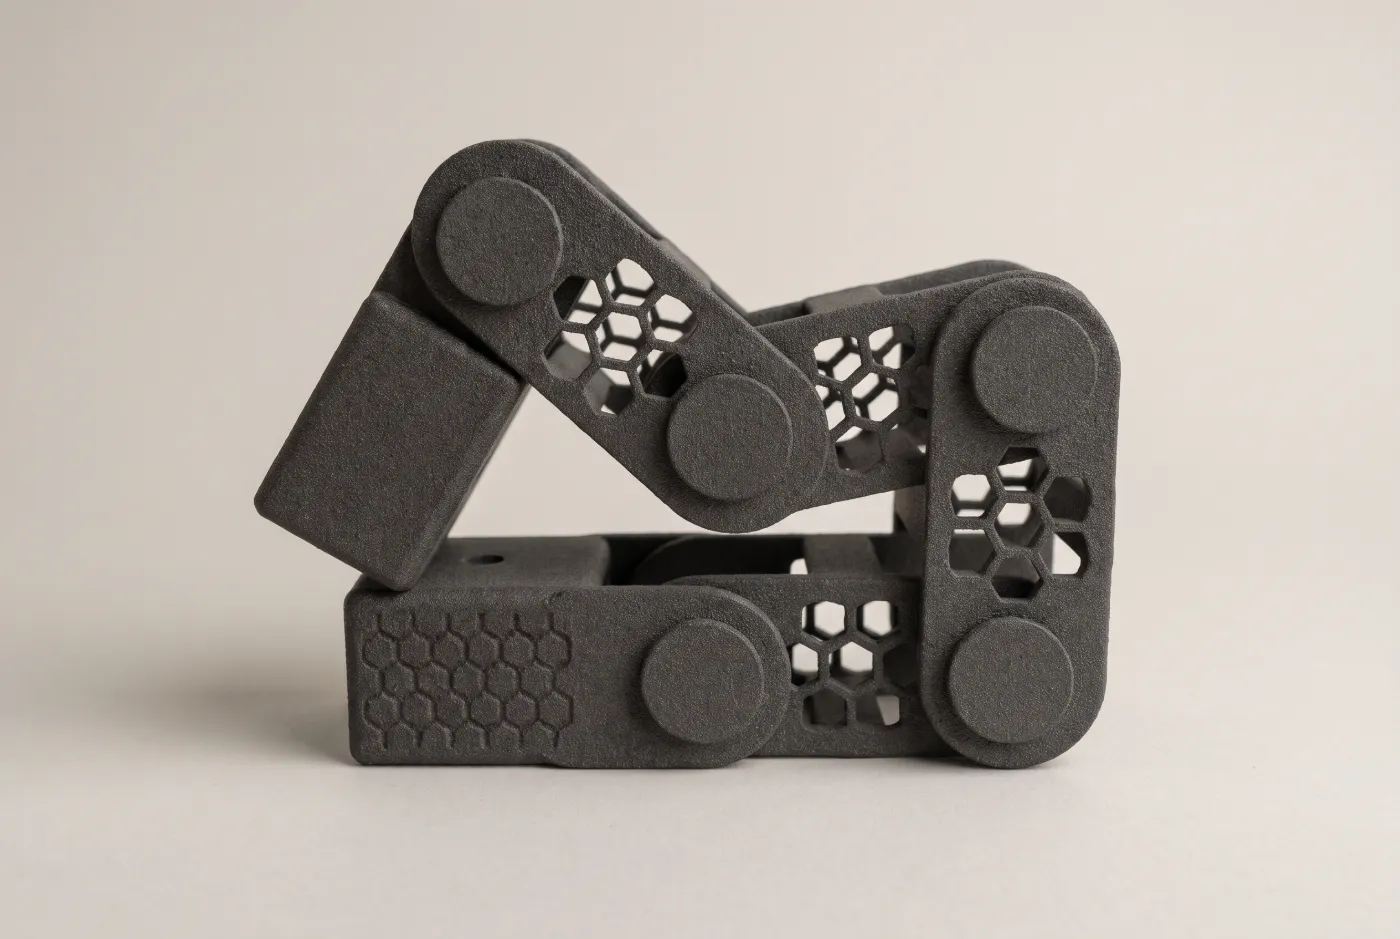
Canali interni, sottosquadri, strutture reticolari e assiemi mobili in un’unica stampa, senza montaggio.Attrezzature e pinze
Ausili di montaggio, dita di presa e calibri di controllo per la produzione; versioni rigide in PA12-GF.Guarnizioni e smorzatori
Guarnizioni, tamponi e impugnature morbide in TPU 88A, senza stampo.
SLS, MJF, SLA e FDM a confronto.
Tutti e quattro i processi producono parti in plastica, ognuno con i propri punti di forza. Per parti resistenti di forma complessa, la SLS è di solito la prima scelta.
| Criterio | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principio | Un laser sinterizza polvere plastica | L’infrarosso fonde l’intero strato di polvere | La luce UV indurisce la resina liquida | Un ugello deposita plastica fusa |
| Materiali | PA12, PA12-GF, TPU 88A | PA12 | Resina standard, trasparente e tenace, DLP | Undici, dal PLA al PEEK |
| Superficie | Opaca, leggermente granulosa | Opaca, a grana fine, un po’ più liscia | Liscia, strati appena visibili | Linee di strato visibili |
| Precisione | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | da ±0,2 mm a ±0,3 % |
| Spessore dello strato | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Resistenza | Tenace, simile in tutte le direzioni | Tenace, simile in tutte le direzioni | Rigida, resina standard piuttosto fragile | Minore tra gli strati |
| Supporti | Nessuno, la polvere sostiene | Nessuno, la polvere sostiene | Sempre, punti di contatto visibili | Per sporgenze da circa 45° |
| Pezzi più grandi | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Consegna | PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi | 7–10 giorni lavorativi | 7–10 giorni lavorativi, DLP su richiesta | 2–5 giorni lavorativi, PEEK 7–10 |
| Pezzi tipici | Parti funzionali, clip, alloggiamenti complessi | Parti di serie, alloggiamenti, supporti | Modelli estetici, parti fini, parti trasparenti | Attrezzature, supporti, prototipi grandi |
| Costo | Medio | Medio, più basso in serie | Medio | Basso (PLA, PETG) fino ad alto (PEEK) |
Principio
- SLS
- Un laser sinterizza polvere plastica
- MJF
- L’infrarosso fonde l’intero strato di polvere
- SLA
- La luce UV indurisce la resina liquida
- FDM
- Un ugello deposita plastica fusa
Materiali
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Resina standard, trasparente e tenace, DLP
- FDM
- Undici, dal PLA al PEEK
Superficie
- SLS
- Opaca, leggermente granulosa
- MJF
- Opaca, a grana fine, un po’ più liscia
- SLA
- Liscia, strati appena visibili
- FDM
- Linee di strato visibili
Precisione
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- da ±0,2 mm a ±0,3 %
Spessore dello strato
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Resistenza
- SLS
- Tenace, simile in tutte le direzioni
- MJF
- Tenace, simile in tutte le direzioni
- SLA
- Rigida, resina standard piuttosto fragile
- FDM
- Minore tra gli strati
Supporti
- SLS
- Nessuno, la polvere sostiene
- MJF
- Nessuno, la polvere sostiene
- SLA
- Sempre, punti di contatto visibili
- FDM
- Per sporgenze da circa 45°
Pezzi più grandi
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Consegna
- SLS
- PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi
- MJF
- 7–10 giorni lavorativi
- SLA
- 7–10 giorni lavorativi, DLP su richiesta
- FDM
- 2–5 giorni lavorativi, PEEK 7–10
Pezzi tipici
- SLS
- Parti funzionali, clip, alloggiamenti complessi
- MJF
- Parti di serie, alloggiamenti, supporti
- SLA
- Modelli estetici, parti fini, parti trasparenti
- FDM
- Attrezzature, supporti, prototipi grandi
Costo
- SLS
- Medio
- MJF
- Medio, più basso in serie
- SLA
- Medio
- FDM
- Basso (PLA, PETG) fino ad alto (PEEK)
Valori indicativi per i materiali standard, valori per ogni materiale nel Material Finder. La SLS in 2–5 giorni lavorativi vale per il PA12 grigio scuro fino a 165 × 165 × 300 mm.
Regole di progettazione per la SLS.
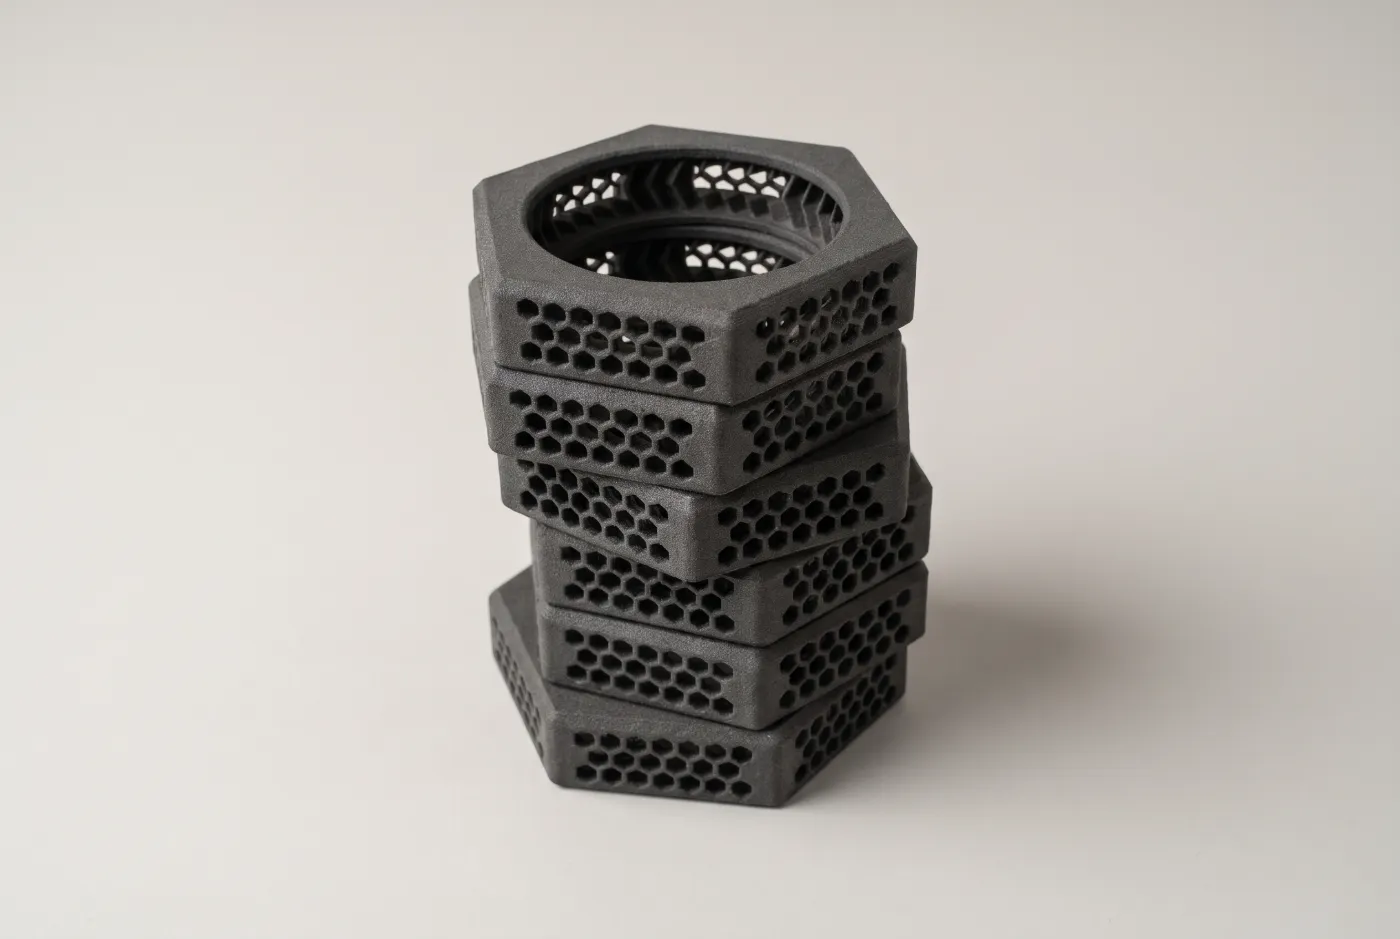
Valori minimi per SLS PA12 e PA12-GF; il TPU 88A consente pareti più sottili e fori più piccoli.
Spessore di parete
Almeno 1,0 mm per pareti supportate, 1,5 mm per pareti non supportate. TPU 88A da 0,5 mm.Perni e nervature
Da 0,8 mm di diametro se collegati a entrambe le estremità, altrimenti da 1,0 mm.Fori
Da 1,0 mm di diametro (TPU 88A da 0,5 mm). I fori passanti devono restare liberi per far uscire la polvere.Dettagli e scritte
Dettagli in rilievo e incisi da 0,4 mm. Una scritta è ben leggibile da 0,6 mm di rilievo.Gioco e parti mobili
Almeno 0,5 mm tra pezzi, pareti e perni (TPU 88A 1,0 mm). Snodi e parti incastrate si stampano in un unico pezzo.Parti cave
Le parti cave richiedono aperture per rimuovere la polvere non sinterizzata. Altrimenti resta intrappolata all’interno.Grandi superfici piane
Grandi piastre e blocchi massicci possono deformarsi durante il raffreddamento. Meglio prevedere nervature anziché materiale pieno, oppure scegliere il PA12-GF, che si deforma meno.
Superfici e finiture nella SLS.
Grezzo di stampa
Opaca e leggermente granulosa, uguale su tutti i lati, senza segni di supporti. Un po’ più ruvida rispetto alla MJF; per pezzi estetici lisci è più adatta la SLA.Tinto di nero
Tintura a immersione per i materiali bianchi PA12-GF e TPU 88A. Il colore penetra nella superficie, le dimensioni restano invariate.Rivestito
Vernice trasparente, protezione UV per pezzi da esterno e sigillatura contro acqua e gas per alloggiamenti a tenuta.
Quando un processo diverso dalla SLS è più adatto.
Pezzi estetici lisci
Per dettagli fini e superfici verniciabili, la SLA è più adatta.Quantità maggiori in grigio o nero
Anche qui PA12 con gli stessi valori di scheda tecnica e una superficie un po’ più liscia. A seconda della forma la MJF può costare meno; nel calcolatore online si possono confrontare entrambe.Pezzi semplici, budget ridotto
Modelli concettuali e supporti semplici senza requisiti elevati costano meno con la FDM.Pezzi più grandi del volume
I pezzi troppo grandi per il volume SLS si realizzano con la stampa di grande formato.Metallo o alte temperature
Dove la plastica raggiunge i suoi limiti, sono adatti alluminio, acciaio inox o titanio nella stampa 3D in metallo.Tolleranze strette, geometria semplice
Accoppiamenti più stretti di ±0,3 % e parti prismatiche sono più precisi, e spesso più economici, se fresati.
Domande frequenti.
- Il prezzo dipende soprattutto dal volume e dalle dimensioni del pezzo e dalla quantità. Carica il tuo file STEP o STL e il prezzo compare in pochi secondi. A partire da un pezzo, senza costi di attrezzatura.
- Il PA12 grigio scuro fino a 165 × 165 × 300 mm arriva in 2–5 giorni lavorativi, in 1–3 con l’opzione express. Il nero in questa dimensione richiede 5–8 giorni lavorativi. Altri colori e dimensioni, PA12-GF e TPU 88A: 7–10 giorni lavorativi. Dopo il caricamento, il calcolatore online mostra la data di consegna esatta.
- La precisione dimensionale è di ±0,3 % della dimensione, con uno spessore dello strato di 0,1 mm. Per accoppiamenti e parti mobili prevedi almeno 0,5 mm di gioco. Per tolleranze più strette è più adatta la fresatura CNC.
- Entrambe fondono polvere di PA12 senza supporti e raggiungono gli stessi valori di resistenza secondo la scheda tecnica. Con strati di 0,08 mm, la MJF offre una superficie un po’ più liscia, in grigio o nero. La SLS offre il volume di costruzione più grande, il bianco, PA12-GF e TPU, e tempi più brevi per il PA12 grigio scuro.
- La FDM costa meno per pezzi semplici e modelli concettuali. Quando un pezzo è sottoposto a carichi, ha sottosquadri o canali interni, o serve in piccola serie, la SLS è di solito la scelta migliore: non richiede supporti e la resistenza dipende meno dalla direzione di stampa.
- Il PA12 SLS è leggermente poroso e senza trattamento non è affidabilmente stagno. Per alloggiamenti a tenuta è disponibile una sigillatura contro acqua e gas. Secondo i test del produttore, il TPU 88A è stagno all’acqua da 0,6 mm di spessore di parete.
- Sì, con inserti filettati in ottone (da M1,6 a M8) o inserti Helicoil in acciaio inox (da M2 a M10). Reggono più carico e più avvitamenti di una filettatura stampata. Gli inserti si selezionano nel calcolatore online.
- Sì, per piccole serie e parti finali. Molti pezzi condividono lo stesso volume di costruzione, non ci sono costi di attrezzatura e una modifica richiede solo un nuovo file. Per quantità maggiori in grigio o nero conviene un confronto con la MJF.
Calcola il prezzo di un pezzo SLS.
Carica un file CAD: prezzo e data di consegna in pochi secondi. Per serie ed esigenze particolari inviaci una richiesta.