Stampa 3D FDM
dal PLA al PEEK.
Pezzi FDM in undici materiali plastici, dal PLA per i modelli al PA6-CF e al PEEK per attrezzature e ambienti caldi. Carica un file CAD: prezzo e data di consegna in pochi secondi.
- Consegna in 2–5 giorni lavorativi
- Volume fino a 800 × 800 × 800 mm
- Undici materiali fino al PEEK
- Tolleranza da ±0,2 mm a ±0,3 %
Che cos’è la stampa 3D FDM?
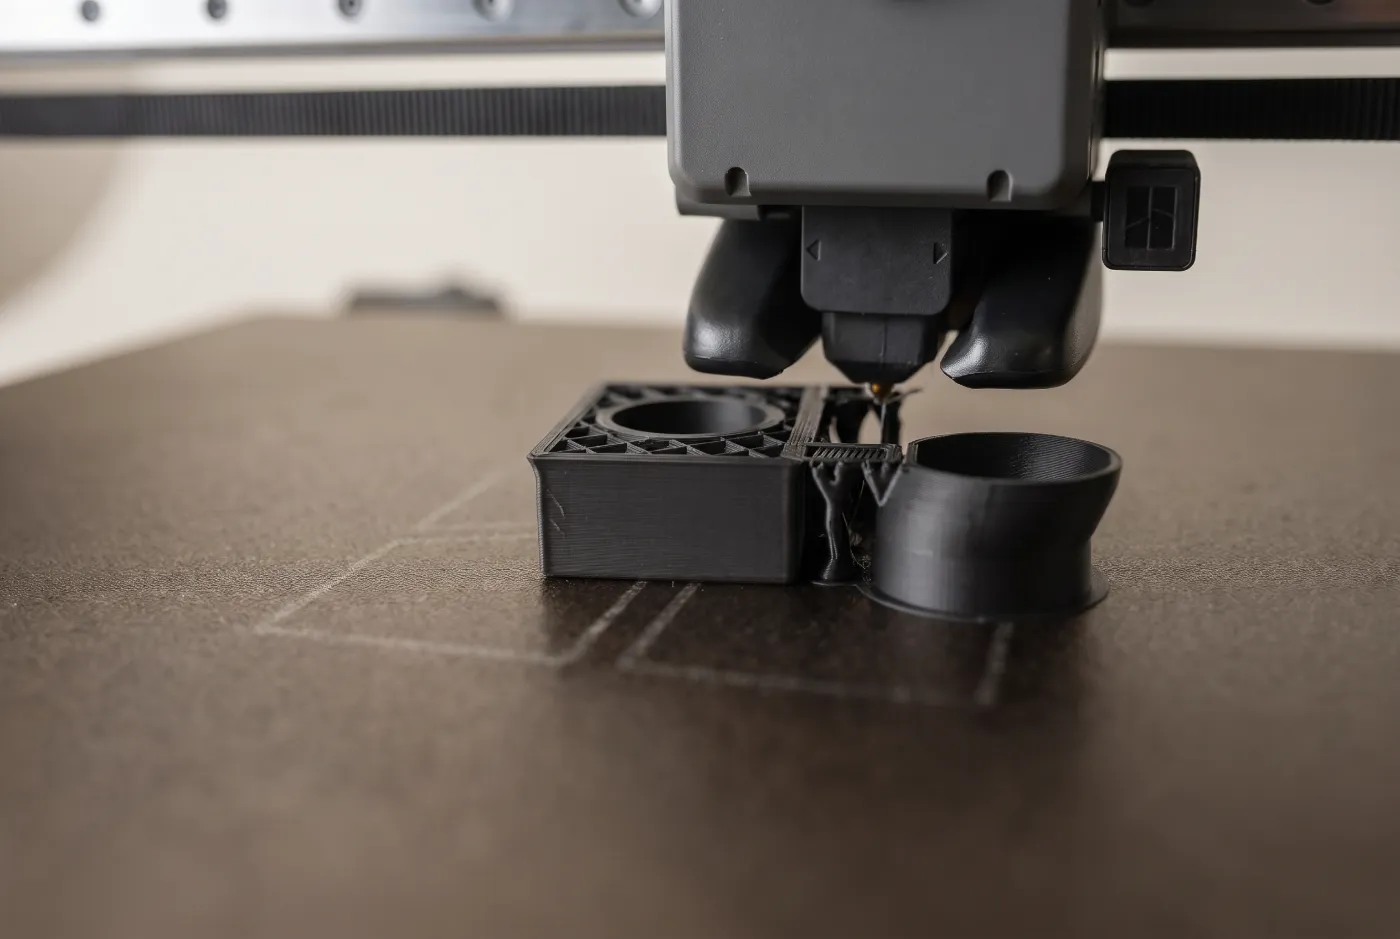
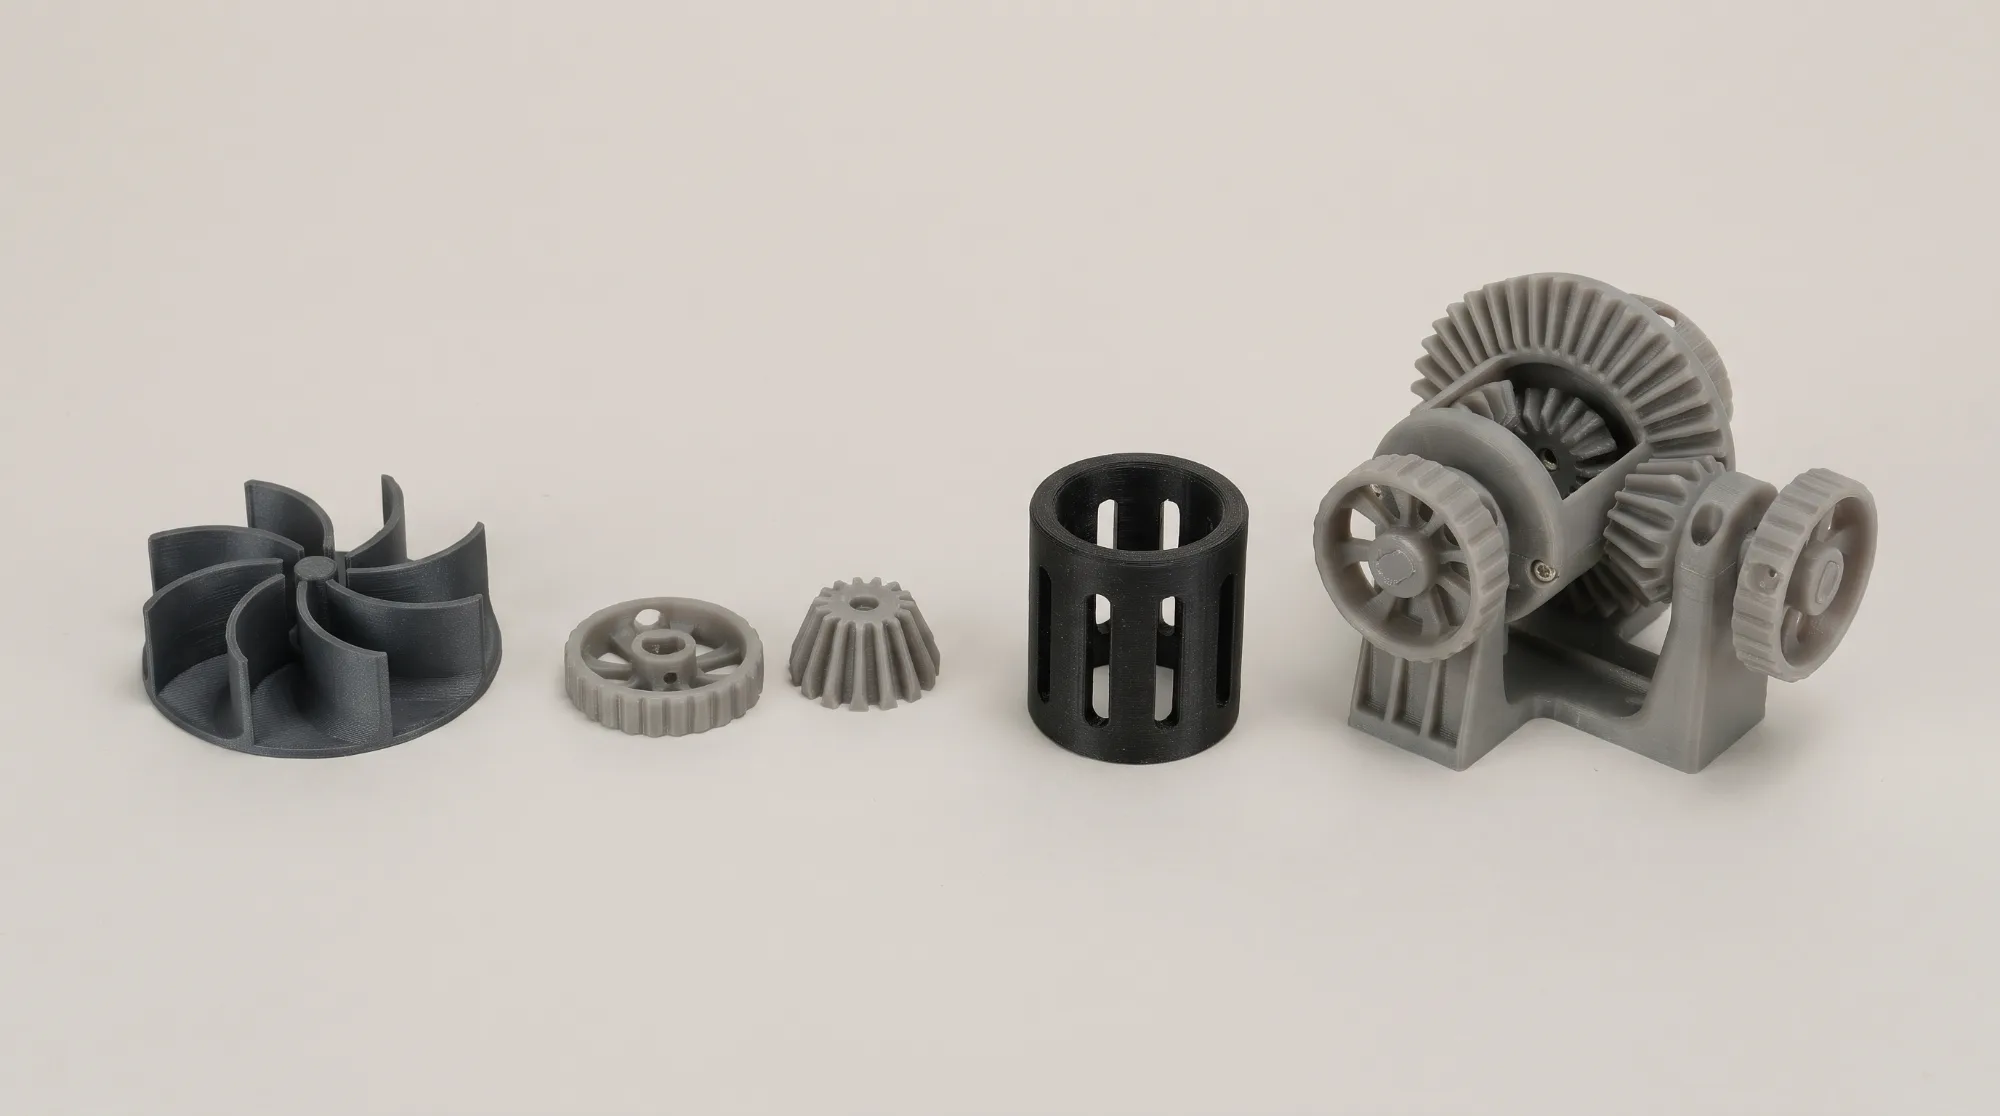
La FDM (fused deposition modeling), detta anche FFF o modellazione a deposizione fusa, è un processo di stampa 3D in cui un ugello riscaldato fonde un filamento termoplastico e lo deposita in un cordone sottile, strato dopo strato, su un piano di stampa. Lavora tecnopolimeri come PETG, ASA, nylon caricato carbonio e PEEK.
Dal file CAD il software calcola i percorsi di ogni strato: pareti esterne chiuse e un riempimento all’interno. L’ugello segue questi percorsi, la plastica solidifica subito, poi segue lo strato successivo, di solito 0,2 mm più in alto. Le superfici con un’inclinazione inferiore a circa 45° sopra il vuoto richiedono strutture di supporto, rimosse dopo la stampa.
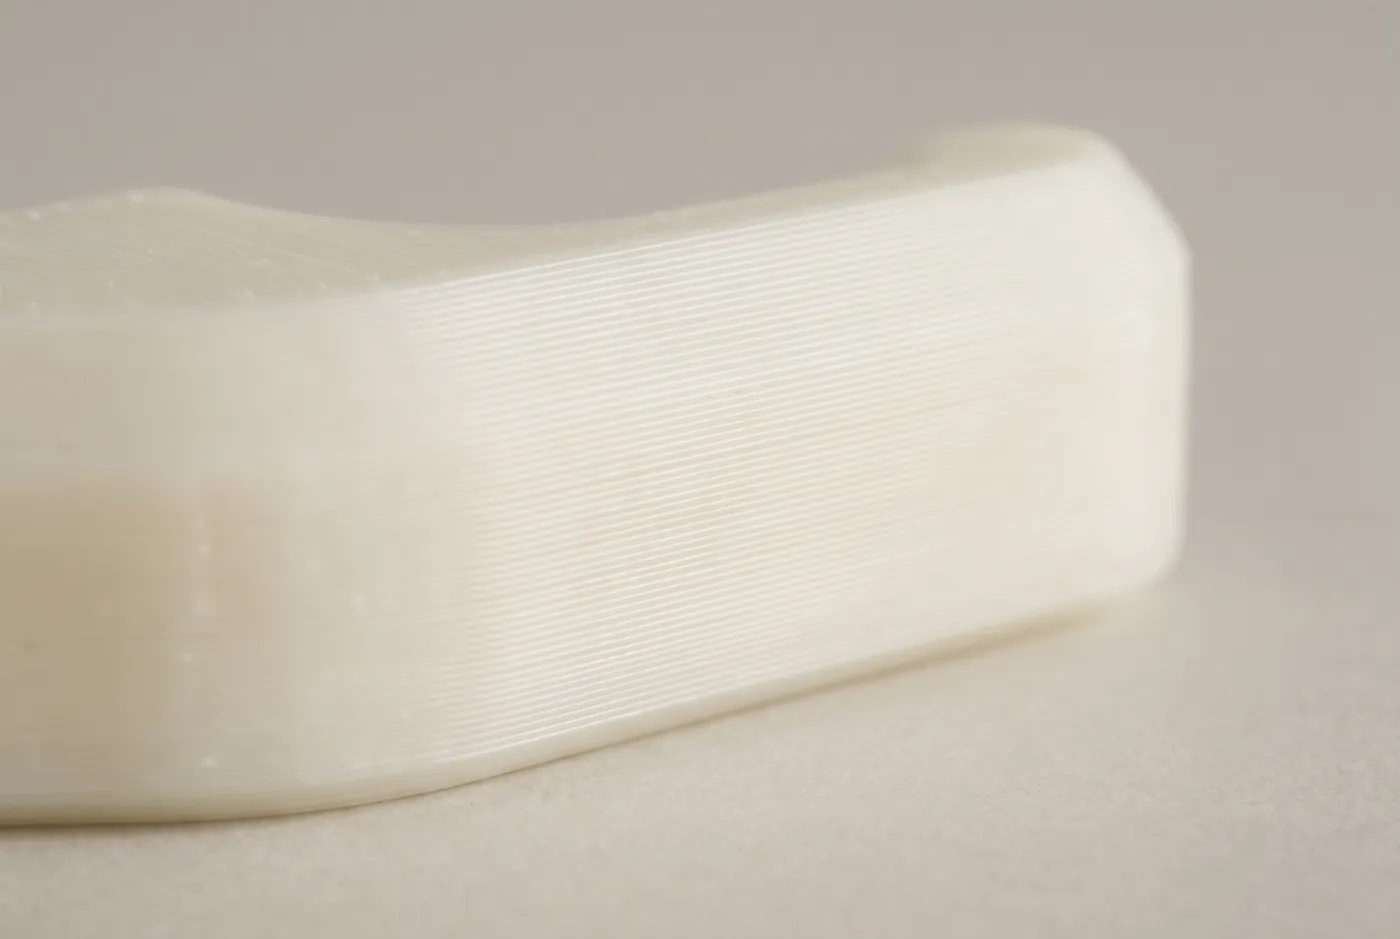
Poiché il pezzo è composto da cordoni saldati tra loro, è più resistente nel piano degli strati che nella direzione di costruzione, e le linee di strato restano visibili. L’orientamento nel volume di stampa determina quindi la resistenza. Per pezzi funzionali con geometria complessa, agganci a scatto o carichi da più direzioni, la SLS è di norma la scelta migliore.
Materiali FDM.
Undici filamenti, dal PLA economico al tecnopolimero ad alte prestazioni PEEK.
Tutti i materiali nel Material FinderPLA
Per modelli di presentazione e primi prototipi, non per carichi, calore o uso all’aperto. HDT 58 °C (1,8 MPa), otto colori.PETG
Impermeabile, resistente a oli e acidi deboli. Per alloggiamenti, staffe e coperture. HDT 75 °C (1,8 MPa).ASA
Resistente ai raggi UV e agli agenti atmosferici per l’uso permanente all’aperto. HDT 100 °C (1,8 MPa).ABS-GF
ABS rinforzato con fibra di vetro: rigido, stabile, poca deformazione, superficie opaca. HDT 88 °C (1,8 MPa).PA12-CF
Nylon rinforzato con fibra di carbonio a basso assorbimento di umidità, per attrezzature e staffe rigide. HDT 131 °C (0,45 MPa).PA6-GF
Nylon rinforzato con fibra di vetro, stabile al calore: HDT 191 °C (0,45 MPa). Per ambienti asciutti.PA6-CF
Molto rigido e resistente: modulo a trazione 7453 MPa, resistenza a trazione 105 MPa, HDT 215 °C (0,45 MPa).PPS-CF10
Autoestinguente secondo UL94 V0, resistente a oli, basi e carburanti. HDT 252,5 °C (0,45 MPa). Su richiesta.PC-FR
Policarbonato resistente agli urti, autoestinguente secondo UL94 V0, per alloggiamenti con requisiti antincendio. HDT 107 °C (1,8 MPa). Su richiesta.PEEK
Tecnopolimero ad alte prestazioni per calore e sostanze chimiche: HDT 156 °C (1,8 MPa), tolleranza ±0,1 mm. Consegna in 7–10 giorni lavorativi.ABS-ESD7
ABS dissipativo (10⁴–10⁹ Ω) per attrezzature e portapezzi nella produzione elettronica. Su richiesta.
Dati tecnici della stampa FDM.
Valori indicativi per materiale. I valori esatti si trovano nelle pagine dei materiali e nelle schede tecniche.
Tempi di consegna
2–5 giorni lavorativi per PLA, PETG, ASA, ABS-GF e i nylon, PLA in express in 1–2 giorni lavorativi. PEEK 7–10 giorni lavorativi. PPS-CF10, PC-FR e ABS-ESD7 su richiesta.Volume di stampa
Fino a 800 × 800 × 800 mm in PLA e PETG, fino a 325 × 320 × 325 mm in ASA, ABS-GF e nylon. Altri materiali da 300 × 300 × 400 mm (PEEK) a 355 × 305 × 305 mm (ABS-ESD7).Altezza dello strato
Di solito 0,1–0,25 mm: standard 0,2 mm, fine 0,12 mm, per il PA12-CF fino a 0,06 mm.Tolleranza
±0,2 % per i nylon, ±0,3 % per PETG, ASA e ABS-GF, ±0,2 mm per il PLA, ±0,1 mm per il PEEK.Temperatura di inflessione (HDT)
A 0,45 MPa da 60 °C (PLA) a 252,5 °C (PPS-CF10), a 1,8 MPa da 58 °C (PLA) a 173 °C (PA6-CF).Resistenza a trazione
Nel piano degli strati da circa 35 MPa (ABS-GF, ABS-ESD7) a 105 MPa (PA6-CF, PEEK), inferiore nella direzione di costruzione.Quantità
A partire da un pezzo, senza costi di attrezzatura.
Valori delle schede tecniche, misurati nel piano degli strati (X-Y). Sul pezzo stampato dipendono da geometria, orientamento e riempimento.
Dati aggiornati a: novembre 2026
Applicazioni della stampa 3D FDM.
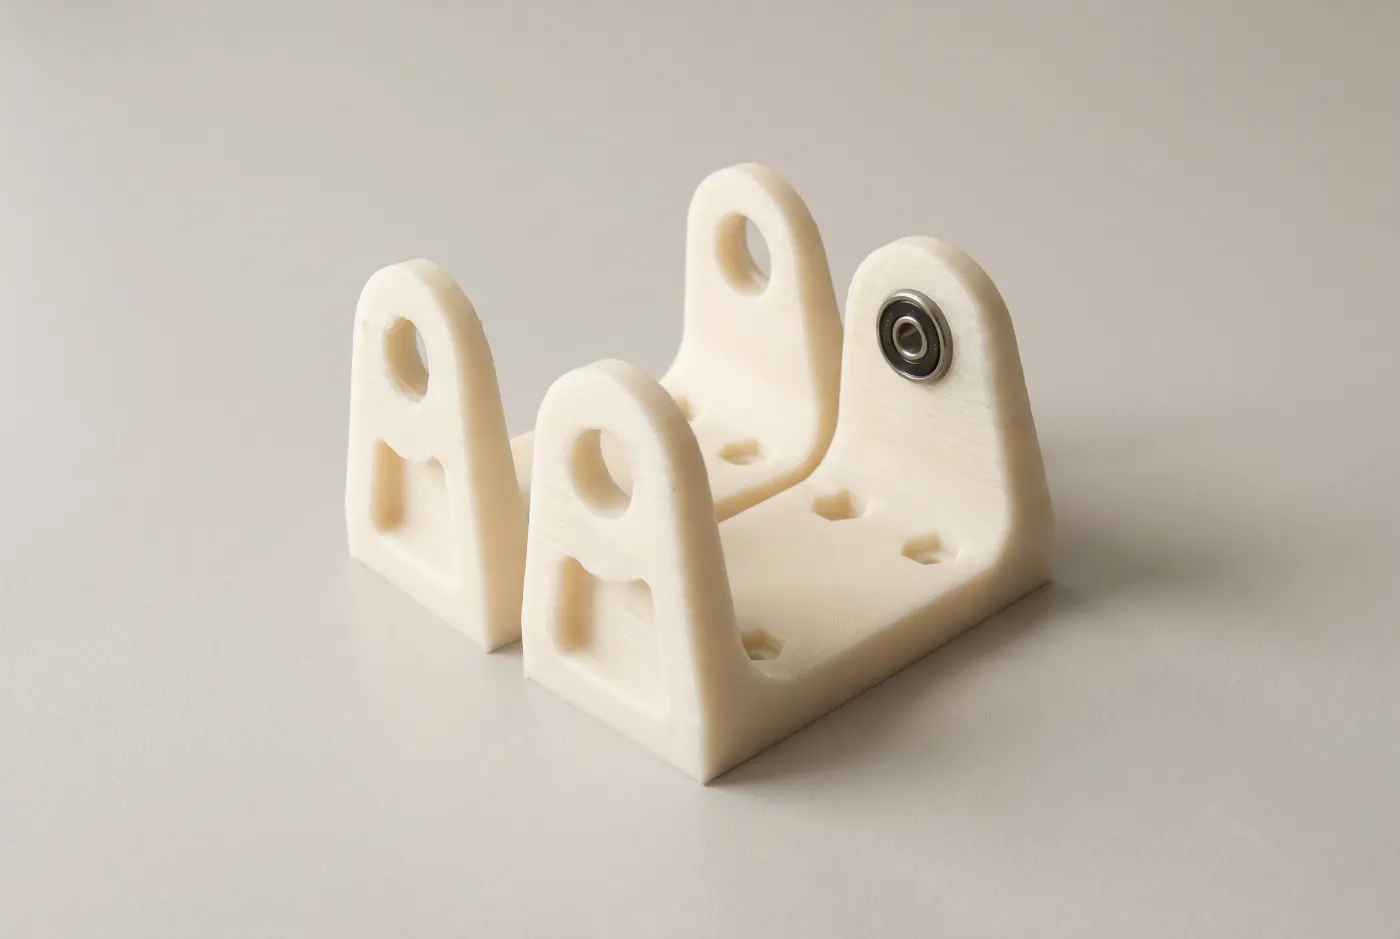
Per pezzi piuttosto semplici, necessari in fretta, in grandi dimensioni o in un tecnopolimero specifico.
Attrezzature e calibri
Attrezzature di montaggio, foratura e controllo in PA12-CF o PA6-CF, rigide e in linea in pochi giorni. Per la produzione elettronica in ABS-ESD7 dissipativo.Staffe e alloggiamenti
Supporti, coperture e alloggiamenti di forma semplice in PETG o ABS-GF, in ASA per l’esterno.Calore, chimica, antincendio
PA6-GF e PA6-CF vicino a fonti di calore, PPS-CF10 e PEEK per olio e carburante, PC-FR se è richiesto UL94 V0.Grandi prototipi
Modelli di design e prototipi funzionali fino a 800 × 800 × 800 mm in PLA o PETG.
FDM, SLS, MJF e SLA a confronto.
I quattro processi per materie plastiche a confronto, con i valori dei materiali standard.
| Criterio | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principio | Un laser sinterizza polvere plastica | L’infrarosso fonde l’intero strato di polvere | La luce UV indurisce la resina liquida | Un ugello deposita plastica fusa |
| Materiali | PA12, PA12-GF, TPU 88A | PA12 | Resina standard, trasparente e tenace, DLP | Undici, dal PLA al PEEK |
| Superficie | Opaca, leggermente granulosa | Opaca, a grana fine, un po’ più liscia | Liscia, strati appena visibili | Linee di strato visibili |
| Precisione | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | da ±0,2 mm a ±0,3 % |
| Spessore dello strato | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Resistenza | Tenace, simile in tutte le direzioni | Tenace, simile in tutte le direzioni | Rigida, resina standard piuttosto fragile | Minore tra gli strati |
| Supporti | Nessuno, la polvere sostiene | Nessuno, la polvere sostiene | Sempre, punti di contatto visibili | Per sporgenze da circa 45° |
| Pezzi più grandi | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Consegna | PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi | 7–10 giorni lavorativi | 7–10 giorni lavorativi, DLP su richiesta | 2–5 giorni lavorativi, PEEK 7–10 |
| Pezzi tipici | Parti funzionali, clip, alloggiamenti complessi | Parti di serie, alloggiamenti, supporti | Modelli estetici, parti fini, parti trasparenti | Attrezzature, supporti, prototipi grandi |
| Costo | Medio | Medio, più basso in serie | Medio | Basso (PLA, PETG) fino ad alto (PEEK) |
Principio
- SLS
- Un laser sinterizza polvere plastica
- MJF
- L’infrarosso fonde l’intero strato di polvere
- SLA
- La luce UV indurisce la resina liquida
- FDM
- Un ugello deposita plastica fusa
Materiali
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Resina standard, trasparente e tenace, DLP
- FDM
- Undici, dal PLA al PEEK
Superficie
- SLS
- Opaca, leggermente granulosa
- MJF
- Opaca, a grana fine, un po’ più liscia
- SLA
- Liscia, strati appena visibili
- FDM
- Linee di strato visibili
Precisione
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- da ±0,2 mm a ±0,3 %
Spessore dello strato
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Resistenza
- SLS
- Tenace, simile in tutte le direzioni
- MJF
- Tenace, simile in tutte le direzioni
- SLA
- Rigida, resina standard piuttosto fragile
- FDM
- Minore tra gli strati
Supporti
- SLS
- Nessuno, la polvere sostiene
- MJF
- Nessuno, la polvere sostiene
- SLA
- Sempre, punti di contatto visibili
- FDM
- Per sporgenze da circa 45°
Pezzi più grandi
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Consegna
- SLS
- PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi
- MJF
- 7–10 giorni lavorativi
- SLA
- 7–10 giorni lavorativi, DLP su richiesta
- FDM
- 2–5 giorni lavorativi, PEEK 7–10
Pezzi tipici
- SLS
- Parti funzionali, clip, alloggiamenti complessi
- MJF
- Parti di serie, alloggiamenti, supporti
- SLA
- Modelli estetici, parti fini, parti trasparenti
- FDM
- Attrezzature, supporti, prototipi grandi
Costo
- SLS
- Medio
- MJF
- Medio, più basso in serie
- SLA
- Medio
- FDM
- Basso (PLA, PETG) fino ad alto (PEEK)
Valori indicativi per i materiali standard, valori per ogni materiale nel Material Finder. La SLS in 2–5 giorni lavorativi vale per il PA12 grigio scuro fino a 165 × 165 × 300 mm.
Regole di progettazione per la stampa FDM.
Valori minimi dai dati dei materiali. Al di sotto, pareti, fori e dettagli non vengono riprodotti in modo affidabile.
Spessore delle pareti
Almeno 1 mm, 1,2 mm per il PC-FR, 1,5 mm per PEEK e PPS-CF10, 2 mm se la parete è libera.Fori
Da 1 mm, da 1,5 mm per PC-FR e ABS-ESD7, da 2 mm per PLA, PEEK e PPS-CF10. I fori stampati risultano leggermente più piccoli; forare o alesare gli accoppiamenti.Dettagli
Dettagli in rilievo e incisi da 0,3 mm (PEEK, PPS-CF10) a 0,6 mm (PLA, ABS-ESD7).Sporgenze e ponti
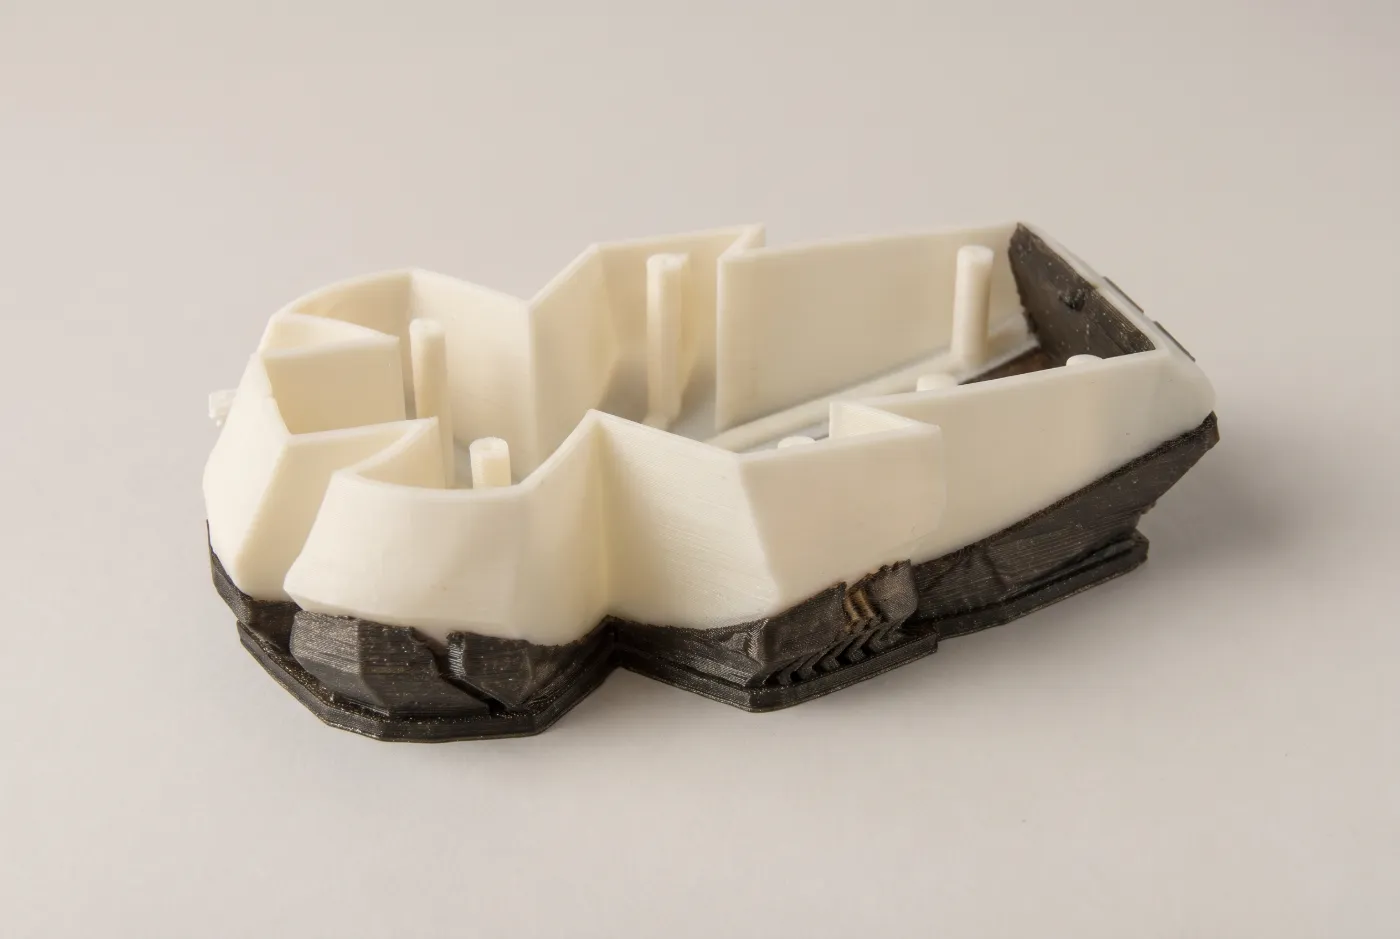
Le superfici con un’inclinazione inferiore a circa 45° richiedono supporti, che lasciano tracce sul lato inferiore. La FDM stampa i ponti corti senza supporti; gli smussi al posto di sporgenze orizzontali fanno risparmiare supporti.Orientamento e carico
I valori delle schede tecniche valgono nel piano degli strati. Lungo l’asse Z la resistenza a trazione scende, per il PPS-CF10 da 59,4 a 32 MPa. Disponi quindi carico principale e agganci a scatto nel piano degli strati.Giochi e parti racchiuse
Gioco tra i pezzi di almeno 0,5 mm per PLA, PC-FR, PEEK e PPS-CF10, altrimenti 1 mm. Parti racchiuse solo in PLA, PETG, ASA e ABS-GF.
Superficie e finitura dei pezzi FDM.
Come stampato
Linee di strato sottili, lati inferiori supportati più ruvidi del lato superiore. PETG e ASA sono lucidi, ABS-GF e i materiali al carbonio sono opachi e nascondono gli strati.Rivestimenti
Vernice trasparente e rivestimenti protettivi trasparenti contro i raggi UV o contro acqua e gas, disponibili per la maggior parte dei materiali.Ricottura
Per PA12-CF, PA6-GF, PA6-CF e PPS-CF10: il trattamento termico aumenta rigidità e resistenza al calore. Il pezzo può ritirarsi di ca. 1–3 %.
Quando un processo diverso dalla FDM è più adatto.
Pezzi funzionali complessi
Sottosquadri, canali interni, agganci a scatto e gruppi mobili: la SLS non richiede supporti e offre una resistenza simile in tutte le direzioni.Pezzi flessibili in TPU
Guarnizioni, tamponi e impugnature si realizzano in TPU 88A con la SLS, con pareti da 0,5 mm.Serie di pezzi uguali
Da quantità medie, molti pezzi condividono lo stesso volume di stampa. La MJF PA12 è pensata per i pezzi di serie.Superfici estetiche lisce
La SLA fornisce superfici lisce e ±0,1–0,3 % a seconda della resina, per modelli estetici e campioni di accoppiamento.Metallo invece di plastica
Dove resistenza o temperatura vanno oltre il PEEK: alluminio, acciaio inossidabile e titanio con fusione laser a letto di polvere.
Domande frequenti.
- Il prezzo dipende da materiale, volume, supporti e tempo di stampa, che cresce soprattutto con l’altezza del pezzo. Il PLA è il più economico, il PETG il materiale funzionale più conveniente, il PEEK il più costoso. Carica il tuo file CAD e il prezzo compare in pochi secondi, a partire da un pezzo e senza costi di attrezzatura.
- A seconda del materiale, ±0,2 % per i nylon, ±0,3 % per PETG, ASA e ABS-GF e ±0,1 mm per il PEEK. I fori stampati risultano leggermente più piccoli, per questo gli accoppiamenti si forano o alesano dopo la stampa.
- Nel piano degli strati il PA6-CF rinforzato con fibra di carbonio raggiunge 105 MPa di resistenza a trazione con un modulo di 7453 MPa. L’adesione tra gli strati è inferiore: per il PPS-CF10 la resistenza a trazione lungo l’asse Z scende da 59,4 a 32 MPa. Per carichi da più direzioni la SLS è quindi spesso la scelta più sicura.
- La SLS, se la geometria è complessa, ha agganci a scatto o canali interni, o il carico arriva da più direzioni, perché la polvere sostiene il pezzo. La FDM, se il pezzo è grande e semplice o richiede un materiale disponibile solo come filamento, come PEEK, PC-FR o ABS-ESD7. Per serie di pezzi uguali è un’opzione anche la MJF.
- L’ASA: sostituisce il butadiene dell’ABS con acrilato ed è quindi resistente ai raggi UV e agli agenti atmosferici, HDT 100 °C a 1,8 MPa. Il PETG è impermeabile e adatto a interni ed esterni, ma la sua HDT è solo di 75 °C (1,8 MPa). L’ABS è disponibile come ABS-GF rigido e come ABS-ESD7 dissipativo, entrambi non pensati per l’esposizione UV permanente.
- Sì, i pezzi flessibili in TPU 88A si realizzano con la SLS, non con la FDM. Senza supporti sono possibili anche strutture reticolari, guarnizioni e tamponi con pareti da 0,5 mm. La consegna avviene in 7–10 giorni lavorativi.
- PLA, PETG, ASA, ABS-GF e i nylon in 2–5 giorni lavorativi, il PLA in express in 1–2 giorni lavorativi. Il PEEK richiede 7–10 giorni lavorativi, PPS-CF10, PC-FR e ABS-ESD7 sono disponibili su richiesta. Dopo il caricamento, il calcolatore online mostra la data di consegna esatta.
Calcola il tuo pezzo FDM.
Carica un file CAD: prezzo e data di consegna in pochi secondi. Per PPS-CF10, PC-FR, ABS-ESD7 e serie inviaci una richiesta.