Stampa 3D SLA:
stereolitografia e DLP.
Pezzi in resina con stampa 3D SLA, a partire da un pezzo: superfici lisce, dettagli da 0,15 mm e consegna in 7–10 giorni lavorativi. Carica il tuo file CAD e il prezzo compare in pochi secondi.
- Consegna in 7–10 giorni lavorativi
- Strati di 0,05–0,1 mm
- Tolleranza ±0,1–0,3 %
- Volume fino a 1700 × 900 × 800 mm
Come funziona la stereolitografia.
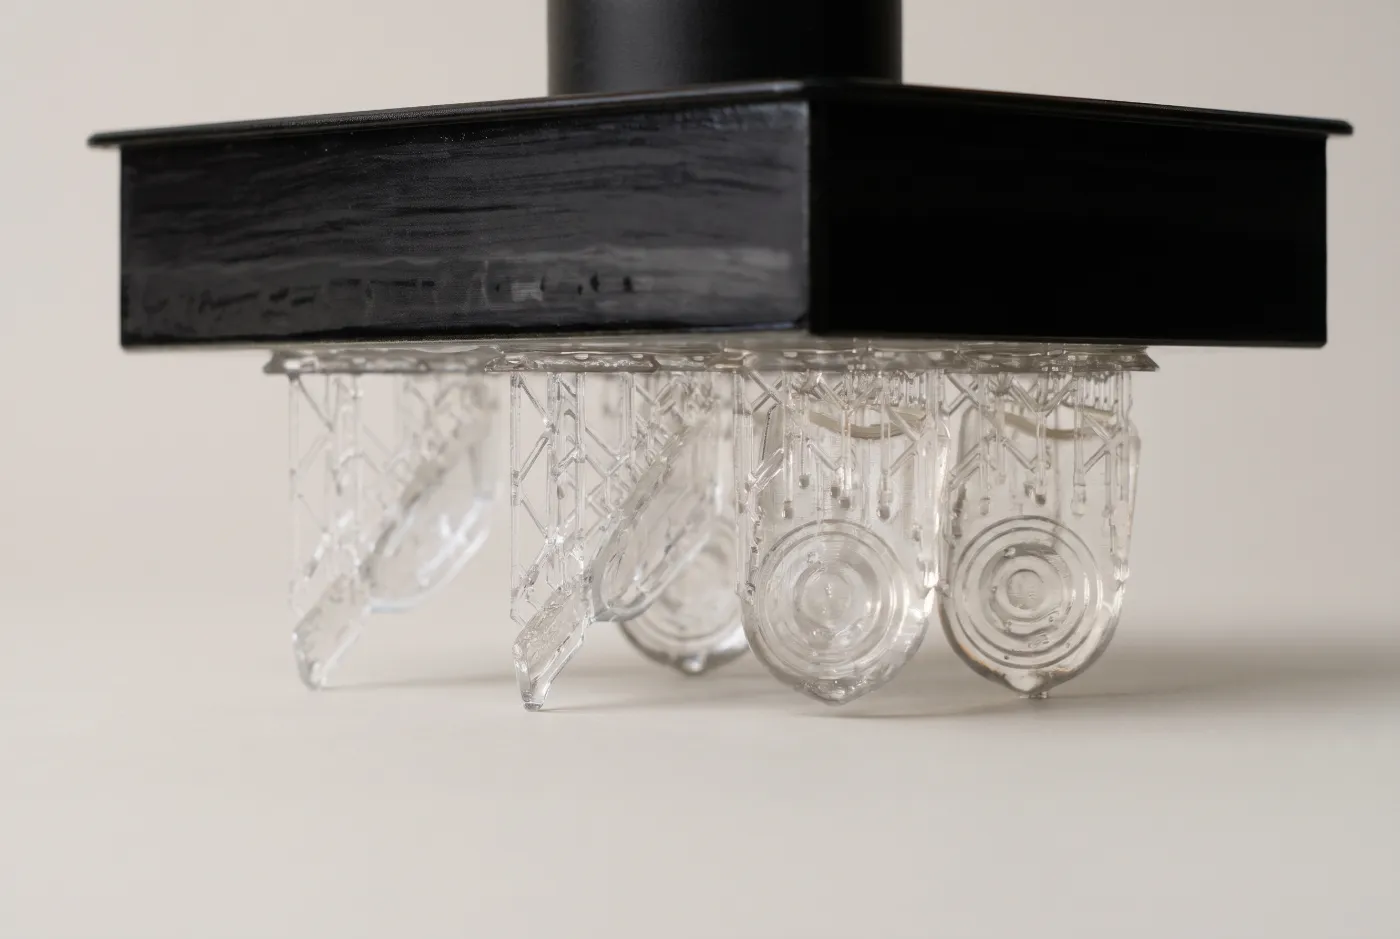
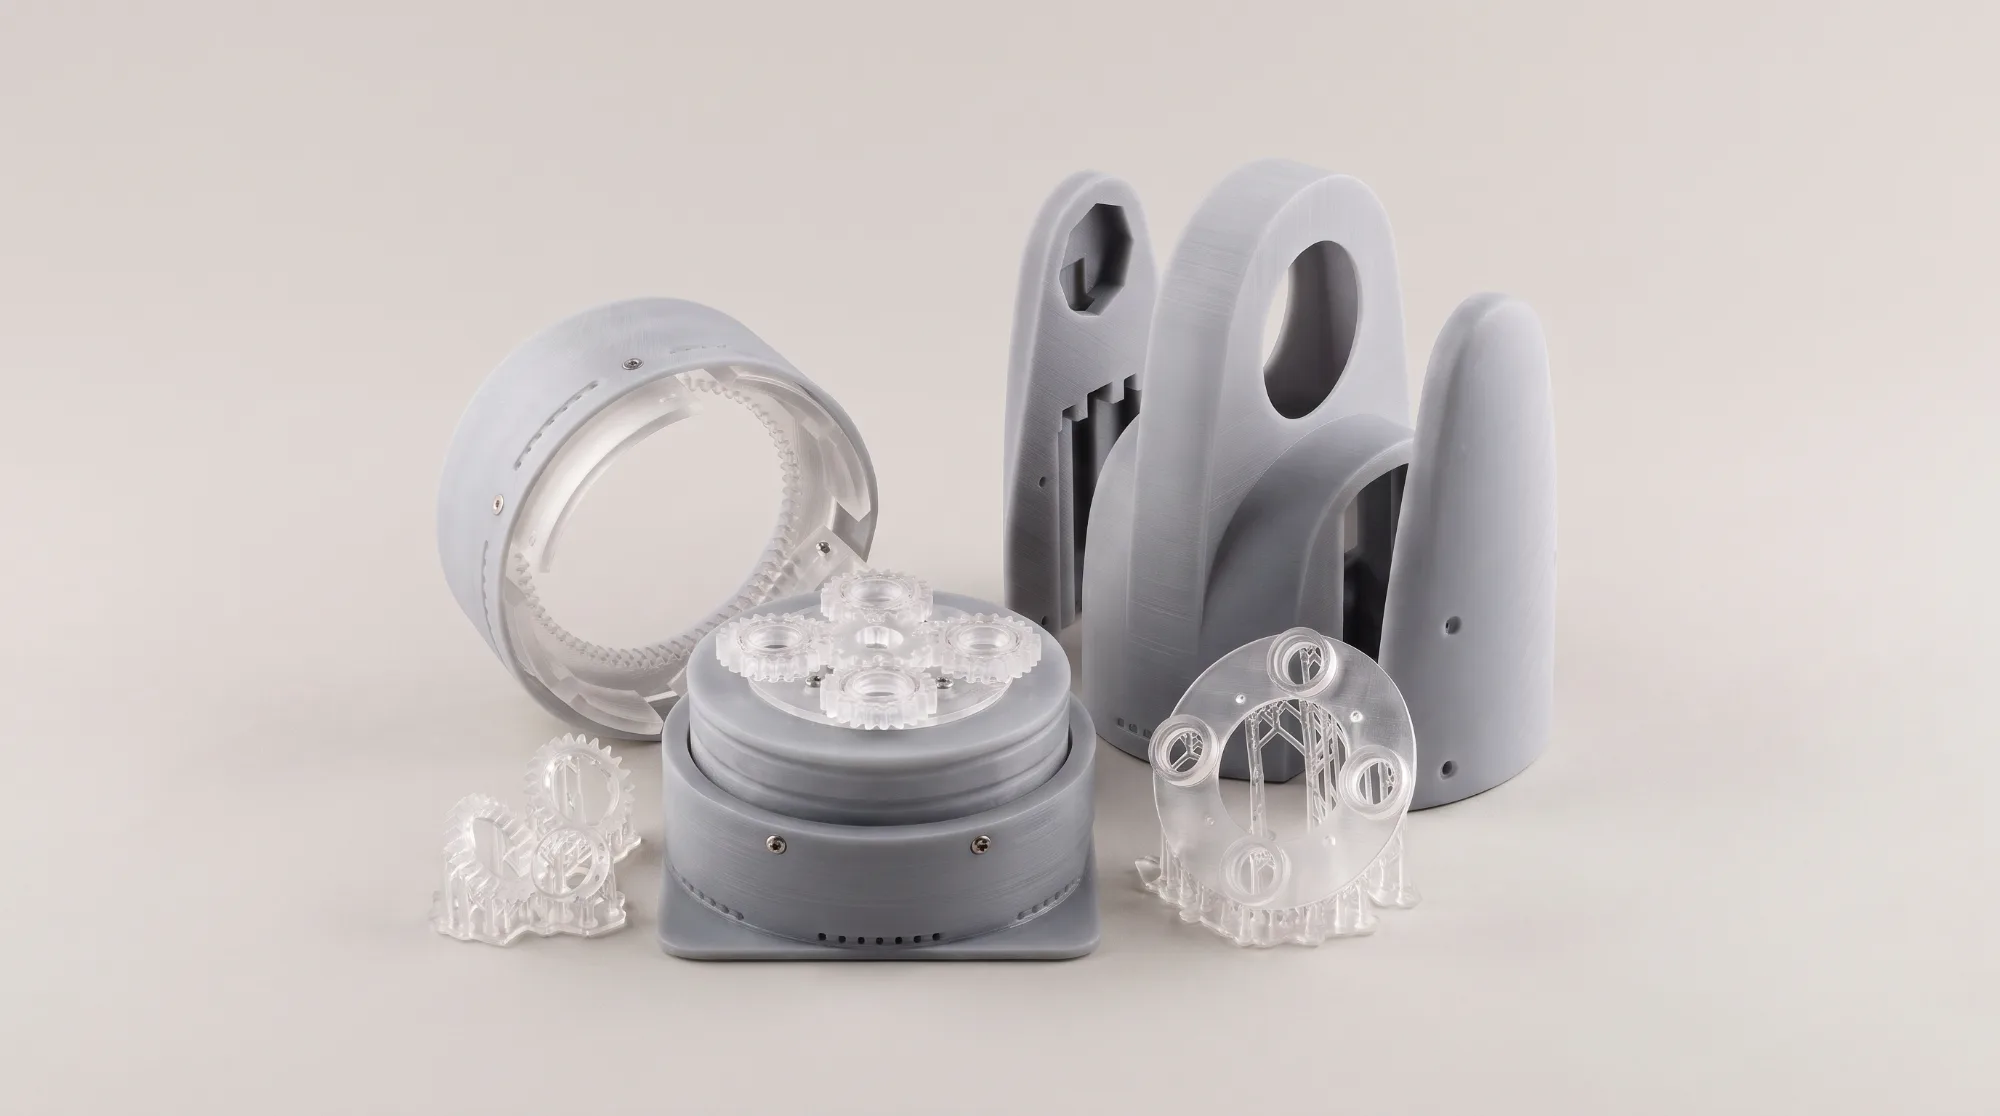
La SLA, o stereolitografia, è un processo di stampa 3D in cui un laser UV indurisce una resina liquida (fotopolimero) strato dopo strato. Gli strati di 0,05–0,1 mm danno superfici lisce e dettagli da 0,15 mm. La DLP segue lo stesso principio, ma espone ogni strato in una sola volta con un proiettore e arriva a dettagli da 0,1 mm.
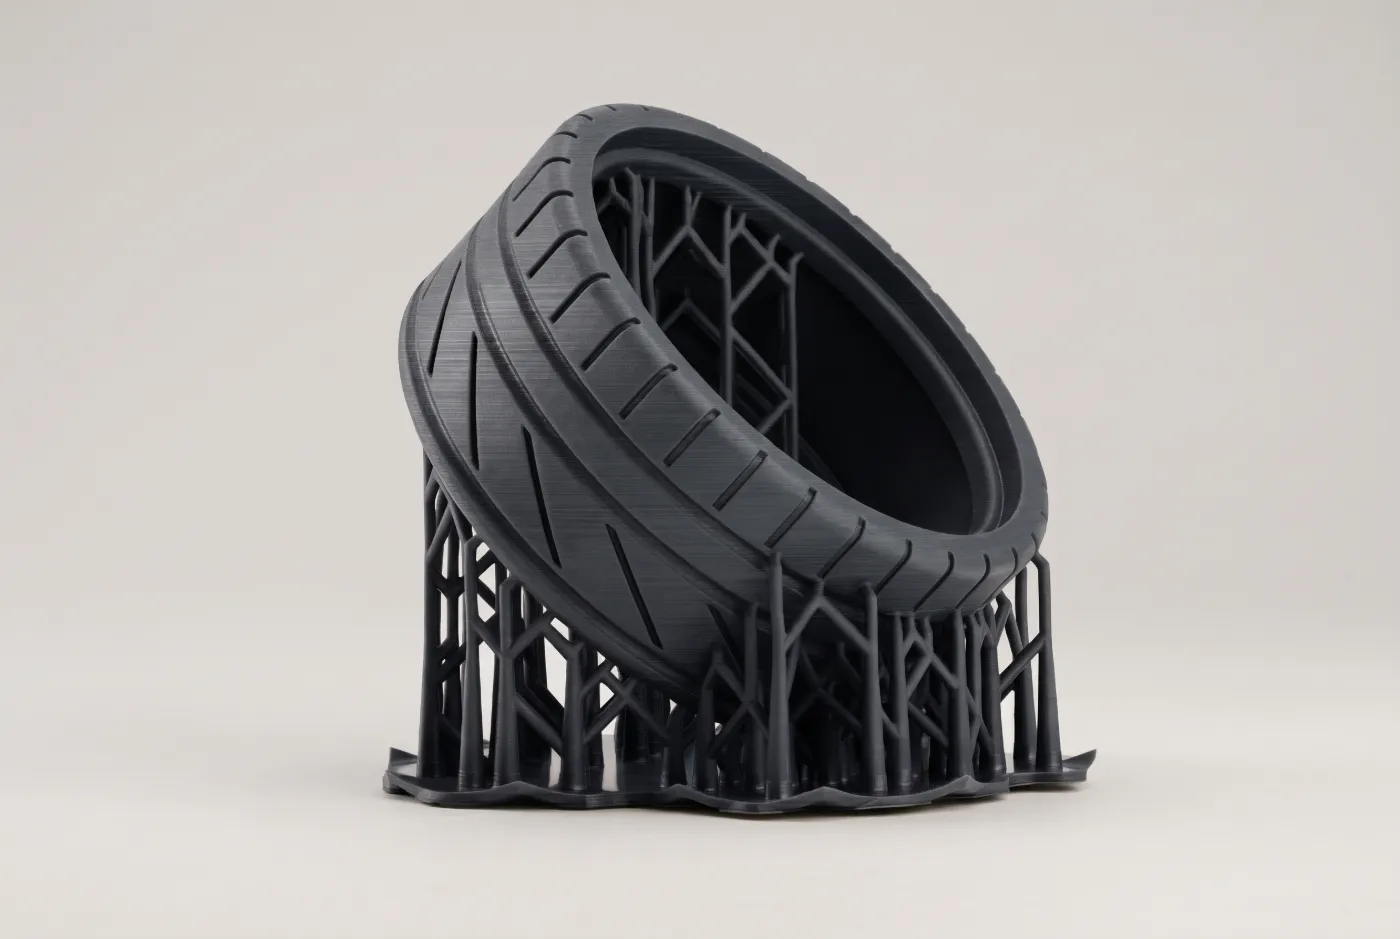
Il laser traccia la sezione del pezzo in un sottile strato di resina; dove colpisce, la resina solidifica. La piattaforma si sposta poi di uno spessore di strato e segue lo strato successivo. A seconda della macchina, il pezzo scende dall’alto nella vasca di resina oppure è appeso capovolto alla piattaforma. Poiché la resina è liquida, ogni pezzo ha bisogno di strutture di supporto che lo sostengono e vengono rimosse dopo la stampa.
Dopo la stampa il pezzo viene lavato in solvente, separato dai supporti e post-polimerizzato con luce UV; solo allora la resina è completamente indurita. Le linee degli strati di norma non sono visibili. Il processo è chiamato anche stampa 3D in resina o semplicemente stampa SLA.
Resine SLA e DLP.
Quattro resine, dal modello estetico liscio al micropezzo. Ogni pagina materiale riporta la scheda tecnica e tutti i valori limite.
Tutti i materiali nel Material FinderStandard Resin
Bianca o nera, la bianca anche verniciata nei colori Pantone. Per modelli estetici, prototipi di design e modelli master per la colata sottovuoto. Tolleranza ±0,2 %, pezzi fino a 1700 × 900 × 800 mm.Transparent Resin
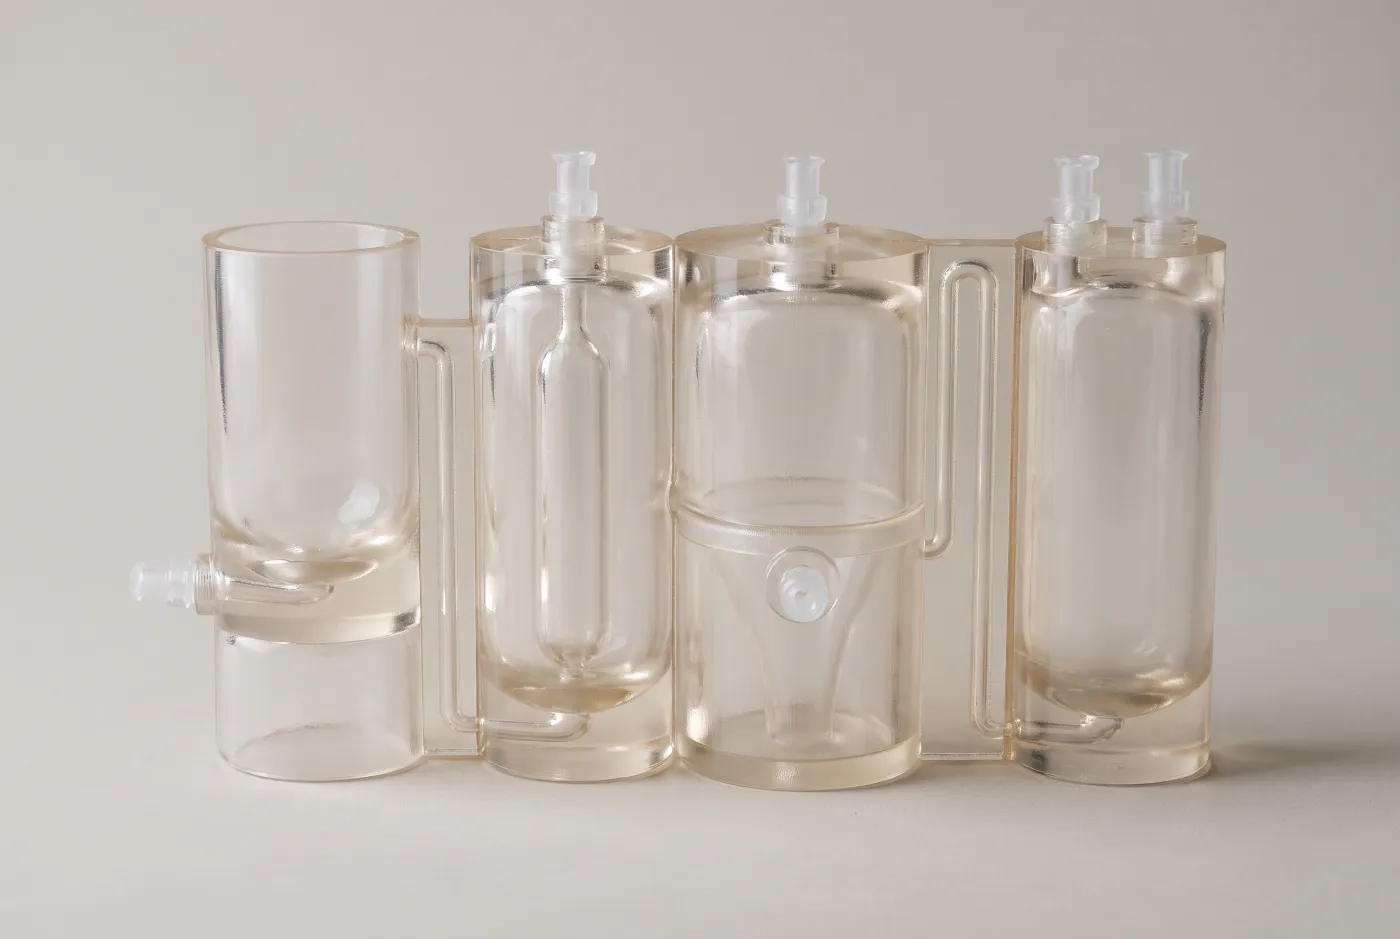
Resina trasparente, lucidata di serie. Per guide di luce, spie e modelli fluidici con flusso visibile. Tolleranza ±0,3 %, pezzi fino a 600 × 600 × 450 mm.Tough Resin (verde)
Resina più tenace per prove funzionali: clip, incastri a scatto e prove di montaggio. Resistenza a trazione 62,4 MPa, tolleranza ±0,1 %, pezzi fino a 145 × 145 × 175 mm.DLP Ultra Detail Resin RC31
La resina più fine della gamma, arancione. Dettagli da 0,1 mm, tolleranza ±0,05 %, pezzi fino a 192 × 120 × 200 mm. Per micropezzi, modelli di gioielleria e dentali. Tempi di consegna su richiesta.
Dati tecnici della stampa 3D SLA.
Valori indicativi delle quattro resine. I valori del tuo materiale sono nella sua pagina e nella scheda tecnica.
Processo
SLA con laser UV, DLP con proiettore UV; materiale: resina fotopolimerica liquidaSpessore dello strato
0,05–0,1 mm, Standard Resin 0,1 mm; Tough Resin e DLP anche 0,025 mmTolleranza
±0,1 % (Tough Resin), ±0,2 % (Standard Resin), ±0,3 % (Transparent Resin), ±0,05 % in DLPDettagli più fini
0,4 mm (Standard Resin), 0,15 mm (Tough Resin), 0,1 mm (DLP)Volume di stampa
Fino a 1700 × 900 × 800 mm (Standard Resin), 600 × 600 × 450 mm (Transparent Resin), 145 × 145 × 175 mm (Tough Resin), 192 × 120 × 200 mm (DLP)Temperatura di inflessione
49–56 °C (HDT a 0,45 MPa), a seconda della resinaTempi di consegna
7–10 giorni lavorativi, DLP su richiesta
Le proprietà meccaniche sono valori tipici del produttore, non proprietà garantite. L’orientamento e lo spessore dello strato influenzano il pezzo finito.
Dati aggiornati a: novembre 2026
Applicazioni dei pezzi SLA.
La SLA conviene quando contano la superficie, i dettagli fini o la trasparenza e il pezzo non è esposto al calore né a carichi permanenti.
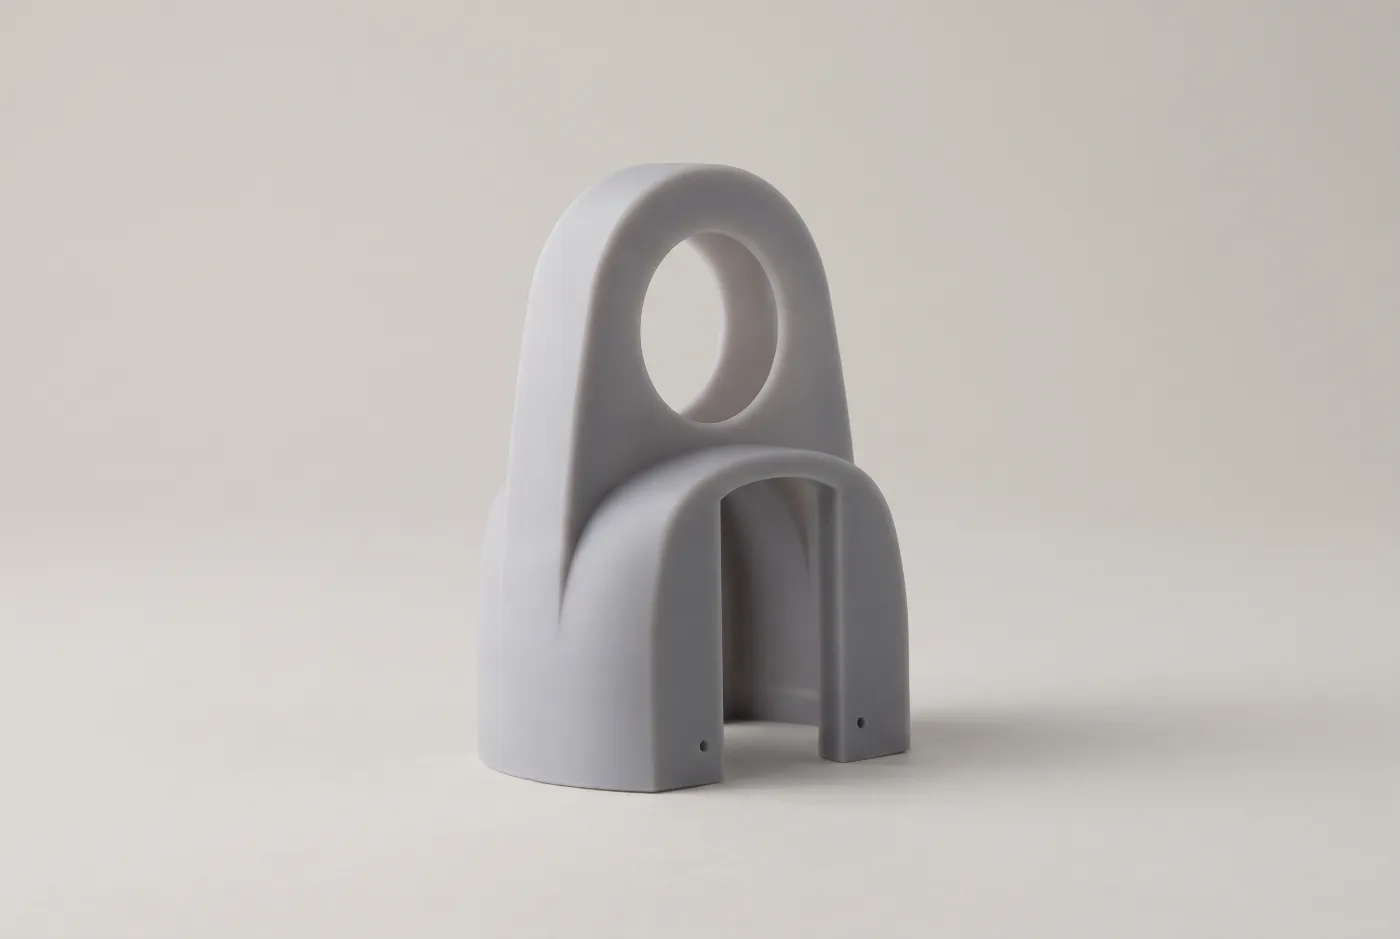
Modelli estetici e di design
Alloggiamenti, elementi di comando e modelli per fiere con una superficie liscia e verniciabile.Prototipi prima dello stampaggio a iniezione
Verificare forma, tatto e montaggio prima di costruire lo stampo.Modelli master per la colata sottovuoto
Modelli lisci per stampi in silicone; lo stampo riproduce ogni imperfezione del modello.Pezzi trasparenti
Guide di luce, coperture e modelli fluidici in cui il flusso è visibile.Prove di accoppiamento e funzionali
Clip, incastri a scatto e prove di montaggio in Tough Resin con tolleranza ±0,1 %.Micropezzi in DLP
Prototipi di connettori, modelli dentali e di gioielleria con dettagli da 0,1 mm.
SLA, SLS, MJF e FDM a confronto.
Superficie, carico e calore di solito decidono il processo. Valori indicativi per i materiali più comuni.
| Criterio | SLS | MJF | SLA | FDM |
|---|---|---|---|---|
| Principio | Un laser sinterizza polvere plastica | L’infrarosso fonde l’intero strato di polvere | La luce UV indurisce la resina liquida | Un ugello deposita plastica fusa |
| Materiali | PA12, PA12-GF, TPU 88A | PA12 | Resina standard, trasparente e tenace, DLP | Undici, dal PLA al PEEK |
| Superficie | Opaca, leggermente granulosa | Opaca, a grana fine, un po’ più liscia | Liscia, strati appena visibili | Linee di strato visibili |
| Precisione | ±0,3 % | ±0,3 % | ±0,1–0,3 %, DLP ±0,05 % | da ±0,2 mm a ±0,3 % |
| Spessore dello strato | 0,1 mm | 0,08 mm | 0,05–0,1 mm | 0,1–0,25 mm |
| Resistenza | Tenace, simile in tutte le direzioni | Tenace, simile in tutte le direzioni | Rigida, resina standard piuttosto fragile | Minore tra gli strati |
| Supporti | Nessuno, la polvere sostiene | Nessuno, la polvere sostiene | Sempre, punti di contatto visibili | Per sporgenze da circa 45° |
| Pezzi più grandi | 700 × 380 × 580 mm | 284 × 350 × 350 mm | 1700 × 900 × 800 mm | 800 × 800 × 800 mm |
| Consegna | PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi | 7–10 giorni lavorativi | 7–10 giorni lavorativi, DLP su richiesta | 2–5 giorni lavorativi, PEEK 7–10 |
| Pezzi tipici | Parti funzionali, clip, alloggiamenti complessi | Parti di serie, alloggiamenti, supporti | Modelli estetici, parti fini, parti trasparenti | Attrezzature, supporti, prototipi grandi |
| Costo | Medio | Medio, più basso in serie | Medio | Basso (PLA, PETG) fino ad alto (PEEK) |
Principio
- SLS
- Un laser sinterizza polvere plastica
- MJF
- L’infrarosso fonde l’intero strato di polvere
- SLA
- La luce UV indurisce la resina liquida
- FDM
- Un ugello deposita plastica fusa
Materiali
- SLS
- PA12, PA12-GF, TPU 88A
- MJF
- PA12
- SLA
- Resina standard, trasparente e tenace, DLP
- FDM
- Undici, dal PLA al PEEK
Superficie
- SLS
- Opaca, leggermente granulosa
- MJF
- Opaca, a grana fine, un po’ più liscia
- SLA
- Liscia, strati appena visibili
- FDM
- Linee di strato visibili
Precisione
- SLS
- ±0,3 %
- MJF
- ±0,3 %
- SLA
- ±0,1–0,3 %, DLP ±0,05 %
- FDM
- da ±0,2 mm a ±0,3 %
Spessore dello strato
- SLS
- 0,1 mm
- MJF
- 0,08 mm
- SLA
- 0,05–0,1 mm
- FDM
- 0,1–0,25 mm
Resistenza
- SLS
- Tenace, simile in tutte le direzioni
- MJF
- Tenace, simile in tutte le direzioni
- SLA
- Rigida, resina standard piuttosto fragile
- FDM
- Minore tra gli strati
Supporti
- SLS
- Nessuno, la polvere sostiene
- MJF
- Nessuno, la polvere sostiene
- SLA
- Sempre, punti di contatto visibili
- FDM
- Per sporgenze da circa 45°
Pezzi più grandi
- SLS
- 700 × 380 × 580 mm
- MJF
- 284 × 350 × 350 mm
- SLA
- 1700 × 900 × 800 mm
- FDM
- 800 × 800 × 800 mm
Consegna
- SLS
- PA12 grigio scuro 2–5, altrimenti 5–10 giorni lavorativi
- MJF
- 7–10 giorni lavorativi
- SLA
- 7–10 giorni lavorativi, DLP su richiesta
- FDM
- 2–5 giorni lavorativi, PEEK 7–10
Pezzi tipici
- SLS
- Parti funzionali, clip, alloggiamenti complessi
- MJF
- Parti di serie, alloggiamenti, supporti
- SLA
- Modelli estetici, parti fini, parti trasparenti
- FDM
- Attrezzature, supporti, prototipi grandi
Costo
- SLS
- Medio
- MJF
- Medio, più basso in serie
- SLA
- Medio
- FDM
- Basso (PLA, PETG) fino ad alto (PEEK)
Valori indicativi per i materiali standard, valori per ogni materiale nel Material Finder. La SLS in 2–5 giorni lavorativi vale per il PA12 grigio scuro fino a 165 × 165 × 300 mm.
Regole di progettazione per la stampa SLA.
Valori per Standard Resin. Tough Resin e DLP consentono strutture più fini, Transparent Resin richiede pareti più spesse.
Spessore delle pareti
Almeno 0,5 mm per pareti sostenute, 0,8 mm per pareti libere. Transparent Resin: 1,0 e 1,5 mm.Perni e nervature
Da 0,8 mm di diametro se collegati a entrambe le estremità, altrimenti da 1,0 mm.Fori
Da 1,0 mm di diametro, 0,5 mm in Tough Resin, 0,3 mm in DLP. I fori passanti devono restare liberi, così i residui di resina si possono lavare via.Dettagli e scritte
Dettagli in rilievo e incisi da 0,4 mm, 0,15 mm in Tough Resin, 0,1 mm in DLP.Distanze
Almeno 0,4 mm tra pezzi, pareti e perni.Cavità
I pezzi cavi hanno bisogno di aperture da cui la resina liquida possa defluire. Pezzi racchiusi o incastrati non sono possibili, perché i supporti interni non si possono rimuovere.Strutture di supporto
I supporti lasciano piccoli segni nei punti di contatto. Puoi indicare le superfici a vista nella richiesta o nelle note dell’ordine; i supporti vengono allora posizionati, se possibile, su altri lati.
Finiture e post-trattamento dei pezzi SLA.
Grezzo di stampa
Liscio, linee degli strati di norma non visibili. Nei punti di supporto restano segni sottili.Verniciato
Standard Resin bianca verniciata in qualsiasi colore Pantone o con vernice trasparente.Lucidato
Transparent Resin viene lucidata di serie e appare come vetro.Protezione UV
Rivestimento protettivo trasparente contro i raggi UV per pezzi molto esposti alla luce.Barriera contro acqua e gas
Rivestimento trasparente che trattiene acqua e gas.Galvanizzazione e floccatura
Superficie metallica o vellutata, su richiesta.
Quando conviene un processo diverso dalla SLA.
Pezzi funzionali sotto carico
Il PA12 in stampa SLS è tenace, non richiede supporti e ha una temperatura di inflessione di 145 °C a 0,45 MPa.Serie in plastica
La MJF produce pezzi uniformi con resistenza simile in tutte le direzioni.Uso esterno e grandi staffe
Le resine ingialliscono con i raggi UV. L’ASA in stampa FDM resiste agli agenti atmosferici ed è pronto in 2–5 giorni lavorativi.Pezzi in metallo
Quando la plastica raggiunge i suoi limiti: alluminio, acciaio inox o titanio con fusione laser a letto di polvere.Accoppiamenti stretti
Superfici di tenuta e accoppiamenti più stretti della tolleranza di stampa si realizzano per fresatura.
Domande frequenti.
- Il prezzo dipende soprattutto dal volume del pezzo, dall’altezza di costruzione, dai supporti e dalla resina scelta. Carica il tuo file CAD e il prezzo compare in pochi secondi. A partire da un pezzo, senza costi di attrezzatura.
- A seconda della resina, la tolleranza è di ±0,1 % (Tough Resin), ±0,2 % (Standard Resin) o ±0,3 % (Transparent Resin) della quota. In DLP è di ±0,05 %. I dettagli sono possibili da 0,15 mm, in DLP da 0,1 mm.
- Entrambe induriscono una resina liquida con luce UV. La SLA traccia ogni strato con un laser, la DLP espone l’intero strato in una volta con un proiettore. La DLP raggiunge dettagli da 0,1 mm e una tolleranza di ±0,05 %, ma il volume di stampa di 192 × 120 × 200 mm è ridotto.
- La SLA offre superfici più lisce e dettagli più fini, SLS e MJF pezzi più resistenti. Il PA12 in SLS o MJF è tenace e non richiede supporti. A 0,45 MPa la sua temperatura di inflessione è di 145 °C, quella delle resine SLA di 49–56 °C. La SLA è adatta a modelli estetici e modelli master, SLS o MJF a pezzi funzionali e piccole serie.
- La SLA offre superfici lisce senza linee degli strati visibili e dettagli più fini. La FDM costa meno, per la maggior parte dei materiali arriva in 2–5 giorni lavorativi e offre plastiche resistenti al calore e agli agenti atmosferici. La SLA è adatta a modelli estetici e pezzi fini, la FDM ad attrezzature, staffe e grandi prototipi.
- I pezzi in Standard Resin, Transparent Resin e Tough Resin arrivano in 7–10 giorni lavorativi dall’ordine. Pezzi DLP su richiesta. Dopo il caricamento, il calcolatore online mostra la data di consegna.
- Le resine SLA hanno una temperatura di inflessione di 49–56 °C (HDT a 0,45 MPa) e ingialliscono con i raggi UV. Un rivestimento anti-UV aiuta per i pezzi a vista, ma non sostituisce un materiale resistente agli agenti atmosferici. Per ambienti caldi e uso esterno sono più adatte la SLS o l’ASA in FDM.
- Sì, con Transparent Resin. I pezzi vengono lucidati di serie e appaiono come vetro. Più la parete è spessa, meno il pezzo è limpido; la resina non è adatta all’uso esterno né a carichi permanenti.
Calcola il prezzo del tuo pezzo SLA.
Carica un file CAD: prezzo e data di consegna in pochi secondi. Per DLP, serie ed esigenze particolari inviaci una richiesta.