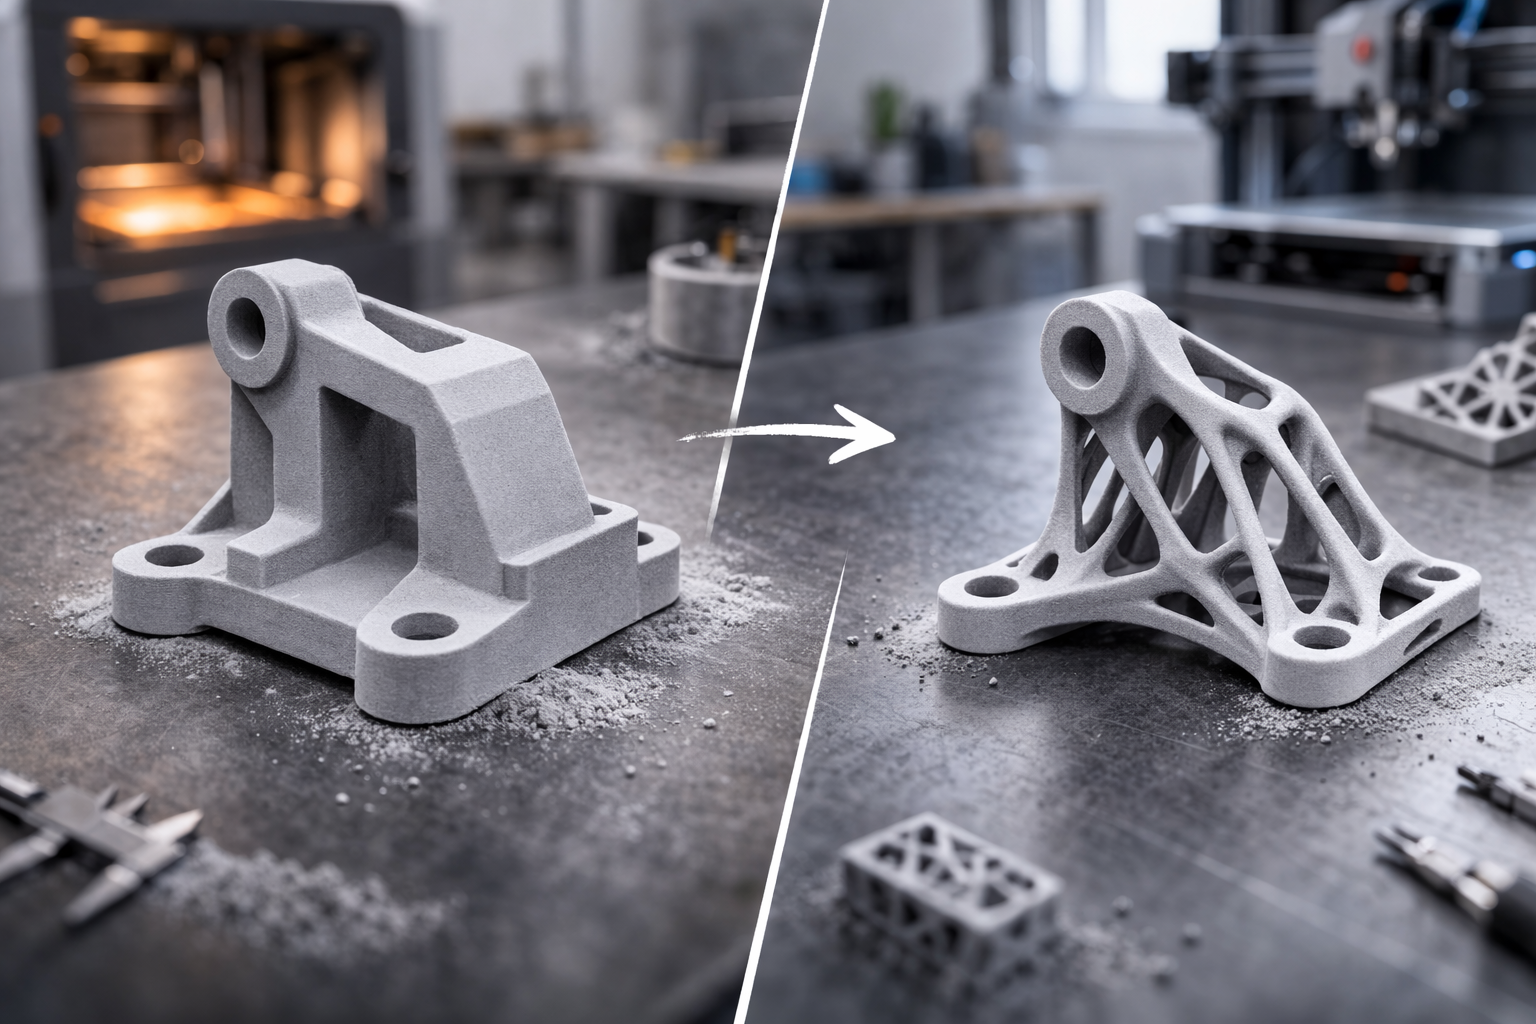
3D-Modelle für den 3D-Druck optimieren
Ein Leitfaden für alle Druckverfahren
Elia Dubach
Leiter Beratung
Sie haben ein 3D-Modell. Vielleicht selbst konstruiert, vielleicht vom Konstrukteur geliefert, vielleicht per Reverse Engineering aus einem Scan entstanden. Jetzt soll es gedruckt werden. Und hier beginnt der Teil, den die meisten unterschätzen: Das Modell muss nicht einfach nur existieren. Es muss für das gewählte Druckverfahren funktionieren.
Ein CAD-Modell, das am Bildschirm perfekt aussieht, ist noch lange kein gutes Druckmodell. Die Geometrie muss zur Technologie passen und die Wandstärken müssen stimmen. Und wer in Serie produzieren will, muss nochmal anders denken als bei einem Einzelstück.
Dieser Artikel ist kein oberflächlicher Überblick. Sondern ein ehrlicher Leitfaden, der Ihnen zeigt, worauf es bei der Gestaltung wirklich ankommt. Damit Sie Ihr Modell nicht drei Mal überarbeiten müssen, bevor es druckbar ist.
Aber bevor Sie jetzt denken, das sei alles furchtbar kompliziert: Keine Sorge. Die meisten Modelle, die wir erhalten, sind schon ziemlich nah dran. Oft sind es Kleinigkeiten, die den Unterschied machen. Eine Wandstärke hier, eine Bohrung dort. Und selbst wenn Ihr Modell noch nicht druckfertig ist: Wir lassen Sie damit nicht allein. Vor dem Druck wird jedes Modell von unseren Engineers geprüft. Wenn uns etwas auffällt, das angepasst werden sollte, kommen wir proaktiv auf Sie zu. Sie müssen kein 3D-Druck-Experte sein, um bei uns gute Ergebnisse zu bekommen. Dafür sind wir da.
1. Bevor es losgeht: Grundregeln, die immer gelten
Egal ob FDM, SLA, SLS, MJF oder SLM: Es gibt Prinzipien, die verfahrensübergreifend gelten. Wer diese verinnerlicht, spart sich bei jedem einzelnen Projekt Überarbeitungen.
Wasserdichte Geometrie ist Pflicht. Das klingt selbstverständlich, ist aber der häufigste Fehler überhaupt. Ihr Modell muss ein geschlossenes Volumen sein. Keine offenen Kanten, keine sich überschneidenden Flächen, keine invertierten Normalen. Jede Slicer-Software wird bei einem nicht-manifolden Mesh Probleme machen. Manche reparieren es automatisch, aber darauf sollten Sie sich nie verlassen. Prüfen Sie Ihr Modell vor dem Export mit einer Mesh-Analyse. In Fusion 360, SolidWorks oder auch kostenlos in Meshmixer lässt sich das in Sekunden erledigen.
Mindest-Wandstärken einhalten. Jedes Druckverfahren hat physikalische Grenzen. Eine Wand, die im CAD 0,3 mm dünn ist, wird in FDM schlicht nicht gedruckt. In SLS vielleicht, aber sie wird so fragil sein, dass sie beim Entpulvern bricht. Die konkreten Mindestwandstärken und Design Guidelines finden Sie bei uns auf der entsprechenden Materialseite im Material Finder. Aber die Grundregel lautet: Konstruieren Sie nie an der absoluten Untergrenze. Geben Sie sich Spielraum.
Toleranzen verstehen. 3D-Druck ist kein CNC-Fräsen. Je nach Verfahren und Material liegen die erreichbaren Toleranzen zwischen ±0,1 mm und ±0,5 mm. Wer Passungen braucht, muss das bei der Konstruktion berücksichtigen. Eine Bohrung, die im CAD exakt 10,00 mm hat, wird im Druck nicht exakt 10,00 mm haben. Planen Sie Spiel ein, und zwar verfahrensspezifisch. Auch hier hilft ein Blick in unseren Material Finder: Dort finden Sie die erreichbaren Toleranzen pro Verfahren und Material.
Das richtige Dateiformat wählen. Eine hochauflösende STL-Datei reicht in den meisten Fällen vollkommen aus. Achten Sie beim Export auf eine ausreichend feine Auflösung (Sehnenabweichung unter 0,01 mm für präzise Teile), damit Rundungen nicht zu sichtbaren Facetten werden. Aber übertreiben Sie es nicht: Eine 500-MB-Datei für ein 5-cm-Bauteil ist weder nötig noch hilfreich. Bei grossen Modellen oder Teilen mit vielen Rundungen und Freiformflächen empfehlen wir allerdings STEP als Dateiformat. STEP übergibt die exakte mathematische Geometrie statt einer Dreiecksannäherung, was bei grossen Bauteilen oder komplexen Kurven einen spürbaren Qualitätsunterschied im Druck machen kann.
2. FDM: Schicht für Schicht denken
Fused Deposition Modeling ist das am weitesten verbreitete Verfahren. Ein Kunststofffaden wird geschmolzen und Schicht für Schicht aufgetragen. Das klingt einfach, aber die Physik dahinter bestimmt die Konstruktion massgeblich.
Überhänge und Stützstrukturen. FDM druckt von unten nach oben. Jede Schicht braucht etwas, worauf sie aufliegen kann. Bei Überhängen über 45° wird Stützmaterial nötig. Das bedeutet: mehr Materialverbrauch, mehr Druckzeit und Spuren auf der Oberfläche. Die beste Optimierung ist, Überhänge zu vermeiden oder zumindest zu reduzieren. Schrägen statt rechtwinklige Übergänge. Tropfenförmige statt kreisrunde Hohlräume. Brücken kurz halten (unter 10 mm funktioniert meistens ohne Support).
FDM-Teile sind anisotrop. In der Druckebene (XY) sind sie deutlich stärker als zwischen den Schichten (Z). Ein Haken, der in Z-Richtung gedruckt wird, bricht an der Schichtgrenze. Derselbe Haken, um 90° gedreht, hält ein Vielfaches. Unsere Engineers wählen die optimale Druckorientierung für Ihr Teil. Aber wenn Sie wissen, wo die grössten Belastungen auftreten, hilft uns diese Information enorm. Teilen Sie uns die Belastungsrichtungen mit, damit wir das Teil optimal ausrichten können.
Löcher und Toleranzen. Bohrungen in FDM fallen grundsätzlich kleiner aus als konstruiert. Das liegt daran, dass der Drucker Kurven aus geraden Segmenten zusammensetzt und der geschmolzene Kunststoff sich beim Abkühlen leicht zusammenzieht. Faustregel: Bohrungen 0,2 bis 0,4 mm grösser konstruieren als das Sollmass. Für Passstifte oder Schraubverbindungen empfehlen wir ein Musterteil vorab.
Elefantenfuss vermeiden. Die ersten Schichten eines FDM-Drucks werden oft etwas breiter als gewollt, weil das Druckbett den Kunststoff leicht staucht. Wenn die Massgenauigkeit an der Unterseite wichtig ist, planen Sie eine kleine Fase (0,5 mm) an der Auflagekante ein. Das löst das Problem elegant auf Konstruktionsebene.
3. SLA: Präzision bei der Geometrie
Stereolithografie arbeitet mit UV-Licht, das flüssiges Kunstharz Schicht für Schicht aushärtet. Die Ergebnisse sind deutlich feiner als bei FDM, aber das Verfahren stellt eigene Anforderungen an die Geometrie.
Hohlkörper mit Drainagelöchern. Wenn Sie grosse, massive Teile konstruieren, verbrauchen Sie unnötig Material, und das Teil kann sich durch innere Spannungen verziehen. Besser: Hohlkörper konstruieren und Drainagelöcher vorsehen (mindestens 3 mm Durchmesser, besser 5 mm), damit unausgehärtetes Harz ablaufen kann. Ohne Drainagelöcher bleibt flüssiges Harz im Inneren eingeschlossen, was langfristig zu Rissen führen kann.
Stützstrukturen sind unvermeidlich, aber planbar. Bei den meisten SLA-Druckern hängt das Teil kopfüber an der Bauplattform. Stützstrukturen sind fast immer nötig und hinterlassen Spuren auf der Oberfläche. Wenn Sie wissen, welche Seiten Ihres Teils Sichtflächen sind, teilen Sie uns das mit. Unsere Engineers orientieren das Teil dann so, dass Supports auf unkritischen Flächen landen. Was Sie bei der Konstruktion tun können: Vermeiden Sie grosse, flache Flächen, die parallel zur Bauplattform liegen müssten. Solche Geometrien erzeugen bei jedem Layer grosse Saugkräfte und sind generell problematisch im SLA-Druck.
Feine Details gezielt einsetzen. SLA kann beeindruckend feine Details abbilden. Positive Features (Erhöhungen, Rippen, Text) ab 0,2 mm. Negative Features (Gravuren, Kanäle) ab 0,3 mm. Wer Text auf Oberflächen will: Erhabener Text funktioniert besser als eingelassener, und die minimale Buchstabenhöhe sollte bei 3 mm liegen, wenn er gut lesbar sein soll. Die genauen Mindestwandstärken und Detailgrössen finden Sie in unserem Material Finder beim jeweiligen SLA-Harz.
4. SLS und MJF: Die Serienverfahren
Selektives Lasersintern (SLS) und Multi Jet Fusion (MJF) sind die Verfahren, bei denen 3D-Druck aufhört, reines Prototyping zu sein, und in die Serienfertigung übergeht. Beide arbeiten mit Pulverbett und brauchen keine Stützstrukturen, weil das ungesinterte Pulver das Teil während des Drucks stützt. Das verändert die Konstruktionsfreiheit fundamental.
Designfreiheit nutzen. Keine Supports bedeutet: Sie können Geometrien realisieren, die mit keinem anderen Verfahren möglich sind. Ineinander verschlungene Ketten, integrierte Scharniere, innenliegende Kanäle, verschachtelte Baugruppen. Nutzen Sie das. Die grösste Stärke von SLS und MJF ist nicht, bestehende Designs 1:1 zu drucken, sondern Designs zu ermöglichen, die für konventionelle Fertigung unmöglich wären.
Entpulverung berücksichtigen. Nach dem Druck steckt Ihr Teil in einem Block aus losem Pulver. Dieses Pulver muss restlos entfernt werden. Das wird zum Problem bei engen Kanälen (unter 4 mm Durchmesser wird es schwierig), tiefen Taschen oder geschlossenen Hohlräumen. Konstruieren Sie immer Öffnungen, durch die Pulver entweichen kann. Kanäle sollten mindestens 4 mm Innendurchmesser haben, wenn sie länger als 20 mm sind. Bei langen Kanälen helfen Kontrollöffnungen entlang des Verlaufs.
Verzug bei grossen Flächen. Sowohl SLS als auch MJF arbeiten mit hohen Temperaturen. Grosse, flache Flächen neigen zum Verzug. Ab einer Fläche von etwa 150 x 150 mm wird es kritisch. Gegenstrategien: Rippen auf der R��ckseite hinzufügen, die Platte leicht wölben (Gegenverzug konstruieren) oder die Wandstärke erhöhen. Besser noch: Die Konstruktion so anpassen, dass keine grossen ebenen Flächen nötig sind.
Mindestmasse und feine Strukturen. Die konkreten Mindestwandstärken für SLS und MJF Materialien finden Sie in unserem Material Finder. Generell gilt: Feine Pins und Stifte sollten nicht zu schlank konstruiert werden, vor allem wenn sie freitragend sind. Features, die beim Entpulvern mechanisch beansprucht werden, brauchen einen Sicherheitszuschlag.
5. SLM: Metall hat eigene Gesetze
Selektives Laserschmelzen druckt Metallteile direkt aus Pulver. Titan, Edelstahl, Aluminium, Werkzeugstahl. Die Möglichkeiten sind enorm, aber die Konstruktionsregeln sind die strengsten aller Verfahren.
Stützstrukturen sind Pflicht. Im Gegensatz zu SLS braucht Metalldruck fast immer Supports. Nicht nur, um Überhänge zu stützen, sondern vor allem, um das Teil mit der Bauplattform zu verbinden und Wärme abzuleiten. Metall wird beim Drucken extrem heiss, und ohne ausreichende thermische Anbindung verzieht sich das Teil oder reisst. Konstruieren Sie Ihr Teil so, dass Supports sich sauber entfernen lassen: Zugang für Werkzeuge einplanen, keine Supports in unzugänglichen Bereichen erzwingen.
Thermische Spannungen in der Geometrie berücksichtigen. Metalldruck erzeugt enorme thermische Spannungen. Je länger und dünner ein Feature, desto höher das Risiko, dass es sich verzieht. Massive Querschnittsänderungen erzeugen Spannungskonzentrationen. Konstruieren Sie Übergänge fliessend, vermeiden Sie abrupte Dickenänderungen und denken Sie in gleichmässigen Wandstärken.
Pulverentfernung bei Hohlräumen. Genau wie bei SLS muss ungesintertes Pulver entfernt werden. Bei Metall ist das noch kritischer, weil das Pulver deutlich schwerer ist und sich schwerer lösen lässt. Innenliegende Kanäle brauchen ausreichend Durchmesser, und jeder Hohlraum braucht mindestens zwei Öffnungen, damit das Pulver herausrieseln kann. Eingeschlossenes Metallpulver ist nicht nur Materialverschwendung, sondern ein echtes Sicherheitsrisiko in medizinischen oder luftfahrttechnischen Anwendungen.
Überhänge und Winkel. Metalldruck erlaubt Überhänge bis etwa 45° ohne Support. Alles darunter braucht Stützstrukturen. Horizontale Flächen auf der Unterseite (Downskin) haben eine deutlich rauere Oberfläche als vertikale Flächen oder Upskin-Bereiche. Wenn Oberflächenqualität wichtig ist, teilen Sie uns mit, welche Flächen kritisch sind. Unsere Engineers berücksichtigen das bei der Ausrichtung im Bauraum.
Aufmass für funktionale Flächen. Flächen, die nach dem Druck CNC-nachbearbeitet werden (Passungen, Dichtflächen, Gewindebohrungen), brauchen ein Aufmass von 0,5 bis 1,0 mm pro Seite. Und denken Sie daran: Das Teil muss spannbar sein. Planen Sie Spannflächen in der Konstruktion mit ein.
6. Für Serie konstruieren: Anders denken
Einzelteile und Prototypen zu drucken ist eine Sache. Wenn Sie aber hundert, fünfhundert oder tausend identische Teile produzieren wollen, gelten andere Regeln. Serienfertigung im 3D-Druck funktioniert, aber nur wenn das Design von Anfang an darauf ausgelegt ist.
Nesting optimieren. In pulverbasierten Verfahren (SLS, MJF) werden viele Teile gleichzeitig im Bauraum platziert. Je mehr Teile in einen Baujob passen, desto günstiger wird das Einzelstück. Das bedeutet: Kompakte Geometrien sind billiger als ausladende. Ein Teil, das 50 x 50 x 50 mm misst, lässt sich wesentlich besser packen als eines mit 200 x 30 x 10 mm, selbst wenn das Volumen ähnlich ist. Wenn Sie die Wahl haben, bevorzugen Sie kompakte Bauformen.
Wiederholgenauigkeit sicherstellen. Was bei einem Prototyp noch akzeptabel ist, wird bei 500 Teilen zum Problem, wenn die Masshaltigkeit nicht stimmt. Identifizieren Sie die kritischen Masse Ihres Teils und besprechen Sie die erreichbaren Toleranzen mit uns, bevor Sie in Serie gehen.
Kennzeichnung und Rückverfolgbarkeit. In der Serienfertigung braucht jedes Teil eine Identifikation. Konstruieren Sie Teilenummern, Chargennummern oder QR-Codes direkt ins Modell ein. Erhabener Text auf einer planen Fläche ist die zuverlässigste Methode. Die minimale Schriftgrösse hängt vom Verfahren ab, aber planen Sie grosszügig: Zu klein geratene Beschriftungen sind nachträglich nicht mehr korrigierbar.
Montagegerecht konstruieren. Wenn das gedruckte Teil in eine Baugruppe integriert wird, denken Sie an die Montage. Selbstzentrierende Features (Fasen an Passungen, Einführschrägen, Snap-Fits) beschleunigen die Montage massiv. Im 3D-Druck können Sie Features realisieren, die in konventioneller Fertigung unwirtschaftlich wären: integrierte Federelemente, lebende Scharniere, vormontierte Baugruppen. Nutzen Sie das.
Funktionsintegration. Der grösste Hebel bei der Serienoptimierung ist nicht das einzelne Teil, sondern die Reduktion der Teileanzahl. Können Sie drei Einzelteile zu einem zusammenfassen? Können Sie Gewinde, Dichtungslippen oder Führungsnuten direkt ins Teil integrieren statt als separate Komponenten? Jedes Teil, das nicht montiert werden muss, spart Kosten in der Fertigung, im Lager und in der Logistik.
7. Material und Geometrie gemeinsam denken
Die Modelloptimierung endet nicht bei der reinen Form. Das Material beeinflusst, wie Sie konstruieren sollten.
Schrumpf und Verzug. Jedes Material schrumpft beim Abkühlen, und zwar unterschiedlich stark. In Bereichen mit sehr unterschiedlichen Wandstärken oder bei langen, dünnen Teilen kann der Verzug lokal stärker ausfallen als erwartet. Vermeiden Sie abrupte Wandstärkenübergänge. Gestalten Sie Übergänge fliessend. Symmetrische Querschnitte verziehen sich weniger als asymmetrische.
Feuchtigkeitsaufnahme. Nylon (PA12, PA11) nimmt Feuchtigkeit auf und verändert dabei seine Dimensionen und mechanischen Eigenschaften. Wenn dimensionale Stabilität über längere Zeit wichtig ist, berücksichtigen Sie das bei der Materialwahl. Auch hier hilft unser Material Finder: Dort finden Sie die relevanten Materialeigenschaften und können gezielt vergleichen.
Wärmebeständigkeit. Wenn Ihr Teil Wärme ausgesetzt wird, wählen Sie nicht nur das Material entsprechend, sondern konstruieren Sie auch mit dem Wärmeausdehnungskoeffizienten des Materials. Ein Teil, das bei Raumtemperatur perfekt passt, klemmt bei 80°C möglicherweise in seiner Aufnahme. Planen Sie thermische Ausdehnung bei Passungen und Führungen ein.
8. Häufige Fehler und wie Sie sie vermeiden
Am Ende dieses Leitfadens ein Blick auf die Fehler, die wir am häufigsten sehen. Nicht um mit dem Finger zu zeigen, sondern weil fast jeder sie mindestens einmal macht.
Zu dünn konstruiert. Der Klassiker. „Im CAD sieht es gut aus" ist kein Beweis für Druckbarkeit. Prüfen Sie jede Wandstärke gegen die Mindestwerte des gewählten Verfahrens in unserem Material Finder. Und dann geben Sie sich noch einen Sicherheitszuschlag.
Stützstrukturen nicht mitgedacht. Wer sein Modell konstruiert, ohne an die Druckbarkeit zu denken, bekommt ein Teil, das entweder voller Supports steckt oder gar nicht druckbar ist. Vermeiden Sie unnötige Überhänge, wo es die Funktion erlaubt. Den Rest übernehmen unsere Engineers.
Maschinengerecht statt fertigungsgerecht konstruiert. Viele Designer übertragen CNC-Denkweisen auf den 3D-Druck. Verrundungen an jeder Kante, die im Fräsen nötig sind, sind im 3D-Druck oft unnötig und erzeugen nur zusätzliche Komplexität. Umgekehrt werden die spezifischen Stärken des 3D-Drucks nicht genutzt: Hinterschnitte, Gitterstrukturen, Funktionsintegration. Denken Sie in den Möglichkeiten des Verfahrens, nicht in den Limitierungen der konventionellen Fertigung.
Skalierung vergessen. Das klingt banal, passiert aber regelmässig: Das Modell wird in Zoll konstruiert, der Slicer interpretiert Millimeter. Oder umgekehrt. Prüfen Sie die Einheiten und die Gesamtabmessungen Ihres exportierten Modells, bevor Sie es einreichen.
Keine Testteile bei Serienfertigung. Wer direkt 500 Teile bestellt, ohne vorher ein Muster zu prüfen, riskiert 500 unbrauchbare Teile. Bei Serienproduktion immer erst ein Musterteil drucken, montieren, prüfen und freigeben. Wir empfehlen das bei jeder Serienbestellung und unterstützen Sie dabei.
Was Sie mitnehmen sollten
3D-Druck ist nicht „Datei hochladen, auf Drucken klicken, fertig". Die Konstruktion bestimmt massgeblich, ob ein Teil gut, mittelmässig oder gar nicht druckbar ist. Die wichtigsten Punkte auf einen Blick:
Konstruieren Sie verfahrensspezifisch. Ein Modell, das für FDM optimiert ist, ist nicht automatisch gut für SLS oder SLM. Die Design Guidelines und Mindestwandstärken finden Sie in unserem Material Finder.
Teilen Sie uns mit, was zählt. Belastungsrichtungen, Sichtflächen, kritische Masse: Je mehr wir über den Einsatzzweck wissen, desto besser können unsere Engineers Ihr Teil vorbereiten.
Nutzen Sie die Stärken des Verfahrens. Wer 3D-Druck nur als Ersatz für konventionelle Fertigung nutzt, verschenkt das grösste Potenzial: geometrische Freiheit, Funktionsintegration und die Möglichkeit, Teile zu realisieren, die anders schlicht nicht herstellbar wären.
Testen Sie, bevor Sie skalieren. Bei Serienproduktion ist das Musterteil nicht optional. Es ist die Versicherung, dass die Investition sich lohnt.
Häufige Fragen zur 3D-Druck-Designoptimierung
Was bedeutet DfAM und warum ist es wichtig?
DfAM steht für Design for Additive Manufacturing – also die gezielte Gestaltung von Bauteilen für den 3D-Druck. Im Gegensatz zu CNC oder Spritzguss erlaubt der 3D-Druck Hinterschnitte, Hohlräume und organische Formen ohne Zusatzkosten. Wer diese Freiheiten nutzt, reduziert Material, Supportstrukturen und Druckzeiten erheblich.
Welche Wandstärken sind beim 3D-Druck empfehlenswert?
Als Faustregel gilt: mindestens 1,2 mm für FDM, 0,8 mm für SLA und 1,0 mm für SLS/MJF. Zu dünne Wände brechen beim Druck oder verziehen sich. Für belastete Funktionsbauteile sind 2–3 mm deutlich stabiler – der Material-Finder von Swiss3D zeigt die genauen Richtwerte je Verfahren.
Wie lassen sich Stützstrukturen beim 3D-Druck minimieren?
Überhänge unter 45° benötigen Supports. Durch Neuausrichten des Bauteils, Aufteilen in Hälften oder Gestalten von Selbst-Träger-Geometrien lassen sich Stützen oft vollständig vermeiden. SLS und MJF drucken supportfrei, da das Pulverbett als Träger dient – ideal für komplexe Geometrien.
Senkt Designoptimierung wirklich die Druckkosten?
Erheblich. Die drei grössten Kostentreiber sind Materialvolumen, Supportmenge und Druckzeit. Ein druckoptimiertes Bauteil kann 20–50 % günstiger sein als ein direkt konvertiertes CAD-Modell. Hohlräume, Wabenstrukturen und reduzierte Wandstärken senken den Preis, ohne die Funktion zu beeinträchtigen.
Kann Swiss3D mein 3D-Modell druckoptimieren?
Ja. Das Konzept-Design-Team von Swiss3D bietet DfAM-Unterstützung an – von der Geometrieprüfung über die Wandstärkenanalyse bis zur vollständigen Neumodellierung. Besonders bei Funktionsbauteilen und Kleinserien lohnt sich eine professionelle Designprüfung vor dem Druck.
Fazit
Wenn Sie unsicher sind, ob Ihr Modell druckfertig ist, oder wenn Sie ein Teil für die Serienfertigung optimieren wollen: Schicken Sie es uns. Jedes Modell wird vor dem Druck von unseren Engineers geprüft, und bei Fragen oder Optimierungspotenzial kommen wir proaktiv auf Sie zu. Wir geben Ihnen konkretes Feedback zur Geometrie und sagen Ihnen, welches Verfahren und Material am besten passt. Ehrlich und direkt.