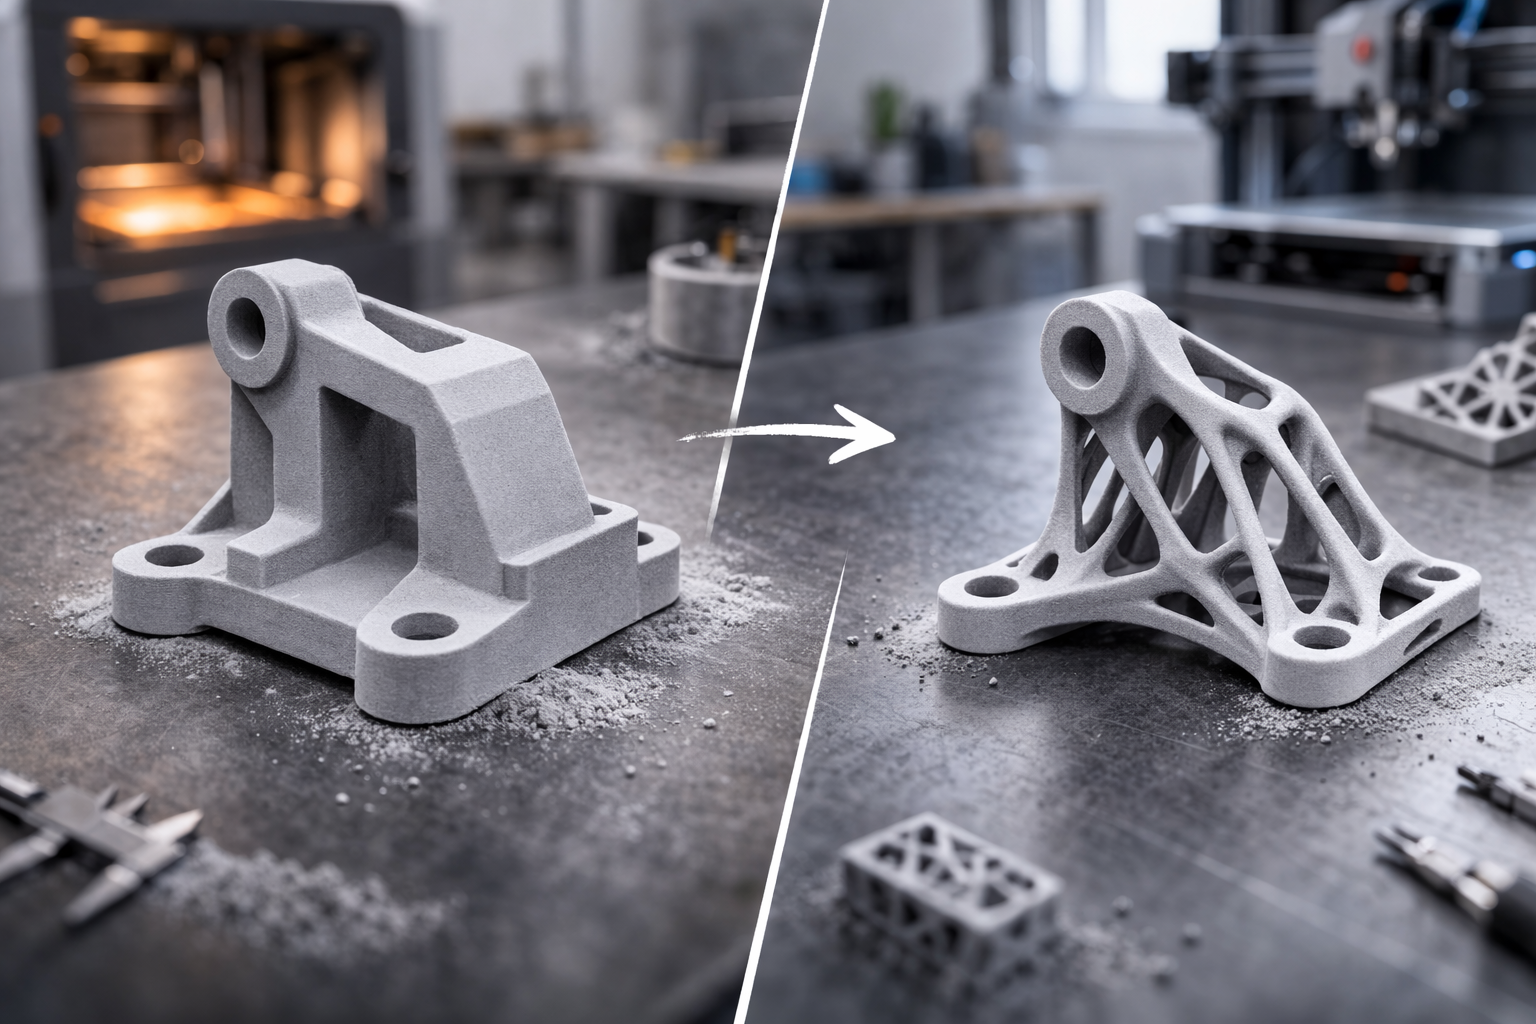
Ottimizzare i modelli 3D per la stampa 3D
Una guida per tutti i processi di stampa
Elia Dubach
Responsabile consulenza
Hai un modello 3D. Magari progettato da te, magari fornito dal progettista, magari nato da una scansione tramite reverse engineering. Ora deve essere stampato. Ed è qui che inizia la parte che la maggior parte sottovaluta: il modello non deve semplicemente esistere. Deve funzionare per il processo di stampa scelto.
Un modello CAD che appare perfetto sullo schermo non è ancora affatto un buon modello da stampa. La geometria deve adattarsi alla tecnologia e gli spessori delle pareti devono essere corretti. E chi vuole produrre in serie deve ragionare diversamente rispetto a un pezzo singolo.
Questo articolo non è una panoramica superficiale. È piuttosto una guida onesta che ti mostra cosa conta davvero nella progettazione. Affinché tu non debba rielaborare il tuo modello tre volte prima che sia stampabile.
Ma prima che tu pensi che sia tutto terribilmente complicato: nessun problema. La maggior parte dei modelli che riceviamo sono già abbastanza vicini. Spesso sono piccole cose a fare la differenza. Uno spessore di parete qui, un foro lì. E anche se il tuo modello non è ancora pronto per la stampa: non ti lasciamo solo con questo. Prima della stampa ogni modello viene verificato dai nostri ingegneri. Se notiamo qualcosa da adattare, ti contattiamo proattivamente. Non devi essere un esperto di stampa 3D per ottenere buoni risultati da noi. Per questo ci siamo noi.
1. Prima di iniziare: regole di base che valgono sempre
Che si tratti di FDM, SLA, SLS, MJF o SLM: esistono principi che valgono per tutti i processi. Chi li interiorizza si risparmia rielaborazioni in ogni singolo progetto.
La geometria a tenuta stagna è obbligatoria. Sembra ovvio, ma è l'errore più frequente in assoluto. Il tuo modello deve essere un volume chiuso. Nessun bordo aperto, nessuna superficie che si interseca, nessuna normale invertita. Ogni software di slicing avrà problemi con una mesh non-manifold. Alcuni la riparano automaticamente, ma non dovresti mai farci affidamento. Verifica il tuo modello prima dell'esportazione con un'analisi della mesh. In Fusion 360, SolidWorks o anche gratuitamente in Meshmixer si può fare in pochi secondi.
Rispettare gli spessori minimi delle pareti. Ogni processo di stampa ha limiti fisici. Una parete spessa 0,3 mm nel CAD semplicemente non viene stampata in FDM. In SLS forse, ma sarà così fragile da rompersi durante la depolverizzazione. Gli spessori minimi concreti delle pareti e le linee guida di design li trovi da noi sulla relativa pagina del materiale nel Material Finder. Ma la regola di base è: non progettare mai al limite inferiore assoluto. Concediti un margine.
Comprendere le tolleranze. La stampa 3D non è fresatura CNC. A seconda del processo e del materiale le tolleranze raggiungibili sono comprese tra ±0,1 mm e ±0,5 mm. Chi ha bisogno di accoppiamenti deve tenerne conto nella costruzione. Un foro che nel CAD ha esattamente 10,00 mm non avrà esattamente 10,00 mm nella stampa. Prevedi del gioco, e specifico per il processo. Anche qui aiuta uno sguardo al nostro Material Finder: lì trovi le tolleranze raggiungibili per processo e materiale.
Scegliere il formato di file giusto. Un file STL ad alta risoluzione è del tutto sufficiente nella maggior parte dei casi. Durante l'esportazione presta attenzione a una risoluzione sufficientemente fine (deviazione di corda inferiore a 0,01 mm per pezzi precisi), affinché gli arrotondamenti non diventino sfaccettature visibili. Ma non esagerare: un file da 500 MB per un componente di 5 cm non è né necessario né utile. Per modelli grandi o pezzi con molti arrotondamenti e superfici a forma libera consigliamo però STEP come formato di file. STEP trasmette la geometria matematica esatta invece di un'approssimazione a triangoli, il che per componenti grandi o curve complesse può fare una differenza di qualità percepibile nella stampa.
2. FDM: pensare strato per strato
Il Fused Deposition Modeling è il processo più diffuso. Un filo plastico viene fuso e depositato strato per strato. Sembra semplice, ma la fisica dietro determina in modo decisivo la costruzione.
Sporgenze e strutture di supporto. FDM stampa dal basso verso l'alto. Ogni strato ha bisogno di qualcosa su cui appoggiarsi. Per sporgenze oltre i 45° è necessario materiale di supporto. Questo significa: maggiore consumo di materiale, maggiore tempo di stampa e tracce sulla superficie. La migliore ottimizzazione è evitare le sporgenze o almeno ridurle. Smussi invece di transizioni ad angolo retto. Cavità a goccia invece che circolari. Mantenere corti i ponti (sotto i 10 mm di solito funziona senza supporto).
I pezzi FDM sono anisotropi. Nel piano di stampa (XY) sono decisamente più resistenti che tra gli strati (Z). Un gancio stampato in direzione Z si rompe al confine dello strato. Lo stesso gancio, ruotato di 90°, regge molte volte di più. I nostri ingegneri scelgono l'orientamento di stampa ottimale per il tuo pezzo. Ma se sai dove si verificano i carichi maggiori, questa informazione ci aiuta enormemente. Comunicaci le direzioni di carico, in modo da poter orientare il pezzo in modo ottimale.
Fori e tolleranze. I fori in FDM risultano generalmente più piccoli di quanto progettato. Questo perché la stampante compone le curve da segmenti dritti e la plastica fusa si contrae leggermente raffreddandosi. Regola empirica: progettare i fori da 0,2 a 0,4 mm più grandi della misura nominale. Per spine di centraggio o collegamenti a vite consigliamo un pezzo campione in anticipo.
Evitare il piede di elefante. I primi strati di una stampa FDM risultano spesso un po' più larghi del previsto, perché il piano di stampa schiaccia leggermente la plastica. Se la precisione dimensionale sul lato inferiore è importante, prevedi un piccolo smusso (0,5 mm) sul bordo di appoggio. Questo risolve il problema elegantemente a livello di costruzione.
3. SLA: precisione nella geometria
La stereolitografia lavora con luce UV che polimerizza la resina liquida strato per strato. I risultati sono decisamente più fini rispetto a FDM, ma il processo pone requisiti propri alla geometria.
Corpi cavi con fori di drenaggio. Se progetti pezzi grandi e massicci, consumi materiale inutilmente e il pezzo può deformarsi a causa delle tensioni interne. Meglio: progettare corpi cavi e prevedere fori di drenaggio (almeno 3 mm di diametro, meglio 5 mm), affinché la resina non polimerizzata possa defluire. Senza fori di drenaggio la resina liquida rimane intrappolata all'interno, il che a lungo termine può causare crepe.
Le strutture di supporto sono inevitabili, ma pianificabili. Nella maggior parte delle stampanti SLA il pezzo è appeso a testa in giù alla piattaforma di costruzione. Le strutture di supporto sono quasi sempre necessarie e lasciano tracce sulla superficie. Se sai quali lati del tuo pezzo sono superfici a vista, comunicacelo. I nostri ingegneri orientano allora il pezzo in modo che i supporti finiscano su superfici non critiche. Cosa puoi fare nella costruzione: evita superfici grandi e piatte che dovrebbero essere parallele alla piattaforma di costruzione. Tali geometrie generano grandi forze di aspirazione a ogni strato e sono generalmente problematiche nella stampa SLA.
Utilizzare in modo mirato i dettagli fini. SLA può riprodurre dettagli incredibilmente fini. Feature positive (rilievi, nervature, testo) a partire da 0,2 mm. Feature negative (incisioni, canali) a partire da 0,3 mm. Chi vuole testo sulle superfici: il testo in rilievo funziona meglio di quello incassato e l'altezza minima dei caratteri dovrebbe essere di 3 mm se deve essere ben leggibile. Gli spessori minimi delle pareti e le dimensioni dei dettagli esatti li trovi nel nostro Material Finder per la relativa resina SLA.
4. SLS e MJF: i processi di serie
La sinterizzazione laser selettiva (SLS) e il Multi Jet Fusion (MJF) sono i processi in cui la stampa 3D smette di essere pura prototipazione e passa alla produzione in serie. Entrambi lavorano con letto di polvere e non necessitano di strutture di supporto, perché la polvere non sinterizzata sostiene il pezzo durante la stampa. Questo cambia fondamentalmente la libertà di costruzione.
Sfruttare la libertà di design. Nessun supporto significa: puoi realizzare geometrie impossibili con qualsiasi altro processo. Catene intrecciate, cerniere integrate, canali interni, gruppi annidati. Sfruttalo. Il maggior punto di forza di SLS e MJF non è stampare 1:1 design esistenti, ma rendere possibili design che sarebbero impossibili per la produzione convenzionale.
Tenere conto della depolverizzazione. Dopo la stampa il tuo pezzo è inserito in un blocco di polvere sciolta. Questa polvere deve essere rimossa completamente. Questo diventa un problema con canali stretti (sotto i 4 mm di diametro diventa difficile), tasche profonde o cavità chiuse. Progetta sempre aperture attraverso cui la polvere possa fuoriuscire. I canali dovrebbero avere almeno 4 mm di diametro interno se sono più lunghi di 20 mm. Per canali lunghi aiutano aperture di controllo lungo il percorso.
Deformazione con superfici grandi. Sia SLS che MJF lavorano con temperature elevate. Le superfici grandi e piatte tendono a deformarsi. A partire da una superficie di circa 150 x 150 mm diventa critico. Contromisure: aggiungere nervature sul retro, curvare leggermente la piastra (costruire una contro-deformazione) o aumentare lo spessore della parete. Ancora meglio: adattare la costruzione in modo che non siano necessarie grandi superfici piane.
Dimensioni minime e strutture fini. Gli spessori minimi concreti delle pareti per i materiali SLS e MJF li trovi nel nostro Material Finder. In generale vale: pin e perni fini non dovrebbero essere progettati troppo sottili, soprattutto se a sbalzo. Le feature sollecitate meccanicamente durante la depolverizzazione necessitano di un margine di sicurezza.
5. SLM: il metallo ha leggi proprie
La fusione laser selettiva stampa pezzi metallici direttamente dalla polvere. Titanio, acciaio inox, alluminio, acciaio per utensili. Le possibilità sono enormi, ma le regole di costruzione sono le più rigorose di tutti i processi.
Le strutture di supporto sono obbligatorie. A differenza di SLS, la stampa metallica necessita quasi sempre di supporti. Non solo per sostenere le sporgenze, ma soprattutto per collegare il pezzo alla piattaforma di costruzione e dissipare il calore. Il metallo diventa estremamente caldo durante la stampa e senza un sufficiente collegamento termico il pezzo si deforma o si rompe. Progetta il tuo pezzo in modo che i supporti possano essere rimossi in modo pulito: prevedi l'accesso per gli utensili, non forzare supporti in aree inaccessibili.
Tenere conto delle tensioni termiche nella geometria. La stampa metallica genera enormi tensioni termiche. Più lunga e sottile è una feature, maggiore è il rischio che si deformi. Cambiamenti massicci di sezione generano concentrazioni di tensione. Progetta transizioni fluide, evita cambiamenti di spessore bruschi e ragiona in spessori di parete uniformi.
Rimozione della polvere nelle cavità. Esattamente come in SLS, la polvere non sinterizzata deve essere rimossa. Con il metallo questo è ancora più critico, perché la polvere è decisamente più pesante e più difficile da rimuovere. I canali interni necessitano di un diametro sufficiente e ogni cavità necessita di almeno due aperture affinché la polvere possa fuoriuscire. La polvere metallica intrappolata non è solo uno spreco di materiale, ma un vero rischio per la sicurezza in applicazioni mediche o aeronautiche.
Sporgenze e angoli. La stampa metallica consente sporgenze fino a circa 45° senza supporto. Tutto ciò che è inferiore necessita di strutture di supporto. Le superfici orizzontali sul lato inferiore (downskin) hanno una superficie decisamente più ruvida rispetto alle superfici verticali o alle zone upskin. Se la qualità superficiale è importante, comunicaci quali superfici sono critiche. I nostri ingegneri ne tengono conto nell'orientamento nello spazio di costruzione.
Sovrametallo per superfici funzionali. Le superfici post-trattate a CNC dopo la stampa (accoppiamenti, superfici di tenuta, fori filettati) necessitano di un sovrametallo da 0,5 a 1,0 mm per lato. E ricorda: il pezzo deve essere serrabile. Prevedi superfici di serraggio nella costruzione.
6. Costruire per la serie: ragionare diversamente
Stampare pezzi singoli e prototipi è una cosa. Ma se vuoi produrre cento, cinquecento o mille pezzi identici, valgono altre regole. La produzione in serie nella stampa 3D funziona, ma solo se il design è concepito per questo fin dall'inizio.
Ottimizzare il nesting. Nei processi a base di polvere (SLS, MJF) molti pezzi vengono posizionati contemporaneamente nello spazio di costruzione. Più pezzi entrano in un job di costruzione, più conveniente diventa il pezzo singolo. Questo significa: le geometrie compatte sono più economiche di quelle ingombranti. Un pezzo che misura 50 x 50 x 50 mm si impacchetta molto meglio di uno da 200 x 30 x 10 mm, anche se il volume è simile. Se hai la scelta, preferisci forme compatte.
Garantire la ripetibilità. Ciò che è ancora accettabile per un prototipo diventa un problema con 500 pezzi se la precisione dimensionale non è corretta. Identifica le misure critiche del tuo pezzo e discuti con noi le tolleranze raggiungibili prima di andare in serie.
Marcatura e tracciabilità. Nella produzione in serie ogni pezzo necessita di un'identificazione. Progetta numeri di pezzo, numeri di lotto o codici QR direttamente nel modello. Il testo in rilievo su una superficie piana è il metodo più affidabile. La dimensione minima dei caratteri dipende dal processo, ma pianifica con generosità: le marcature troppo piccole non sono più correggibili a posteriori.
Costruire adatto al montaggio. Se il pezzo stampato viene integrato in un gruppo, pensa al montaggio. Le feature autocentranti (smussi sugli accoppiamenti, rampe di inserimento, snap-fit) accelerano enormemente il montaggio. Nella stampa 3D puoi realizzare feature che nella produzione convenzionale sarebbero antieconomiche: elementi elastici integrati, cerniere viventi, gruppi pre-montati. Sfruttalo.
Integrazione di funzioni. La leva più grande nell'ottimizzazione di serie non è il singolo pezzo, ma la riduzione del numero di pezzi. Puoi unire tre singoli pezzi in uno solo? Puoi integrare filettature, labbri di tenuta o scanalature di guida direttamente nel pezzo invece che come componenti separati? Ogni pezzo che non deve essere montato fa risparmiare costi nella produzione, nel magazzino e nella logistica.
7. Pensare materiale e geometria insieme
L'ottimizzazione del modello non finisce con la sola forma. Il materiale influenza come dovresti costruire.
Ritiro e deformazione. Ogni materiale si ritira raffreddandosi, e in misura diversa. In zone con spessori di parete molto diversi o in pezzi lunghi e sottili la deformazione può risultare localmente più forte del previsto. Evita transizioni brusche di spessore. Progetta transizioni fluide. Le sezioni simmetriche si deformano meno di quelle asimmetriche.
Assorbimento di umidità. Il nylon (PA12, PA11) assorbe umidità modificando così le sue dimensioni e proprietà meccaniche. Se la stabilità dimensionale è importante per lungo tempo, tienine conto nella scelta del materiale. Anche qui aiuta il nostro Material Finder: lì trovi le proprietà rilevanti dei materiali e puoi confrontare in modo mirato.
Resistenza al calore. Se il tuo pezzo è esposto al calore, non scegliere solo il materiale di conseguenza, ma costruisci anche tenendo conto del coefficiente di dilatazione termica del materiale. Un pezzo che a temperatura ambiente si adatta perfettamente potrebbe incastrarsi nella sua sede a 80°C. Prevedi la dilatazione termica in accoppiamenti e guide.
8. Errori frequenti e come evitarli
Alla fine di questa guida uno sguardo agli errori che vediamo più di frequente. Non per puntare il dito, ma perché quasi tutti li commettono almeno una volta.
Progettato troppo sottile. Il classico. «Nel CAD sembra buono» non è una prova di stampabilità. Verifica ogni spessore di parete rispetto ai valori minimi del processo scelto nel nostro Material Finder. E poi concediti ancora un margine di sicurezza.
Strutture di supporto non considerate. Chi progetta il proprio modello senza pensare alla stampabilità ottiene un pezzo pieno di supporti oppure per nulla stampabile. Evita sporgenze inutili dove la funzione lo consente. Il resto lo fanno i nostri ingegneri.
Progettato per la macchina invece che per la produzione. Molti designer trasferiscono il modo di ragionare CNC alla stampa 3D. Gli arrotondamenti su ogni bordo, necessari nella fresatura, nella stampa 3D sono spesso inutili e generano solo complessità aggiuntiva. Viceversa non vengono sfruttati i punti di forza specifici della stampa 3D: sottosquadri, strutture reticolari, integrazione di funzioni. Ragiona nelle possibilità del processo, non nelle limitazioni della produzione convenzionale.
Dimenticata la scala. Sembra banale, ma capita regolarmente: il modello viene progettato in pollici, lo slicer interpreta millimetri. O viceversa. Verifica le unità e le dimensioni complessive del tuo modello esportato prima di inviarlo.
Nessun pezzo di prova nella produzione in serie. Chi ordina direttamente 500 pezzi senza prima verificare un campione rischia 500 pezzi inutilizzabili. Nella produzione in serie stampare, montare, verificare e approvare sempre prima un pezzo campione. Lo consigliamo per ogni ordine di serie e ti supportiamo in questo.
Cosa dovresti portare con te
La stampa 3D non è «carica il file, clicca su stampa, fatto». La costruzione determina in modo decisivo se un pezzo è ben stampabile, mediocre o per nulla stampabile. I punti più importanti a colpo d'occhio:
Costruisci in modo specifico per il processo. Un modello ottimizzato per FDM non è automaticamente buono per SLS o SLM. Le linee guida di design e gli spessori minimi delle pareti li trovi nel nostro Material Finder.
Comunicaci cosa conta. Direzioni di carico, superfici a vista, misure critiche: più sappiamo sulla destinazione d'uso, meglio i nostri ingegneri possono preparare il tuo pezzo.
Sfrutta i punti di forza del processo. Chi usa la stampa 3D solo come sostituto della produzione convenzionale spreca il potenziale più grande: libertà geometrica, integrazione di funzioni e la possibilità di realizzare pezzi che altrimenti semplicemente non sarebbero producibili.
Testa prima di scalare. Nella produzione in serie il pezzo campione non è facoltativo. È la garanzia che l'investimento valga la pena.
Häufige Fragen zur 3D-Druck-Designoptimierung
Was bedeutet DfAM und warum ist es wichtig?
DfAM steht für Design for Additive Manufacturing – also die gezielte Gestaltung von Bauteilen für den 3D-Druck. Im Gegensatz zu CNC oder Spritzguss erlaubt der 3D-Druck Hinterschnitte, Hohlräume und organische Formen ohne Zusatzkosten. Wer diese Freiheiten nutzt, reduziert Material, Supportstrukturen und Druckzeiten erheblich.
Welche Wandstärken sind beim 3D-Druck empfehlenswert?
Als Faustregel gilt: mindestens 1,2 mm für FDM, 0,8 mm für SLA und 1,0 mm für SLS/MJF. Zu dünne Wände brechen beim Druck oder verziehen sich. Für belastete Funktionsbauteile sind 2–3 mm deutlich stabiler – der Material-Finder von Swiss3D zeigt die genauen Richtwerte je Verfahren.
Wie lassen sich Stützstrukturen beim 3D-Druck minimieren?
Überhänge unter 45° benötigen Supports. Durch Neuausrichten des Bauteils, Aufteilen in Hälften oder Gestalten von Selbst-Träger-Geometrien lassen sich Stützen oft vollständig vermeiden. SLS und MJF drucken supportfrei, da das Pulverbett als Träger dient – ideal für komplexe Geometrien.
Senkt Designoptimierung wirklich die Druckkosten?
Erheblich. Die drei grössten Kostentreiber sind Materialvolumen, Supportmenge und Druckzeit. Ein druckoptimiertes Bauteil kann 20–50 % günstiger sein als ein direkt konvertiertes CAD-Modell. Hohlräume, Wabenstrukturen und reduzierte Wandstärken senken den Preis, ohne die Funktion zu beeinträchtigen.
Kann Swiss3D mein 3D-Modell druckoptimieren?
Ja. Das Konzept-Design-Team von Swiss3D bietet DfAM-Unterstützung an – von der Geometrieprüfung über die Wandstärkenanalyse bis zur vollständigen Neumodellierung. Besonders bei Funktionsbauteilen und Kleinserien lohnt sich eine professionelle Designprüfung vor dem Druck.
Conclusione
Se non sei sicuro che il tuo modello sia pronto per la stampa, o se vuoi ottimizzare un pezzo per la produzione in serie: inviacelo. Ogni modello viene verificato dai nostri ingegneri prima della stampa e in caso di domande o potenziale di ottimizzazione ti contattiamo proattivamente. Ti diamo un feedback concreto sulla geometria e ti diciamo quale processo e materiale si adatta meglio. Onestamente e direttamente.